




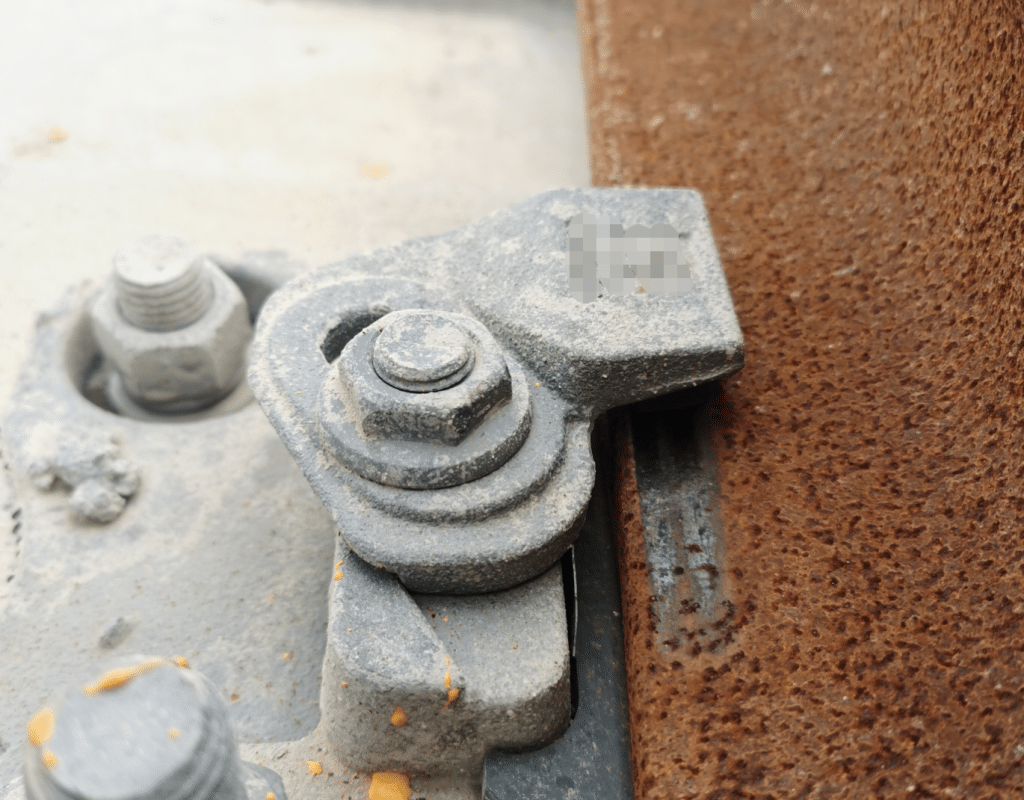
Comprensión de la falla de las abrazaderas de riel en los sistemas de rieles de grúas
Las grapas de riel son el componente de fijación principal en cualquier sistema de rieles para grúas. Sujetan el riel a la viga de soporte, resisten las fuerzas laterales derivadas del movimiento de la grúa y mantienen una fuerza de sujeción constante bajo cargas dinámicas. Cuando una grapa de riel falla, las consecuencias van desde un desgaste acelerado del riel hasta un descarrilamiento catastrófico y costosos tiempos de inactividad de la producción.
Comprender los mecanismos que provocan la falla de las grapas de riel es fundamental para los ingenieros de mantenimiento, los gerentes de proyecto y los profesionales de compras que especifican sistemas de fijación para puertos, acerías, astilleros e instalaciones industriales. Esta guía analiza los cinco modos de falla más comunes de las grapas de riel y presenta estrategias de prevención comprobadas.
Los cinco modos de fallo que se tratan en esta guía son:
- 1. Desplazamiento lateral (desplazamiento lateral) causado por una fuerza de sujeción insuficiente.
- 2. Fractura y rotura del clip debido a porosidad de fundición o fatiga del material.
- 3. Deterioro de la almohadilla del riel que provoca una pérdida de fuerza de sujeción.
- 4. Corrosión y degradación ambiental de los conjuntos de clips y pernos.
- 5. Instalación incorrecta y relajación del par de apriete con el tiempo.
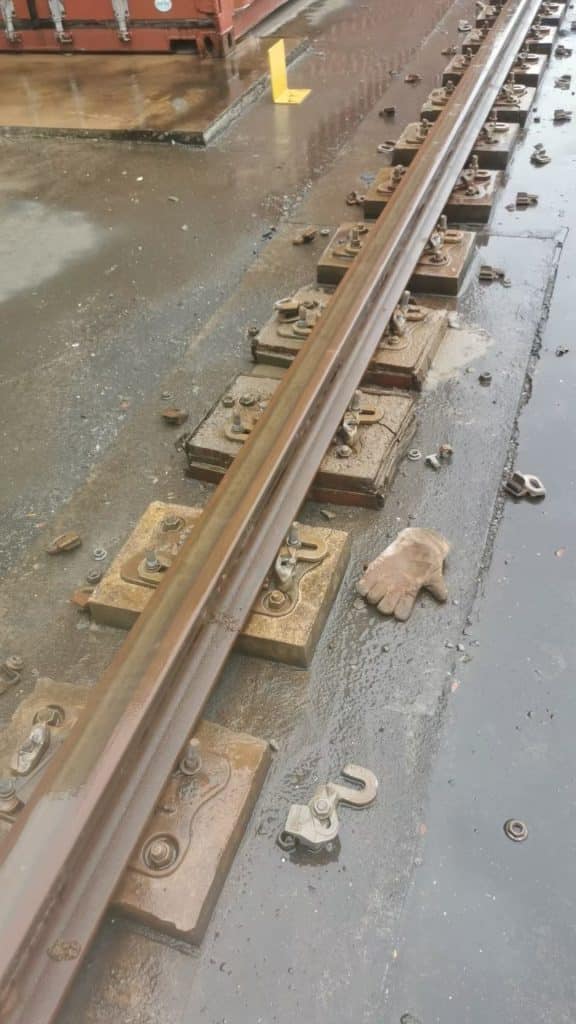
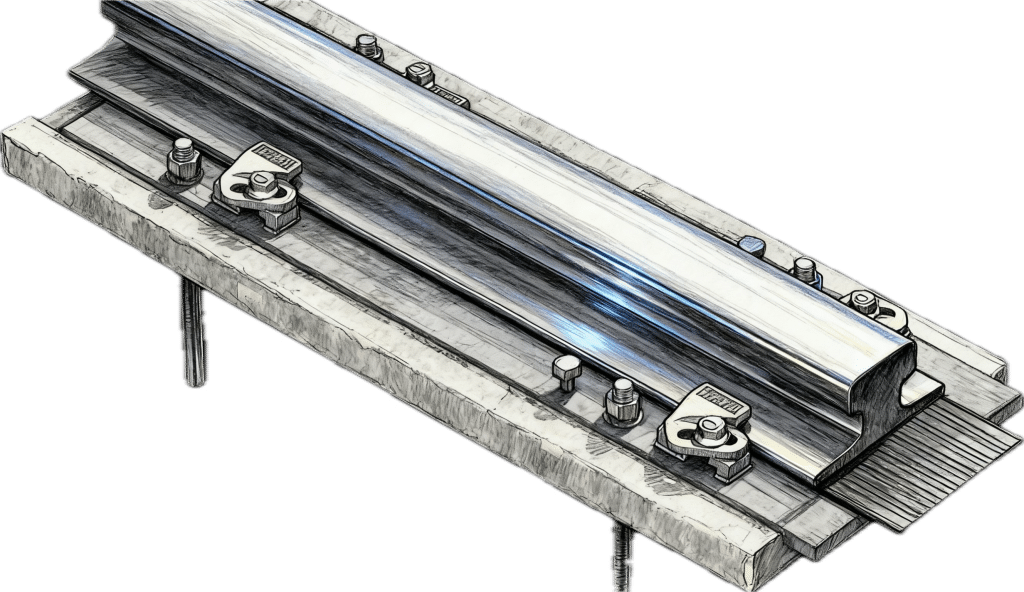 alt="Modo de fallo del clip del riel de la grúa y componente de fijación dañado" /> alt="Imagen 1024x592" /> alt="Modo de fallo del clip del riel de la grúa y componente de fijación dañado" />
Modo de fallo 1: Desplazamiento lateral — Fallo de un clip de riel común
El desplazamiento lateral se produce cuando la abrazadera del riel no puede mantener la fuerza de sujeción suficiente para mantener el riel en su posición frente a las fuerzas horizontales generadas por la aceleración, el frenado y el contacto de la pestaña de la rueda con la grúa. En casos extremos, la punta de la abrazadera pierde contacto con la base del riel, lo que permite que este se desplace lateralmente varios milímetros por ciclo.
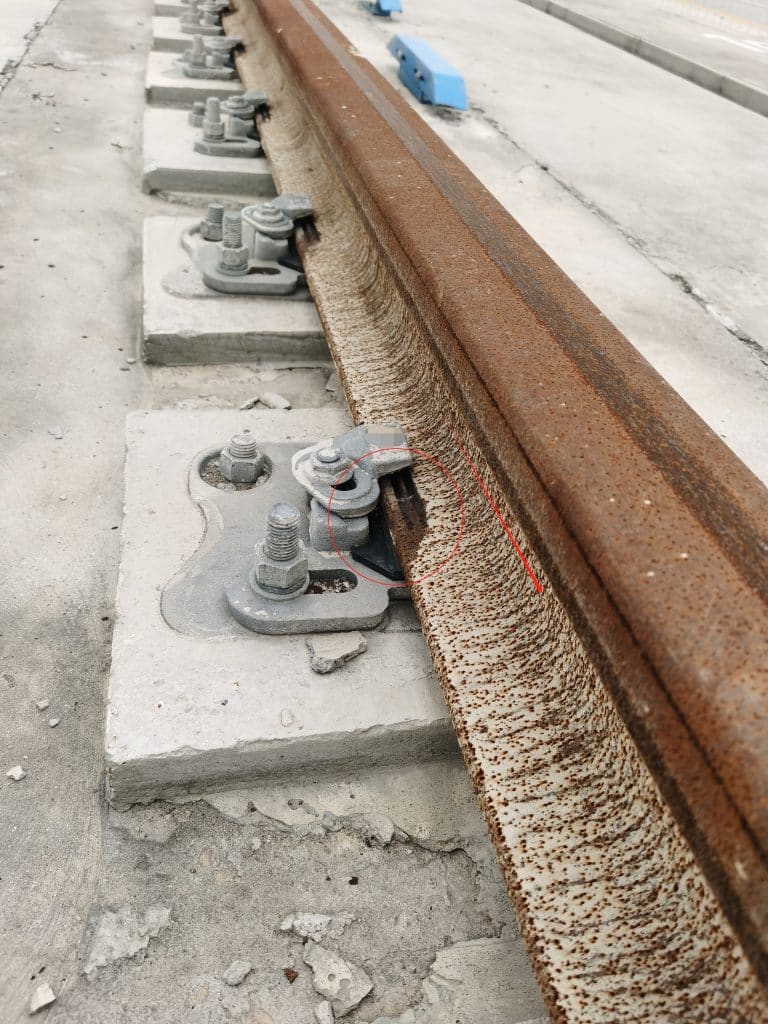
Causas fundamentales
Varios factores contribuyen al desplazamiento lateral:
- Deformación por compresión de la punta de goma: La carga repetida provoca que la almohadilla de goma de la punta de la pinza se deforme permanentemente, reduciendo la fuerza de sujeción con el tiempo.
- Par de apriete insuficiente: Los pernos no se aprietan según las especificaciones o se produce una pérdida de par debido a vibraciones y ciclos térmicos.
- Contenido de caucho reciclado: Los compuestos de caucho de baja calidad pueden contener material reciclado que pierde elasticidad más rápidamente, acelerando la pérdida de fuerza.
- Geometría incorrecta del clip: El ángulo de contacto entre la punta del clip y la base del riel debe coincidir con el perfil específico del riel. Una discrepancia concentra la tensión y reduce la eficacia de la sujeción.
Estrategia de prevención
ForgeSail aborda el desplazamiento lateral mediante dos decisiones de diseño clave. En primer lugar, la punta de goma está fabricada con caucho EPDM virgen (etileno propileno dieno monómero), no con material reciclado, vulcanizado directamente al cuerpo de la abrazadera de acero. El EPDM virgen es idóneo para aplicaciones costeras al aire libre debido a su resistencia a los rayos UV y al ozono; se recomiendan almohadillas vulcanizadas de NBR para acerías con alta contaminación por petróleo. El EPDM virgen ofrece una resistencia a la deformación permanente por compresión, al ozono y una vida útil significativamente superiores en comparación con los compuestos que contienen caucho reciclado.
En segundo lugar, la punta del clip incorpora un saliente elevado integrado en la interfaz de contacto. Esta característica geométrica crea un enclavamiento mecánico entre la punta del clip y el borde de la base del riel, lo que proporciona una retención redundante incluso si se produce una deformación permanente por compresión del caucho durante un uso prolongado. El resultado es un sistema de fijación que mantiene la restricción lateral de 3 a 5 veces más tiempo que los diseños que dependen únicamente de la fuerza de compresión del caucho.
ForgeSail sistemas de clips de riel soldados y atornillados Incorporar estas características de serie.
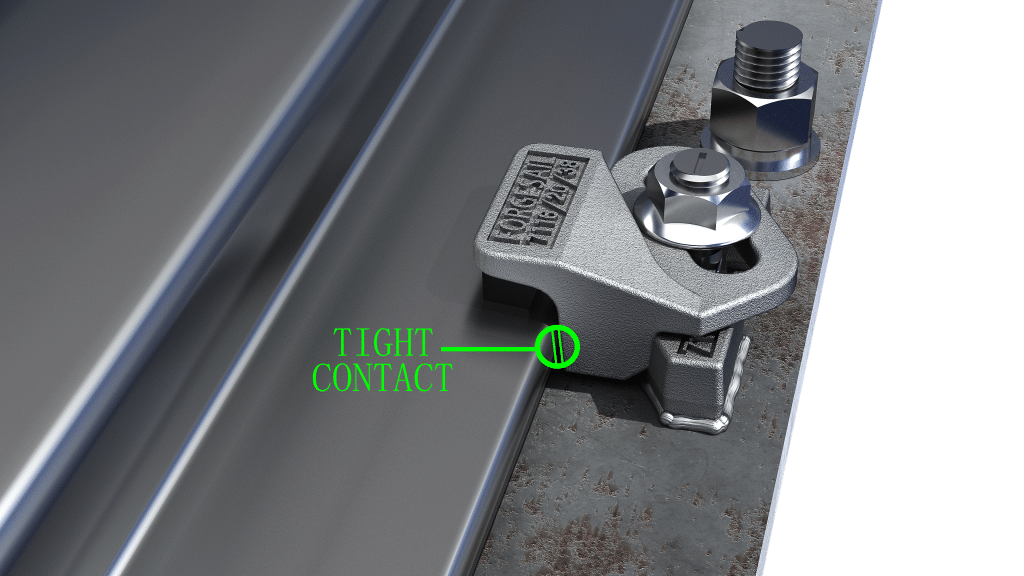
Modo de fallo 2: Fractura del clip: Cómo la calidad de fabricación previene el fallo del clip del riel
La fractura es el modo de fallo más peligroso de las grapas de los raíles. Una grapa rota libera completamente el raíl en ese punto, creando una concentración de tensión localizada que puede propagarse a las grapas adyacentes y provocar un fallo catastrófico de la vía.
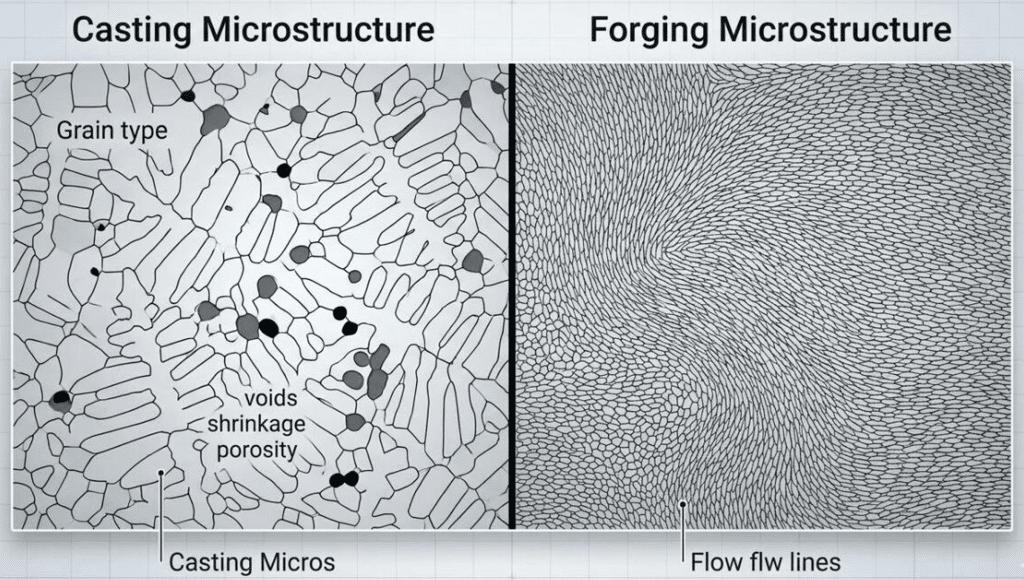
Causas principales: Fundición frente a forja
El proceso de fabricación tiene un impacto directo en la resistencia a la fractura. Muchos clips para rieles que se encuentran en el mercado se fabrican mediante fundición en arena, lo que introduce debilidades microestructurales inherentes:
| Propiedad | Clip de fundición (fundición en arena) | Clip forjado (forjado en caliente) |
| Porosidad interna | Común: los huecos de contracción y las bolsas de gas debilitan la sección. | Casi cero: el forjado cierra los huecos internos. |
| Estructura de grano | Aleatorio, no direccional | El flujo de grano alineado sigue el contorno del clip. |
| Material típico | ZG 270–500 (acero fundido, límite elástico de ~270 MPa) | Q355B (acero forjado, límite elástico ≥355 MPa) |
| Vida de fatiga | Menor porosidad: inicia microfisuras. | Mayor: el flujo continuo de grano resiste la propagación de grietas. |
| Consistencia | Variable: depende de la calidad de la fundición. | Proceso de forjado consistente y controlado |
| Inspección visual | La superficie puede ocultar defectos internos. | Las pruebas con líquidos penetrantes/partículas magnéticas son fiables. |
Nota: Las grapas de riel fundidas son aceptables para rieles de grúas de uso interior ligero con un tonelaje anual inferior a 500 000 toneladas, aunque su vida útil por fatiga es significativamente más corta que la de las alternativas forjadas.
La fundición en arena produce clips con orientación aleatoria del grano y porosidad interna: huecos microscópicos formados durante la solidificación. Bajo carga cíclica, estos huecos actúan como puntos de inicio de grietas. La grieta se propaga a lo largo de los límites de grano hasta que se produce una fractura catastrófica.
En cambio, el forjado en caliente (a aproximadamente 1200 °C) alinea la estructura granular del acero con el contorno de la pieza, eliminando los huecos internos y generando un flujo granular continuo que sigue la geometría de la pieza. Esto da como resultado una pieza con una resistencia a la fatiga significativamente mayor y propiedades mecánicas uniformes entre lotes.
Estrategia de prevención
ForgeSail fabrica todos los clips de riel de alta resistencia utilizando acero Q355B forjado en caliente (≈ EN 10025 S355JR / ASTM A572 Grado 50, límite elástico mínimo de 355 MPa) en lugar de fundición en arena. La estructura de grano forjado proporciona:
- Mayor límite elástico: 355 MPa frente a ~270 MPa para clips de fundición típicos.
- Eliminación de la porosidad interna: ausencia de puntos de inicio de grietas.
- Calidad uniforme por lote: cada clip se prueba según las especificaciones.
- Vida útil superior frente a la fatiga, documentada en instalaciones de campo que superan los 10 años.
Vea nuestra Especificaciones de la abrazadera de riel soldada y Especificaciones del clip de riel atornillado para obtener información detallada sobre las propiedades mecánicas.
Modo de fallo 3: Deterioro de la almohadilla del riel
La almohadilla del riel se ubica entre la base del riel y la placa de apoyo o viga de soporte. Su función es absorber las cargas de impacto dinámicas, amortiguar las vibraciones y mantener una distribución uniforme de la presión bajo el riel. Cuando la almohadilla se deteriora, todo el sistema de fijación pierde eficacia.
Causas fundamentales
- Deformación permanente por compresión: Las almohadillas de goma sometidas a carga continua pierden espesor con el tiempo, lo que reduce la fuerza de sujeción.
- Exposición al aceite y a productos químicos: las almohadillas de NBR (caucho de nitrilo butadieno) resisten el aceite, pero se degradan bajo la acción de los rayos UV y el ozono.
- Degradación térmica: En las acerías, la temperatura en la base del riel puede superar los 200 °C, acelerando el envejecimiento del caucho.
- Especificación incorrecta de la almohadilla: La almohadilla debe coincidir con el ancho del perfil del riel y el rango de fuerza de sujeción del clip.
Estrategia de prevención
Seleccionar el material adecuado para las almohadillas según el entorno operativo es fundamental. ForgeSail ofrece almohadillas para rieles en diversos compuestos, adaptadas a aplicaciones específicas. Para entornos industriales de alta exigencia, las almohadillas de NBR vulcanizado, adheridas a placas de soporte de acero, proporcionan la mejor combinación de resistencia al aceite, capacidad de carga y vida útil. (Aptas para temperaturas de hasta 120 °C; para aplicaciones que superen este umbral, consulte con ForgeSail para conocer las opciones de almohadillas para altas temperaturas).
Ver FORGESAIL Especificaciones de la almohadilla del riel.
Modo de fallo 4: Corrosión y degradación ambiental
La corrosión de las grapas, pernos y placas de apoyo de los rieles es una de las principales causas de fallas en los sistemas de fijación en puertos costeros, plantas químicas e instalaciones al aire libre. La corrosión reduce la sección transversal efectiva de los componentes portantes y puede provocar el agarrotamiento o la fractura de los pernos.
Causas fundamentales
- La exposición al agua salada en entornos portuarios acelera la corrosión galvánica en las interfaces entre clips y pernos.
- La exposición a productos químicos en las plantas industriales ataca los recubrimientos protectores y el metal base.
- La condensación en las vías cerradas de las grúas crea focos de corrosión localizados.
- Corrosión por metales diferentes entre clips galvanizados y pernos de acero inoxidable.
Estrategia de prevención
ForgeSail ofrece tres niveles de protección contra la corrosión, dependiendo de la severidad del entorno:
| Nivel de protección | Tratamiento | Aplicación típica | Vida de servicio |
| Estándar | Galvanizado por inmersión en caliente (ISO 1461) | Taller seco interior, fábrica interior | 10-15 años |
| Mejorado | Dacromet + capa de sellado superior | Puerto costero, ambiente salino de alta humedad. | 15-20 años |
| Máximo | Recubrimiento epoxi de alta resistencia | Planta química, zona de salpicaduras en alta mar | Más de 20 años |
Nota: El galvanizado en caliente presenta un rendimiento deficiente bajo la acción continua de la niebla salina. No se recomienda especificar el galvanizado en caliente para rieles de grúas portuarias costeras abiertas donde la exposición al agua salada es frecuente.
No se recomienda el recubrimiento Dacromet para plantas químicas expuestas a ácido fluorhídrico o ácidos fuertes; para estos entornos, especifique un recubrimiento epoxi de alta resistencia.
Los conjuntos de pernos deben usar grado 8.8 o superior con un recubrimiento anticorrosivo adecuado. Para aplicaciones críticas, especifique Sistemas de clips con protección anticorrosión de ForgeSail en los requisitos de su proyecto.
Modo de fallo 5: Instalación incorrecta y pérdida de par.
Incluso la abrazadera de riel de la más alta calidad fallará prematuramente si el par de apriete durante la instalación es incorrecto o si se pierde durante el uso. Este tipo de fallo es el más fácil de prevenir.
Causas fundamentales
- Par de apriete insuficiente: Una fuerza de sujeción insuficiente permite que la abrazadera se afloje debido a la vibración.
Asentamiento irregular de la placa base: Cuando la placa base no está totalmente apoyada debido a un mal rejuntado o al asentamiento de los cimientos, la abrazadera experimenta una carga de flexión excéntrica que acelera la relajación del par de apriete del perno, incluso si el par de apriete inicial era correcto.
- Apriete excesivo: Un apriete excesivo puede deformar el perno o distorsionar la geometría del clip.
- Par de apriete desigual: Si se aprietan los pernos de la misma abrazadera con valores diferentes, se genera una carga desigual.
- Ciclos térmicos: Los cambios diarios de temperatura provocan una dilatación diferencial entre el riel y el clip, lo que reduce gradualmente la precarga del perno.
La pérdida de precarga de los pernos es un problema crítico en las uniones mecánicas industriales y se encuentra en el centro de este modo de falla. Los métodos de fijación difieren en resistencia a la vibración, resistencia de la unión y requisitos de mantenimiento. Los remaches se utilizan generalmente para conexiones permanentes, mientras que los pernos son adecuados para uniones que necesitan precarga controlada, ajuste o desmontaje. Los ingenieros que deseen una comparación más completa pueden leer esto remaches vs pernos Guía. Sin embargo, tenga en cuenta que las abrazaderas para rieles de grúa deben seguir utilizando la configuración de fijación específica indicada en el diseño del sistema de rieles.
Estrategia de prevención
Siga estas instrucciones de instalación y mantenimiento:
- Utilice una llave dinamométrica calibrada; las llaves de impacto sin control de par no son aceptables.
Para obtener directrices completas sobre la fijación de las vías de las grúas, incluidas las especificaciones de par de apriete de los pernos y las frecuencias de inspección, consulte la especificación CMAA #70 (Norteamérica) o la norma ISO 12488 (proyectos internacionales). Publicaciones de CMAA Proporcionar información adicional para las aplicaciones en Norteamérica.
- Aplique el valor de torque especificado por el fabricante de la abrazadera para el grado de perno y el tamaño de rosca específicos.
- Vuelva a apretar los tornillos después de las primeras 24 horas de funcionamiento y, posteriormente, a intervalos de 3 meses durante el primer año.
- Utilice elementos de bloqueo de pernos, como tuercas de seguridad con inserto de nailon o compuestos fijadores de roscas.
La especificación CMAA #70 proporciona directrices completas para la fijación de rieles de grúas, incluidas las especificaciones de par de apriete de los pernos y las frecuencias de inspección. ConsultePublicaciones de CMAApara obtener más detalles.
- En entornos costeros, sustituya los pernos cada 5 años, independientemente de su estado visible.
Mortero para rieles: Solución para la reparación y nivelación de cimientos
Las superficies de apoyo irregulares bajo las placas base son una causa común de falla de las grapas. Cuando la placa base no está completamente apoyada, la grapa experimenta esfuerzos de flexión cíclicos que aceleran su fatiga. La lechada para rieles FORGESAIL SIN-300 es una lechada cementosa de alta resistencia formulada específicamente para el asentamiento de placas base de rieles de grúas, el relleno de orificios para pernos y la reparación de cimientos.
Principales ventajas del mortero para rieles FORGESAIL SIN-300:
- Autonivelante: Fluye bajo las placas base sin vibración, rellenando huecos de hasta 50 mm.
- Sin contracción: La expansión vertical positiva compensa la contracción durante el fraguado.
- Resistencia rápida: ≥30 MPa a las 24 horas, ≥50 MPa a las 48 horas.
- Resistencia máxima: ≥100 MPa a los 28 días para cargas pesadas.
- Ventaja de costo: 40–60% menor costo de material en comparación con las lechadas epoxi.
- Fácil aplicación: Añadir agua, mezclar durante 3-5 minutos, verter desde un lado.
Descarga el documento completo Ficha técnica del mortero para raíles FORGESAIL SIN-300 (PDF) Para obtener las especificaciones completas y las instrucciones de construcción.
Ver ForgeSail Página del producto de mortero para rieles Para obtener información sobre cómo realizar un pedido.
| Propiedad | Valor | Estándar |
| Resistencia a la compresión, 1 día | ≥ 30 MPa | EN 12190 |
| Resistencia a la compresión, 2 días | ≥ 50 MPa | EN 12190 |
| Resistencia a la compresión, 28 días | ≥ 100 MPa | EN 12190 |
| Fluidez | ≥ 290 mm | EN 13395-1 |
| Tasa de expansión vertical, 24 h | ≥ 0,02% | EN 12617-1 |
| Tasa de expansión vertical, 3D | 0.000 – 0.040% | EN 12617-1 |
| Tasa de sangrado | 0 | — |
| Relación de mezcla | 3,5 kg de agua / 25 kg de bolsa | — |
| Horario laboral | 30 minutos a 20 °C | — |
| Duración | 6 meses (almacenamiento en seco) | — |
Caso práctico: Instalación de rieles para grúas de primera categoría en el Complejo de Industrias Marítimas Globales Rey Salman (KSIC)
El Complejo de Industrias Marítimas Globales Rey Salman (KSIC) en Arabia Saudita es una de las mayores instalaciones marítimas y de construcción naval del mundo. Para este proyecto, ForgeSail suministró e instaló el sistema completo de rieles para cuatro grúas pórtico de gran tamaño.
Aspectos destacados del proyecto:
- Grúas: 4 unidades — una de 1.600 toneladas, una de 500 toneladas (Muelle 4), dos de 500 toneladas (Muelle 5)
- Altura de elevación neta de la grúa de 1600 toneladas: 113,5 m
- Capacidad de elevación combinada en el muelle 4: 2100 toneladas
- Línea ferroviaria total instalada: aproximadamente 95 km
- Tolerancia: ISO 12488 Clase 1 (más estricta que las especificaciones industriales estándar)
- Alcance: Perfiles de riel, clips de riel, placas de base, almohadillas de riel, soldadura e instalación, todo a cargo de ForgeSail.
Este proyecto demuestra la capacidad de ForgeSail para suministrar sistemas completos de fijación de raíles para grúas, no solo componentes, con el más alto estándar de calidad exigido para proyectos de infraestructura a escala mundial.
Mejores prácticas para la selección y el mantenimiento de clips para rieles
Criterios de selección
| Factor | Recomendación |
| Clasificación de funciones | Clips soldados para la clase C–F de la CMAA; clips atornillados para la clase A–B. |
| Gravedad ambiental | Especifique el nivel de recubrimiento (estándar / mejorado / máximo) según el sitio. |
| Compatibilidad con el perfil del riel | Verifique que la geometría de la punta del clip coincida con el perfil específico de la cabeza/base del riel. |
| Continuidad del suministro | Utilice un único proveedor para clips, almohadillas, pernos y placas base para garantizar la compatibilidad del sistema. |
Calendario de inspección
Establecer un programa de inspección de clips de riel con las siguientes frecuencias mínimas:
- Mensualmente (primeros 6 meses): Inspección visual de todos los clips para detectar holgura, corrosión o daños en la goma.
- Trimestralmente: Verificación del par de apriete en una muestra de clips (mínimo 10% del total).
- Anualmente: Auditoría completa del par de apriete de todos los clips; reemplazar cualquier clip que muestre corrosión visible o degradación del caucho.
- 5 años: Reemplazar todos los conjuntos de pernos; inspeccionar los clips para detectar grietas por fatiga (prueba de penetración de tinte).
Entorno seco interior: sustituir los conjuntos de pernos cada 8-10 años.
Puerto costero de sal / planta química: sustituir los conjuntos de pernos cada 5 años.
Importante: Un programa de inspección sistemática cuesta una fracción de las pérdidas de producción causadas por una sola falla en un clip de riel. No espere a que aparezcan señales visibles de falla.
Preguntas frecuentes
¿Qué causa la falla de la abrazadera del riel?
Las causas más comunes son el desplazamiento lateral por deformación permanente del caucho, la fractura de los clips por porosidad en la fundición, el deterioro de las almohadillas del riel, la corrosión y los errores de apriete durante la instalación. La mayoría de las fallas se pueden prevenir mediante una selección adecuada de los materiales y un mantenimiento correcto.
¿Cuánto tiempo deberían durar las abrazaderas para rieles?
Las abrazaderas forjadas para rieles, en condiciones de uso moderado, suelen durar entre 10 y 15 años. Las abrazaderas fundidas pueden fallar en un plazo de 3 a 5 años en condiciones similares. La vida útil depende del ciclo de trabajo, las condiciones ambientales y la calidad del mantenimiento.
¿Cuál es la diferencia entre los clips de riel fundidos y forjados?
Los clips fundidos se fabrican vertiendo acero fundido en un molde, lo que puede generar porosidad interna y una estructura granular irregular. Los clips forjados se forman mediante el prensado en caliente de acero macizo, eliminando la porosidad y alineando el flujo de grano a lo largo del contorno del clip. Los clips forjados tienen una mayor resistencia a la fluencia (355 MPa frente a ~270 MPa) y una vida útil a la fatiga significativamente mayor.
¿Se puede prevenir el fallo de la abrazadera del riel?
Sí. Seleccione clips forjados (no fundidos), utilice puntas de caucho EPDM virgen, especifique la protección anticorrosión adecuada para el entorno, apriete los pernos según las especificaciones e implemente un programa de inspección regular.
¿Qué resistencia del mortero de riel se necesita para la colocación de la placa de apoyo?
El mortero cementoso para rieles de ForgeSail alcanza una resistencia a la compresión de ≥100 MPa a los 28 días, lo que lo hace adecuado para instalaciones de rieles de grúas de alta resistencia. Es una alternativa rentable a los morteros epoxi con un rendimiento similar.
¿Una sola abrazadera forjada para rieles puede servir tanto para los rieles de grúa de la serie DIN 536 A como para los de la serie GB QU?
No. El contorno de la base del riel difiere entre las series DIN A y GB QU. La geometría de la punta del clip debe coincidir exactamente con el perfil del riel para mantener una superficie de contacto completa y evitar el desplazamiento lateral. Verifique siempre la compatibilidad del clip con el estándar de riel específico antes de la instalación.











