




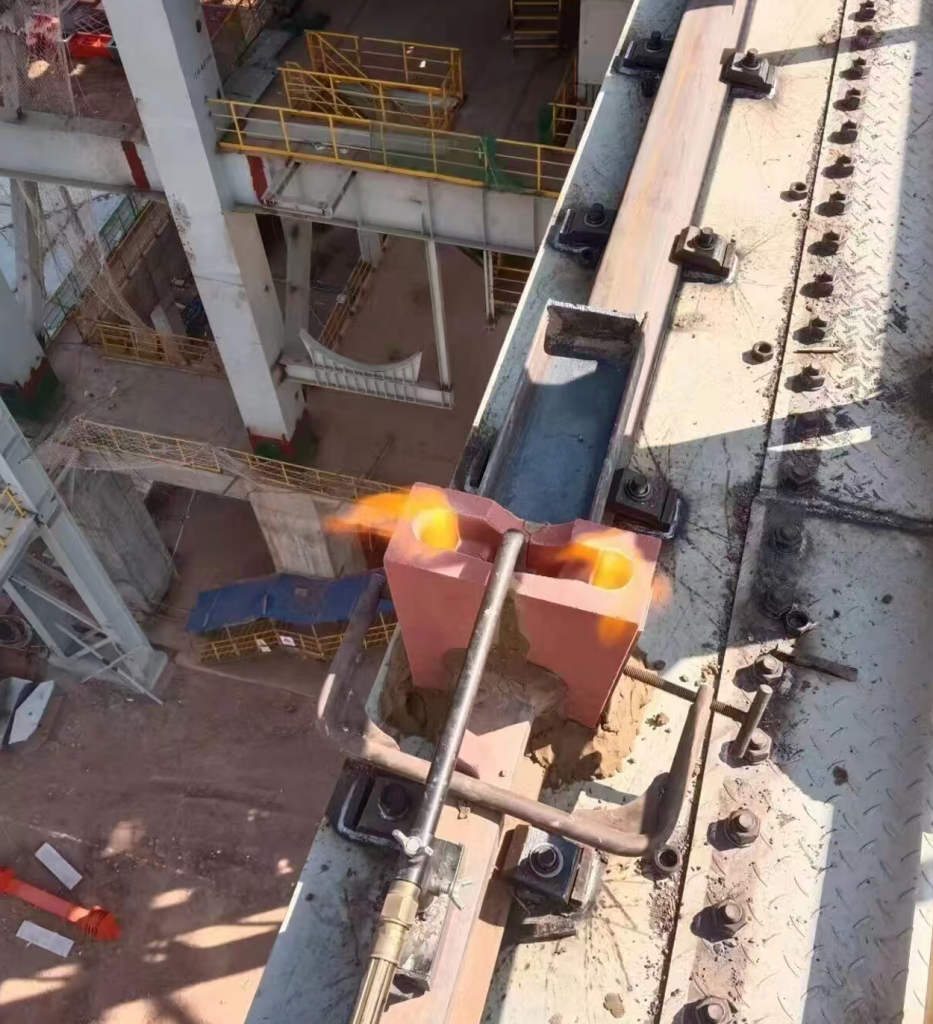
Los defectos en la soldadura aluminotérmica son la principal causa de fallas prematuras en las juntas de los rieles, cierres de líneas no planificados y costosos trabajos de resoldadura. La mayoría de estos defectos se pueden prevenir si los operarios comprenden la causa raíz de cada uno.
Esta guía se basa en la norma TB/T 1632.3-2019 y en investigaciones ferroviarias publicadas por la Academia China de Ciencias Ferroviarias. En caso de que un proveedor de consumibles especifique valores diferentes, prevalecerán las instrucciones del proveedor.
Aquí están los 7 defectos más comunes en la soldadura aluminotérmica, por qué se forman y cómo prevenirlos.
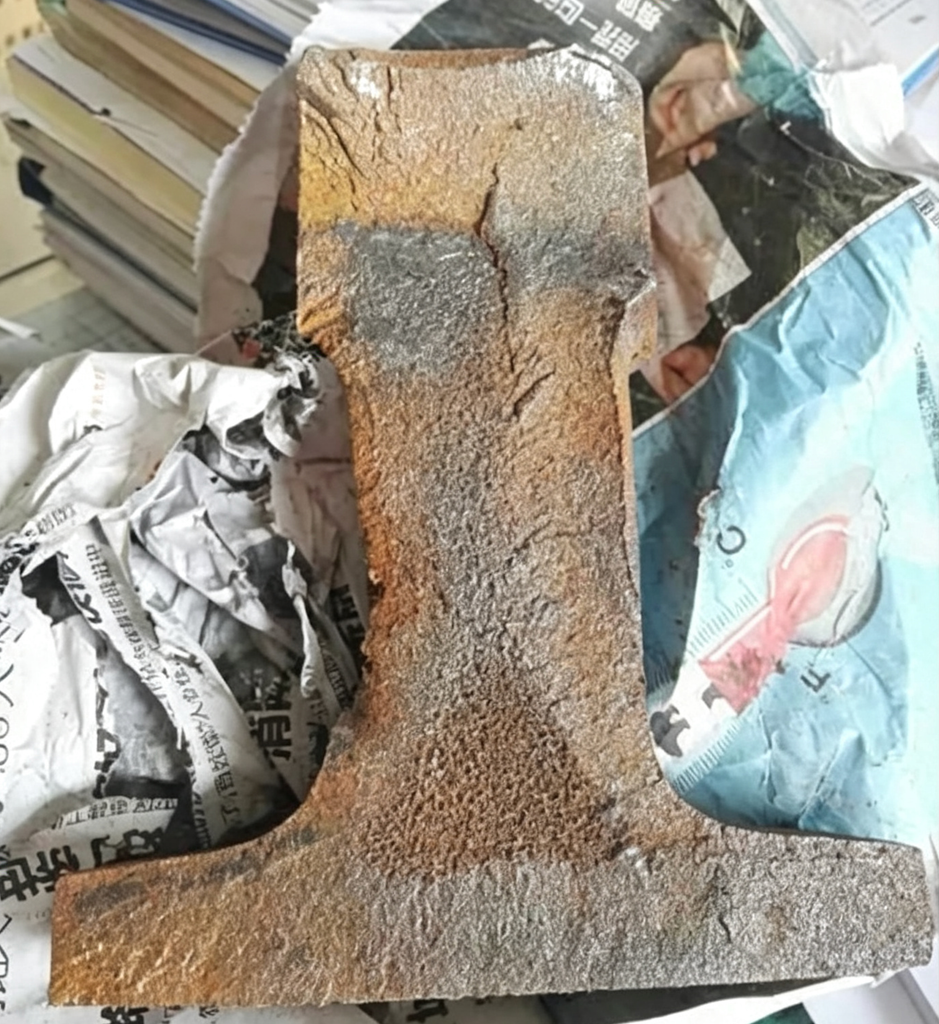
1. Explicación de los defectos de la soldadura aluminotérmica: cavidades de contracción y porosidad.
Las cavidades de contracción tienen una superficie interior irregular y normalmente se forman en el centro del alma del carril y en la zona triangular situada en el centro de la base del carril, en la zona de soldadura.
Causas
- Sobrecalentamiento localizado con velocidades de enfriamiento desiguales
- Tiempo de precalentamiento excesivo o presión de precalentamiento incorrecta
- Precalentar la antorcha o el molde de arena descentrado provoca el sobrecalentamiento de un lado.
- Espacio excesivo entre rieles
- Alimentación deficiente del bebedero, por lo que la contracción por solidificación no se compensa.
Prevención
- Controla el tiempo de precalentamiento; nunca quemes los extremos de los rieles.
- Mantenga la llama de precalentamiento a una longitud moderada.
- Centre el precalentador sobre el hueco del riel
- Mantenga la separación entre los rieles dentro de las especificaciones.
- Haga coincidir el diseño del elevador con el volumen de metal de soldadura para asegurar una alimentación completa.
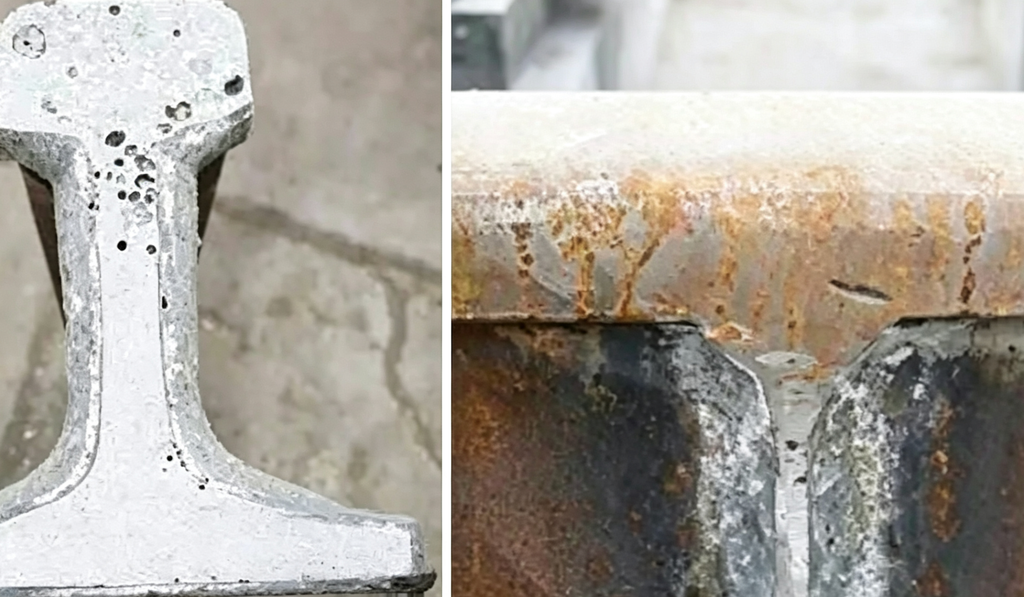
2. Explicación de los defectos de la soldadura aluminotérmica: Porosidad gaseosa
La porosidad gaseosa se manifiesta como orificios lisos y redondos atrapados bajo la superficie de la soldadura, con mayor frecuencia en la base del riel y sus taludes laterales. Es el defecto de soldadura aluminotérmica más común en trabajos de campo.
Causas
- Extremos de riel sucios con residuos de agua o aceite.
- Flujo húmedo
- Moho de arena húmeda
- Exceso o exceso de compuesto sellador de moldes húmedo
- La temperatura de precalentamiento es demasiado baja.
- Gran demora entre el precalentamiento y el vertido, enfriando demasiado la junta.
Prevención
- Limpie a fondo ambas caras de los extremos del riel.
- Proteja todos los consumibles de soldadura de la humedad.
- Utilice el compuesto sellador con moderación y manténgalo seco.
- Precaliente los extremos de los rieles a 700–1000 °C según las especificaciones del proveedor de consumibles.
- Prepare el crisol con antelación y vierta inmediatamente después de precalentarlo.
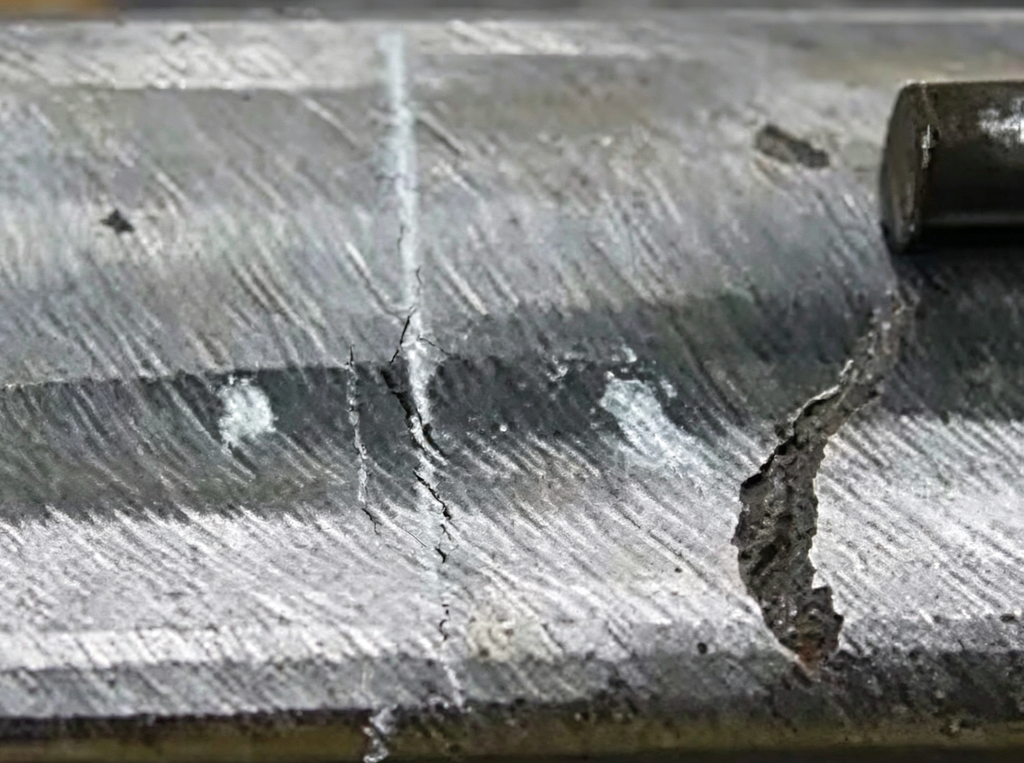
3. Explicación de los defectos de la soldadura aluminotérmica: Inclusión de escoria
La inclusión de escoria es una inclusión de baja magnificación atrapada dentro de la soldadura o adherida al perfil de la misma. Se forma cuando la escoria fundida no flota antes de solidificarse.
Causas
- La escoria expulsada del crisol entra en la cavidad del molde y se adhiere a la superficie del riel.
- Tiempo de reposo insuficiente: verter antes de que la reacción haya finalizado (por ejemplo, soltar el tapón demasiado pronto).
- Espacio excesivo entre rieles, metal de soldadura insuficiente o fugas en el molde.
- Mal ajuste entre el molde de arena y el riel, lo que permite que el compuesto sellador penetre en la cavidad.
Prevención
- Limpie a fondo ambas caras de los extremos del riel.
- Controlar la separación del riel
- Inspeccione el crisol para detectar daños; centre el pico vertedor sobre el molde.
- Compruebe el contacto entre el molde y el riel; aplique el compuesto sellador de manera uniforme sin forzarlo dentro de la cavidad.
- Controle el tiempo de asentamiento; no suelte el tapón antes de tiempo.
4. Explicación de los defectos de soldadura aluminotérmica: Inclusión de arena
Se forman inclusiones de arena cuando el material refractario del crisol o del molde de arena se desprende y queda atrapado en el metal de soldadura que se está solidificando.
Causas
- La arena suelta no se eliminó por completo después del rectificado del molde.
- Entrada de material extraño en la cavidad del molde
- Las mitades del molde se desalinearon durante el montaje, desprendiendo fragmentos.
- Precalentamiento excesivo que quema la superficie del molde de arena
Prevención
- Limpie a fondo la arena suelta de la cavidad del molde después del rectificado.
- Nunca permita que entren objetos extraños en la cavidad.
- Si las mitades están desalineadas, vuelva a abrir y limpie el molde.
- Nunca golpee ni haga vibrar el molde ensamblado, ya que esto desprende los residuos refractarios.
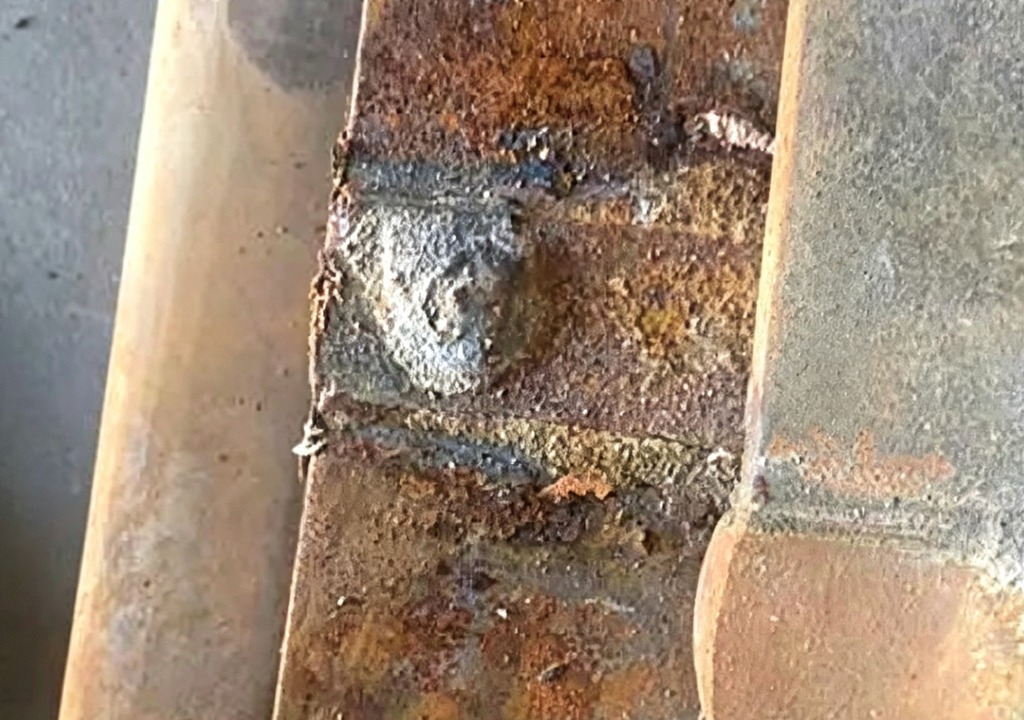
5. Explicación de los defectos de la soldadura aluminotérmica: agrietamiento en caliente
Las fisuras en caliente se desarrollan en la estructura fundida antes de que la solidificación sea completa, cuando la soldadura está sometida a tensión. Suelen aparecer como fisuras transversales en el centro de la cabeza de la soldadura, con una superficie de fractura oxidada de color azulado.
Causas
- Movimiento de la soldadura o carga de tracción durante la soldadura
- Eliminación prematura de moho
- Retirada prematura del elevador, carga del cabezal de soldadura demasiado pronto.
- Carga de impacto antes de que se complete la solidificación
- Contracción del riel durante el enfriamiento
- Enfriamiento rápido en condiciones frías o ventosas, lo que aumenta la tensión de contracción.
Prevención
- Nunca pise, golpee ni haga palanca en los rieles durante la soldadura.
- Desmolde y retire las mazarotas únicamente en el momento especificado en el procedimiento.
- Mantenga el equipo de alineación de rieles en su lugar hasta la hora de liberación requerida.
- Controle la separación del riel cuando la contracción por temperatura sea significativa.
- Prolongue el tiempo de aislamiento en climas fríos o ventosos para ralentizar el enfriamiento.

6. Explicación de los defectos de la soldadura aluminotérmica: Fusión incompleta
La fusión incompleta se produce cuando las caras de los extremos del riel no se funden por completo, por lo que el metal de soldadura no forma una unión metalúrgica con el riel base.
Causas
- Los extremos de los rieles no se limpiaron completamente, dejando incrustaciones de óxido.
- La temperatura de precalentamiento es demasiado baja para que el acero fundido pueda fundir los extremos de los rieles.
- La separación entre los rieles es demasiado pequeña, lo que reduce la capacidad calorífica del baño de soldadura.
Prevención
- Limpie a fondo ambas caras de los extremos del riel.
- Precalentar al rango requerido (normalmente 700–1000 °C según las especificaciones del proveedor) con distribución uniforme.
- Ajuste la separación del riel dentro de las especificaciones.

7. Explicación de los defectos de soldadura aluminotérmica: Socavado
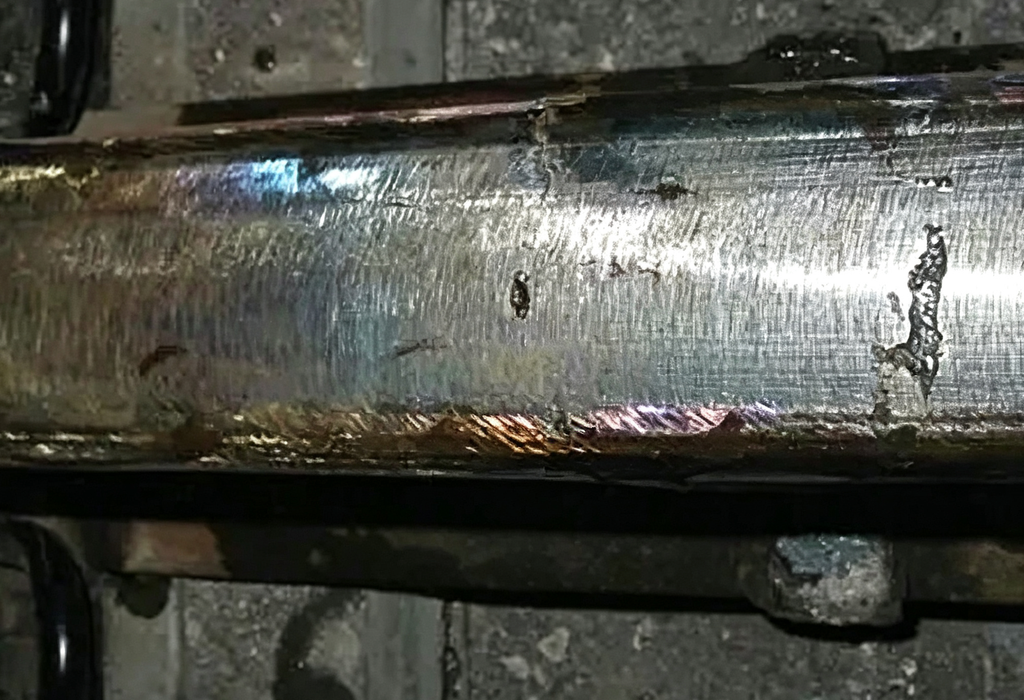
El socavado se manifiesta como surcos o depresiones a lo largo del cordón de soldadura. Genera concentración de tensiones, lo que puede provocar una fractura por fatiga prematura bajo cargas dinámicas de la rueda.
Nota: la soldadura aluminotérmica es un proceso de fundición, por lo que su mecanismo de socavación difiere del de la soldadura por arco. En la soldadura termita, la socavación se debe principalmente a la falta de coincidencia del perfil del molde, la intrusión del compuesto de sellado, el sobrecalentamiento localizado y la alimentación insuficiente del metal de soldadura.
Causas
- Separación excesiva del riel que provoca una alimentación insuficiente en la punta de la soldadura.
- Los perfiles de los cabezales de los rieles nuevos y antiguos no coinciden, dejando huecos por donde penetra el compuesto sellador.
- Precalentamiento excesivo de la cabeza del riel, sobrefusión del metal base.
- Mal contacto entre el molde de arena y el riel, lo que provoca un cambio en el perfil del molde.
Prevención
- Controle la separación del riel dentro de los límites del procedimiento.
- Lije y dé forma a los perfiles de la cabeza del riel antiguo antes de soldarlos para que coincidan con el nuevo riel y molde.
- Siga estrictamente la temperatura y el tiempo de precalentamiento; evite el sobrecalentamiento localizado.
- Compruebe el contacto entre el molde y el riel antes del montaje; evite que el compuesto sellador entre en la cavidad.
- Lijar las pequeñas socavaduras; cortar y volver a soldar las juntas donde la socavación sea demasiado profunda para repararla.
Conclusión
Los defectos de soldadura por termita son evitables. Una preparación limpia, el uso de consumibles secos, un precalentamiento correcto, una separación controlada entre los rieles y una manipulación disciplinada del molde eliminan la mayoría de los 7 defectos descritos anteriormente.
Tras la soldadura, inspeccione visualmente y mediante ultrasonidos cada junta. Registre el número de soldadura, la temperatura del riel, las condiciones climáticas y el lote de consumibles para garantizar la trazabilidad completa. Si un defecto supera los límites de reparación, corte y vuelva a soldar en lugar de arriesgarse a una falla durante el servicio.
ForgeSail suministra productos certificados Kits y consumibles para soldadura termita para raíles para grúas, vías mineras y ferrocarriles industriales. Contacta con nuestro equipo de ingeniería. para obtener orientación sobre soldadura específica para cada aplicación.
Referencias
- TB/T 1632.3-2019 — Soldadura de rieles, Parte 3: Soldadura aluminotérmica (norma de la industria ferroviaria china)
- Academia China de Ciencias Ferroviarias — Análisis de defectos en la soldadura termita de rieles, 2008.10
- Los manuales de instrucciones de soldadura del proveedor de consumibles tienen prioridad sobre las directrices generales.











