




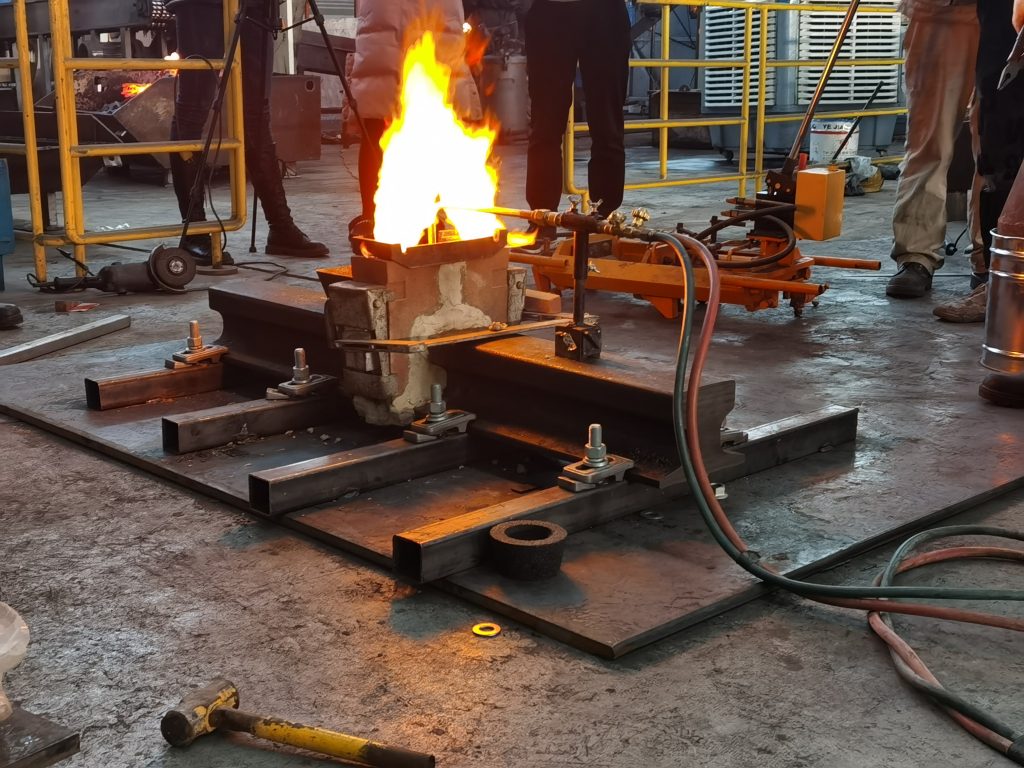
La soldadura aluminotérmica de rieles de grúa es la solución más eficaz para eliminar juntas atornilladas partidas Vía de rodadura para grúas pórtico y puente de servicio pesado. Cada junta atornillada del riel representa un posible punto de falla. En aplicaciones de grúas de servicio pesado —grúas pórtico en astilleros, grúas portuarias para contenedores, grúas para cucharas de acerías— una sola placa de unión suelta puede provocar una desalineación del riel, un desgaste acelerado de las ruedas y tiempos de inactividad no planificados que cuestan miles de dólares por hora.
La soldadura aluminotérmica (termita) elimina por completo la junta. El resultado es un riel continuo y sin juntas con propiedades mecánicas idénticas a las del riel original. Para la protección del extremo de la vía, consulte nuestra topes de riel para grúas — Sin tornillos que aflojar, sin huecos que martillar, sin escalones que dar forma.
Esta guía abarca el proceso completo de soldadura aluminotérmica para rieles de grúas, los productos y equipos involucrados, los perfiles de riel aplicables y las mejores prácticas probadas en campo.
1. ¿Qué es la soldadura aluminotérmica?
La soldadura aluminotérmica utiliza una reacción química entre polvo de aluminio y óxido de hierro para producir acero fundido a aproximadamente 2500 °C en menos de 30 segundos. Al verterlo en un molde refractario que rodea los extremos del riel, el acero sobrecalentado fusiona dichos extremos, formando una estructura continua.
La reacción química
La reacción principal es:
Fe₂O₃ + 2Al → 2Fe + Al₂O₃ + calor (≈3500 kJ)
En la reacción química de la soldadura aluminotérmica de rieles de grúa, el aluminio reduce el óxido de hierro, produciendo hierro fundido puro y escoria de óxido de aluminio. La escoria, al ser más ligera, flota en la superficie, mientras que el acero fundido llena la cavidad de soldadura alrededor de los extremos del riel.
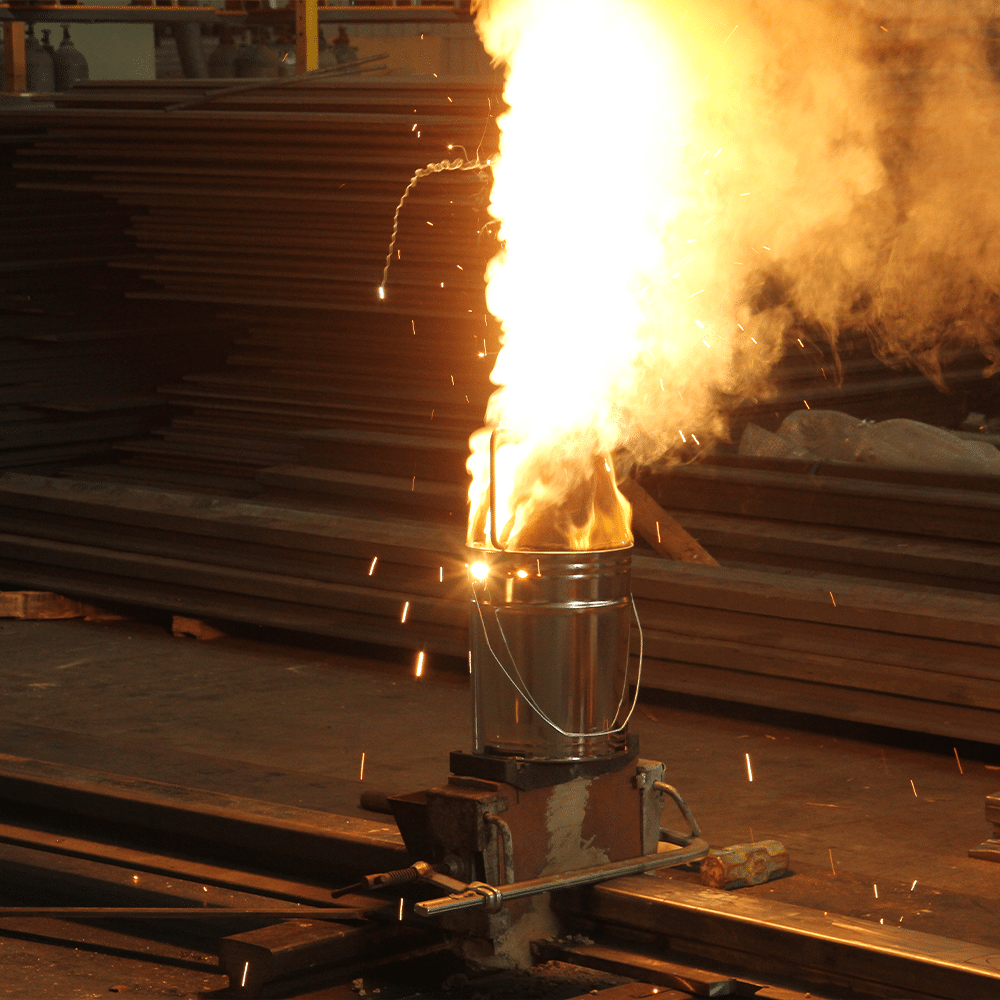
Por qué es superior a las uniones atornilladas
| Propiedad | Junta de placa de unión atornillada | Soldadura aluminotérmica |
| Continuidad eléctrica | Variable, se degrada con el tiempo. | Igual que el riel padre |
| resistencia mecánica | ~60-70% del riel padre | ≥100% del riel principal (tracción) |
| Requisito de mantenimiento | Reapriete periódico de los pernos | Ninguno |
| Carga de impacto | Impacto de la rueda en cada junta | Sin impacto: superficie continua |
| vida de servicio | 2-5 años (uso intensivo) | Más de 20 años |
| Resistencia a la fatiga | Baja concentración de tensiones en el orificio del perno | Alto: sin factores que aumenten el estrés. |
2. Perfiles de riel soportados para riel de grúa de soldadura termita
Los consumibles para soldadura aluminotérmica de Forgesail cubren toda la gama de perfiles de rieles para grúas de uso común en todo el mundo:
Estándar GB chino (Serie QU)
| Perfil del riel | Porción de termita (kg) | Tiempo de precalentamiento (min) | Aplicaciones |
| QU70 | 4.0 | 3 | Grúas puente de servicio mediano, grúas para talleres |
| QU80 | 4.5 | 4 | Grúas de taller pesadas, grúas de almacén |
| QU100 | 9.0 | 5 | Grúas pórtico pesadas, grúas RTG portuarias |
| QU120 | 12.0 | 9 | Grúas Goliath para astilleros, grúas pórtico pesadas |
Norma europea DIN 536 Serie A
| Perfil del riel | Porción de termita (kg) | Tiempo de precalentamiento (min) | Aplicaciones |
| A55 | 4.0 | 3 | Grúas aéreas ligeras |
| A65 | 4.5 | 4 | Grúas industriales medianas |
| A75 | 5.0 | 5 | Grúas de taller pesadas |
| A100 | 9.0 | 9 | grúas de terminal de contenedores |
| A120 | 12.0 | 12 | Grúas pórtico pesadas |
| A150 | 15.0 | 15 | Grúas Goliath ultra pesadas para astilleros |
Otros tipos de rieles compatibles
– Rieles ferroviarios de 50 kg/m y 60 kg/m
– Rieles ligeros de 18 kg/m, 24 kg/m, 38 kg/m y 43 kg/m
– Perfiles de riel personalizados disponibles bajo pedido.
3. Pasos operativos estándar para la soldadura por termita de rieles de grúa
Paso 1: Inspeccione y limpie los extremos de los rieles.
Elimine todo rastro de óxido, incrustaciones, aceite y humedad de los extremos de los rieles. Cualquier contaminación provocará porosidad en la soldadura. Los extremos de los rieles deben cortarse en ángulo recto; si están desgastados o torcidos, vuelva a cortarlos antes de continuar.
Paso 2: Alinear los extremos de los rieles
Coloque los rieles con la separación especificada (26 ± 2 mm para todas las secciones de termita de Forgesail). Utilice el dispositivo de alineación de rieles para asegurar:
– Alineación vertical: ambos extremos del riel a la misma altura.
– Alineación horizontal: los ejes de los raíles están perfectamente alineados.
– Sin torsión ni inclinación
La desalineación en esta etapa se convierte en un defecto permanente en la soldadura terminada.
Paso 3: Colocar el molde de arena
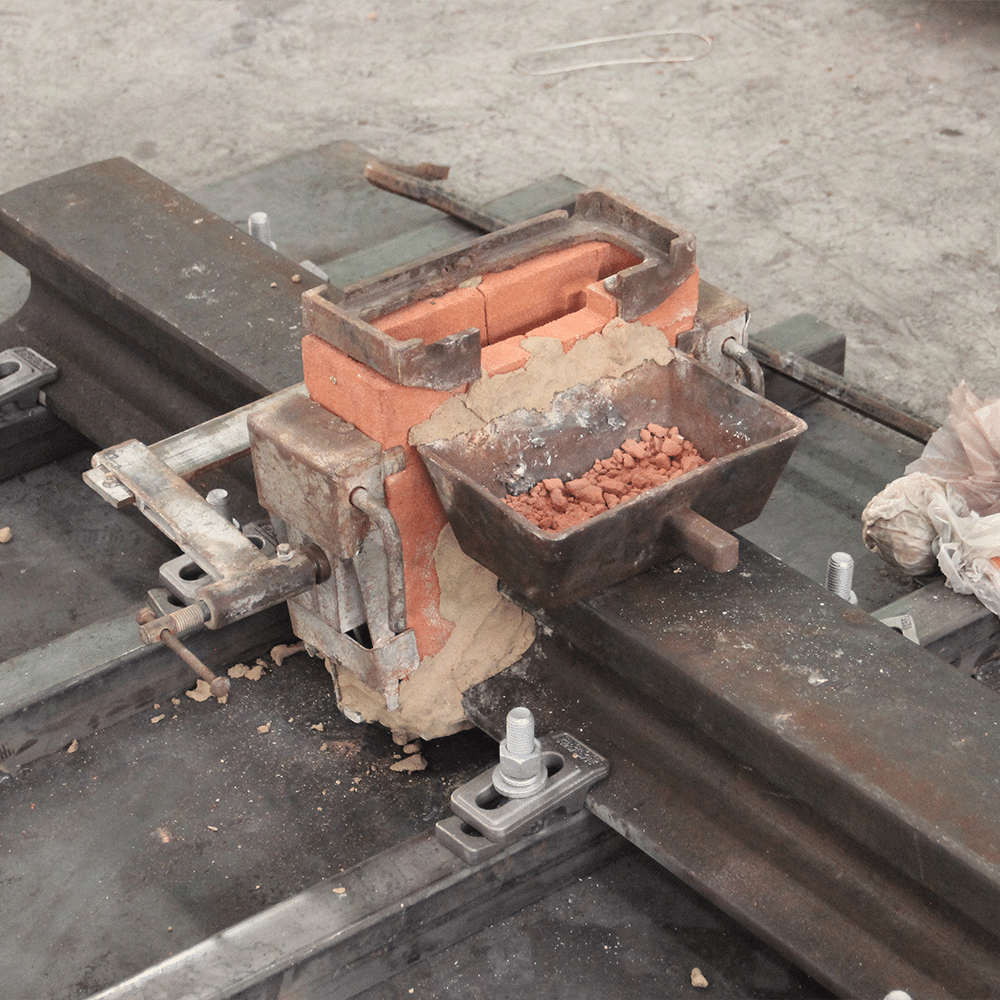
El molde de arena refractaria de dos piezas rodea los extremos del riel, formando la cavidad de soldadura. Centre el molde con precisión sobre el espacio entre el riel y la pared. La forma de la cavidad del molde está prediseñada para producir un collar de soldadura que se puede rectificar hasta que quede al ras.
Paso 4: Aplicar arena de cementación
Selle todas las uniones entre el molde y el riel con arena refractaria. Cualquier hueco provocará fugas de acero fundido durante el vertido. Preste especial atención a la base del riel, ya que es donde suelen producirse las fugas.
Paso 5: Comprobar los materiales de soldadura
Verificar:
– La porción de termita es del tipo correcto para el perfil del riel.
– La porción está seca (la humedad provoca salpicaduras violentas durante la reacción).
– El crisol está limpio y sin grietas.
– Todas las herramientas (cuchilla para escoria, tapa del crisol, bandeja para escoria) están listas.
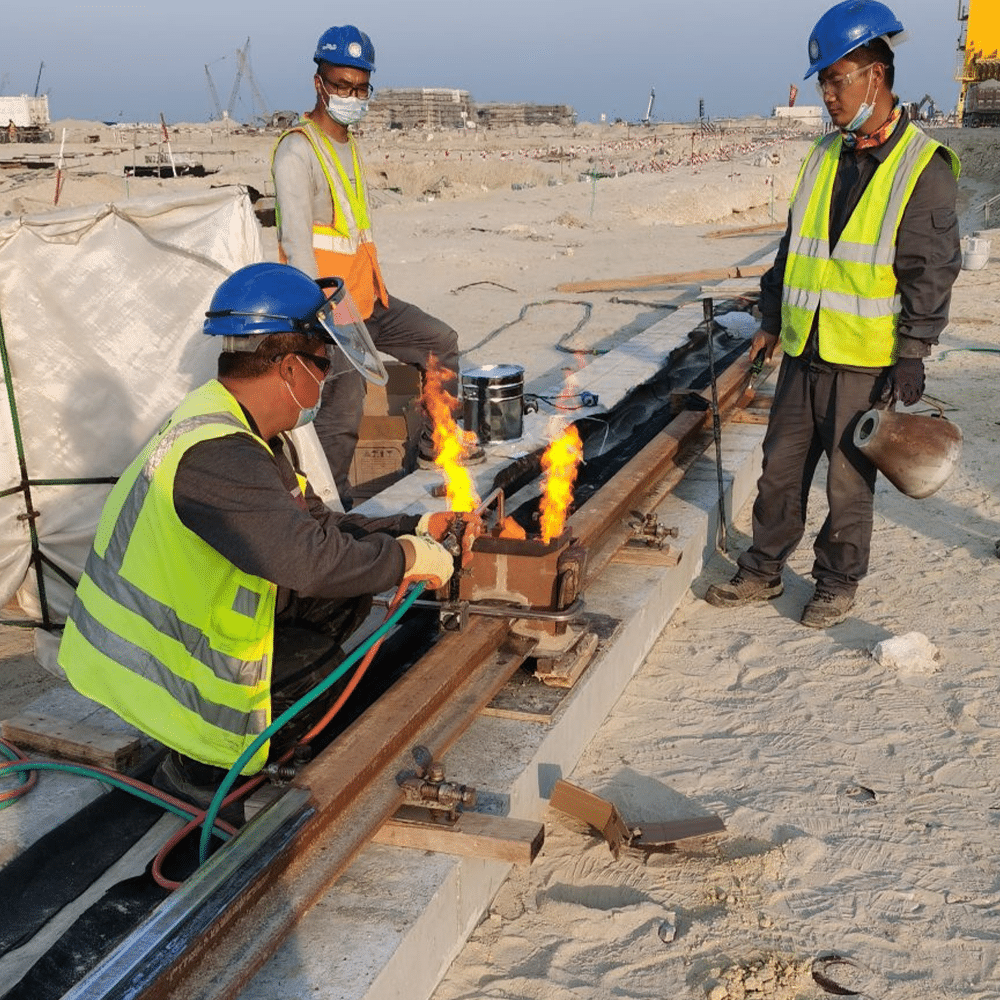
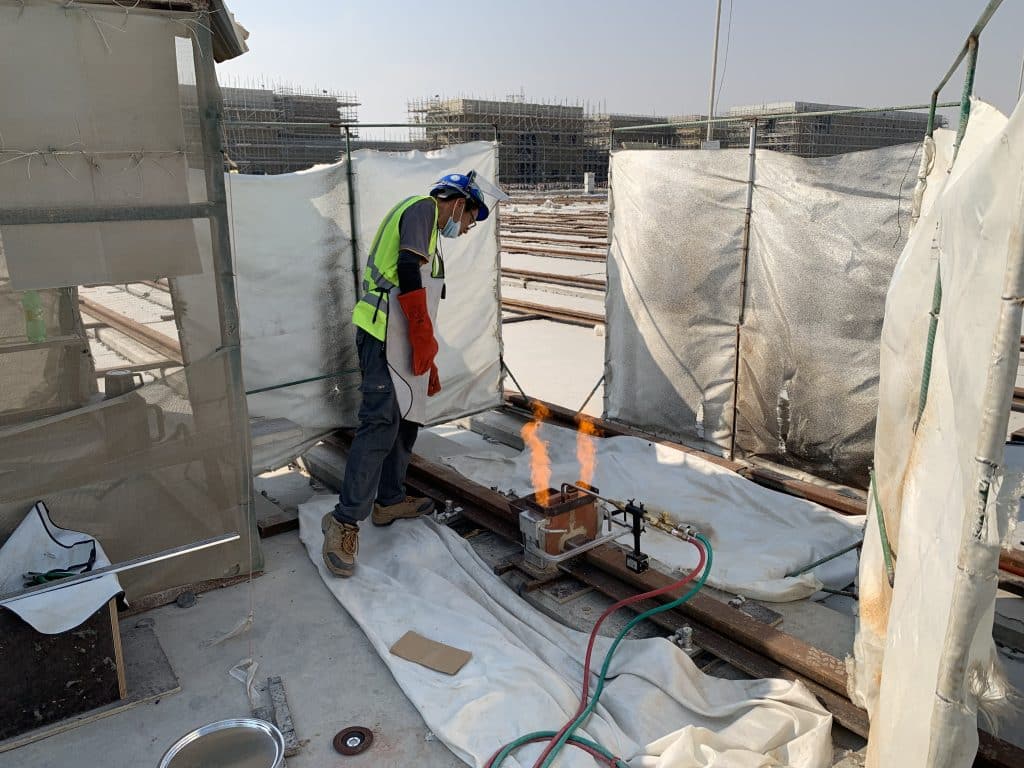
Paso 6: Precalentar
Utilice el precalentador de propano/oxígeno para calentar los extremos de los rieles. Parámetros clave:
| Parámetro | Valor |
| Presión de oxígeno | 0,4 MPa |
| presión de GLP | 0,07 MPa |
| longitud del núcleo de la llama | 15-20 mm |
| Caudal de oxígeno | 3.500 L/h |
| Tiempo de precalentamiento | 3-15 min (varía según el tamaño del riel, ver tablas arriba) |
El precalentamiento es fundamental: elimina la humedad del molde, lleva los extremos del riel a la temperatura de soldadura y garantiza que el acero fundido fluya completamente hacia la base del riel antes de solidificarse. Un precalentamiento adecuado es esencial para garantizar una construcción de rieles para grúas mediante soldadura termita de alta calidad.
Paso 7: Verter
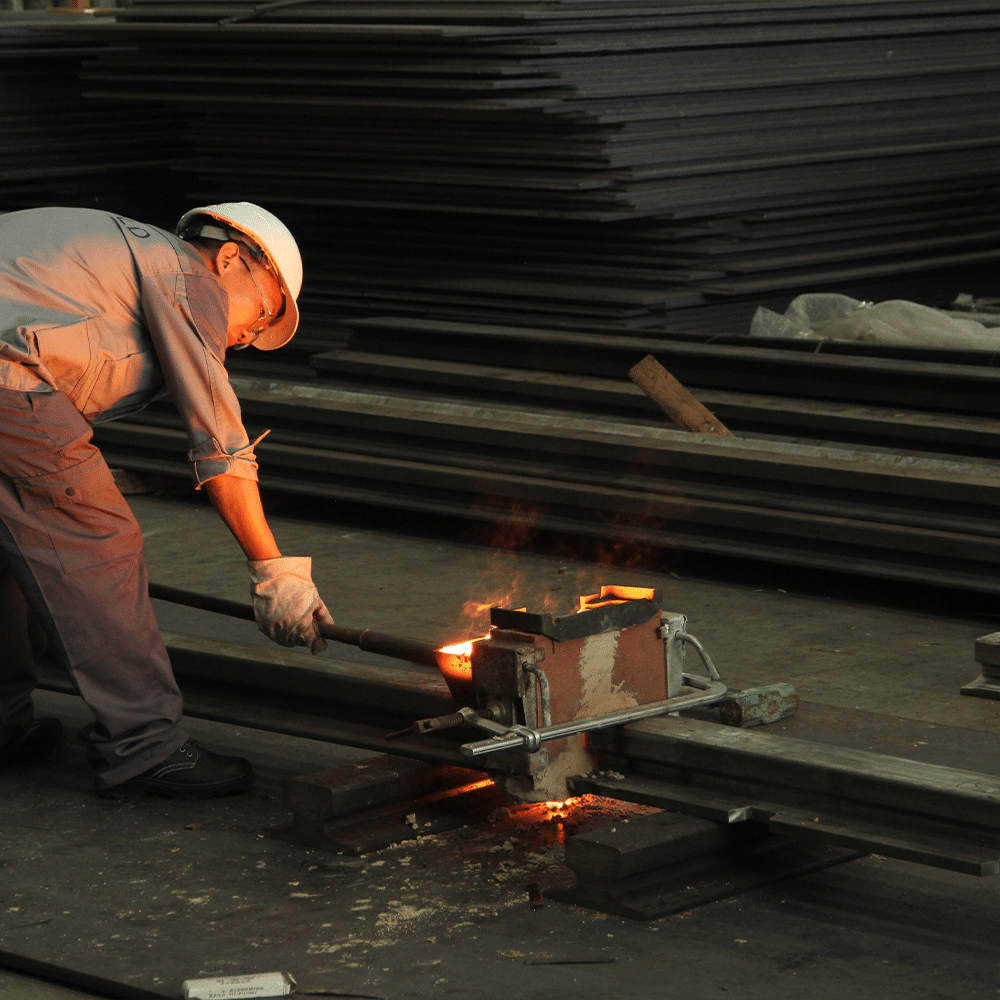
1. Coloque la porción de termita en el crisol precalentado.
2. Encienda con un encendedor de chispa (nunca con una llama, ya que puede provocar salpicaduras).
3. La reacción se completa en aproximadamente 15-30 segundos.
4. Golpee inmediatamente el crisol para verter el acero fundido en el molde.
5. Dejar reposar de 1 a 2 minutos para que se solidifique.
La escoria (óxido de aluminio) flota hasta la superficie del bebedero y se desecha después del vertido.
Paso 8: Desmontar el molde y eliminar la escoria.
Tras 4-5 minutos de enfriamiento para la soldadura aluminotérmica de rieles de grúa, retire el molde de arena. Utilice la cuchilla para escoria para eliminar la mazarota superior mientras el metal aún esté caliente (al rojo vivo). La mazarota contiene escoria y porosidad por contracción, y debe eliminarse por completo para garantizar un acabado de soldadura aluminotérmica de calidad en los rieles de grúa.
Paso 9: Molienda
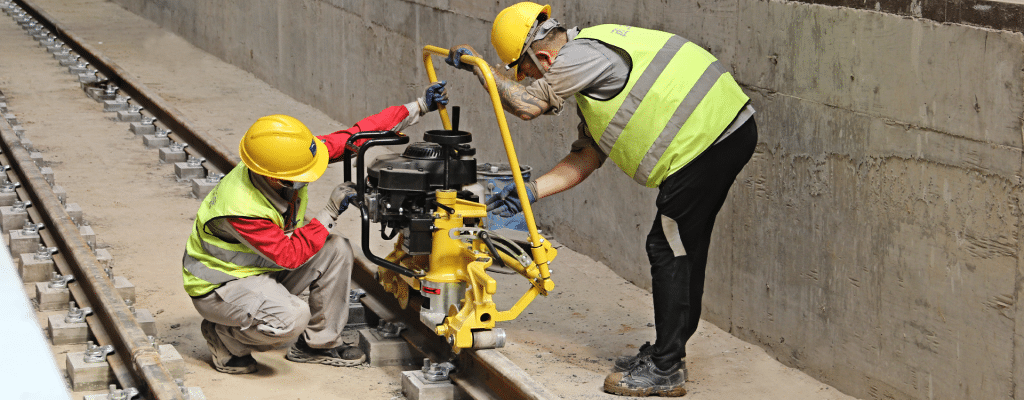
Una vez enfriado a temperatura ambiente, lije el collar de soldadura hasta que quede al ras con el perfil de la cabeza del riel. La superficie terminada debe ser:
– Al mismo nivel que la superficie del riel circundante (sin desnivel)
– Liso: sin marcas de lijado ni hendiduras de más de 0,3 mm de profundidad.
– Se integra suavemente con el radio de la cabeza del riel.
Paso 10: Pruebas (MPI / UT)
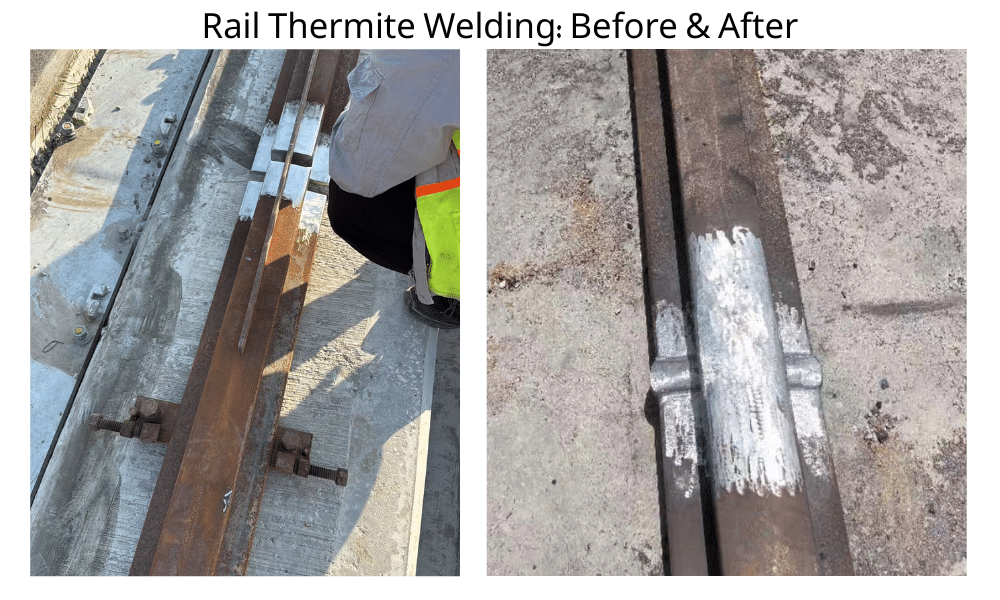
Verificación de calidad:
– Inspección por partículas magnéticas (MPI)Detecta defectos superficiales y cercanos a la superficie.
– Ensayos ultrasónicos (UT)Detecta porosidad interna, falta de fusión y grietas.
– Inspección visual: Compruebe si hay socavados, superposiciones o marcas de lijado.
4. Resumen de parámetros de soldadura
Todas las fracciones de termita de Forgesail utilizan los mismos parámetros de referencia:
| Parámetro | Especificación |
| Presión de oxígeno | 0,4 MPa |
| presión de GLP | 0,07 MPa |
| longitud del núcleo de la llama | 15-20 mm (llama neutra) |
| Caudal de oxígeno | 3.500 L/h |
| espacio ferroviario reservado | 26 ± 2 mm |
| tiempo de reacción | 15-30 segundos |
| Temperatura de verter | ~2500 °C |
| Resistencia a la tracción de la soldadura | ≥680 MPa (serie III DE) |
| Norma aplicable | TB/T1632.3-2014 |
| Sistema de calidad | ISO 9001:2008 |
5. Precauciones en clima frío
La soldadura aluminotérmica por debajo de 15 °C requiere pasos adicionales para evitar el agrietamiento en frío:
| Condición | Procedimiento |
| Temperatura del aire inferior a 15 °C. | Cubra la cabeza de soldadura con una manta aislante durante 10 minutos después del vertido. |
| Temperatura del raíl inferior a 15 °C. | Utilice un soplete de soldadura para precalentar cada lado del riel durante 1-2 minutos hasta que alcance aproximadamente 37 °C. |
| Condiciones húmedas o mojadas | Precalentamiento prolongado para eliminar la humedad del moho y de la superficie del riel. |
| Condiciones ventosas | Utilice protectores contra el viento alrededor del área de soldadura para evitar una refrigeración desigual. |
6. Contenido del kit completo de soldadura
Un kit de soldadura aluminotérmica Forgesail incluye todo lo necesario para soldar en el campo:
| Componente | Función |
| Porción de termita (serie III DE / QU) | Proporciona acero fundido para la soldadura. |
| Molde de arena de dos piezas | Forma una cavidad de soldadura alrededor de los extremos de los rieles. |
| Crisol | Contiene la reacción termita. |
| Cubierta del crisol | Controla la reacción y evita las salpicaduras. |
| Tolva de recepción de escoria | Recoge la escoria después del vertido. |
| Precalentador con rejilla | Sistema de precalentamiento de propano/oxígeno |
| Reductor de presión de propano | Regula el flujo de GLP |
| Dispositivo de alineación de rieles | Posiciona los rieles para soldar |
| Rectificadora de raíles | Acabado posterior a la soldadura |
| Abrazadera de arco | Asegura el molde durante el vertido. |
| Cuchilla de escoria | Retira el elevador después de soldar. |
| Arena de laminación | Sella la interfaz entre el molde y el riel |
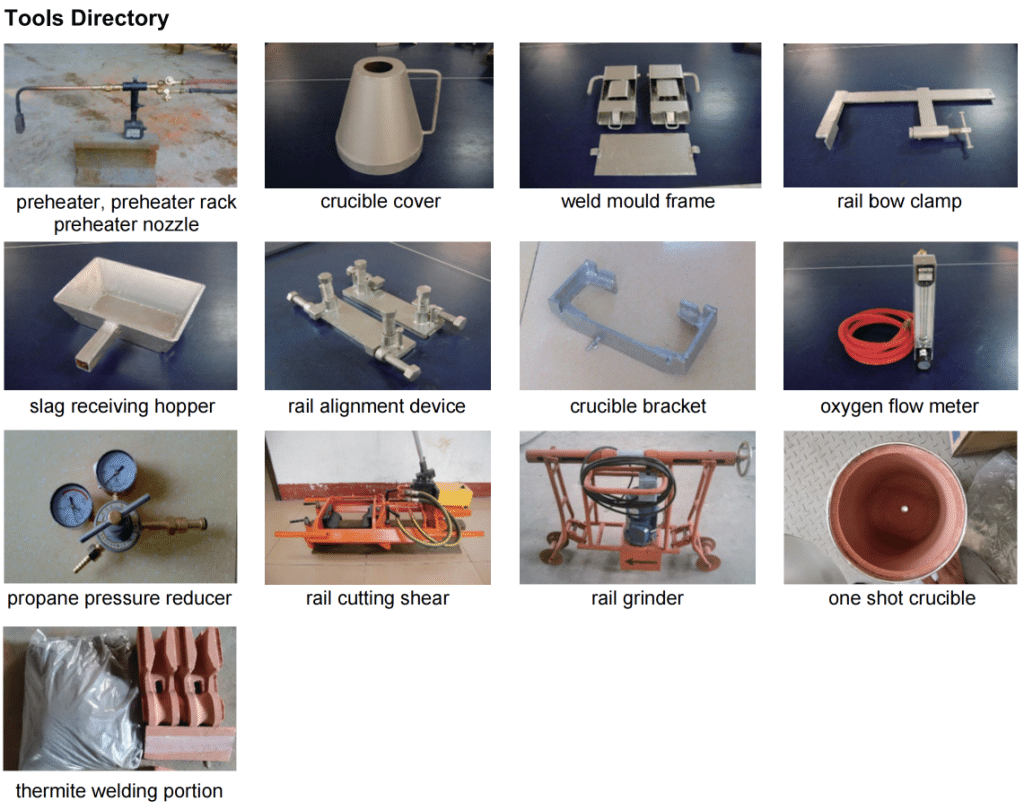
Todos los equipos son portátiles y no requieren fuente de alimentación externa; la reacción química es autosostenible.
7. Aplicaciones en diversos sectores
La soldadura aluminotérmica se ha adoptado ampliamente para aplicaciones en rieles de grúas en múltiples industrias:
| Industria | Solicitud | Beneficio |
| **Puertos y terminales** | Rieles para grúas STS y RTG | El impacto nulo en las juntas permite un desplazamiento a alta velocidad del tranvía. |
| **Astilleros** | Vías de rodadura de grúas pórtico Goliath | El riel continuo elimina las fallas en las juntas bajo cargas extremas. |
| **Aceroras** | Vías de la grúa de cuchara aérea | Las uniones soldadas soportan los ciclos térmicos sin aflojarse. |
| **Almacenes automatizados** | Rieles para grúas apiladoras ASRS | Las uniones sin fisuras permiten un posicionamiento preciso a más de 200 m/min. |
| **Minería** | Rieles apiladores/recuperadores | Las uniones soldadas resisten fuertes impactos y entornos abrasivos. |
| **Plantas de coquización** | Enfriamiento de rieles de vagones | Los rieles continuos soportan el choque térmico sin degradación de las juntas. |
| **Patios de carga ferroviarios** | Rieles para grúas pórtico | Elimina el mantenimiento de juntas atornilladas en zonas de mucho tránsito. |
8. Calidad y Cumplimiento
Las secciones de termita de la serie III DE de Forgesail para la soldadura termita de rieles de grúa han sido probadas y certificadas por autoridades de inspección de calidad autorizadas para cumplir con los requisitos. TB/T1632.3-2014, la norma nacional china para soldadura aluminotérmica. Todos los equipos de apoyo para el riel de la grúa de soldadura termita cumplen con ISO 9001:2008 Requisitos del sistema de gestión de calidad.
Cada porción de termita está sellada y empaquetada individualmente para evitar la absorción de humedad durante el almacenamiento y el transporte.
9. Defectos comunes en las soldaduras y su prevención
| Defecto | Causa | Prevención |
| **Porosidad** | Humedad en el moho o en la superficie del riel | Precalentar adecuadamente; almacenar las porciones en condiciones secas. |
| **Falta de fusión** | Precalentamiento insuficiente; riel demasiado frío | Verifique el tiempo de precalentamiento; caliente los rieles fríos antes de soldar. |
| **Inclusión de escoria** | Eliminación incompleta de escoria; porción contaminada | Cuchilla limpia para eliminar la escoria; utilice las partes selladas. |
| **Cracking en caliente** | Enfriamiento rápido; alta restricción | Manta aislante para clima frío; ajuste correcto del espacio entre rieles |
| **Picaduras en la superficie** | Moler demasiado agresivamente | Utilice la muela abrasiva adecuada; deje que la soldadura se enfríe completamente. |
10. ¿Por qué elegir los productos de soldadura aluminotérmica de Forgesail?
Sistema completoForgesail suministra no solo la parte de termita, sino todo el kit de soldadura: moldes, crisoles, herramientas, precalentadores, amoladoras y dispositivos de alineación. Un solo proveedor, un solo estándar, un solo punto de contacto.
Compatibilidad con rieles anchosDesde raíles ligeros para grúas QU70 hasta raíles pesados Goliath A150, Forgesail dispone de consumibles compatibles para la soldadura aluminotérmica de raíles y suministra componentes de termita para toda la gama. Se ofrecen formulaciones personalizadas para perfiles no estándar de raíles para grúas soldados aluminotérmicamente.
Calidad comprobadaTodas las piezas de la serie III DE están certificadas según la norma TB/T1632.3-2014. La fabricación conforme a la norma ISO 9001:2008 garantiza la consistencia entre lotes.
Soporte globalEquipo de ingeniería disponible para capacitación in situ, cualificación de procedimientos y resolución de problemas. Instalaciones de fabricación en Wuxi y Nantong, China, con logística de exportación a nivel mundial.
 alt="Equipo de soldadura aluminotérmica preparado para una junta de riel de grúa" /> alt="IMG 1024x691" /> alt="Equipo de soldadura aluminotérmica preparado para una junta de riel de grúa" />
Conclusión
La soldadura termita para rieles de grúa utiliza soldadura aluminotérmica para transformar las juntas de los rieles, que antes requerían mantenimiento constante, en conexiones permanentes y sin fisuras. Para instalaciones que operan grúas pesadas (astilleros, puertos, acerías, minas, almacenes automatizados), la soldadura termita reduce el tiempo de inactividad, prolonga la vida útil de los rieles y elimina el costo recurrente del mantenimiento de las juntas atornilladas.
El proceso de soldadura es portátil, no requiere alimentación externa y puede ser realizado por técnicos capacitados en un solo turno. Con un precalentamiento, alineación y pruebas posteriores a la soldadura adecuados, una junta soldada con termita durará más que el riel circundante.
—
Si necesita materiales de soporte para el riel de la grúa de soldadura termita, póngase en contacto con nuestro equipo para obtener un presupuesto.https://forgesail.com/contact/) | Correo electrónico: info@forgesail.com | Tel.: +86-(0)510-85858896











