




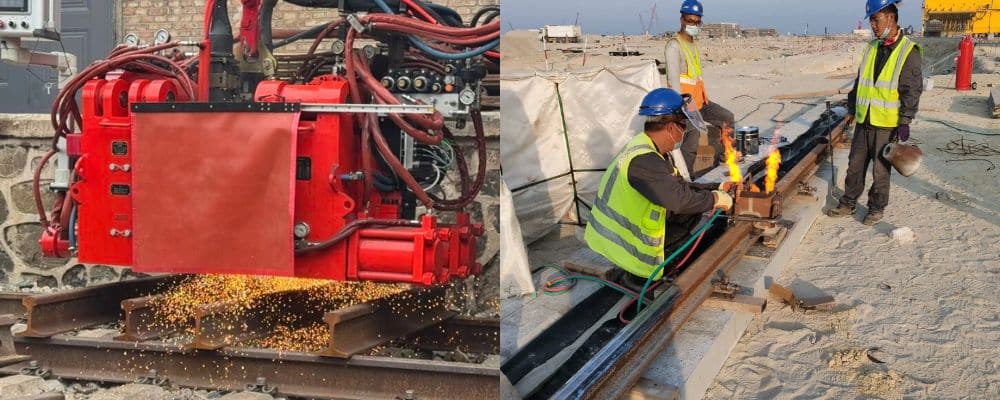
Elegir entre soldadura por chispa y soldadura aluminotérmica es una de las decisiones más importantes en cualquier proyecto ferroviario. Cada método tiene ventajas, desventajas y aplicaciones ideales distintas. Comprender la comparación entre soldadura por chispa y soldadura aluminotérmica le ayudará a evitar errores costosos, retrasos en la instalación o fallas prematuras en la soldadura.
Esta guía desglosa el 7 diferencias clave entre la soldadura a tope por chispa y la soldadura aluminotérmica — abarcando costo, velocidad, resistencia, portabilidad y escenarios de uso óptimos — para que pueda decidir con confianza qué método se ajusta mejor a su proyecto, presupuesto y plazos. Tanto si es nuevo en el debate sobre soldadura a tope por chispa frente a soldadura aluminotérmica como si es un ingeniero experimentado, este artículo le ofrece información práctica.
¿Qué es la soldadura a tope por chispa?
La soldadura por resistencia eléctrica (también llamada soldadura a tope por chispa o FBW) es un proceso de soldadura por resistencia eléctrica. Los extremos de los rieles se sujetan en una máquina, se alinean y se les aplica una corriente eléctrica. La resistencia genera un calor intenso en la interfaz de la junta, creando un destello de metal fundido. Una vez que los rieles alcanzan la temperatura de soldadura, la máquina aplica presión hidráulica para unirlos.
Características clave:
- Utiliza corriente eléctrica; no requiere materiales de relleno ni consumibles.
- Requiere una máquina de soldar pesada (fija o móvil).
- Produce un cordón de soldadura limpio y estrecho con un mínimo exceso de material.
- Normalmente se realiza en una fábrica o con equipos especializados montados sobre raíles.
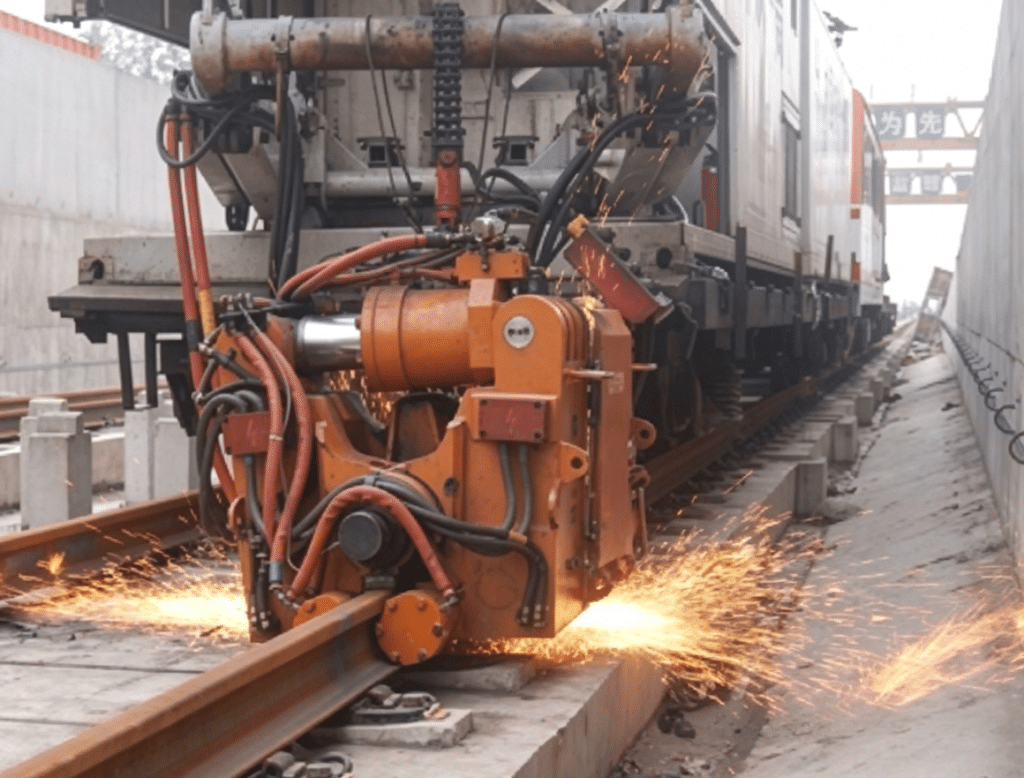 alt="Máquina de soldadura por chispa a tope uniendo un riel de grúa con chispas eléctricas visibles" /> alt="Máquina de soldadura por chispa a tope uniendo una junta de riel con chispas eléctricas 1024x778" /> alt="Máquina de soldadura por chispa a tope uniendo un riel de grúa con chispas eléctricas visibles" />
¿Qué es la soldadura aluminotérmica?
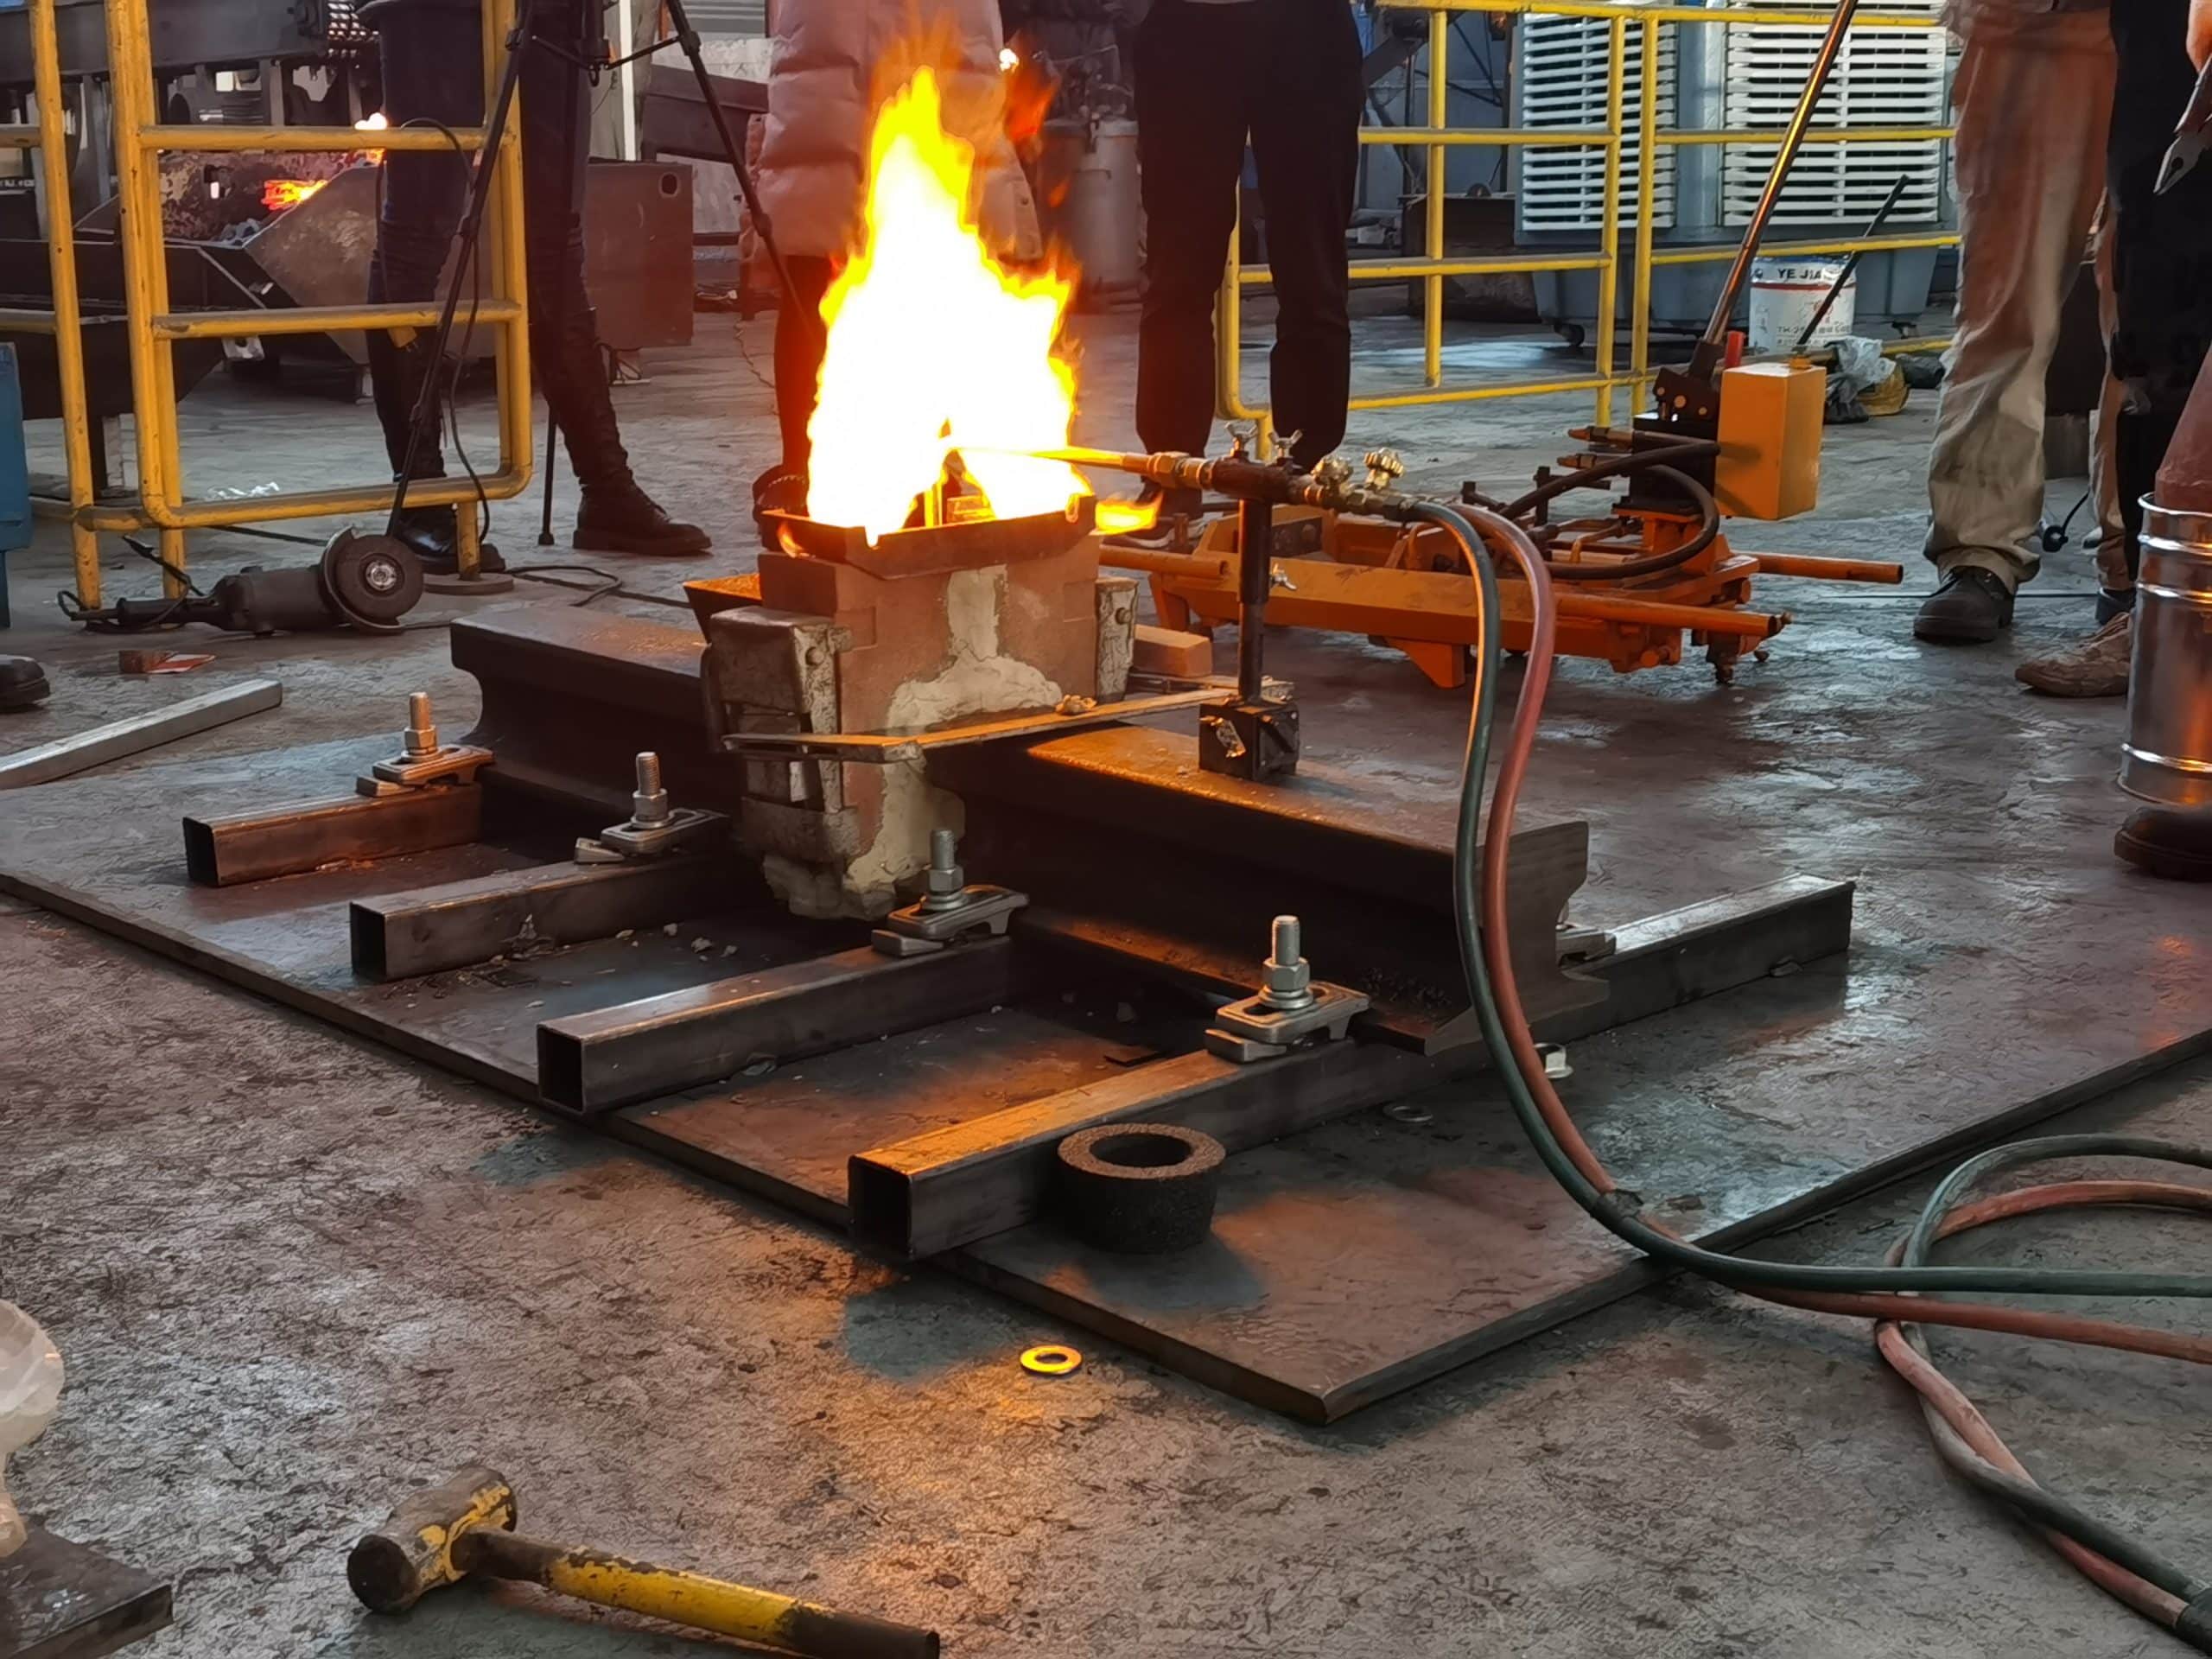
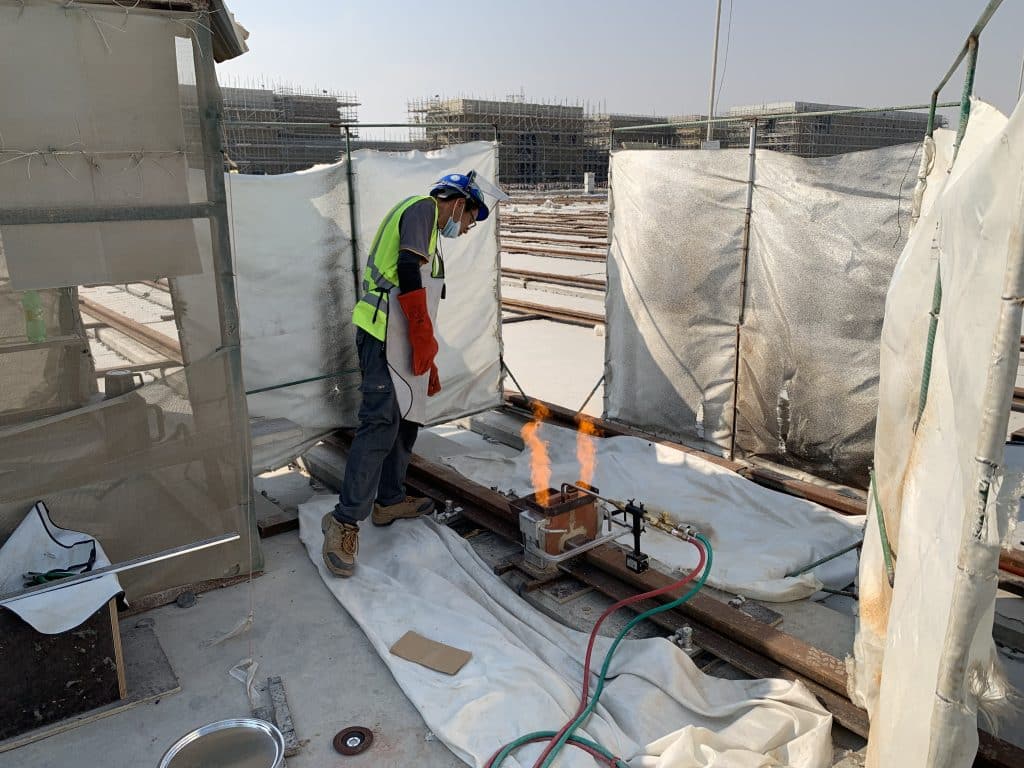
Soldadura termita (también llamada soldadura aluminotérmica). FORGESAIL ofrece kits completos de soldadura aluminotérmica (Para aplicaciones de campo) utiliza una reacción química exotérmica entre polvo de aluminio y óxido de hierro para producir acero fundido sobrecalentado a aproximadamente 2500 °C (4500 °F). Este metal fundido fluye hacia un molde alrededor del espacio entre los rieles, fusionando los dos extremos de los mismos.
Características clave:
- Utiliza una reacción química; no necesita electricidad.
- El equipo es ligero y portátil.
- Requiere consumibles (polvo, crisol, molde) para cada soldadura.
- Se puede realizar en cualquier lugar, incluso en ubicaciones remotas o subterráneas.
Soldadura por chispa frente a soldadura aluminotérmica: 7 diferencias clave
1. Resistencia y calidad de la soldadura
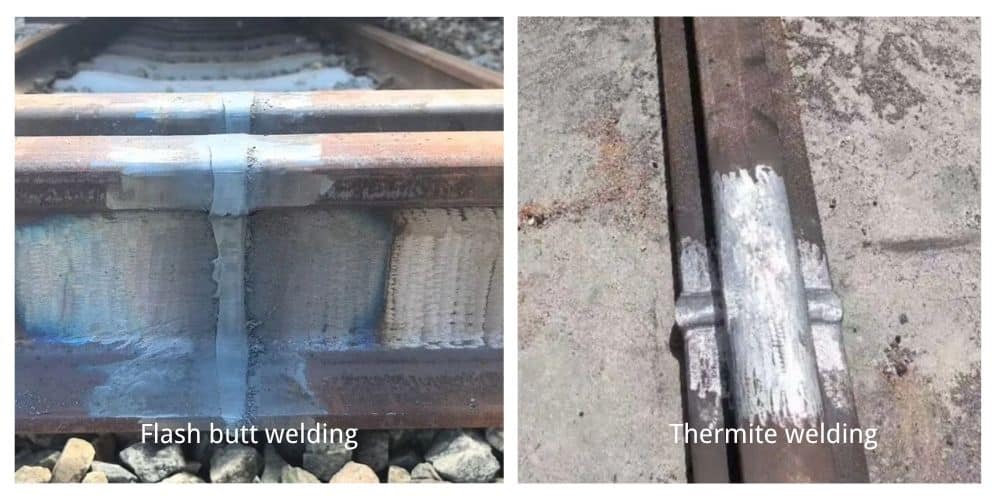
En el debate sobre la resistencia de la soldadura a tope por chispa frente a la soldadura termita, la soldadura a tope por chispa produce consistentemente soldaduras con 95–100% de la resistencia del riel base. El proceso eléctrico controlado crea una unión homogénea con una zona afectada por el calor (ZAC) estrecha y mínimas inclusiones.
La soldadura aluminotérmica suele alcanzar una resistencia a la tracción estática del metal base de entre 90 y 961 TP3T. La estructura fundida de una soldadura aluminotérmica presenta una zona afectada por el calor (ZAC) más amplia y una estructura granular ligeramente diferente en comparación con la unión forjada de grano fino de la soldadura por chispa. Sin embargo, la diferencia práctica radica menos en la resistencia estática y más en el comportamiento ante la fatiga y la tenacidad al impacto: la microestructura forjada de la soldadura por chispa ofrece una resistencia superior a la carga repetida de las ruedas. Los modernos kits de soldadura aluminotérmica certificados pueden alcanzar una calidad similar a la de la soldadura por chispa en condiciones controladas, pero la variabilidad inherente a una reacción química manual hace que la soldadura por chispa siga siendo el estándar de oro para aplicaciones principales críticas en cuanto a fatiga.
Ganador: Soldadura por resistencia a tope: mayor calidad de soldadura y más uniforme.
2. Velocidad de instalación
Al evaluar la velocidad de soldadura por chispa frente a la soldadura aluminotérmica, una soldadura por chispa tarda aproximadamente 1–3 minutos de tiempo de soldadura, Además de la configuración, el acabado y las pruebas no destructivas, las máquinas móviles de soldadura por chispa pueden realizar entre 15 y 30 soldaduras por turno en condiciones típicas de trabajo en campo.
Una soldadura termita requiere De 10 a 20 minutos desde el precalentamiento hasta su finalización., Además del montaje y enfriamiento del molde, un equipo de dos personas con experiencia puede realizar entre 10 y 15 soldaduras termita por turno.
Sin embargo, las máquinas de soldadura por chispa requieren un tiempo de preparación considerable en cada nueva obra: el posicionamiento de la máquina lleva entre 1 y 2 horas, además del transporte con grúa entre las obras, la instalación del generador y la alineación de los raíles. Estos costes de movilización se acumulan rápidamente en proyectos distribuidos. En una única obra continua, el ciclo de soldadura por chispa es más rápido una vez en marcha. Pero para trabajos con juntas dispersas en múltiples ubicaciones, la rápida preparación por junta de la soldadura aluminotérmica suele traducirse en una mayor productividad general.
Ganador: Termita para trabajos pequeños y dispersos con desplazamientos frecuentes; soldadura por chispa a tope para campañas de soldadura largas y continuas.
3. Costo de equipo e instalación
La comparación de costos entre soldadura por chispa y soldadura aluminotérmica comienza con la máquina en sí. Una máquina móvil nueva para soldadura por chispa cuesta entre 1.200.000 y 3.500.000 THB, según las especificaciones y el fabricante; las unidades usadas oscilan entre 150.000 y 500.000 THB. Además de la máquina, la soldadura por chispa requiere un generador (150-400 kVA), remolques de transporte, alquiler de grúa, un operador capacitado, un técnico hidráulico y un electricista certificado. Estos costos auxiliares a menudo se pasan por alto, pero pueden equivaler a la depreciación de la máquina durante la vida útil del proyecto.
| Factor | Soldadura por destello a tope | Soldadura aluminosa |
| Costo de la máquina/kit | $1.200.000 – $3.500.000 (nueva unidad móvil) | $99 – $3,000+ |
| Consumibles por soldadura | Mínimo (electricidad) | $50 – $150 |
| Mantenimiento | Alto nivel (hidráulica, electrónica) | Bajo (cuidado básico de las herramientas) |
| Requisitos de energía | Generador de 150–400 kVA | Oxicombustión/acetileno para precalentamiento |
| Operador cualificado | Sí, formación especializada | Sí, pero es más fácil de entrenar. |
La soldadura aluminotérmica, en cambio, tiene un costo inicial mínimo. Un kit completo de soldadura (crisol, molde, polvo y herramientas) cuesta aproximadamente entre 1 TP4T2000 y 1 TP4T5000, y los consumibles por soldadura entre 1 TP4T50 y 1 TP4T150. Las mismas 50 soldaduras cuestan aproximadamente entre 1 TP4T2500 y 1 TP4T7500 en materiales. Sin embargo, esta comparación solo incluye los costos directos de los consumibles. Un análisis completo del costo de la soldadura aluminotérmica también debe incluir el gas de precalentamiento (oxígeno-acetileno/propano), los moldes de repuesto, las muelas abrasivas para el acabado posterior a la soldadura y las pruebas ultrasónicas. El costo total por soldadura de la soldadura a tope por chispa incluye la depreciación de la máquina, el transporte, el combustible del generador y el mantenimiento, costos que solo se vuelven competitivos con altos volúmenes anuales. Consulte la guía de decisiones a continuación para obtener un marco adaptado al perfil de su proyecto.
Ganador: Soldadura aluminotérmica: inversión inicial significativamente menor.
4. Portabilidad y accesibilidad
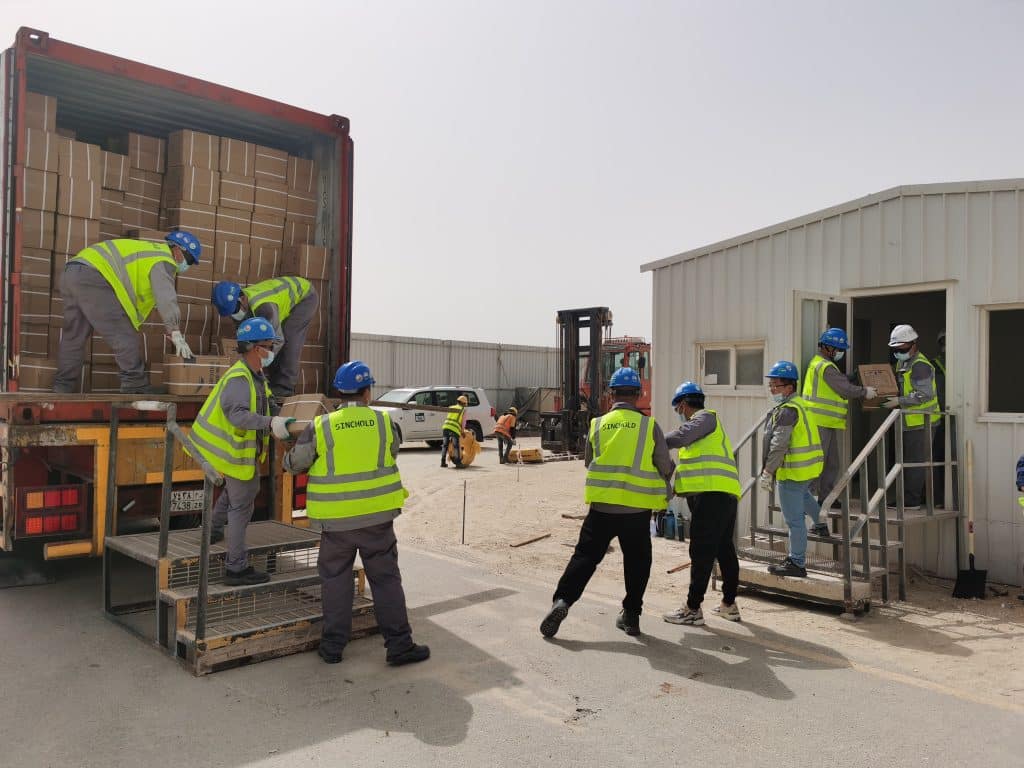
En la comparación de portabilidad entre soldadura por chispa y soldadura aluminotérmica, las máquinas de soldadura por chispa son pesadas: las unidades fijas de fábrica pesan entre 30 y 60 toneladas, y las unidades móviles sobre orugas pesan entre 10 y 25 toneladas. Requieren acceso mediante grúa, un terreno llano y un generador de alta capacidad.
Los kits de soldadura aluminotérmica caben en una camioneta pickup. El kit completo puede ser transportado por dos trabajadores hasta el lugar de soldadura. Esta ventaja de portabilidad en la comparación entre soldadura a tope por chispa y soldadura aluminotérmica hace que la soldadura aluminotérmica sea la mejor opción. única opción viable para:
- Yacimientos mineros remotos
- Túneles mineros subterráneos (carbón, minerales)
- Rieles de grúa dentro de edificios existentes
- Renovación de vías urbanas restringida
- Reparaciones de emergencia tras descarrilamientos
Ganador: Soldadura termita: portabilidad insuperable.
5. Aplicaciones e idoneidad
| Solicitud | Método recomendado | Razón |
| Línea principal de alta velocidad CWR | trasero | Máxima resistencia y consistencia. |
| Corredores de transporte de mercancías pesadas | trasero | Mayor duración de la fatiga |
| Túneles de metro y tren ligero | FBW (principal); Termita (reparaciones) | Norma FBW para la construcción de túneles nuevos; termita para reparaciones confinadas. |
| Vías férreas para puertos y grúas | Termita | Fácil instalación en estructuras elevadas |
| pistas del yacimiento minero | Termita | Acceso remoto, no requiere alimentación eléctrica. |
| Reparaciones de emergencia | Termita | Configuración rápida, móvil |
| Desvíos y cruces | FBW (línea principal); Thermite (apartamento/reparación) | Estándar FBW móvil para desvíos de línea principal; termita para reparaciones en espacios confinados. |
| vías de apartadero de la estación de ferrocarril | Termita | Bajo volumen, articulaciones dispersas |
La soldadura por chispa es el método preferido para la construcción de líneas ferroviarias principales en el análisis de aplicaciones de soldadura por chispa frente a soldadura aluminotérmica. Los corredores ferroviarios de alta velocidad y de transporte pesado, donde se realizan miles de soldaduras al año, exigen uniones consistentes y de alta resistencia. La soldadura por chispa móvil también se utiliza ampliamente para desvíos y cruces en líneas de alta velocidad y de transporte pesado; contrariamente a una idea errónea común, las máquinas de soldadura por chispa móviles dedicadas a la soldadura de desvíos y cruces son una tecnología madura. En la construcción de túneles de metro, los trenes tendidores de vías equipados con soldadoras de chispa móviles son el método estándar para la instalación de rieles soldados largos; la soldadura aluminotérmica se reserva para reparaciones en espacios confinados y restauraciones de emergencia donde el vagón de soldadura por chispa no puede llegar.
La soldadura aluminotérmica destaca en situaciones donde el acceso al equipo es realmente limitado: rieles de grúas en pórticos elevados, terminales portuarias, minas, reparaciones de emergencia por descarrilamiento, apartaderos industriales cortos, ferrocarriles de vía estrecha y reparaciones en espacios confinados como túneles o estrechos corredores urbanos. Su portabilidad e independencia del suministro eléctrico la convierten en la opción por defecto para trabajos especializados y de reparación.
Ganador: Soldadura por plasma para vías principales, de alta velocidad y de gran volumen, incluyendo desvíos y construcción de túneles. Termita para rieles de grúas, reparaciones de emergencia, sitios remotos sin acceso para equipos y reparaciones en espacios confinados donde la soldadura por plasma móvil no puede llegar.
6. Rendimiento a largo plazo
Estudios por Holanda y las principales autoridades ferroviarias muestran que en la comparación del ciclo de vida de la soldadura a tope por chispa frente a la soldadura termita, bajo tráfico pesado en la línea principal, las soldaduras a tope por chispa pueden lograr 2-3 veces la vida útil de la fatiga En las soldaduras aluminotérmicas, la diferencia se reduce a aproximadamente 30% en aplicaciones de menor tonelaje. El modo de falla principal de las soldaduras aluminotérmicas es el impacto bajo cargas repetidas de las ruedas, debido a su microestructura de fundición, que es más propensa a la porosidad y las inclusiones que la unión forjada de grano fino de la soldadura a tope por chispa.
Sin embargo, para aplicaciones de bajo tráfico (vías de apartadero, patios, raíles de grúas con menos de un millón de toneladas brutas al año), ambos métodos ofrecen una excelente vida útil. Esta diferencia en la comparación del ciclo de vida entre la soldadura por resistencia a tope y la soldadura aluminotérmica ayuda a los operadores más pequeños a elegir la opción más rentable.
Ganador: Soldadura por resistencia a tope para aplicaciones en vías principales de alto tráfico.
7. Factores de seguridad y medioambientales
La soldadura por resistencia a tope implica electricidad de alto voltaje, riesgos de presión hidráulica y chispas. Los controles automatizados de la máquina reducen el error humano.
La soldadura por termita implica una reacción exotérmica a aproximadamente 2500 °C, con riesgo de salpicaduras de metal fundido, humos peligrosos (que requieren ventilación en espacios confinados) y una zona de alto riesgo de quemaduras e incendios. Los operarios necesitan EPI resistentes al calor, vigilancia contra incendios y un estricto cumplimiento de los protocolos de seguridad. El polvo de termita se clasifica como mercancía peligrosa (Clase 4.3: reactivo al agua) para su transporte y almacenamiento. El proceso se realiza completamente de forma manual, lo que significa que un error del operario conlleva graves consecuencias inmediatas.
Ganador: No hay un claro ganador: los perfiles de riesgo son fundamentalmente diferentes. Los riesgos de descarga eléctrica (alto voltaje, presión hidráulica, chispas) están relacionados con el equipo y son en gran medida controlables mediante sistemas de seguridad de la máquina y capacitación del operador. Los riesgos de termita (metal fundido a 2500 °C, reacción química explosiva, humos peligrosos, manipulación de mercancías peligrosas) están relacionados con el proceso, con una mayor gravedad inmediata en caso de falla y una mayor dependencia de los procedimientos manuales. Elija según el nivel de capacitación de su equipo, la ventilación del sitio y la tolerancia al riesgo.
¿Qué método debería elegir?
La decisión entre la soldadura a tope por chispa y la soldadura aluminotérmica se reduce a tres factores:
1. Volumen — Con volúmenes anuales muy elevados (varios cientos de soldaduras o más), el coste fijo de la soldadura a tope por chispa se puede amortizar entre más juntas, reduciendo así el coste por soldadura. Con volúmenes menores, la inversión inicial mínima en termita suele ser más económica. El punto de equilibrio exacto depende del tipo de equipo, la logística de la obra y los costes locales; consulte con un especialista en soldadura de rieles para un análisis específico del proyecto.
2. Ubicación — ¿Puedes llevar una máquina de 20 toneladas al lugar? Si no, elige la termita.
3. Requisito de desempeño — Las líneas ferroviarias de alta velocidad requieren soldadura por arco eléctrico. Para rieles de grúas, vías mineras y apartaderos, la termita ofrece excelentes resultados a una fracción del costo.
¿Por qué ForgeSail recomienda la soldadura aluminotérmica para los rieles de las grúas?
Para instalaciones de rieles de grúas, terminales portuarias y vías industriales, la soldadura aluminotérmica es el estándar probado. Su portabilidad, bajo costo de equipo y capacidad para soldar en vigas de grúas elevadas la convierten en la opción práctica. Certificación de ForgeSail kits de soldadura aluminotérmica Cumplen con las normas EN 14730 y son utilizadas por puertos, minas e industrias pesadas en todo el mundo. Para la mayoría de los proyectos ferroviarios industriales, especialmente aquellos que involucran rieles para grúas, apartaderos y sitios mineros, la decisión entre soldadura por chispa y soldadura aluminotérmica favorece claramente a la soldadura aluminotérmica.
Conclusión
La soldadura por chispa frente a la soldadura aluminotérmica no es una competencia, sino una elección basada en los requisitos del proyecto. La soldadura por chispa ofrece una resistencia y consistencia inigualables para trabajos de gran volumen en líneas principales. La soldadura aluminotérmica ofrece portabilidad, bajo costo y una flexibilidad que ninguna máquina puede igualar. Al considerar la soldadura por chispa frente a la soldadura aluminotérmica para su próximo proyecto ferroviario, comience por evaluar el volumen, la ubicación y las necesidades de rendimiento.
¿Necesita asesoramiento experto sobre la decisión entre soldadura por resistencia a tope y soldadura termita para su proyecto ferroviario??Contacta con el Equipo FORGESAIL hoy.











