




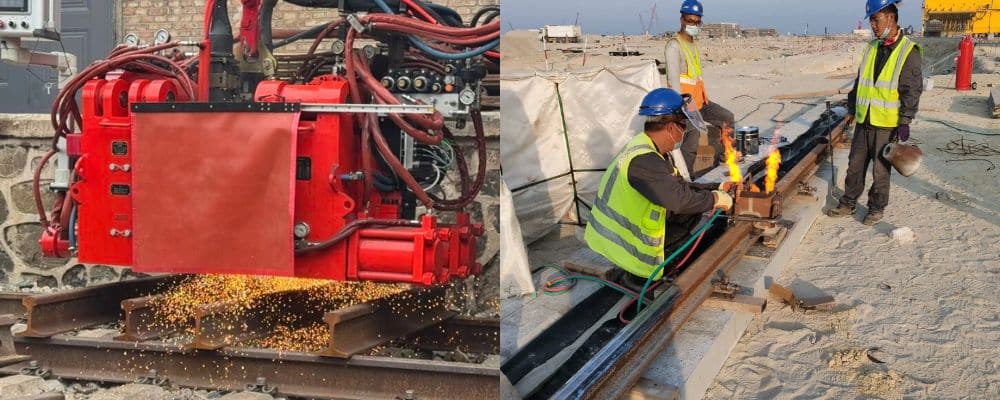
Выбор между контактной и термитной сваркой — одно из важнейших решений в любом железнодорожном проекте. Каждый метод имеет свои сильные и слабые стороны, а также оптимальные области применения. Понимание различий между контактной и термитной сваркой поможет избежать дорогостоящих ошибок, замедления монтажа или преждевременного разрушения сварных швов.
В этом руководстве подробно разбираются следующие вопросы: 7 ключевых отличий контактной сварки и термитной сварки — охватывая такие аспекты, как стоимость, скорость, прочность, портативность и оптимальные сценарии использования, — чтобы вы могли уверенно решить, какой метод подходит для ваших задач, бюджета и сроков. Независимо от того, являетесь ли вы новичком в споре о контактной и термитной сварке или опытным инженером, эта статья содержит полезные практические советы.
Что такое контактная сварка?
Контактная сварка (также называемая контактной сваркой или FBW) — это процесс электроконтактной сварки. Концы рельсов зажимаются в машине, выравниваются, и через них проходит электрический ток. Сопротивление генерирует сильный нагрев в месте соединения, создавая “вспышку” расплавленного металла. Как только рельсы достигают температуры сварки, машина применяет гидравлическое давление для их соединения методом ковки.
Основные характеристики:
- Использует электрический ток — без припоя и расходных материалов.
- Требуется мощный сварочный аппарат (стационарный или передвижной).
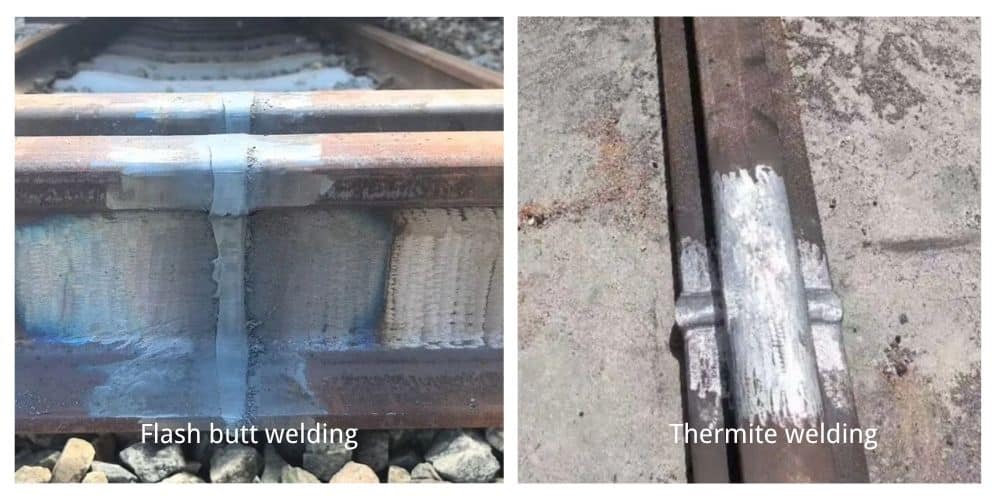
- Обеспечивает получение чистого, узкого сварочного шва с минимальным избытком материала.
- Обычно выполняется на заводе или с использованием специализированной гусеничной техники.
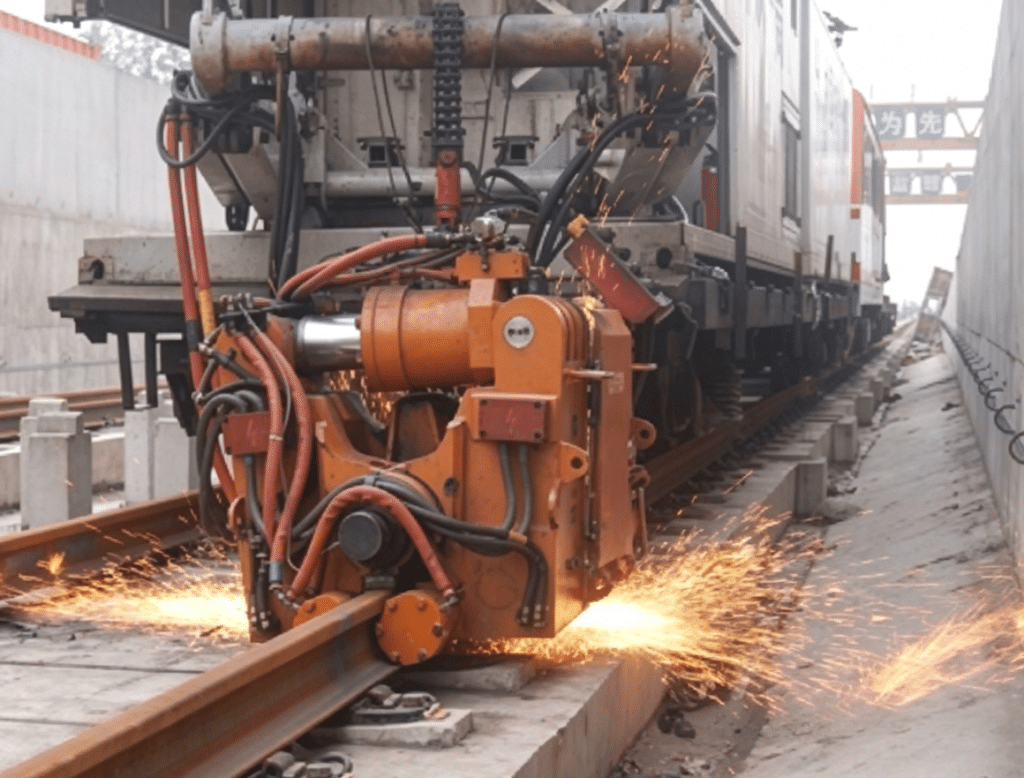 alt="Сварка рельса крана методом контактной сварки с видимыми электрическими искрами" /> alt="Сварка рельсового соединения методом контактной сварки с электрическими искрами 1024x778" /> alt="Сварка рельса крана методом контактной сварки с видимыми электрическими искрами" />
Что такое термитная сварка?
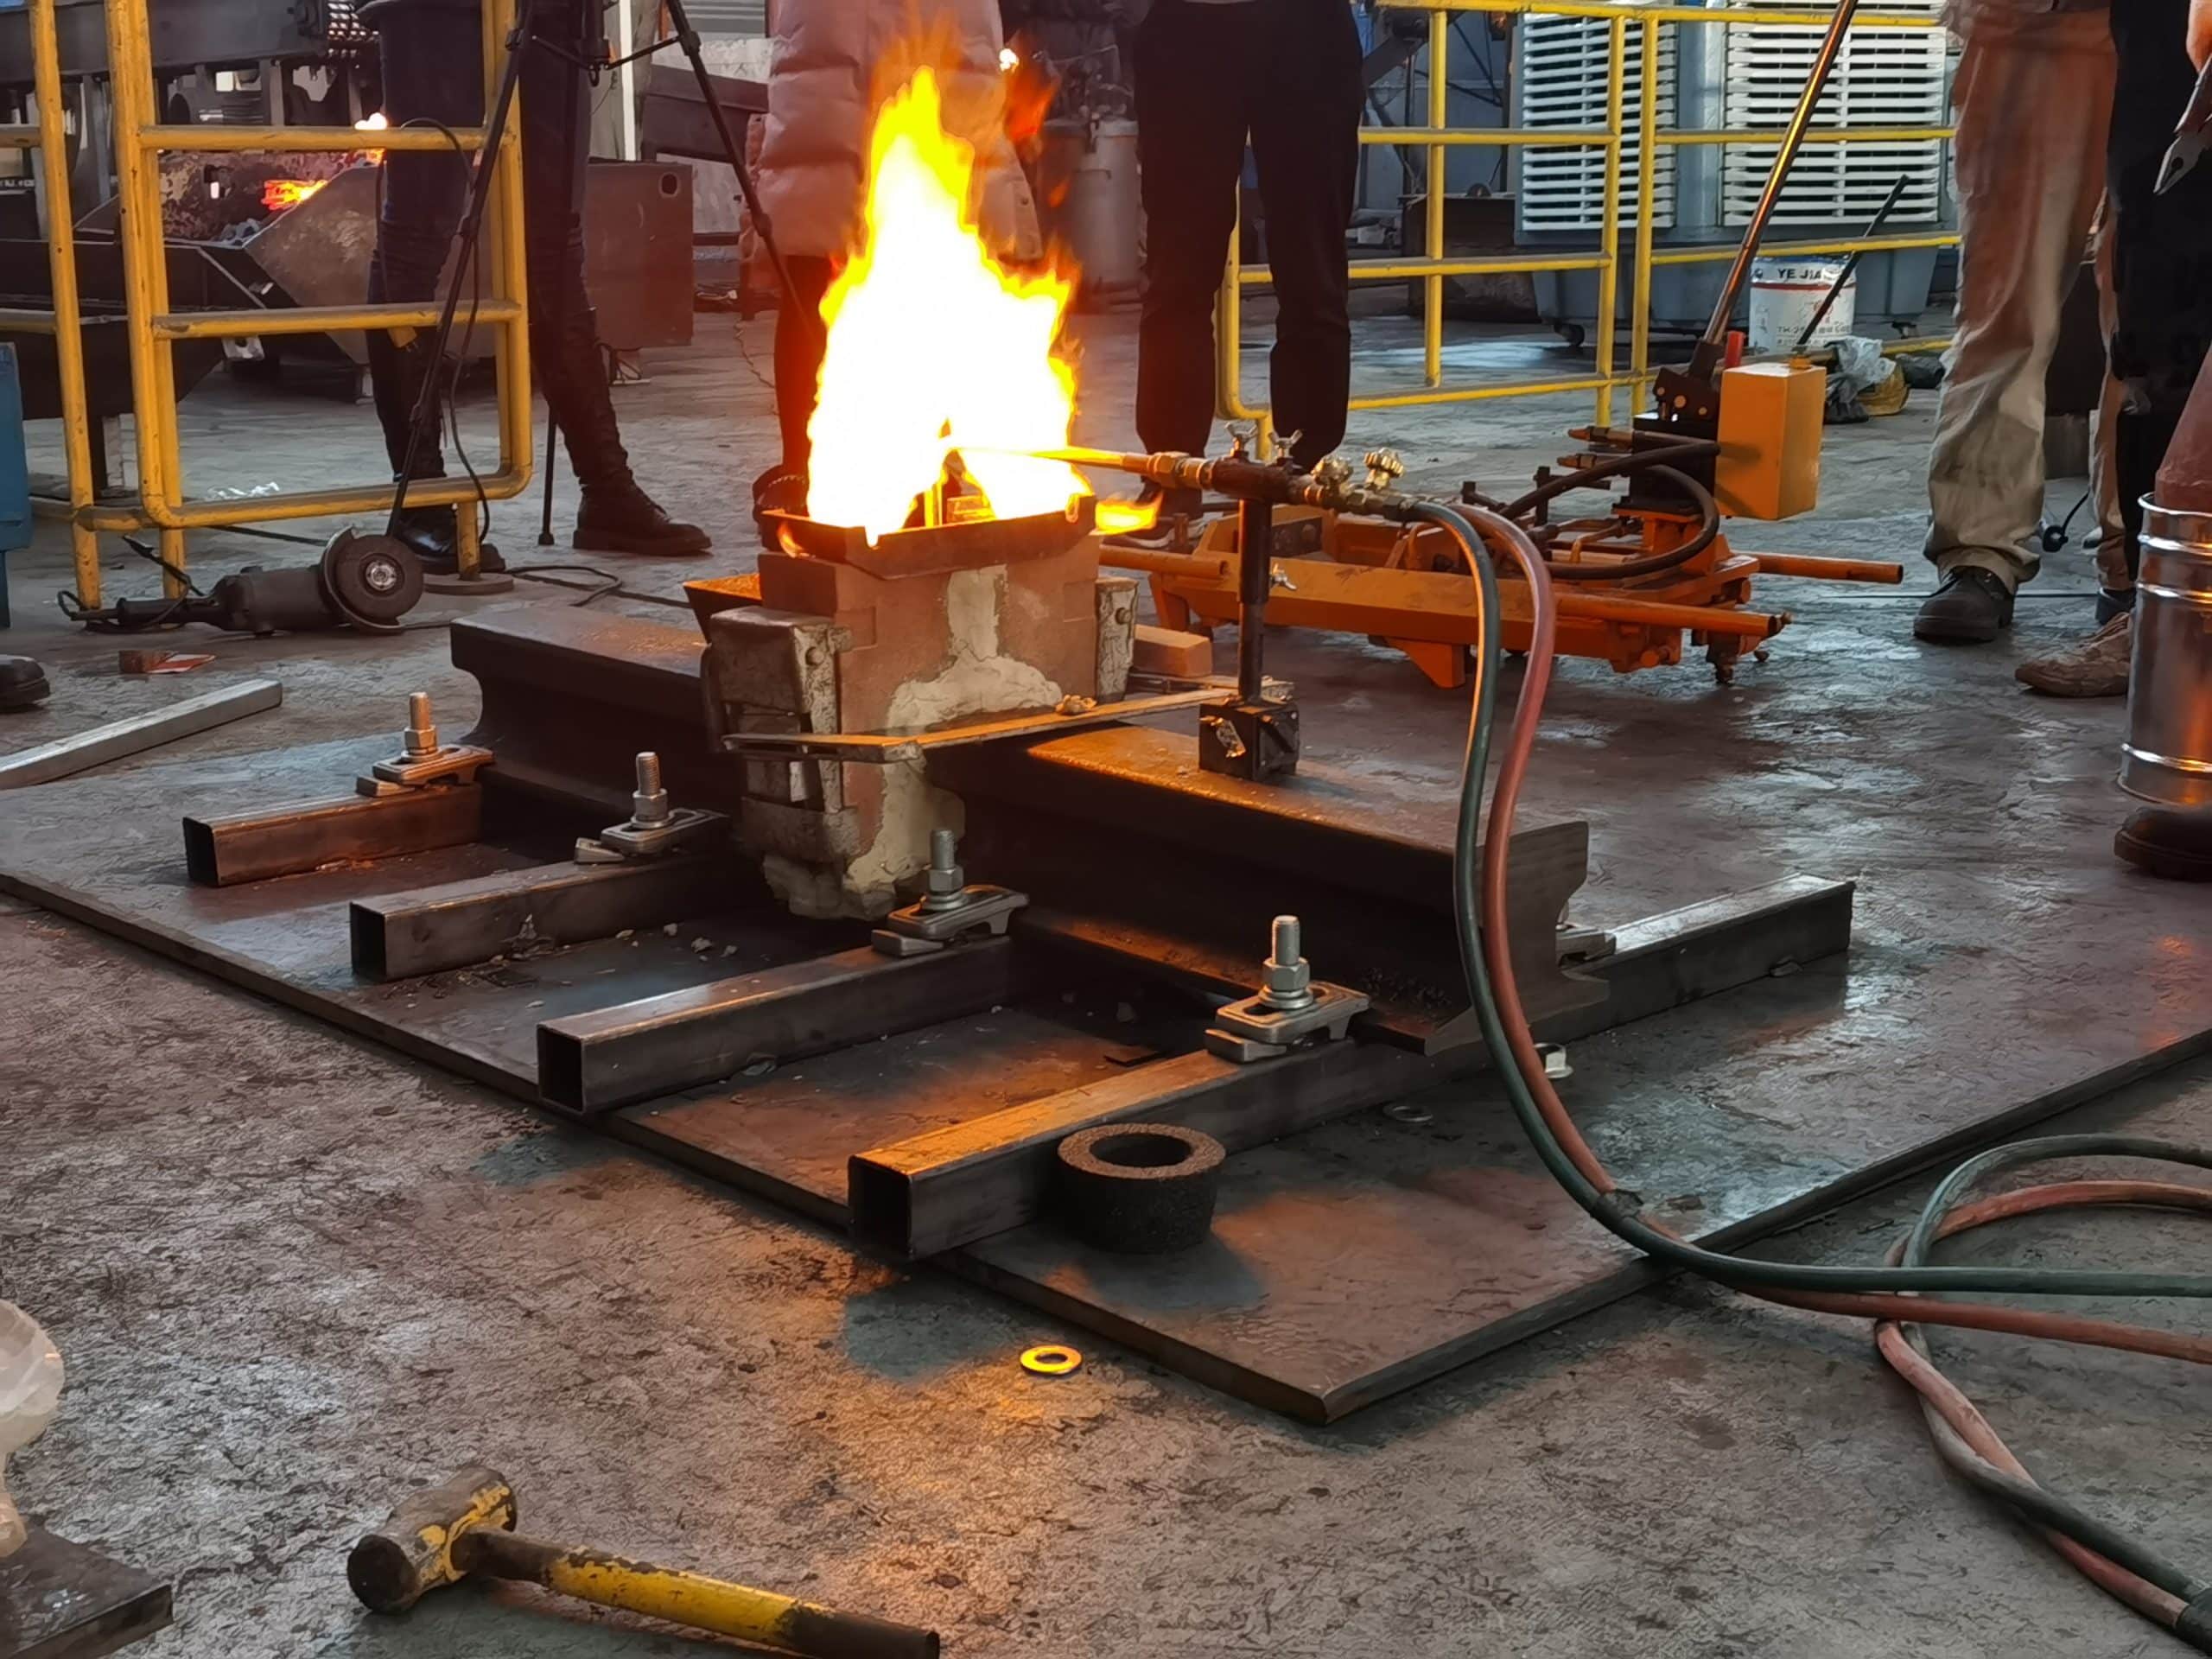
Термитная сварка (также называемая алюмотермической сваркой). Компания FORGESAIL предлагает... полные комплекты для термитной сварки (для полевых применений) использует экзотермическую химическую реакцию между порошком алюминия и оксидом железа для получения перегретой расплавленной стали при температуре приблизительно 2500 °C (4500 °F). Этот расплавленный металл течет в форму вокруг зазора между рельсами, сплавляя два конца рельса вместе.
Основные характеристики:
- Используется химическая реакция — электричество не требуется.
- Оборудование легкое и портативное.
- Для каждой сварки требуются расходные материалы (порошок, тигель, форма).
- Может быть выполнено где угодно, даже в отдаленных или подземных местах.
Контактная сварка и термитная сварка: 7 ключевых отличий
1. Прочность и качество сварного шва
В споре о прочности сварных швов при контактной и термитной сварке, контактная сварка неизменно обеспечивает сварные швы с высокой прочностью. 95–100% прочности базовой направляющей. Контролируемый электротехнический процесс создает однородное соединение с узкой зоной термического воздействия (ЗТВ) и минимальным количеством включений.
Термитная сварка обычно обеспечивает статическую прочность на растяжение основного металла 90–961 Т3Т. Литая структура термитного сварного шва имеет более широкую зону термического воздействия (ЗТВ) и несколько иную зернистую структуру по сравнению с мелкозернистым кованым швом, полученным методом контактной сварки. Однако практическое различие заключается не столько в статической прочности, сколько в усталостной прочности и ударной вязкости: кованая микроструктура контактной сварки обеспечивает превосходную устойчивость к многократным нагрузкам от колес. Современные сертифицированные термитные комплекты могут приблизиться к качеству контактной сварки в контролируемых условиях, но присущая ручной химической реакции изменчивость означает, что контактная сварка остается золотым стандартом для критически важных с точки зрения усталости магистральных трубопроводов.
Победитель: Контактная сварка — более высокое и стабильное качество сварного шва.
2. Скорость установки
При сравнении скорости контактной сварки и термитной сварки, контактная сварка занимает приблизительно Время сварки: 1–3 минуты, а также настройка, финишная обработка и неразрушающий контроль. Мобильные установки для контактной сварки могут выполнять 15–30 сварных швов за смену в типичных полевых условиях.
Термитная сварка занимает 10–20 минут от предварительного нагрева до завершения приготовления, а также установка и охлаждение пресс-формы. Квалифицированная бригада из двух человек может выполнить 10–15 термитных сварных швов за смену.
Однако для стыковой сварки требуется значительное время на подготовку на каждом новом рабочем месте: позиционирование машины занимает 1–2 часа, плюс транспортировка краном между площадками, установка генератора и выравнивание рельсов. Эти накладные расходы на мобилизацию быстро накапливаются на распределенных проектах. На одной непрерывной площадке цикл стыковой сварки быстрее после начала работы. Но для работ с разбросанными соединениями в нескольких местах быстрая подготовка термитной сварки для каждого соединения часто приводит к повышению общей производительности.
Победитель: Термитная сварка подходит для небольших, разрозненных работ с частыми перемещениями; контактная сварка — для длительных непрерывных сварочных работ.
3. Стоимость оборудования и его установки
Сравнение стоимости контактной и термитной сварки начинается с самого оборудования. Новая мобильная установка для контактной сварки стоит от 1 200 000 до 3 500 000 танзанийских шиллингов в зависимости от характеристик и производителя — подержанные установки стоят от 150 000 до 500 000 танзанийских шиллингов. Помимо самого оборудования, для контактной сварки требуется отдельный генератор (150–400 кВА), транспортные прицепы, аренда крана, квалифицированный оператор, специалист по гидравлике и сертифицированный электрик. Эти дополнительные расходы часто упускаются из виду, но они могут быть равны амортизации оборудования за весь срок службы проекта.
| Фактор | Контактная сварка оплавлением | Термитная сварка |
| Стоимость оборудования/комплекта | $1 200 000 – $3 500 000 (новый мобильный блок) | $99 – $3,000+ |
| Расходные материалы для сварки | Минимальный (электроэнергия) | $50 – $150 |
| Обслуживание | Высокий уровень (гидравлика, электроника) | Низкий уровень (базовый уход за инструментом) |
| Требования к электропитанию | Генератор мощностью 150–400 кВА | Кислородно-пропановая смесь с ацетиленом для предварительного нагрева |
| Квалифицированный оператор | Да, специализированное обучение. | Да, но тренировать проще. |
Термитная сварка, напротив, имеет минимальные первоначальные затраты. Полный сварочный комплект (тигель, форма, порошок и инструменты) стоит примерно 1000–10000 танзанийских шиллингов, а расходные материалы на один сварной шов — 1000–1000 танзанийских шиллингов. Те же 50 сварных швов обойдутся примерно в 1000–1000 танзанийских шиллингов в виде материалов. Однако это сравнение учитывает только прямые затраты на расходные материалы. Полный анализ стоимости термитной сварки должен также включать газ для предварительного нагрева (кислород-ацетилен/пропан), сменные формы, шлифовальные круги для финишной обработки после сварки и ультразвуковой контроль. Общая стоимость одной сварки при контактной сварке включает амортизацию оборудования, транспортировку, топливо для генератора и техническое обслуживание — затраты, которые становятся конкурентоспособными только при больших годовых объемах. См. руководство по принятию решений ниже для получения информации, адаптированной к профилю вашего проекта.
Победитель: Термитная сварка — значительно меньшие первоначальные инвестиции.
4. Мобильность и доступность
При сравнении портативности аппаратов для контактной и термитной сварки, аппараты для контактной сварки тяжелые — стационарные заводские установки весят 30–60 тонн, а мобильные установки на гусеничном ходу — 10–25 тонн. Для их работы необходим кран, ровная рабочая площадка и мощный генератор.
Комплекты для термитной сварки помещаются в кузов пикапа. Весь комплект могут доставить на место сварки два рабочих. Это преимущество в портативности, если сравнивать контактную сварку и термитную сварку, делает термитную сварку более эффективной. единственный жизнеспособный вариант для:
- Удаленные шахтные участки
- Подземные шахтные туннели (угольные, минеральные)
- Крановые рельсы внутри существующих зданий
- Ограниченное обновление городских железнодорожных путей
- Аварийный ремонт после сходов с рельсов
Победитель: Термитная сварка — непревзойденная мобильность.
5. Области применения и пригодность
| Приложение | Рекомендуемый метод | Причина |
| Высокоскоростная магистраль CWR | Флэш-заряд | Высочайшая сила, стабильность |
| Коридоры для перевозки тяжеловесных грузов | Флэш-заряд | Максимально длительный срок службы при усталости |
| Тоннели метро и легкорельсового транспорта | FBW (первичный); Термитный (ремонт) | Стандарт FBW для строительства новых тоннелей; термитная смесь для ремонта в замкнутых пространствах. |
| Портовые и крановые рельсы | Термит | Простая установка на возвышенных конструкциях. |
| Следы на шахте | Термит | Удаленный доступ, питание не требуется |
| Аварийный ремонт | Термит | Быстрая настройка, мобильное приложение |
| Съезды и переезды | FBW (магистральный трубопровод); Thermite (подъездной путь/ремонт) | Стандарт мобильной системы FBW для стрелочных переводов на магистральных линиях; термитная система для ремонта в замкнутых пространствах. |
| Подъездные пути к железнодорожным станциям | Термит | Малообъемные, разрозненные суставы |
В сравнении с термитной сваркой, контактная сварка является предпочтительным методом при строительстве магистральных железных дорог. Высокоскоростные железные дороги и коридоры для тяжеловесных грузовых перевозок, где ежегодно выполняются тысячи сварных швов, требуют стабильных и высокопрочных соединений. Мобильная контактная сварка также широко используется для стрелок и переездов на высокоскоростных и тяжеловесных линиях — вопреки распространенному заблуждению, специализированные мобильные аппараты для контактной сварки стрелок и переездов являются зрелой технологией. При строительстве тоннелей метрополитена стандартным методом прокладки длинных сварных рельсов являются поезда для укладки путей, оснащенные мобильными аппаратами для контактной сварки; термитная сварка используется для ремонта в ограниченном пространстве и аварийного восстановления, когда вагон для контактной сварки не может добраться до места.
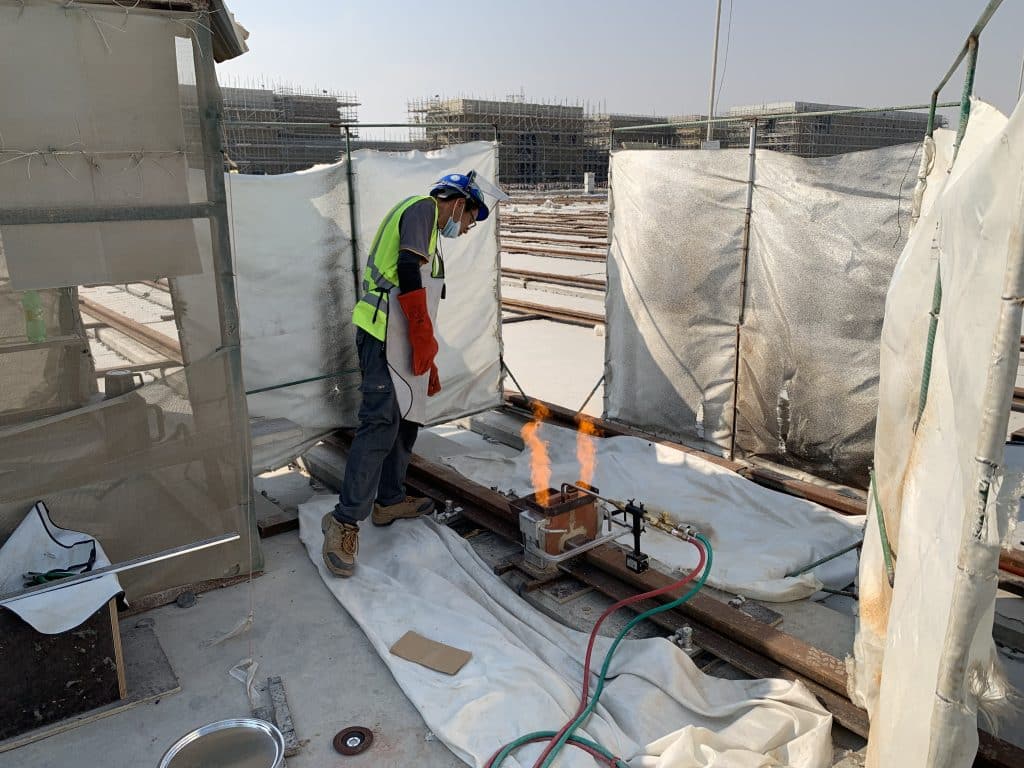
Термитная сварка превосходно подходит для ситуаций, когда доступ к оборудованию действительно ограничен: рельсы кранов на эстакадах, портовые терминалы, горнодобывающие предприятия, аварийный ремонт после схода с рельсов, короткие промышленные подъездные пути, узкоколейные железные дороги и ремонт в замкнутых пространствах в туннелях или узких городских коридорах. Ее портативность и независимость от электропитания делают ее предпочтительным выбором для специализированных и ремонтных работ.
Победитель: Терморазрядная сварка применяется для магистральных, высокоскоростных и интенсивно используемых железнодорожных путей, включая стрелки и тоннели. Термитная сварка используется для ремонта крановых рельсов, аварийных ремонтных работ, на удаленных участках без доступа оборудования и при ремонте в замкнутых пространствах, куда не может добраться мобильный терморазрядный станок.
6. Долгосрочная эффективность
Исследования, проведенные Голландия Ведущие железнодорожные ведомства показывают, что при сравнении жизненного цикла контактной и термитной сварки в условиях интенсивного движения по магистралям контактная сварка может обеспечить следующие результаты: В 2–3 раза больший ресурс по усталости В случае термитной сварки разрыв сужается примерно до 30% в условиях малотоннажных применений. Основной причиной разрушения термитных сварных швов является деформация под воздействием многократных нагрузок от колес, обусловленная их литой микроструктурой, которая более склонна к пористости и включениям, чем мелкозернистое кованое соединение, полученное методом контактной сварки.
Однако для применений с низкой интенсивностью движения (подъездные пути, сортировочные станции, крановые рельсы с валовой массой менее 1 миллиона тонн в год) оба метода обеспечивают превосходный срок службы. Этот нюанс в сравнении срока службы контактной и термитной сварки помогает небольшим компаниям сделать экономически выгодный выбор.
Победитель: Контактная сварка для применения в магистральных трубопроводах с интенсивным движением.
7. Факторы безопасности и окружающей среды
Контактная сварка под напряжением связана с использованием высоковольтного электричества, гидравлического давления и образованием искр. Автоматизированное управление аппаратом сводит к минимуму человеческие ошибки.
Термитная сварка представляет собой экзотермическую реакцию при температуре около 2500 °C, сопряженную с риском разбрызгивания расплавленного металла, образованием опасных паров (требующих вентиляции в замкнутых пространствах) и серьезной опасностью ожогов/пожара. Операторам необходимы термостойкие средства индивидуальной защиты, пожарный надзор и строгое соблюдение протоколов безопасности при проведении реакции. Термитный порошок классифицируется как опасный груз (класс 4.3 — реагирует с водой) для транспортировки и хранения. Процесс полностью выполняется вручную, а это значит, что ошибка оператора влечет за собой немедленные серьезные последствия.
Победитель: Явного победителя нет — профили рисков принципиально разные. Опасности, связанные с искрами от взрыва (высокое напряжение, гидравлическое давление, летящие искры), обусловлены оборудованием и в значительной степени контролируются системами безопасности машин и обучением операторов. Опасности, связанные с термитной обработкой (расплавленный металл при температуре 2500°C, взрывоопасная химическая реакция, опасные пары, обращение с опасными грузами), обусловлены технологическим процессом, при этом в случае отказа оборудования возникает более серьезная непосредственная опасность, и требуется больше ручных процедур. Выбирайте, исходя из уровня подготовки вашей бригады, вентиляции площадки и допустимого уровня риска.
Какой метод следует выбрать?
Выбор между контактной и термитной сваркой сводится к трем факторам:
1. Объем — При очень больших годовых объемах (несколько сотен сварных швов и более) постоянные затраты на контактную сварку могут быть амортизированы на большее количество соединений, что снижает стоимость одной сварки. При меньших объемах минимальные первоначальные инвестиции в термитную сварку, как правило, более экономичны. Точная точка безубыточности зависит от типа оборудования, логистики на объекте и местных затрат — для анализа, специфичного для конкретного проекта, обратитесь к специалисту по сварке рельсов.
2. Расположение — Сможете ли вы доставить на объект 20-тонную машину? Если нет, выбирайте термитную обработку.
3. Требования к производительности — Для высокоскоростных железнодорожных магистралей требуется термитная обработка. Для крановых рельсов, шахтных путей и подъездных путей термитная обработка обеспечивает превосходные результаты при значительно меньших затратах.
Почему компания ForgeSail рекомендует термитную сварку для крановых рельсов
Для установки крановых рельсов, портовых терминалов и промышленных путей термитная сварка является проверенным стандартом. Мобильность, низкая стоимость оборудования и возможность сварки на балках кранов, расположенных на высоте, делают ее практичным выбором. Сертифицировано компанией ForgeSail. комплекты для алюмотермической сварки Соответствуют стандартам EN 14730 и пользуются доверием портов, шахт и предприятий тяжелой промышленности по всему миру. Для большинства проектов по строительству промышленных железных дорог — особенно тех, которые включают крановые рельсы, подъездные пути и горнодобывающие предприятия — выбор между контактной и термитной сваркой явно отдает предпочтение термитной сварке.
Заключение
Сварка контактным методом против термитной сварки — это не соревнование, а выбор, основанный на требованиях проекта. Контактная сварка обеспечивает непревзойденную прочность и стабильность для крупномасштабных работ на магистральных линиях. Термитная сварка предлагает мобильность, низкую стоимость и гибкость, которые не может обеспечить ни одна машина. При выборе между контактной и термитной сваркой для вашего следующего железнодорожного проекта начните с оценки объема работ, местоположения и потребностей в производительности.
Нужна консультация эксперта по выбору между контактной и термитной сваркой для вашего проекта по строительству железнодорожных путей??Свяжитесь с Команда FORGESAIL сегодня.











