




Введение: Пустота решает всё
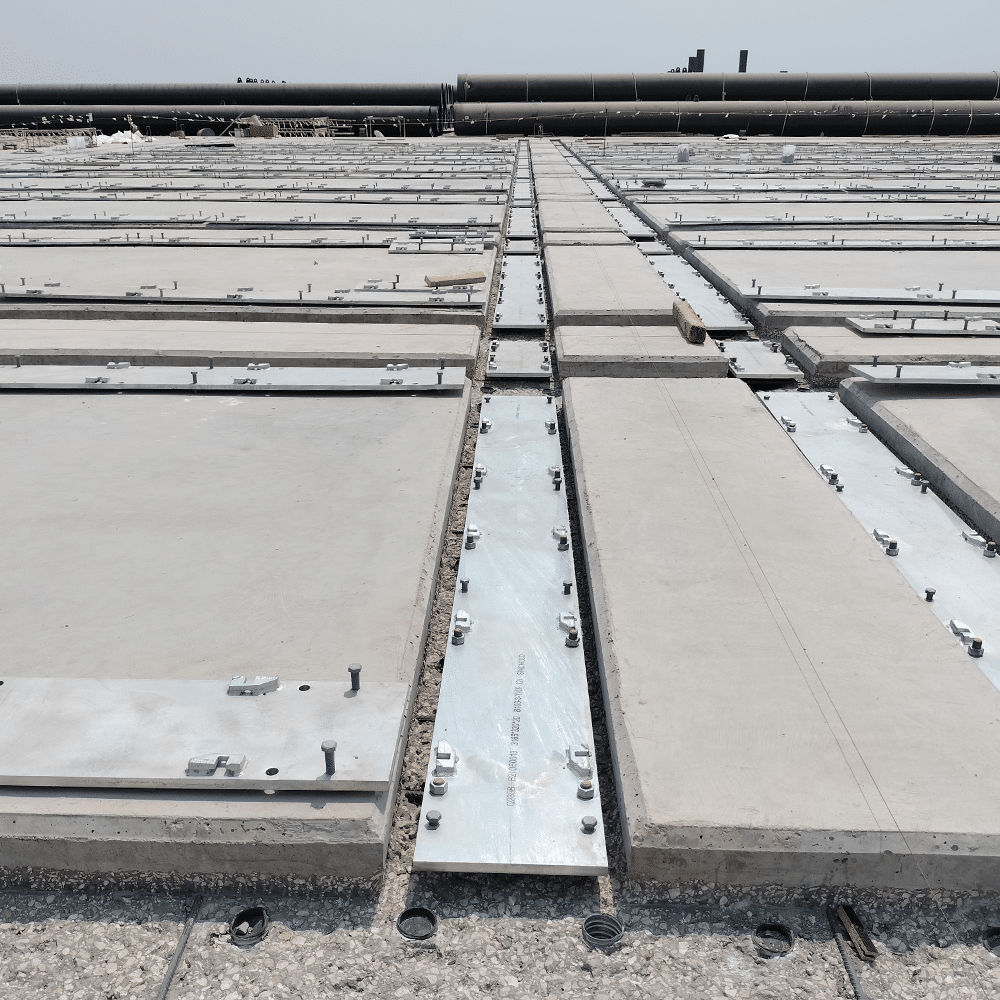
Опорная плита рельса крана выглядит как простой стальной прямоугольник. В эксплуатации это прецизионный компонент, который устанавливает опору рельса, воспринимает нагрузку от зажима и распределяет давление колеса на фундамент.
Все эти задачи определяются заготовкой. Если пластина неровная, не перпендикулярная или просверлена не в нужном месте, никакая кропотливая работа в мастерской это не исправит.
Именно поэтому лазерная резка стальных пластин для опорных плит крановых рельсов — это производственное решение, а не просто выбор способа резки. В этом руководстве рассматриваются 7 важных фактов.
7 фактов вкратце
- 1. Опорная пластина рельса крана регулирует как высоту опоры рельса, так и предварительное натяжение зажима.
- 2. Плоскостность важнее абсолютной толщины. Пластина, которая качается, теряет силу сцепления.
- 3. Положение отверстия определяет точность подгонки. Ошибка в один миллиметр может помешать установке зажима.
- 4. Волоконно-лазерная резка обеспечивает более жесткие допуски по кромкам и отверстиям, чем плазменная или кислородно-топливная резка тонких и средних листовых материалов.
- 5. Необходимо удалить заусенцы. Они приподнимают плиту над раствором и создают точечную нагрузку.
- 6. Калибр устанавливается парой опорных пластин на обоих рельсах, а не одной пластиной.
- 7. Перед отправкой проверьте плоскостность, положение отверстий, перпендикулярность кромок и высоту заусенцев.
Примечание: указанные в данной статье допуски являются типичными отраслевыми значениями. Приоритетными всегда являются технические условия проекта и требования поставщика крепежных систем.
1. Какова практическая функция опорной плиты кранового рельса?
Опорная пластина располагается между основанием направляющей и фундаментом. Она обеспечивает плоскую и устойчивую опору, а также служит прочной опорой для зажима направляющей.
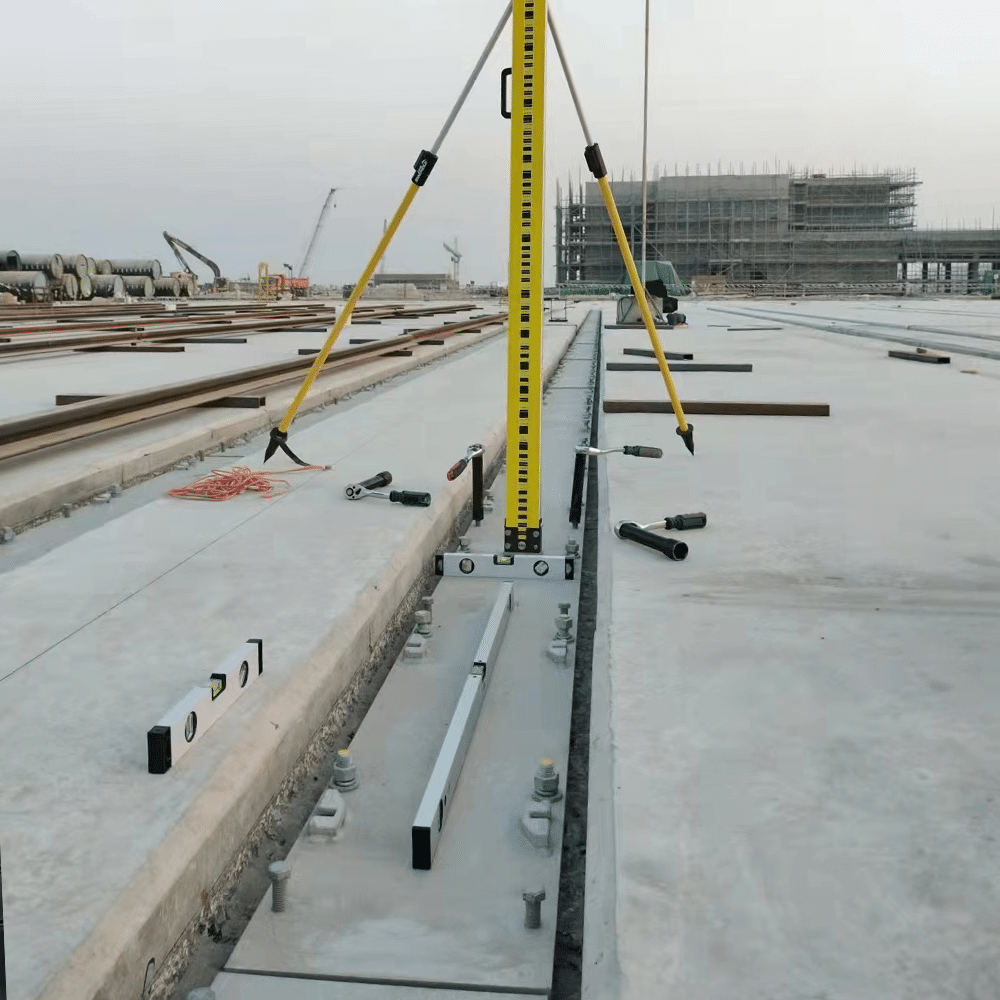
Это также регулирует высоту опоры рельса. Если допустить ошибку при установке рельса на взлетно-посадочной полосе, два рельса окажутся на разных уровнях, что приведет к наклону моста крана под нагрузкой.
Схема погрузки проста: колесо, рельс, перила, Опорная плита, затирка, фундамент. Любой зазор или неровность в этой цепочке проявляется как движение.
Сведения о задействованных силах см. в нашей статье. анализ сил, действующих на рельсы крана.
2. Плоскостность: Допуск на опорную плиту рельса крана, определяющий срок службы зажима.
Допуск на плоскостность чаще всего недооценивается. Опорная плита с изогнутой или перекрученной верхней поверхностью позволяет рельсу раскачиваться при каждом проезде колеса.
Когда рельс качается, зажим должен поглощать движения, на которые он изначально не был рассчитан. Нагрузка на носок уменьшается, зажим изнашивается, и рельс начинает ползуть.
В технических условиях проекта обычно указывается, что плоскостность должна составлять несколько десятых миллиметра по прямой линии длиной 300 мм. Уточните точные параметры у поставщика крепежных элементов.
Плоскость также влияет на толщину затирочного слоя. Деформированная плита приводит к неравномерной толщине затирки, что рассматривается в нашей документации. цементирование фундамента рельса гид.
3. Точность позиционирования отверстий на опорной плите кранового рельса.
На каждой опорной пластине рельса крана имеются отверстия для анкерных болтов, крепежных зажимов или того и другого. Их расположение определяет, будет ли сборка узла производиться на месте.
Система крепления имеет ограниченную боковую регулировку. Как только отверстие выходит за пределы этого диапазона, защелку установить невозможно, и пластину приходится переделывать или выбрасывать.
Допуск на положение отверстия обычно жестче, чем допуск на контур пластины. В тех случаях, когда отверстие используется для позиционирования, а не для создания зазора, допуск еще больше ужесточается.
4. Качество кромок, заусенцы и покрытие после лазерной резки
Лазерная резка обеспечивает узкий пропил и небольшую зону термического воздействия, что позволяет сохранить прямоугольную форму кромки пластины и стабильность ее размеров.
Заусенцы — это практическая проблема. Заусенец под пластиной не позволяет ей соприкасаться с раствором и создает точечную нагрузку. Заусенец на поверхности отверстия препятствует плотной посадке зажима или шайбы болта.
Таким образом, удаление заусенцев является частью производственного процесса, а не необязательным этапом финишной обработки.
5. Выбор процесса резки при производстве опорных плит для крановых рельсов.
Подошвы можно резать плазмой, кислородно-топливной резкой, гидроабразивной резкой или лазером. Каждый метод отличается точностью и профилем кромки.
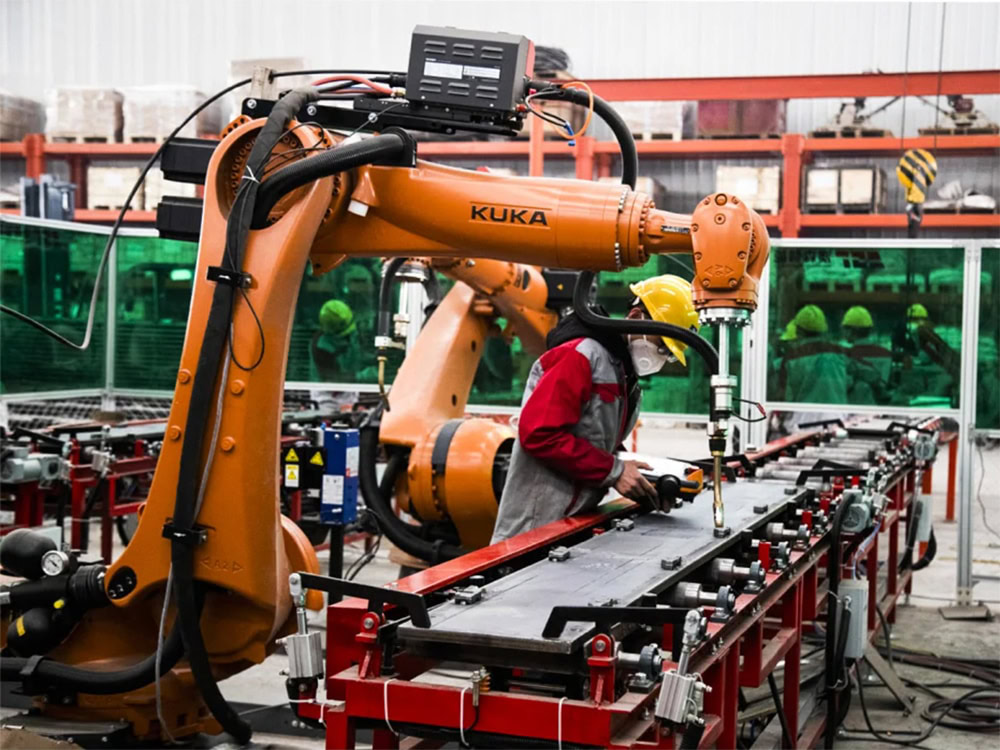
Для раскроя заготовок мы используем Станки для лазерной резки волоконным лазером DXTECH, которые обеспечивают жесткие допуски по краям пластины и положению отверстий.
По сравнению с плазменной и кислородно-топливной резкой, волоконный лазер обеспечивает более узкий пропил, меньшее количество шлака и меньшую зону термического воздействия, поэтому требуется меньше дополнительной обработки.
Для очень толстых листов необходимо уточнить достижимую точность у поставщика оборудования, поскольку качество резки снижается с увеличением толщины.
6. Контроль ширины колеи на взлетно-посадочной полосе
Ширина колеи — это расстояние между двумя осевыми линиями рельсов, и она устанавливается парой опорных плит, а не одной плитой.
Если каждая пластина соответствует требованиям, но пара не совпадает, колеса крана будут заедать или смещаться с центра. Наше руководство по этому вопросу: допуск на выравнивание рельсов крана охватывает сторону полевых измерений.
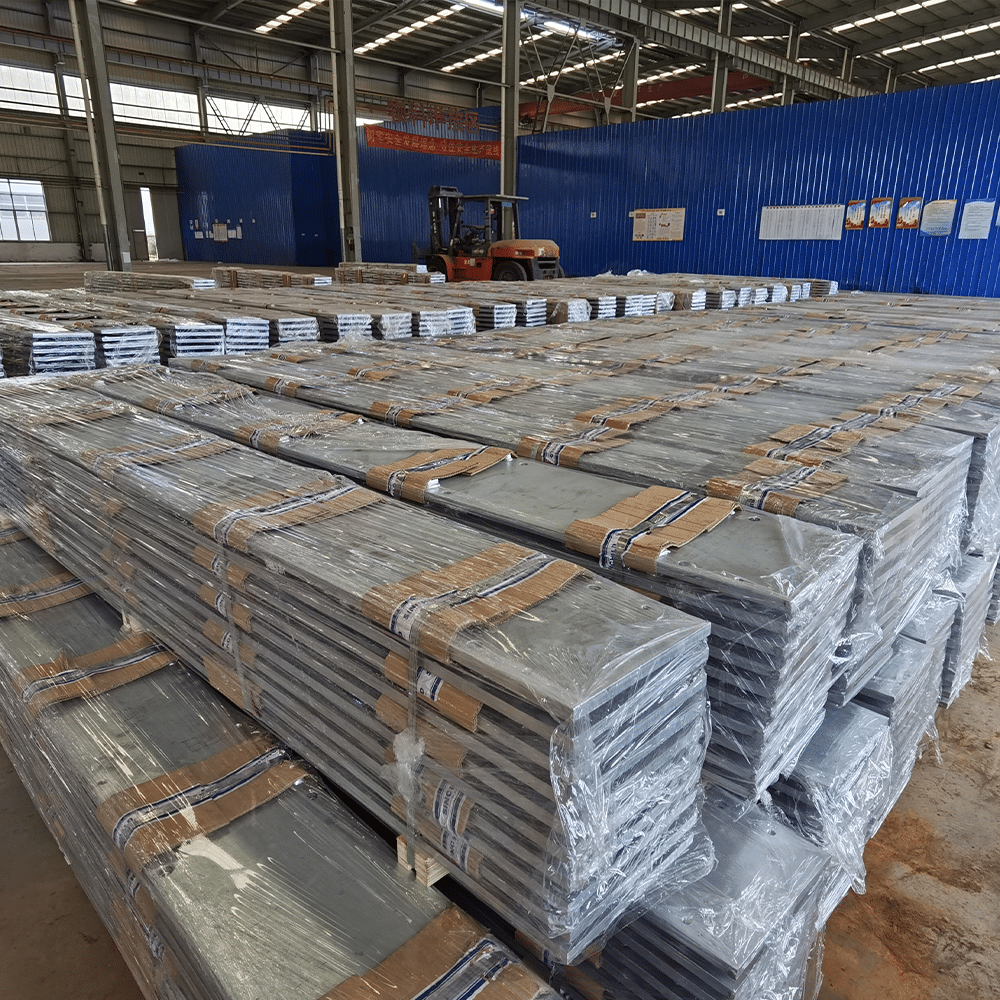
Именно поэтому опорные плиты для взлетно-посадочной полосы следует вырезать, маркировать и поставлять комплектом, подобранным по размеру.
7. Контрольный список проверки перед отправкой
Краткая проверка перед отправкой предотвратит дорогостоящие доработки на объекте. Измеряйте следующие четыре параметра в каждой партии:
- Плоскость по всей поверхности опоры рельса на заданной длине линейки.
- Положение и диаметр отверстия проверяются по чертежу поставщика зажимов.
- Точность кромок и высота заусенцев на срезах и поверхностях отверстий.
- Толщина листа измеряется в нескольких точках для подтверждения приемлемости допусков прокатного стана.
Запишите результаты по номеру пластины и по стороне взлетно-посадочной полосы, чтобы в случае возникновения проблем на объекте можно было отследить конкретную партию.
Заключение
Точность изготовления опорной плиты для крановых рельсов определяется на этапе раскроя заготовки. Плоскостность, положение отверстий, качество кромок и контроль толщины — все это начинается с того, как была раскроена плита.
Лазерная резка стальных пластин обеспечивает необходимую повторяемость, требуемую для рельсовых путей тяжелых кранов, и сокращает объем дополнительной механической обработки после резки.
Поставки ForgeSail крановые рельсы, рельсовые зажимы, рельсовые подушки а также обработанные на станках подошвы для портов, шахт и тяжелой промышленности. Свяжитесь с нашей инженерной командой. проверить ваши чертежи и допуски.
Ссылки
- EN 1090-2 — Изготовление стальных и алюминиевых конструкций — Часть 2: Технические требования к стальным конструкциям
- EN 10025-2 — Горячекатаные конструкционные стали — Часть 2: Технические условия поставки нелегированных конструкционных сталей
- ISO 9013 — Терморезка — Классификация терморезки — Геометрические характеристики продукции и допуски качества
- Проектные чертежи и инструкция по установке от поставщика системы крепления имеют приоритет над общими рекомендациями.











