




Introduction : La page blanche décide de tout
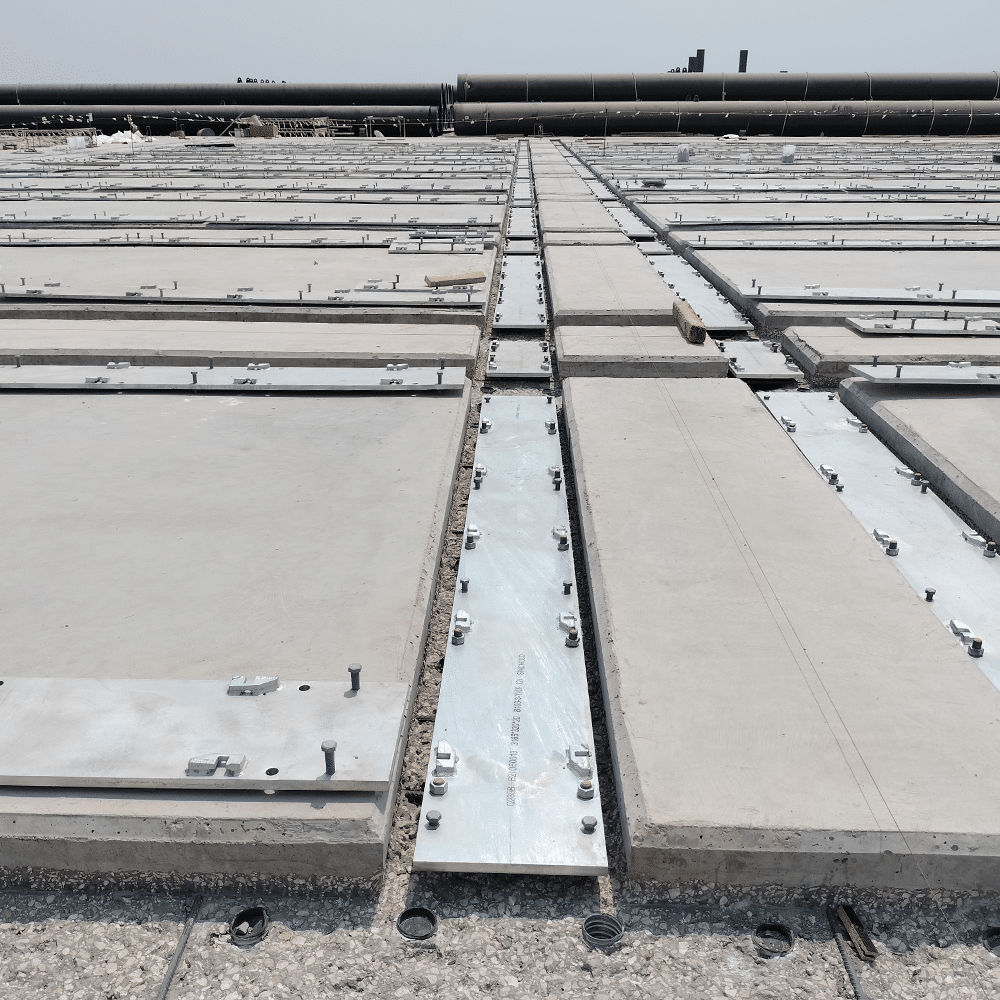
La semelle d'un rail de grue ressemble à un simple rectangle d'acier. En service, c'est un composant de précision qui assure le positionnement du rail, supporte la charge de la pince et répartit la pression des roues sur la fondation.
Chacune de ces tâches dépend de la pièce brute. Si celle-ci n'est pas plane, d'équerre ou percée au bon endroit, aucun soin apporté ultérieurement en atelier ne pourra y remédier.
C’est pourquoi la découpe laser de plaques d’acier pour les semelles de rails de grue est un choix de fabrication, et non un simple choix de découpe. Ce guide présente les 7 points essentiels.
Les 7 points clés en bref
- 1. La semelle d'un rail de grue détermine à la fois la hauteur du siège du rail et la précharge du clip.
- 2. La planéité importe plus que l'épaisseur absolue. Une plaque qui bascule perd de la force de serrage.
- 3. La position du trou détermine l'ajustement. Une erreur d'un millimètre peut empêcher une agrafe de se mettre en place.
- 4. La découpe au laser à fibre permet d'obtenir des tolérances de bord et de trou plus serrées que le plasma ou l'oxycoupage sur des plaques minces et moyennes.
- 5. Les bavures doivent être éliminées. Elles empêchent la plaque d'adhérer au coulis et créent une concentration de contraintes ponctuelles.
- 6. L'écartement est déterminé par la paire de semelles sur les deux rails, et non par une seule semelle.
- 7. Avant l'expédition, inspectez la planéité, la position des trous, l'équerrage des bords et la hauteur des bavures.
Remarque : les tolérances indiquées dans cet article sont des valeurs typiques du secteur. Ce sont toujours les spécifications du projet et les exigences du fournisseur du système de fixation qui prévalent.
1. À quoi sert réellement une plaque de semelle de rail de grue ?
La semelle se place entre la base du rail et la fondation. Elle assure une assise plate et stable, et offre au clip de rail un point d'appui solide.
Il détermine également la hauteur du siège du rail. Si ce réglage est incorrect sur une piste, les deux rails se retrouvent à des niveaux différents, ce qui provoque l'inclinaison du pont roulant sous charge.
Le chemin de charge est simple : roue, rail, plaque de rail, semelle, coulis, fondation. Le moindre écart ou point haut dans cette chaîne se traduit par un mouvement.
Pour connaître les forces impliquées, consultez notre analyse des forces sur les rails de grue.
2. Planéité : La tolérance de la semelle du rail de la grue détermine la durée de vie des clips
La planéité est la tolérance la plus souvent sous-estimée. Une semelle dont la surface supérieure est bombée ou tordue provoque un balancement du rail à chaque passage de roue.
Lorsque le rail oscille, la attache doit absorber des mouvements pour lesquels elle n'a pas été conçue. La pression exercée sur les orteils diminue, l'attache se fatigue et le rail commence à glisser.
Les cahiers des charges exigent généralement une planéité de quelques dixièmes de millimètre sur une règle de 300 mm. Veuillez confirmer la valeur exacte auprès de votre fournisseur de fixations.
La planéité influe également sur l'épaisseur du joint. Une plaque déformée engendre une épaisseur de joint irrégulière, un problème traité dans notre [référence manquante]. injection de coulis pour fondations ferroviaires guide.
3. Précision du positionnement des trous sur la semelle du rail de la grue
Chaque semelle de rail de pont roulant comporte des trous pour les boulons d'ancrage, les fixations à clip ou les deux. Leur position détermine si l'ensemble peut être assemblé sur site.
Un système de fixation par clips offre un réglage latéral limité. Dès que le trou se trouve hors de cette plage de réglage, le clip ne peut plus être installé et la plaque doit être retravaillée ou mise au rebut.
La tolérance de position des trous est généralement plus stricte que la tolérance de contour de la plaque. Lorsqu'un trou sert au positionnement plutôt qu'au dégagement, la tolérance est encore plus stricte.
4. Qualité des bords, bavures et revêtement après découpe laser
La découpe laser produit une fine rainure et une petite zone affectée thermiquement, ce qui permet de conserver un bord de plaque d'équerre et dimensionnellement stable.
Les bavures constituent un problème pratique. Une bavure sous la plaque l'empêche de reposer sur le coulis et crée une concentration de contraintes. Une bavure sur la face d'un trou empêche la rondelle de fixation ou de boulon de s'insérer correctement.
L'ébavurage fait donc partie intégrante du processus de fabrication, et non une étape de finition facultative.
5. Choix du procédé de découpe pour la production de semelles de rails de grue
Les semelles peuvent être découpées par plasma, oxycoupage, jet d'eau ou laser. Chaque procédé offre une précision et une qualité de bord différentes.
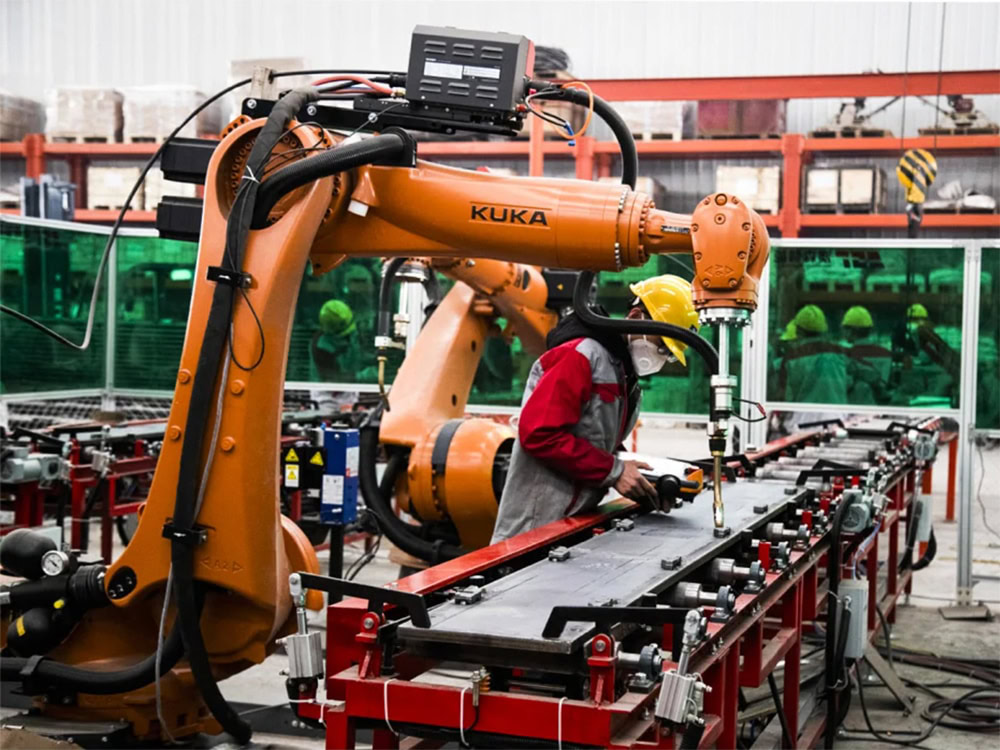
Pour la découpe à blanc, nous utilisons Machines de découpe laser à fibre DXTECH, qui garantissent des tolérances serrées sur les bords des plaques et les positions des trous.
Comparée aux découpes plasma et oxycoupage, la découpe laser à fibre offre une largeur de coupe plus étroite, moins de scories et une zone affectée thermiquement plus petite, ce qui réduit le besoin d'usinage secondaire.
Pour les plaques très épaisses, vérifiez la tolérance réalisable auprès du fournisseur de la machine, car la qualité de coupe diminue à mesure que l'épaisseur augmente.
6. Contrôle des instruments de mesure sur toute la piste
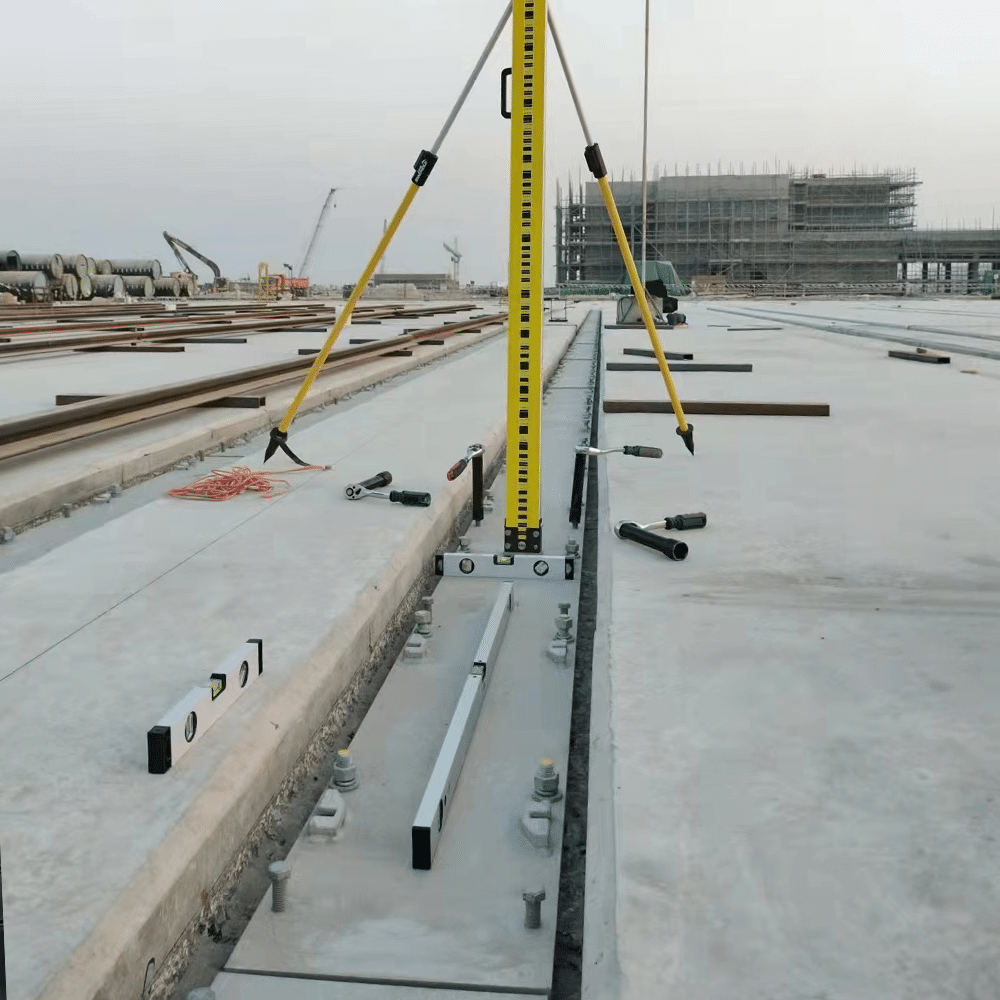
L'écartement correspond à la distance entre les axes des deux rails, et il est déterminé par les deux semelles, et non par une seule semelle.
Si chaque plaque est précise mais que la paire n'est pas appariée, les roues de la grue se bloqueront ou se désaxeront. Notre guide tolérance d'alignement des rails de grue couvre le côté mesure sur le terrain.
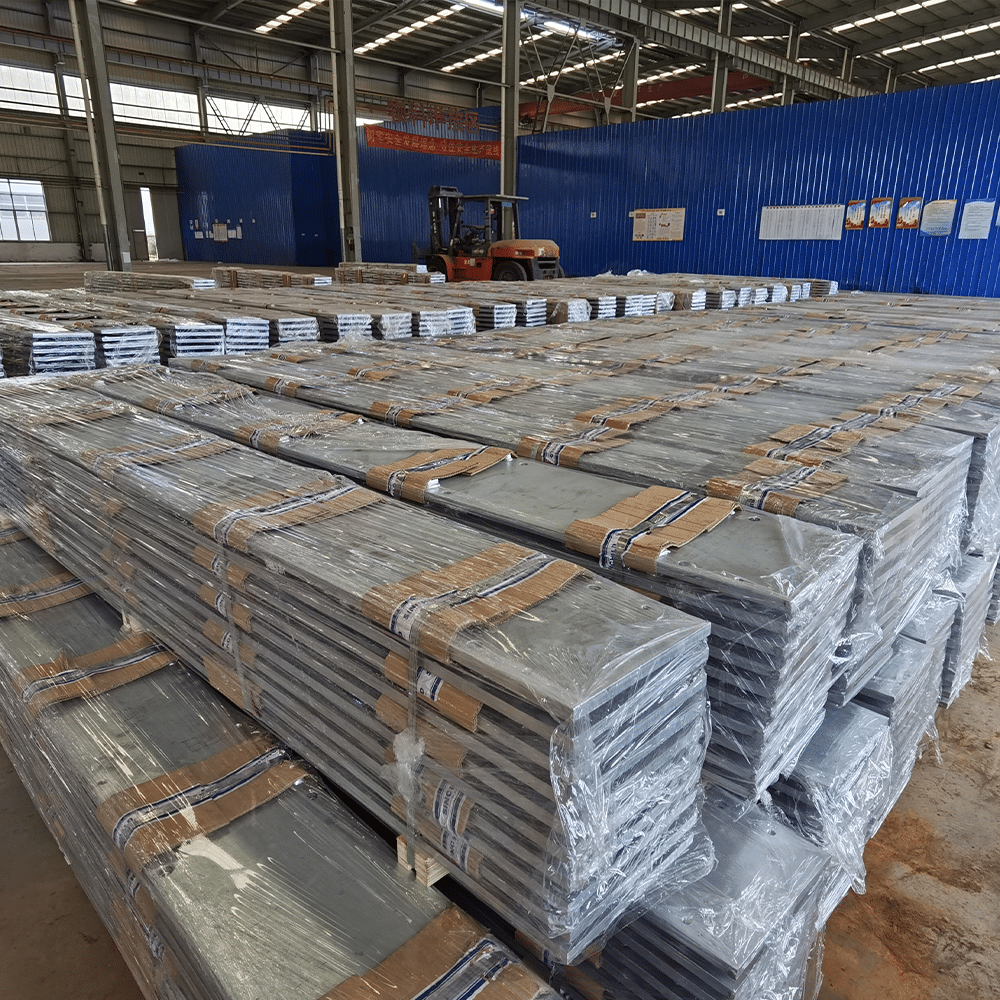
C’est pourquoi les semelles de piste doivent être coupées, marquées et expédiées par paire.
7. Liste de contrôle d'inspection avant expédition
Une brève inspection avant expédition permet d'éviter des retouches coûteuses sur site. Mesurez ces quatre éléments sur chaque lot :
- Planéité sur toute la largeur du siège du rail, sur la longueur de règle spécifiée.
- Position et diamètre des trous, vérifiés par rapport au dessin du fournisseur de clips.
- Équerrage des arêtes et hauteur des bavures sur les bords coupés et les faces des trous.
- Mesure de l'épaisseur de la plaque en plusieurs points, afin de confirmer que la tolérance d'usinage est acceptable.
Consignez les résultats par plaque et par côté de piste, afin que toute requête concernant un site puisse être rattachée au lot.
Conclusion
La précision des semelles de rails de grue est déterminée dès l'ébauche. La planéité, la position des trous, la qualité des bords et le contrôle de l'épaisseur dépendent tous de la découpe de la plaque.
La découpe laser des plaques d'acier offre la répétabilité nécessaire aux voies de roulement des grues lourdes et réduit l'usinage secondaire après découpe.
Fournitures ForgeSail rails de grue, clips de rail, coussinets de rail et des semelles usinées pour les ports, les mines et l'industrie lourde. Contactez notre équipe d'ingénierie pour examiner vos dessins et tolérances.
Références
- EN 1090-2 — Exécution des structures en acier et en aluminium — Partie 2 : Exigences techniques pour les structures en acier
- EN 10025-2 — Produits laminés à chaud en aciers de construction — Partie 2 : Conditions techniques de livraison des aciers de construction non alliés
- ISO 9013 — Découpe thermique — Classification des découpes thermiques — Spécifications géométriques du produit et tolérances de qualité
- Les plans du projet et le manuel d'installation du fournisseur du système de fixation prévalent sur les directives générales.











