




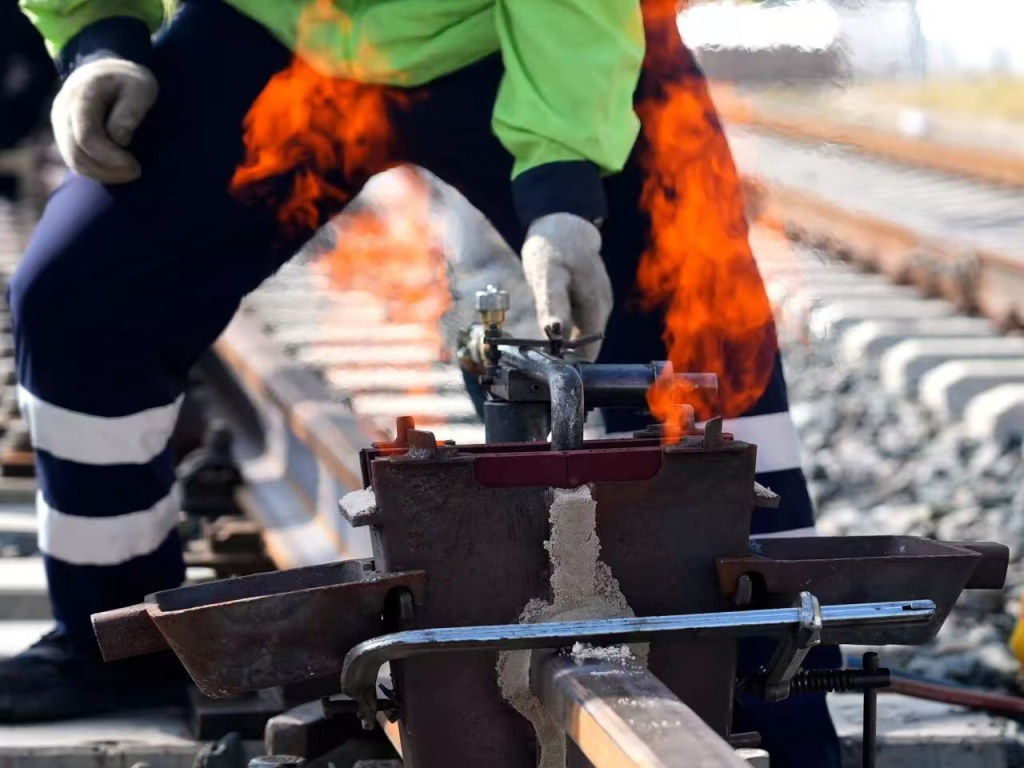
1. Pourquoi le soudage aluminothermique des rails reste important
Le soudage aluminothermique des rails assemble deux extrémités de rails par une réaction chimique autonome. Il ne nécessite ni réseau électrique, ni machine à souder, ni mobilisation importante.
Cette indépendance explique pourquoi le soudage aluminothermique des rails reste la méthode standard pour les rails soudés en continu dans les zones isolées, pour voies de roulement des grues et pour les réparations dans les zones inaccessibles à une machine de réparation mobile.
Ce guide explique ce qu'est le soudage aluminothermique des rails, comment fonctionne la réaction, quelles normes la régissent et comment éviter les défauts qui causent la plupart des défaillances des joints.
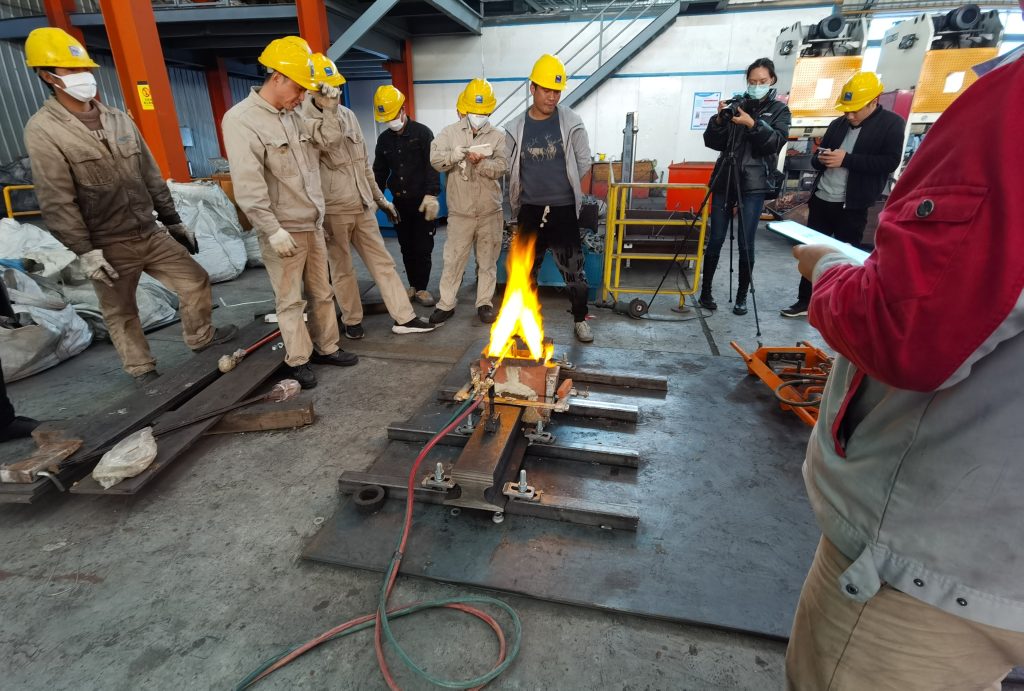
2. La chimie du soudage aluminothermique des rails
La réaction principale est une réduction athermique classique. La poudre d'aluminium réduit l'oxyde de fer, libérant du fer et une grande quantité de chaleur.
Fe2O3 + 2Al → 2Fe + Al2O3 + chaleur
La température de réaction dépasse 2 500 °C, bien au-dessus du point de fusion de l’acier. Le fer en fusion remplit la cavité du moule et soude les deux extrémités du rail.
L'oxyde d'aluminium forme un laitier de faible densité qui remonte à la surface du creuset et du moule. Cette couche de laitier protège l'acier en fusion de l'oxydation et doit être maintenue à l'écart de la soudure.
Les formulations ne sont pas universelles. Les ajouts d'alliage tels que le carbone, le manganèse, le vanadium et le chrome sont ajustés afin que le métal de soudure corresponde à la nuance du rail d'origine : rail au carbone standard, rail R350HT trempé en tête ou rail de pont roulant DIN 536.
Ne jamais mélanger les consommables provenant de fournisseurs différents ou de formulations différentes. Le soudage aluminothermique des rails nécessite un moule, un creuset et une charge adaptés.
3. Normes internationales pour le soudage aluminothermique des rails
Cinq références clés couvrent la plupart des travaux de soudage aluminothermique de rails dans le monde. Seules les normes EN 14730 et ISO 23300 sont publiées ; les normes AREMA et AWS D15.2 sont des pratiques industrielles.
- EN 14730-1 : Norme européenne pour l'homologation des procédés de soudage, y compris la validation des procédures.
- EN 14730-2 : qualification des soudeurs aluminothermiques, agrément des entrepreneurs et réception des soudures finies.
- ISO 23300-1:2021 et ISO 23300-2:2025 : la série internationale sur le soudage des rails, couvrant les exigences générales et les méthodes d’essai, et le soudage aluminothermique en particulier.
- Chapitre 4 de l'AREMA (Ferroviaire) : manuel de l'industrie nord-américaine pour les voies ferrées de fret, minières et de transport lourd. À noter qu'il s'agit d'un manuel de bonnes pratiques d'ingénierie et non d'une norme publiée.
- AWS D15.2 : pratiques recommandées pour le soudage des rails et des composants ferroviaires associés. Notez que la norme AWS D15.1 concerne les wagons et les locomotives, et non les voies ferrées.
Les profils des rails de pont roulant constituent un cas particulier. Les rails de pont roulant de section A sont dimensionnés selon la norme DIN 536-1 (A45–A150). Cette norme de référence, établie de longue date, ne possède pas de norme EN équivalent direct pour les rails de pont roulant de section A. Il est donc essentiel de vérifier l'édition spécifiée dans votre projet. Consultez notre guide des types de rails de pont roulant pour une comparaison complète des profils.Consultez notre guide des types de rails de grue pour une comparaison complète des profils.
Quelle que soit la région, le document de référence est le WPS (dépôt de procédure de soudage) approuvé, accompagné du WPQR (dossier de qualification de procédure de soudage). Lorsque le présent article donne une valeur typique, le WPS prévaut.
4. Mise en œuvre sur site : 6 étapes du soudage aluminothermique des rails
La qualité sur le terrain dépend de six étapes. Négliger ou précipiter l'une d'entre elles est la cause principale de la plupart des échecs.
Étape 1 : Alignement des joints et réglage de l'écart
Alignez les extrémités du rail et réglez l'écartement spécifié dans la procédure de soudage. Les valeurs d'écartement sont spécifiques au kit et varient selon la section du rail et la température ambiante ; de nombreux procédés utilisent une valeur proche de 25 mm, tandis que d'autres nécessitent 30 à 35 mm. Ne vous fiez jamais à une valeur universelle.
Préréglez le bombage vertical afin que la soudure finale compense le retrait dû au refroidissement. Vérifiez l'alignement à l'aide d'une règle avant le serrage.
Étape 2 : Serrage et scellement du moule
Installez le moule réfractaire et scellez chaque joint avec de la pâte à joint ou du sable. Un joint défectueux peut entraîner des coulures d'acier en fusion, ce qui endommage le joint et présente un risque pour la sécurité.
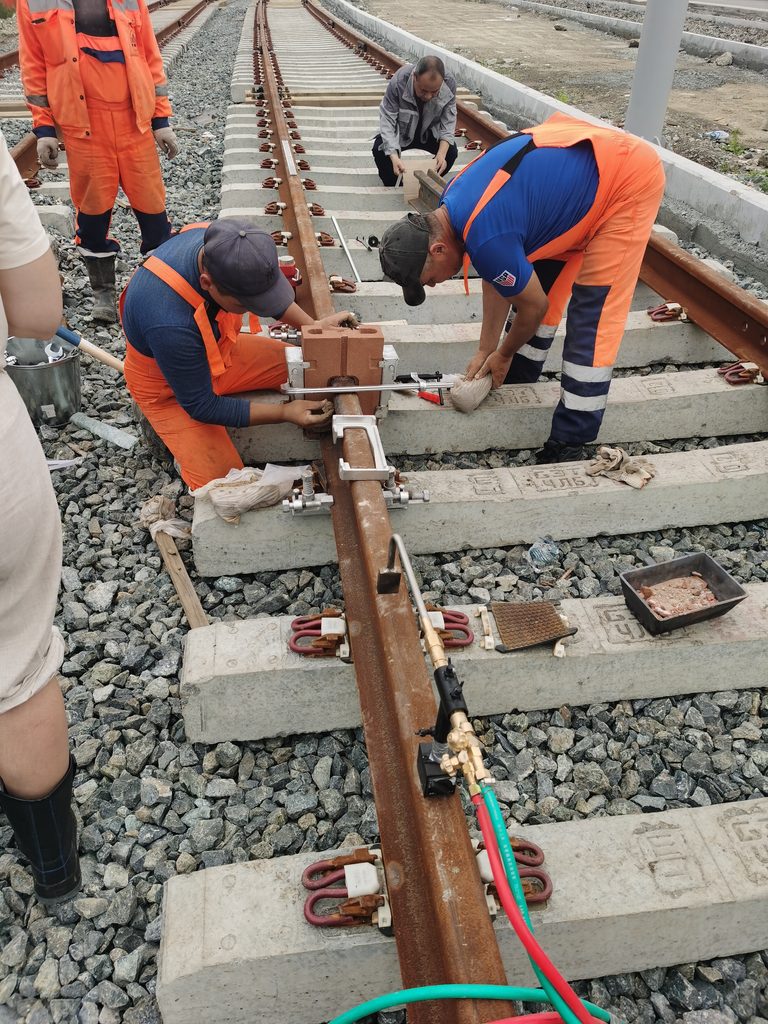
Étape 3 : Préchauffage uniforme
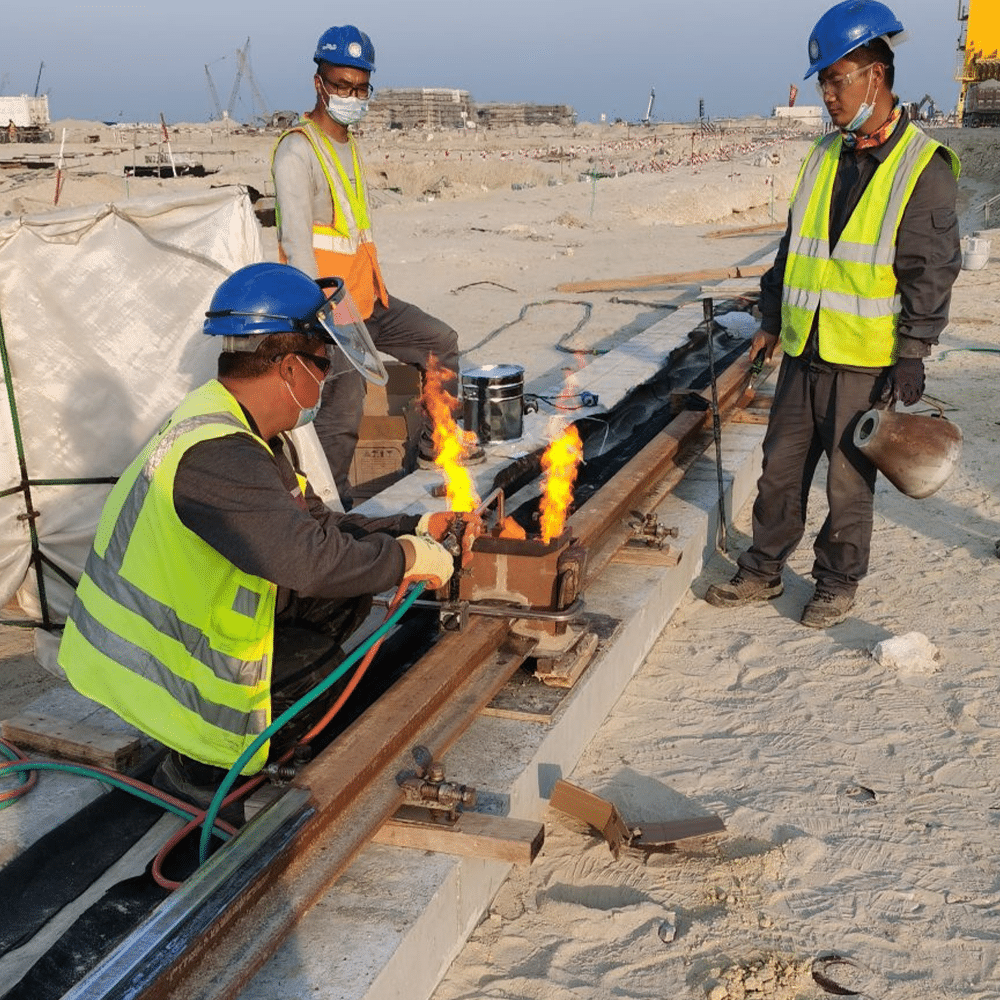
Préchauffez les deux extrémités du rail à l'aide d'un brûleur à température contrôlée, conformément à la procédure (généralement entre 900 et 1 000 °C sur la tête du rail). Un préchauffage uniforme prévient les défauts de fusion. Pour les nuances à trempe superficielle comme le R350HT, soyez vigilant quant à la température maximale : un préchauffage excessif entraîne une décarburation et une perte de dureté locale.
Le froid modifie les plages de préchauffage et de climatisation. Notre guide conditions météorologiques pour le soudage de la thermite décrit en détail les limites du champ.
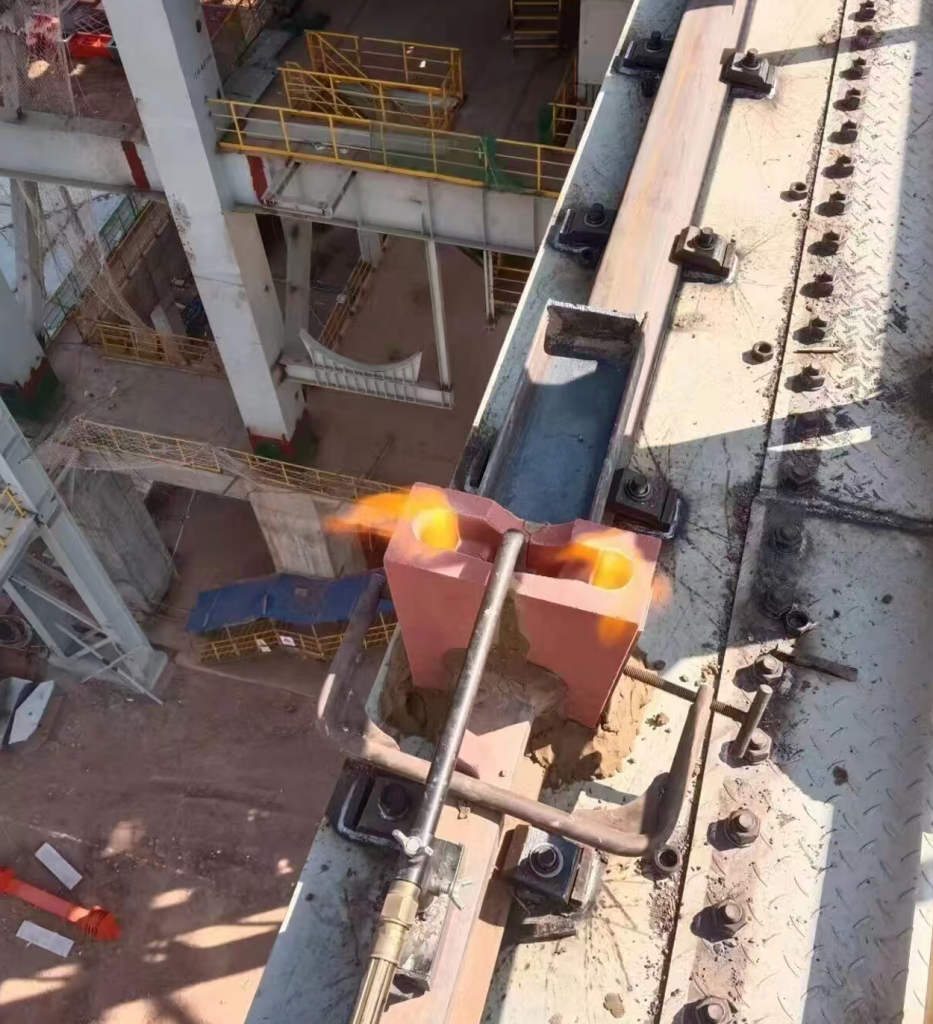
Étape 4 : Allumage du creuset et autotaraudage
Allumez la charge dans le creuset. Le doseur automatique retient l'acier en fusion jusqu'à la fin de la réaction, puis le libère dans le moule. Ce délai permet la séparation du laitier avant la coulée.
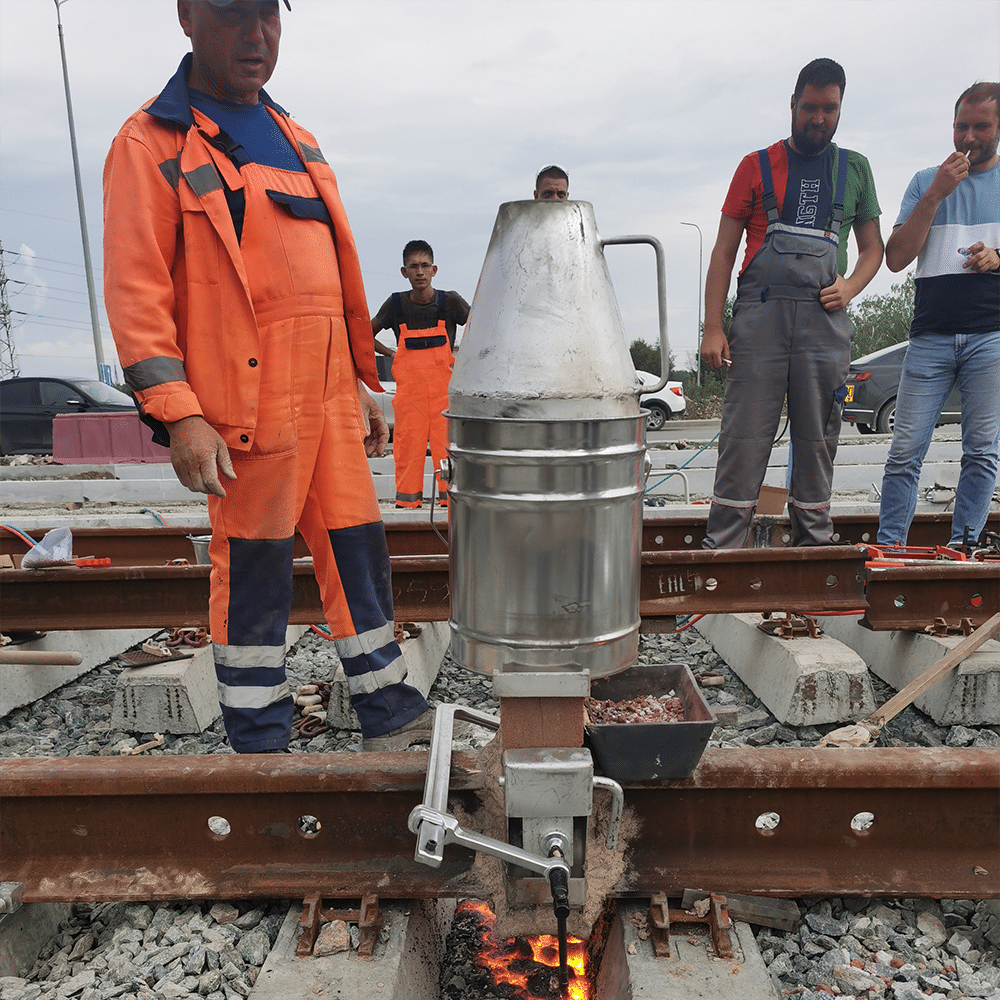
Étape 5 : Démétallisation et cisaillement
Retirez le moule et cisaillez l'excédent de soudure au moment indiqué dans la procédure. Si vous le faites trop tôt, la soudure est encore molle ; si vous le faites trop tard, le matériau est trop dur pour être cisaillé proprement.
Étape 6 : Rectification et essais du profil
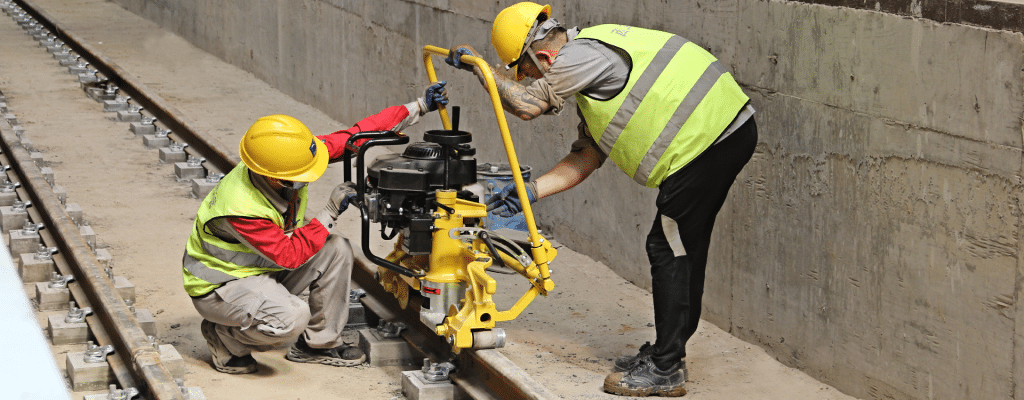
Meuler la soudure pour rétablir le profil de roulement du champignon du rail dans les tolérances spécifiées par la norme, puis refroidir complètement et inspecter. Un contrôle par ultrasons (UT) est effectué pour confirmer l'intégrité interne avant la validation du joint.
Pour une liste détaillée des pannes et de leurs causes, voir prévention des défauts de soudage athermique.
5. Soudage aluminothermique vs soudage par étincelage vs soudage à l'arc sous enceinte fermée
Le tableau ci-dessous compare les trois principales méthodes d'assemblage des rails. Pour une comparaison plus détaillée des deux options les plus courantes, consultez la section correspondante. Soudage par étincelage vs soudage athermique.
| Facteur | Aluminothermique (ATW) | Flash Butt (FBW) | Arc fermé (EAW) |
| coût du capital | Faible | Très haut | Faible à modéré |
| Mobilisation | Entièrement portable, sans besoin d'alimentation | Machine lourde, générateur, grue | Modéré, a besoin de puissance |
| Temps de cycle par articulation | Plus long (moulage, préchauffage, refroidissement) | Court une fois configuré | Modéré |
| Qualité des articulations | Structure moulée ; résistance à la fatigue inférieure à celle de FBW | Structure forgée ; performances en fatigue optimales | Bon pour les travaux de réparation |
| Zone affectée par la chaleur | Structure moulée plus large | Structure étroite et forgée | Étroit à moyen |
| accès confiné/élevé | Excellent | Pauvre | Équitable |
| Idéal pour | Rails de grue, réparations, aiguillages, sites isolés | Longues campagnes CWR sur les lignes principales | Réparations et fermetures spécifiques |
6. Sécurité et conditions de travail
Le soudage aluminothermique des rails est une opération à haute température et à haut risque. La réaction, une fois amorcée, est irréversible.
L'humidité représente le principal danger. Au contact de l'acier en fusion, l'eau se vaporise instantanément et peut projeter du métal en fusion. Ne soudez jamais sous la pluie, la neige ou le brouillard, ni sur un rail mouillé ; ces précautions sont détaillées dans notre manuel d'utilisation. Conditions météorologiques pour le soudage athermique guide.
Maintenez la zone de travail sèche et dégagée. Utilisez un permis de travail à chaud, une surveillance incendie et les EPI appropriés, notamment un écran facial, des gants résistants à la chaleur et des vêtements ignifugés.
Prévoir une ventilation dans les tunnels et les espaces clos. La réaction produit des fumées et des poussières qui doivent être extraites.
Si la pluie commence avant l'inflammation, arrêtez immédiatement et protégez le matériel. Si la réaction a déjà commencé, éloignez tout le personnel à une distance de sécurité et ne tentez en aucun cas de recouvrir la moisissure.
La classification pour le transport est également importante. Les charges aluminothermiques contiennent de la poudre d'aluminium, classée comme marchandise dangereuse réactive à l'eau (classe 4.3). Ces charges doivent être expédiées et stockées conformément à la classification ONU et au groupe d'emballage applicables, tels qu'indiqués sur la fiche de données de sécurité (FDS) du fournisseur. Il est impératif de vérifier le numéro ONU exact auprès de votre fournisseur et de votre transitaire avant tout transport maritime ou routier.
7. Défauts courants et comment les prévenir
La plupart des défauts de soudage aluminothermique des rails sont dus à l'humidité, à la contamination ou à un mauvais timing. Il est également important de rappeler qu'une soudure aluminothermique est une structure moulée, et non forgée ; c'est ce qui explique sa différence de comportement en fatigue par rapport aux soudures par étincelage. Nous abordons l'ensemble des défauts de soudage aluminothermique et leur prévention ; les quatre plus courants sont résumés ici.défauts et prévention du soudage athermique
Porosité gazeuse
Présence de cavités rondes à l'intérieur de la soudure, dues à l'humidité des consommables, à un moule humide ou à une surface de rail humide. Veillez à conserver les consommables dans un récipient hermétique et à effectuer un préchauffage correct.
inclusion de scories
Présence de scories emprisonnées dans la soudure, due à une coulée prématurée ou à un moule mal étanche. Utiliser une cartouche de coulée automatique et vérifier l'étanchéité.
Absence de fusion
Les extrémités des rails ne sont pas complètement fondues, en raison d'un préchauffage insuffisant, d'un écartement trop faible ou d'extrémités de rails contaminées. Nettoyez les extrémités et suivez la procédure de préchauffage.
craquage à chaud
Des fissures transversales peuvent se former lorsque la soudure est encore chaude, en raison d'un démoulage prématuré, d'un cisaillement précoce ou d'un refroidissement rapide. Respectez les temps de refroidissement et de démoulage.
Ces quatre problèmes peuvent être évités grâce à la même discipline : un ensemble de consommables adaptés, un site sec, un préchauffage contrôlé et un timing correct.
8. Stockage et durée de conservation des produits consommables
Les consommables de soudage aluminothermique pour rails sont sensibles à l'humidité. Le stockage influe directement sur la qualité de la soudure, et le choix de la charge détermine le coût.
- Conserver les charges, les moules et les creusets scellés dans leur emballage d'origine jusqu'à leur utilisation.
- À conserver dans un endroit sec et aéré, à l'écart des sols humides et des points d'eau libre.
- Utilisez la méthode de rotation des stocks « premier entré, premier sorti » et vérifiez la date de péremption de chaque lot.
- Protégez les moules et les creusets des chocs et des déformations ; un moule endommagé ne sera pas étanche.
- Consignez le numéro de lot de chaque joint afin de pouvoir retracer les problèmes de qualité.
- Important : une charge exposée à l’humidité ne peut être séchée et réutilisée. Une charge humide doit être retirée et mise au rebut en bloc ; elle présente un risque de réaction incomplète, de défauts de soudure et, lors du stockage, d’auto-inflammation.
9. Applications industrielles à forte charge
Le soudage aluminothermique des rails est largement utilisé là où les charges sont élevées et l'accès difficile.
terminaux à conteneurs et grues portuaires
Les voies de roulement des ponts roulants STS et ASC subissent des impacts dynamiques répétés. Le chemin de charge à travers le rail, coussinets de rail et rails de grue est analysé dans notre analyse des forces sur les rails de grue article.
Exploitation minière et transport de charges lourdes
Les lignes de transport lourd avec des charges par essieu supérieures à 30 tonnes exigent un contrôle précis de l'écartement et un préchauffage constant pour éviter le dérapage des joints.
Ponts roulants d'usine
Le soudage par étincelage sur place des fermes de toiture ou des poutres surélevées est souvent impossible avec une machine mobile. Le soudage aluminothermique des rails reste l'option pratique. La stabilité de la voie dépend également de la base, voir injection de coulis pour fondations ferroviaires pour les exigences d'installation.
10. Expérience de projet
ForgeSail a fourni kits de soudage aluminothermique et un soutien technique sur site pour des projets ferroviaires industriels lourds, notamment le complexe international King Salman pour les industries et services maritimes en Arabie saoudite, où des rails de grue A45 à A150 ont été installés avec des systèmes de fixation complets et 6 597 soudures aluminothermiques réalisées.
Cette expérience de terrain influence la manière dont nous spécifions les consommables : en fonction du type de rail, du climat local et de la procédure de soudage du client.
11. FAQ
Le soudage aluminothermique des rails est-il aussi résistant que le soudage par étincelage ?
Pas en termes de fatigue, qui est pourtant primordial pour les voies ferrées. Le soudage par étincelage produit une structure forgée, tandis que le soudage aluminothermique est coulé ; cela confère au soudage par étincelage une meilleure résistance à la fatigue et une zone affectée thermiquement plus réduite. Le soudage aluminothermique reste largement utilisé pour les rails soudés en continu lorsque le procédé est homologué, contrôlé et correctement spécifié.
À quelle température la réaction est-elle atteinte ?
La réaction thermite dépasse 2 500 °C, bien au-dessus du point de fusion de l'acier.
Le soudage aluminothermique des rails peut-il être utilisé sur les rails de grue ?
Oui. Il est largement utilisé sur les voies de roulement des grues et les poutres surélevées, là où une machine mobile de découpe des bavures ne peut pas accéder.
Quel écartement des rails faut-il utiliser ?
L'écartement est spécifique à chaque kit. De nombreux procédés utilisent environ 25 mm, mais certains nécessitent 30 à 35 mm selon les consommables, la section de rail et la température. Suivez toujours la procédure du fournisseur.
Le soudage aluminothermique des rails est-il possible sous la pluie ?
Non. L'humidité provoque des explosions de vapeur et des défauts de soudure. Ne jamais souder sous la pluie, la neige ou le brouillard.
Combien de temps faut-il pour une articulation ?
La soudure en elle-même est rapide, mais le cycle complet comprend l'assemblage du moule, le préchauffage, la coulée, le refroidissement et le cisaillement. Planifiez l'ensemble du cycle, et pas seulement la coulée.











