




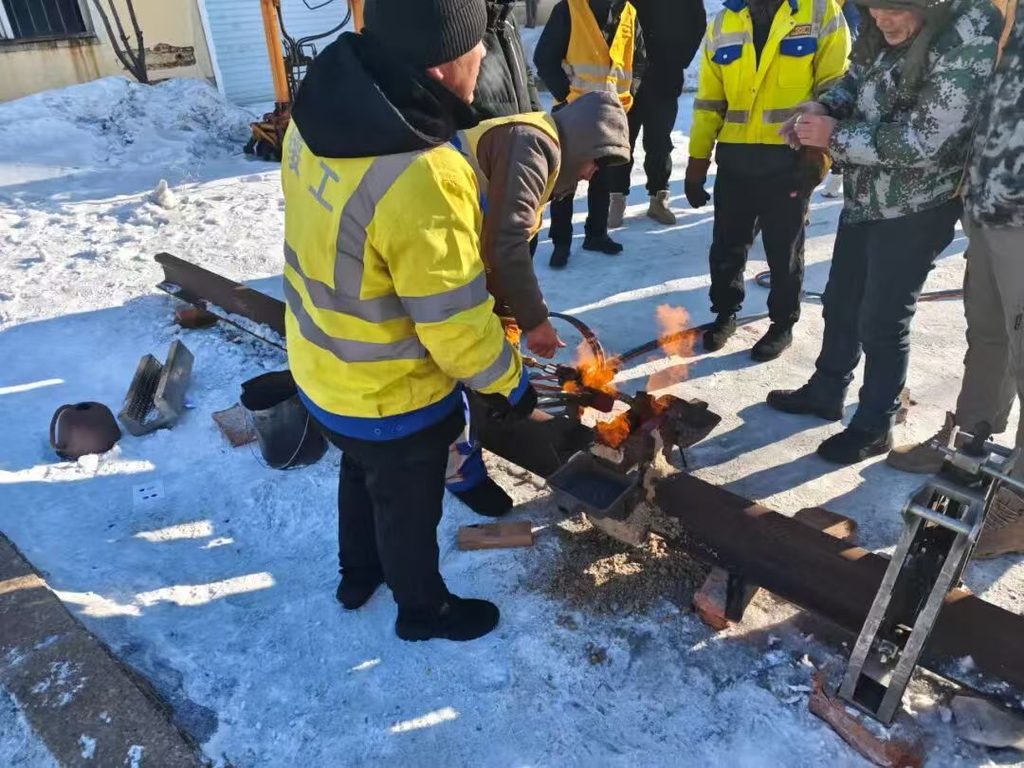
Les conditions météorologiques lors du soudage aluminothermique figurent parmi les variables les plus négligées en ce qui concerne la qualité des joints de rails. Quelques degrés de différence au niveau du rail ou une soudaine rafale de vent peuvent transformer une soudure correcte en défaut.
Ce guide suit TB/T 1632.3-2019 et les pratiques courantes sur le terrain. Les instructions du fabricant prévalent sur les recommandations générales.
Voici les 7 règles essentielles pour garantir la sécurité des soudures alumineuses par temps changeant.
1. Mesurer la température du rail, et non la température de l'air.
La surface ombragée du rail est le premier point de décision. La température de l'air peut être totalement trompeuse.
Lorsque la température ambiante est inférieure à 0 °C, le soudage aluminothermique est en principe interdit. Lorsque la température du rail est inférieure à 5 °C, un préchauffage et une isolation complets sont obligatoires.
Les conditions météorologiques difficiles du soudage à la thermite froide imposent cette règle qui privilégie les rails.
2. Préchauffer les rails à 37 °C par temps froid.
Avant d'installer le moule en sable, chauffez une zone d'un mètre de chaque côté de la soudure à l'aide d'une torche de préchauffage.
Température cible du rail : environ 37 °C. Ceci compense les conditions météorologiques froides liées au soudage aluminothermique et empêche une perte de chaleur rapide.
3. Isoler chaque soudure pendant au moins 10 minutes.
Après le retrait de la colonne montante, recouvrir complètement la tête de soudure d'une couverture thermique pendant au moins 10 minutes avant le meulage à chaud.
Par temps froid ou venteux, prolongez l'isolation jusqu'à ce que la température de la soudure descende en dessous de 300 °C. Ne précipitez jamais cette étape par temps froid.
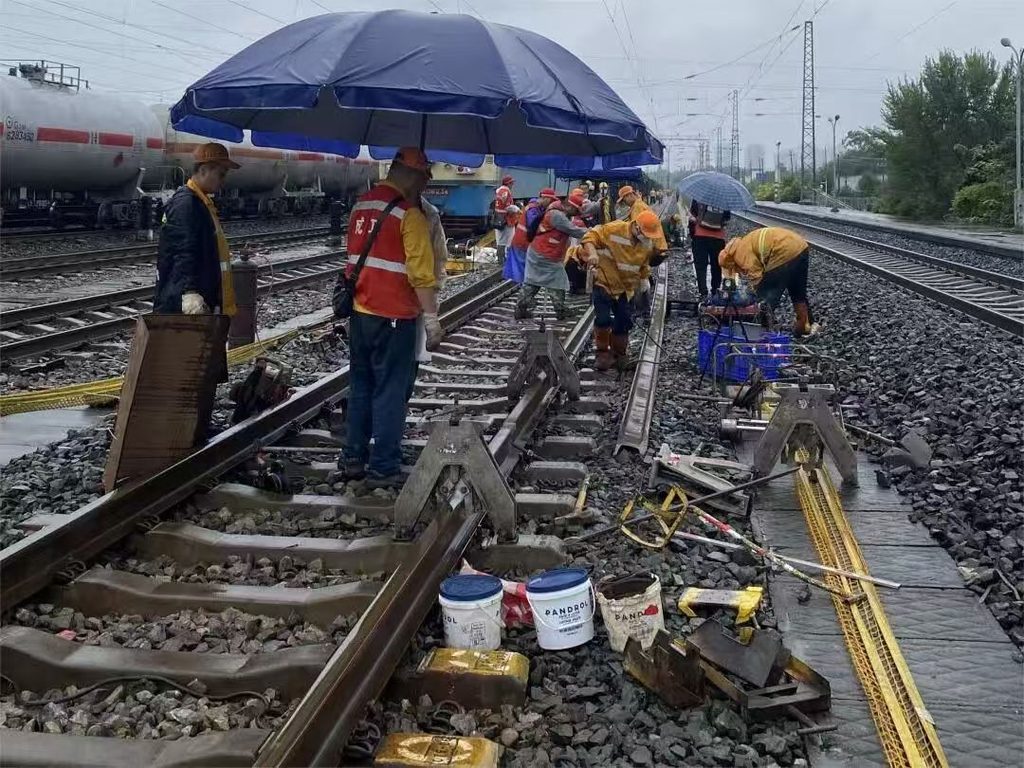
4. Utilisez un abri entièrement fermé en cas de pluie.
En cas de fortes pluies, de fortes chutes de neige ou d'épais brouillard, le soudage est interdit. Les pluies légères sont autorisées uniquement sur les voies de manœuvre et les chantiers industriels, et seulement sous un abri parfaitement fermé.
Les conditions météorologiques pluvieuses lors du soudage à la thermite créent des risques de porosité, d'inclusions de laitier et d'éruptions de vapeur lorsque l'humidité rencontre l'acier en fusion.
Conserver le flux, les moules et les creusets dans un emballage hermétique à une humidité relative supérieure à 80%. Ouvrir l'emballage uniquement juste avant le soudage. Même en l'absence de pluie, sécher toute condensation avant de souder.
Intervention d'urgence : avant l'allumage, arrêtez et protégez l'installation. Après l'allumage, éloignez-vous à une distance de sécurité ; ne couvrez jamais la réaction.
5. Arrêter le soudage à une force de vent de 6.
Le vent est un facteur météorologique déterminant pour le soudage athermique. Il déstabilise la flamme de préchauffage et accélère le refroidissement de la soudure.
Force 5 sur l'échelle de Beaufort (environ 8,3 m/s, soit 30 km/h) : installer des brise-vent et positionner la torche face au vent. Force 6 sur l'échelle de Beaufort (environ 10,8 m/s, soit 39 km/h) et plus : arrêter le soudage.
6. Éliminer la condensation et corriger un éclairage insuffisant
Un éclairage insuffisant est une autre condition météorologique propice au soudage aluminothermique qui peut entraîner un mauvais alignement. La nuit, utilisez un éclairage antidéflagrant et évitez tout éblouissement du soudeur.
Toujours sécher la condensation et la rosée sur le rail avant de souder, même par temps clair.

7. Contrôler le refroidissement avant la mise en service du train
Les conditions météorologiques lors du soudage aluminothermique influent sur la vitesse de refroidissement. Par temps froid et venteux, le refroidissement s'accélère ; il ne faut jamais réduire le temps de refroidissement.
- Effectuer un ébauchage à chaud après le retrait de la colonne montante.
- Ne pas libérer les trains tant que la température de soudure n'est pas descendue en dessous de 300 °C.
- Effectuez un meulage fin uniquement lorsque la température de la soudure descend en dessous de 90 °C. Si la plage de température est étroite, libérez les trains de soudure conformément à la règle 2 et terminez le meulage dans la plage suivante.
- Inspection visuelle complète et contrôle par ultrasons avant livraison.
- Ne retirez pas l'isolation prématurément par temps froid ou venteux — un refroidissement rapide crée de la martensite et des fissures.
Consignez la température ambiante, la température du rail, le numéro de joint et les conditions météorologiques pour une traçabilité complète.
Conditions météorologiques de fortes températures
La chaleur élevée a également son importance. Mesurez l'écartement du joint par rapport à la température neutre du rail, veillez à ne pas forcer le refroidissement lent et stockez les consommables conformément aux limites du fabricant.
Conclusion
Les conditions météorologiques lors du soudage aluminothermique ne doivent jamais être négligées. Les sept règles mentionnées ci-dessus (contrôle de température en priorité sur le rail, préchauffage, isolation, abris contre la pluie, limitation du vent, éclairage et refroidissement contrôlé) garantissent la conformité des soudures aux normes dans presque tous les climats.
ForgeSail fournit des kits de soudage aluminothermique certifiés et des consommables pour les rails de grue, les voies ferrées minières et les chemins de fer industriels. Contactez notre équipe d'ingénierie pour obtenir des conseils spécifiques à votre application..
Références
- TB/T 1632.3-2019 — Soudage des rails, Partie 3 : Soudage aluminothermique (Norme de l’industrie ferroviaire chinoise)
- Les manuels d'instructions de soudage du fabricant prévalent sur les conseils généraux.











