




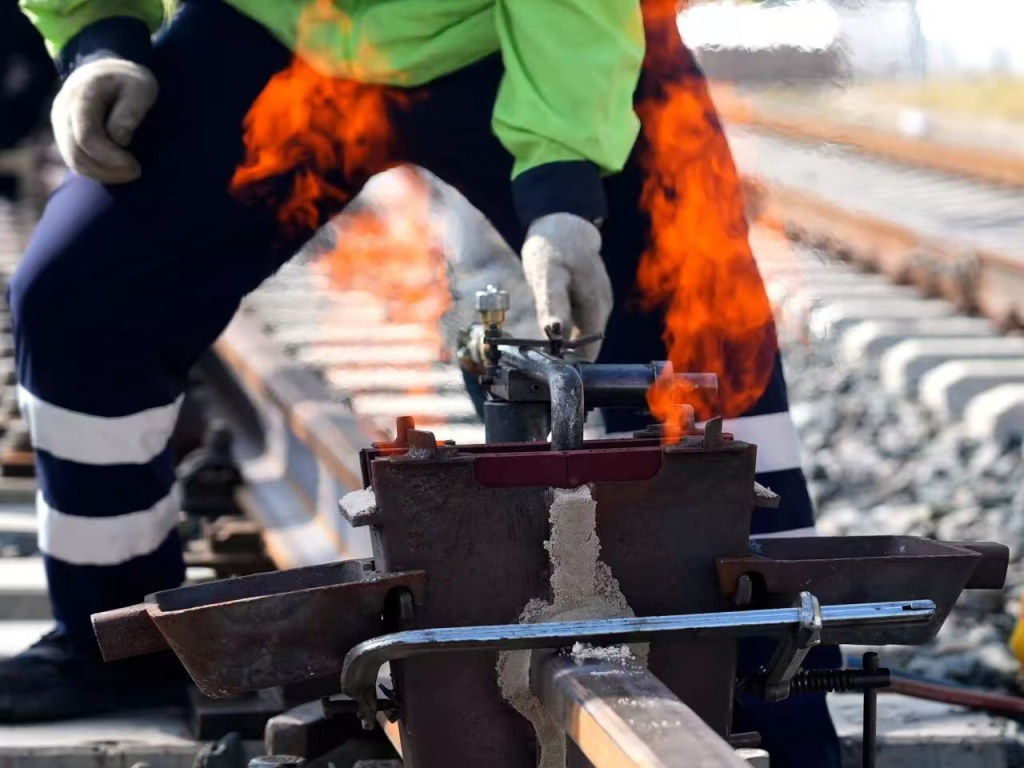
1. ¿Por qué sigue siendo importante la soldadura aluminotérmica de rieles?
La soldadura aluminotérmica de rieles une los extremos de dos rieles mediante una reacción química autónoma. No requiere red eléctrica, máquina de soldar ni grandes desplazamientos.
Esa independencia es la razón por la que la soldadura aluminotérmica de rieles sigue siendo el método estándar para rieles soldados continuos en ubicaciones remotas, para vías de acceso para grúas y para reparaciones en lugares donde una máquina móvil de flasheo no puede llegar.
Esta guía explica qué es la soldadura aluminotérmica de raíles, cómo funciona la reacción, qué normas la rigen y cómo evitar los defectos que provocan la mayoría de las fallas en las uniones.
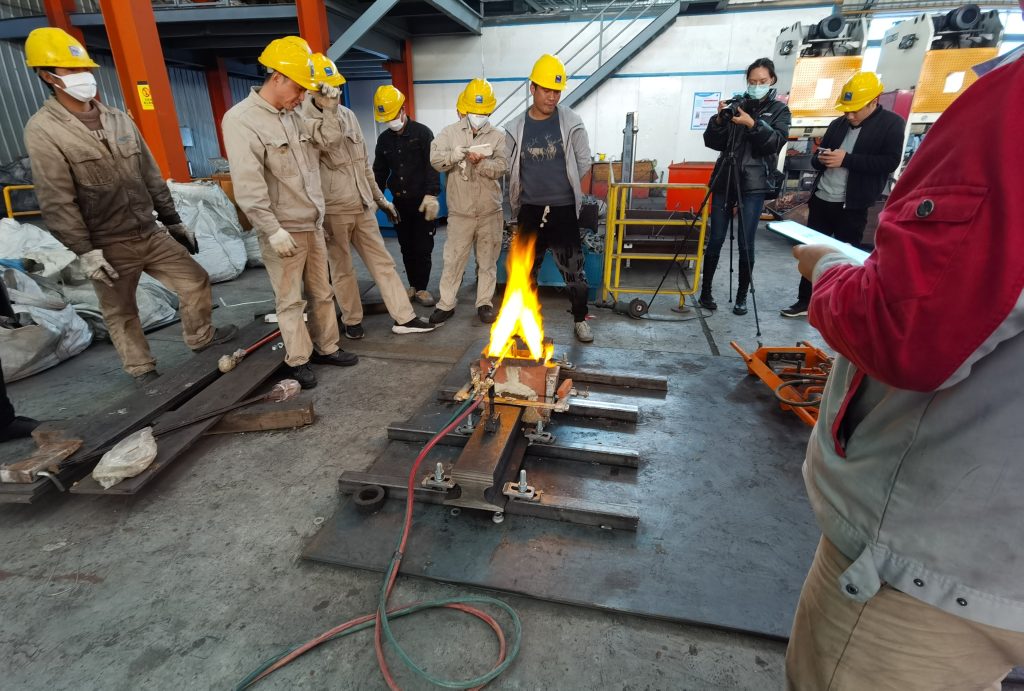
2. La química detrás de la soldadura aluminotérmica de rieles
La reacción principal es una reducción termita clásica. El polvo de aluminio reduce el óxido de hierro, liberando hierro y una gran cantidad de calor:
Fe2O3 + 2Al → 2Fe + Al2O3 + calor
La temperatura de reacción supera los 2500 °C, muy por encima del punto de fusión del acero. El hierro fundido llena la cavidad del molde y fusiona los dos extremos del riel.
El óxido de aluminio forma una escoria de menor densidad que flota en la superficie del crisol y del molde. Esta capa de escoria protege el acero fundido de la oxidación y debe mantenerse alejada de la soldadura.
Las formulaciones no son universales. Los elementos de aleación, como el carbono, el manganeso, el vanadio y el cromo, se ajustan para que el metal de soldadura coincida con el grado del riel base: riel de carbono estándar, R350HT endurecido en cabeza o un riel para grúa DIN 536.
Nunca mezcle consumibles de diferentes proveedores o con diferentes formulaciones. La soldadura aluminotérmica de rieles depende de un molde, crisol y carga compatibles.
3. Normas internacionales para la soldadura aluminotérmica de rieles
Cinco referencias clave abarcan la mayor parte de los trabajos de soldadura aluminotérmica de raíles a nivel mundial. Solo EN 14730 e ISO 23300 son normas publicadas; AREMA y AWS D15.2 son prácticas del sector.
- EN 14730-1: Norma europea para la aprobación de procesos de soldadura, incluida la validación del procedimiento.
- EN 14730-2: cualificación de soldadores aluminotérmicos, aprobación de contratistas y aceptación de soldaduras terminadas.
- ISO 23300-1:2021 e ISO 23300-2:2025: la serie internacional de soldadura de raíles, que abarca los requisitos generales y los métodos de ensayo, y la soldadura aluminotérmica en concreto.
- Capítulo 4 de AREMA (Ferrocarril): manual de la industria norteamericana para vías férreas de carga, minería y transporte pesado. Cabe destacar que se trata de un manual de prácticas de ingeniería, no de una norma publicada.
- AWS D15.2: Prácticas recomendadas para la soldadura de rieles y componentes ferroviarios relacionados. Tenga en cuenta que la norma AWS D15.1 abarca vagones y locomotoras, no vías férreas.
Los perfiles de los raíles para grúas constituyen un caso aparte. Los raíles de sección A para grúas se dimensionan según la norma DIN 536-1 (A45–A150). Esta es una norma de referencia consolidada sin una norma EN que la sustituya directamente, por lo que conviene confirmar la edición especificada en su proyecto. Consulte nuestra guía de tipos de raíles para grúas para una comparación completa de perfiles.Consulte nuestra guía sobre tipos de rieles para grúas para obtener una comparación completa de los perfiles.
Independientemente de la región, el documento de referencia es la especificación del procedimiento de soldadura (WPS, por sus siglas en inglés) aprobada, respaldada por el registro de cualificación del procedimiento de soldadura (WPQR, por sus siglas en inglés). Cuando este artículo proporciona un valor típico, la WPS tiene prioridad.
4. Ejecución en campo: 6 pasos de la soldadura aluminotérmica de rieles
La calidad en el campo depende de seis pasos. Omitir o apresurar cualquiera de ellos es la causa principal de la mayoría de los fallos.
Paso 1: Alineación de la articulación y ajuste de la separación.
Alinee los extremos del riel y ajuste la separación especificada en el procedimiento de soldadura. Los valores de separación son específicos de cada kit y varían según la sección del riel y la temperatura ambiente; en muchos procesos se utilizan valores cercanos a los 25 mm, mientras que en otros se emplean valores de 30 a 35 mm. Nunca asuma un valor universal.
Preajuste la curvatura vertical para que la soldadura final compense la contracción por enfriamiento. Confirme la alineación con una regla antes de sujetar.
Paso 2: Sujeción y sellado del molde
Coloque el molde refractario y selle cada junta con pasta selladora o arena. Un sellado deficiente permite que el acero fundido se escape, lo que arruina la junta y crea un riesgo para la seguridad.
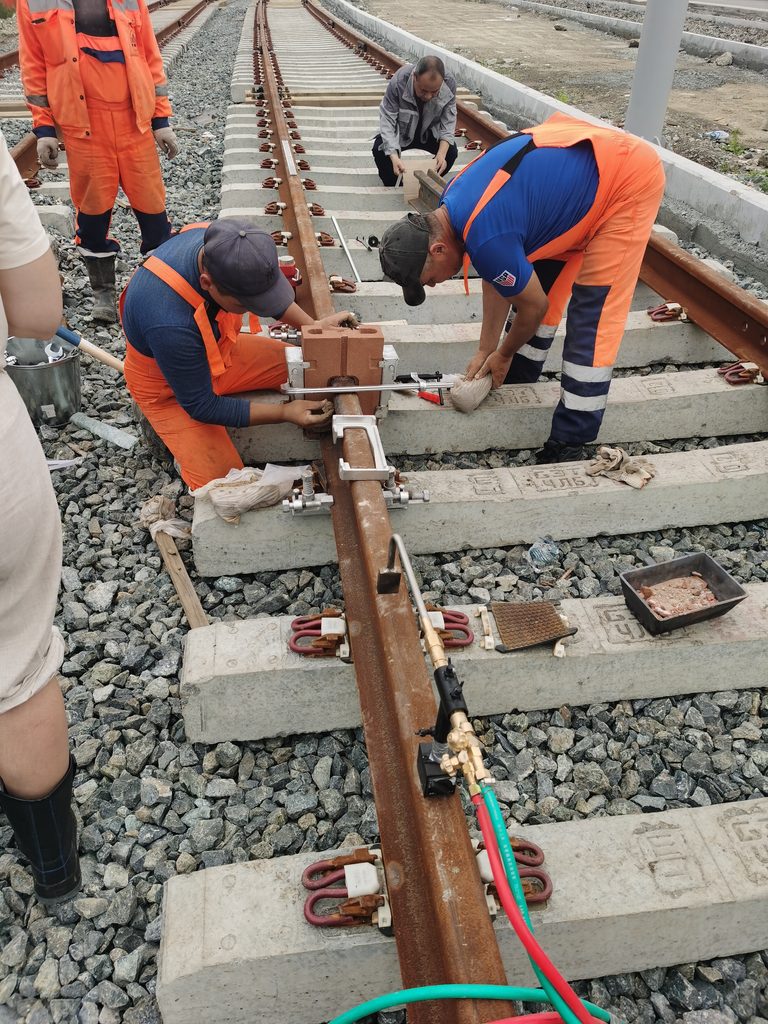
Paso 3: Precalentamiento uniforme
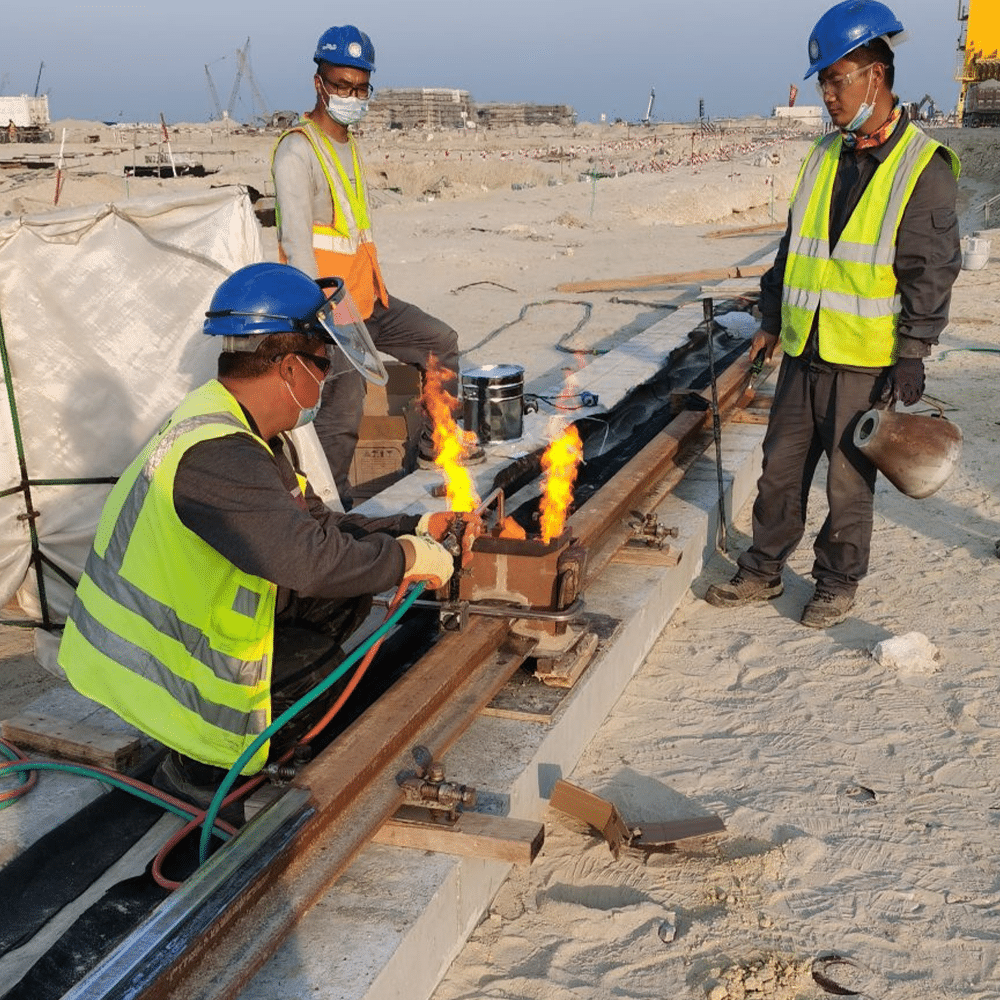
Precaliente ambos extremos del riel con un quemador controlado a la temperatura indicada en el procedimiento, generalmente entre 900 y 1000 °C en la cabeza del riel. Un precalentamiento uniforme evita la falta de fusión. En aceros con cabeza endurecida, como el R350HT, preste atención al límite superior: un precalentamiento excesivo provoca descarburación y pérdida de dureza localizada.
El clima frío modifica el período de precalentamiento y enfriamiento. Nuestra guía para condiciones climáticas para soldadura termita Cubre en detalle los límites del campo.
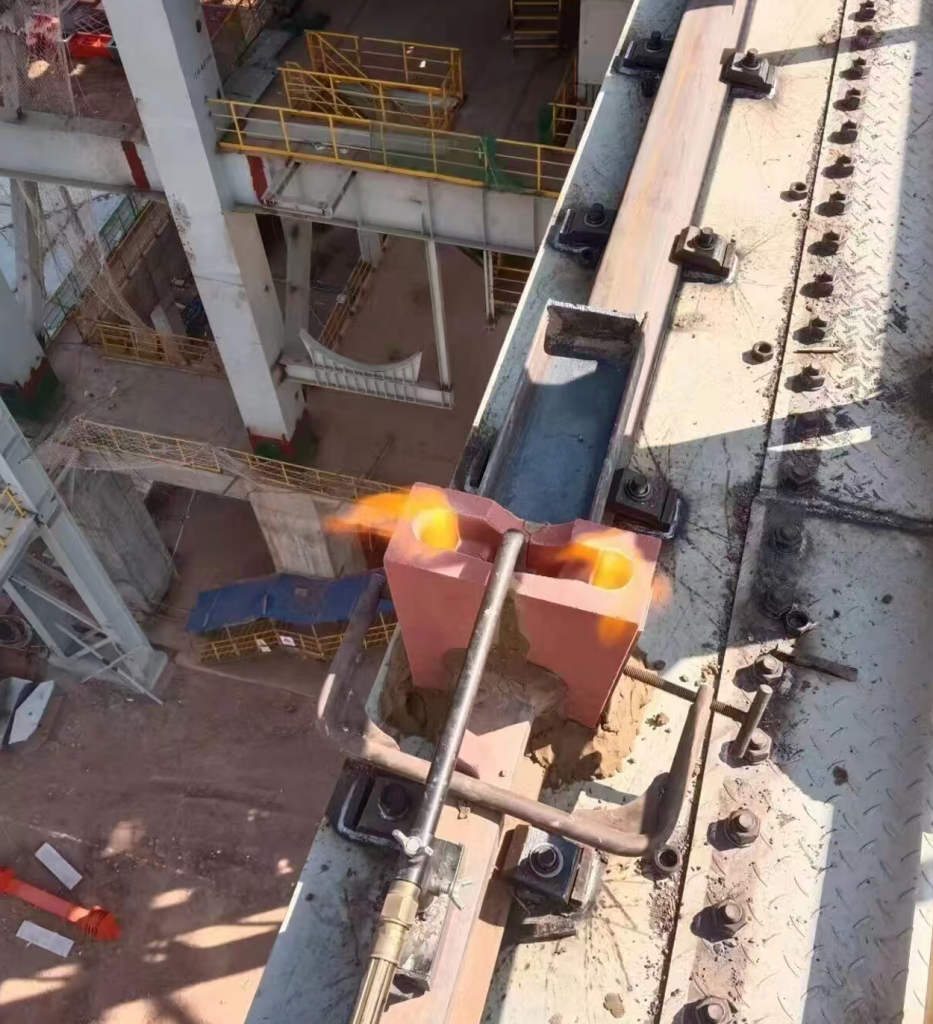
Paso 4: Encendido del crisol y autorroscado
Encienda la carga en el crisol. El dedal automático retiene el acero fundido hasta que finaliza la reacción y luego lo vierte en el molde. Esta demora permite que la escoria se separe antes del vertido.
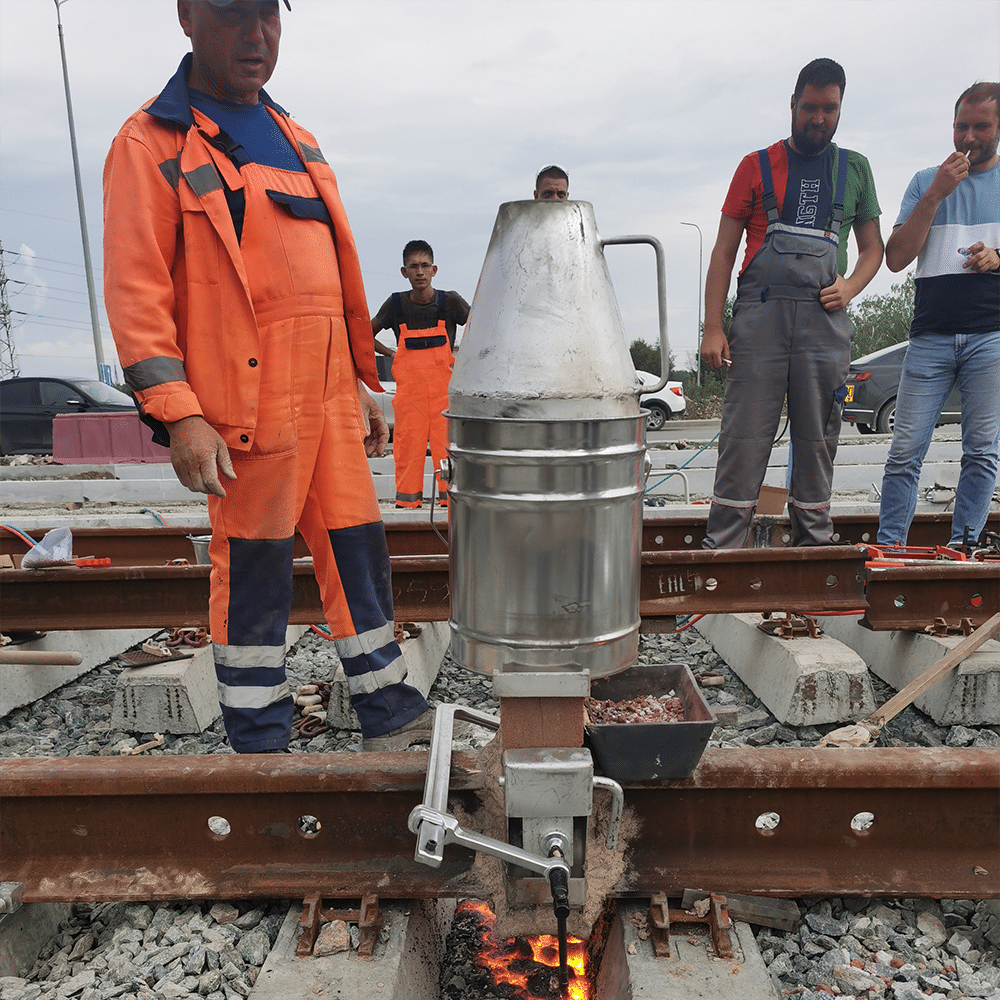
Paso 5: Desmetalización y corte
Retire el molde y corte el exceso de cordón de soldadura en el momento especificado en el procedimiento. Si se hace demasiado pronto, la soldadura aún estará blanda; si se hace demasiado tarde, el material estará demasiado duro para cortarlo limpiamente.
Paso 6: Rectificado y prueba del perfil
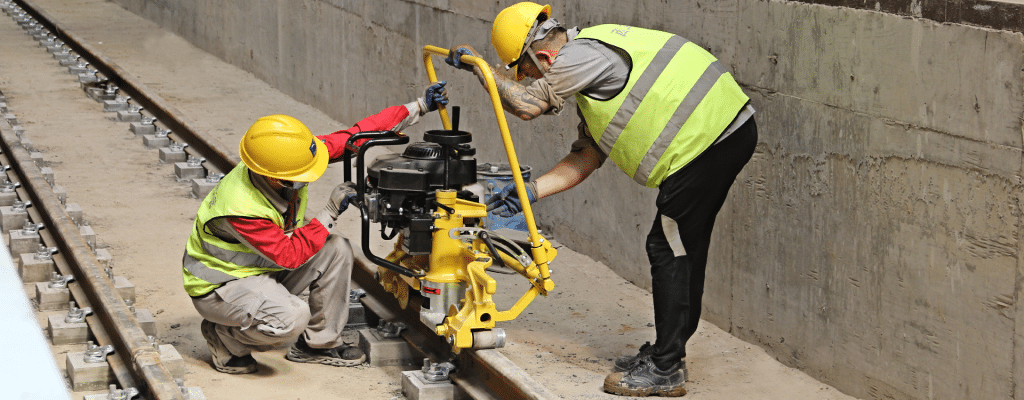
Esmerile la soldadura para restaurar el perfil de rodadura del cabezal del riel dentro de la tolerancia especificada por la norma, luego enfríe completamente e inspeccione. Se utiliza un ensayo ultrasónico (UT) para confirmar la integridad interna de la unión antes de su aceptación.
Para obtener una lista detallada de fallas y sus causas, consulte prevención de defectos en la soldadura termita.
5. Soldadura aluminotérmica frente a soldadura a tope por chispa frente a soldadura por arco cerrado
La tabla a continuación compara los tres métodos principales de unión de rieles. Para una comparación más detallada de las dos opciones más comunes, lea soldadura a tope por chispa frente a soldadura aluminotérmica.
| Factor | Aluminotérmico (ATW) | Flash Butt (FBW) | Arco cerrado (EAW) |
| Costo de capital | Bajo | Muy alto | De bajo a moderado |
| Movilización | Totalmente portátil, no necesita alimentación eléctrica. | Máquina pesada, generador, grúa | Moderado, necesita energía |
| Tiempo de ciclo por articulación | Más tiempo (moldeado, precalentamiento, enfriamiento) | Corto una vez configurado | Moderado |
| Calidad de las articulaciones | Estructura fundida; menor resistencia a la fatiga que FBW. | Estructura forjada; máximo rendimiento ante la fatiga. | Bueno para trabajos de reparación |
| Zona afectada por el calor | Estructura más ancha y fundida | Estructura estrecha y forjada | Estrecho a mediano |
| Acceso restringido/elevado | Excelente | Pobre | Justo |
| Más adecuado para | Rieles para grúas, reparaciones, desvíos, emplazamientos remotos | Campañas de larga duración en la línea principal de CWR | Reparaciones y cierres específicos |
6. Seguridad y condiciones de trabajo
La soldadura aluminotérmica de raíles es una operación de alta temperatura y alto riesgo. Una vez iniciada, la reacción no se puede detener.
La humedad es el mayor peligro. El agua que entra en contacto con el acero fundido se convierte instantáneamente en vapor y puede expulsar metal fundido. Nunca suelde bajo la lluvia, la nieve o la niebla, ni sobre un asiento de riel mojado; estos límites están cubiertos en nuestra Condiciones climáticas para la soldadura aluminotérmica guía.
Mantenga la zona de trabajo seca y despejada. Utilice un permiso para trabajos en caliente, vigilancia contra incendios y el equipo de protección personal (EPP) adecuado, que incluye una careta protectora, guantes resistentes al calor y ropa ignífuga.
Proporcione ventilación en túneles y espacios cerrados. La reacción produce humos y polvo que deben ser extraídos.
Si comienza a llover antes de la ignición, detenga la operación y proteja el equipo. Si la reacción ya ha comenzado, retire a todo el personal a una distancia segura y nunca intente cubrir el moho.
La clasificación del transporte también es importante. Las cargas aluminotérmicas contienen polvo de aluminio, el cual se clasifica como mercancía peligrosa reactiva al agua (Clase 4.3). Las cargas deben enviarse y almacenarse bajo la clasificación UN y el grupo de embalaje correspondientes, según se indica en la ficha de datos de seguridad (FDS) del proveedor. Confirme el número UN exacto con su proveedor y agente de transporte antes del envío marítimo o terrestre.
7. Defectos comunes y cómo prevenirlos
La mayoría de los defectos en la soldadura aluminotérmica de raíles se deben a la humedad, la contaminación o el tiempo de aplicación. También es importante recordar que una soldadura aluminotérmica es una estructura fundida, no forjada; esto es lo que diferencia su comportamiento a la fatiga de las soldaduras a tope por chispa. En nuestro libro "Complete full-loads" (biblioteca de fallos) sobre defectos y prevención en la soldadura aluminotérmica, resumimos aquí los cuatro más comunes.Defectos y prevención de la soldadura aluminotérmica
Porosidad de gas
Huecos redondos dentro de la soldadura, causados por la humedad en los consumibles, un molde húmedo o una superficie de riel mojada. Mantenga los consumibles sellados y precaliente correctamente.
Inclusión de escoria
Escoria atrapada en la soldadura, causada por verter el material antes de que finalice la reacción o por un molde mal sellado. Utilice un dedal automático y compruebe el sellado.
Falta de fusión
Los extremos de los rieles no se funden completamente debido a un precalentamiento insuficiente, una separación demasiado pequeña o la contaminación de los extremos. Limpie los extremos y siga el procedimiento de precalentamiento.
Chisporroteo caliente
Grietas transversales que se forman mientras la soldadura aún está caliente, causadas por un desmoldeo prematuro, un corte temprano o un enfriamiento rápido. Respete los tiempos de enfriamiento y desmoldeo.
Los cuatro problemas se previenen con la misma disciplina: un juego de consumibles compatible, un lugar seco, un precalentamiento controlado y una sincronización correcta.
8. Almacenamiento y vida útil de los productos consumibles
Los consumibles para soldadura aluminotérmica de rieles son sensibles a la humedad. El almacenamiento afecta directamente la calidad de la soldadura, y la selección de la carga influye en el costo.
- Mantenga las cargas, los moldes y los crisoles sellados en su embalaje original hasta su uso.
- Almacenar en un lugar seco y ventilado, alejado de suelos húmedos y de fuentes de agua.
- Utilice el método FIFO (primero en entrar, primero en salir) para la rotación de existencias y compruebe la fecha de caducidad de cada lote.
- Proteja los moldes y crisoles de golpes y deformaciones; un molde dañado no sellará correctamente.
- Registre el número de lote de cada pieza para poder rastrear los problemas de calidad.
- Importante: una carga que ha estado expuesta a la humedad no se puede secar ni reutilizar. La carga húmeda debe retirarse y desecharse en su totalidad; una carga mojada conlleva el riesgo de una reacción incompleta, defectos de soldadura y, durante el almacenamiento, ignición espontánea.
9. Aplicaciones industriales de carga pesada
La soldadura aluminotérmica de raíles se utiliza ampliamente en aplicaciones donde las cargas son elevadas y el acceso es difícil.
Terminales de contenedores y grúas portuarias
Las vías de las grúas STS y ASC reciben impactos dinámicos repetidos. La trayectoria de la carga a través del riel, almohadillas de riel y rieles de grúa se analiza en nuestro Análisis de fuerzas en los raíles de la grúa artículo.
Minería y transporte pesado
Las líneas de transporte pesado con cargas por eje superiores a 30 toneladas requieren un control estricto de la separación y un precalentamiento constante para evitar la deformación de las juntas.
Grúas aéreas para fábricas
La unión in situ en cerchas de techo o vigas elevadas suele ser imposible con una máquina móvil de soldadura a tope por chispa. La soldadura aluminotérmica de rieles sigue siendo la opción práctica. La estabilidad de la vía también depende de la base, así que vea inyección de lechada en la base del riel para los requisitos de instalación.
10. Experiencia en proyectos
ForgeSail ha suministrado kits de soldadura aluminotérmica y asistencia técnica in situ en proyectos ferroviarios industriales pesados, incluido el Complejo Internacional Rey Salman para Industrias y Servicios Marítimos en Arabia Saudita, donde se instalaron rieles para grúas A45 a A150 con sistemas de fijación completos y se realizaron 6.597 soldaduras aluminotérmicas.
Esta experiencia práctica determina la forma en que especificamos los consumibles: adaptándolos al tipo de riel, al clima local y al procedimiento de soldadura del cliente.
11. Preguntas frecuentes
¿La soldadura aluminotérmica de raíles es tan resistente como la soldadura por chispa a tope?
En términos de fatiga, que es lo más importante en el sector ferroviario, la soldadura por resistencia a tope produce una estructura forjada, mientras que la soldadura aluminotérmica es fundida; esto le confiere a la soldadura por resistencia a tope un mejor rendimiento ante la fatiga y una zona afectada por el calor más estrecha. La soldadura aluminotérmica sigue siendo ampliamente utilizada en rieles soldados de forma continua, siempre que el proceso esté aprobado, controlado y correctamente especificado.
¿Qué temperatura alcanza la reacción?
La reacción termita supera los 2.500 °C, muy por encima del punto de fusión del acero.
¿Se puede utilizar la soldadura aluminotérmica de rieles en los rieles de las grúas?
Sí. Se utiliza ampliamente en vías de grúas y vigas elevadas donde una máquina móvil de soldadura por resistencia a tope no puede llegar.
¿Qué separación entre raíles se debe utilizar?
Las holguras varían según el kit. Muchos procesos utilizan alrededor de 25 mm, pero algunos emplean entre 30 y 35 mm, dependiendo del conjunto de consumibles, la sección del riel y la temperatura. Siga siempre el procedimiento del proveedor.
¿Es posible realizar la soldadura aluminotérmica de raíles bajo la lluvia?
No. La humedad provoca explosiones de vapor y defectos en la soldadura. Nunca suelde bajo la lluvia, la nieve o la niebla.
¿Cuánto tiempo tarda en hacerse un porro?
La soldadura en sí es rápida, pero el ciclo completo incluye el montaje del molde, el precalentamiento, el vertido, el enfriamiento y el corte. Planifique todo el ciclo, no solo el vertido.











