




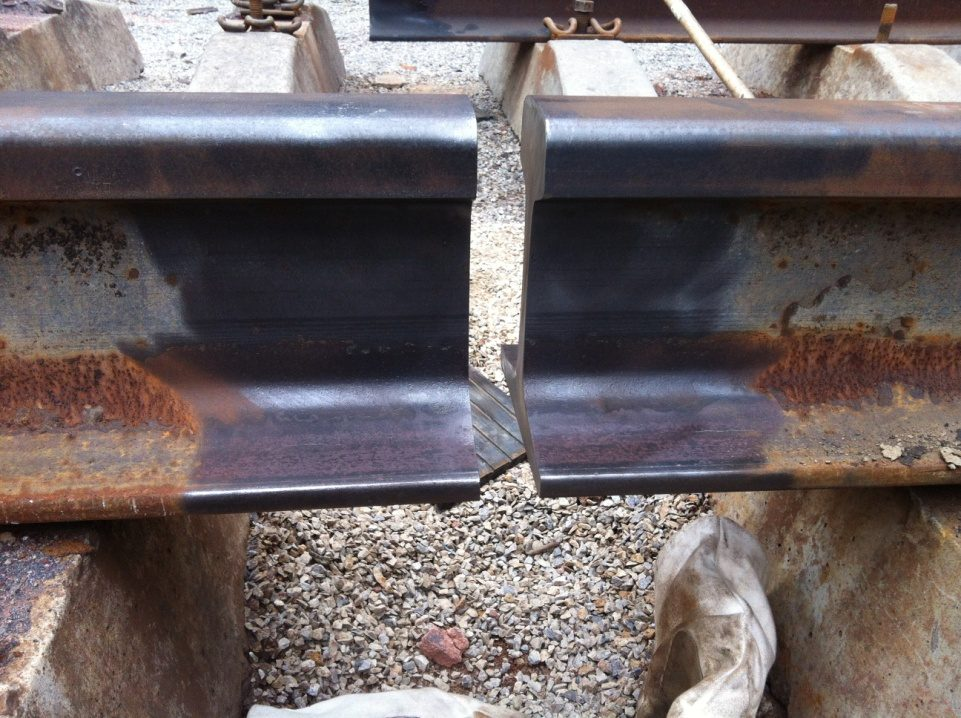
La tolerancia de separación entre los rieles en la soldadura aluminotérmica es el punto de partida de la soldadura. La separación entre los extremos de los rieles determina la cantidad de acero fundido que llena la junta, el calentamiento de los extremos y la solidificación de la soldadura. Para el proceso descrito en esta guía, la separación de trabajo es de 26 ± 2 mm, medida desde el borde inferior del riel.
Si la separación es incorrecta, el defecto aparecerá más tarde. Una separación demasiado pequeña puede provocar un precalentamiento deficiente en la base, flujo de metal frío, falta de fusión y porosidad. Una separación demasiado grande puede generar microcontracción en el centro de la soldadura, inclusiones e incluso fugas de acero fundido.
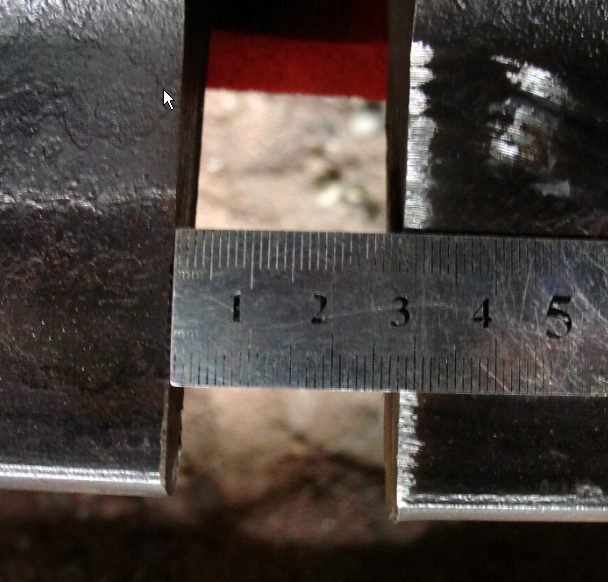
1. ¿Por qué 26 ± 2 mm es la tolerancia de separación del riel de termita?
La separación se mide en el borde inferior del riel porque ese es el punto de referencia utilizado en el proceso. La cabeza del riel puede parecer correcta, aunque la separación del pie esté fuera de tolerancia. El molde, el tamaño de la porción y el comportamiento de precalentamiento se ajustan al rango de separación aprobado, por lo que la tolerancia de la separación del riel de termita no se puede juzgar a simple vista.
La ventana práctica es:
| Condición | Resultado |
| Espacio inferior a 24 mm | Precalentamiento deficiente del pie, fusión incompleta, riesgo de porosidad |
| Espacio de 24 a 28 mm | Rango de funcionamiento aprobado |
| Espacio superior a 28 mm | Metal adicional para rellenar, riesgo de contracción e inclusiones |
El riel debe estar alineado antes de tomar la lectura final de la separación. Si los extremos del riel no están perpendiculares y paralelos, la separación variará a lo largo de la sección.
2. Alinee el riel antes de ajustar la tolerancia de separación del riel de termita.
La alineación precede a la medición, ya que la tolerancia de la separación entre rieles de termita depende de ella. Utilice una regla de acero de un metro. Verifique la cabeza, el alma y la base del riel en ambos lados de la junta. Trabaje desde la superficie de rodadura al colocar la cabeza del riel.
Los extremos de los rieles deben ser:
- Perpendicular al eje del riel
- Paralelos entre sí
- Libre de cortes, daños por impacto, bordes irregulares cortados con llama y agujeros para pernos dentro de la zona de soldadura.
Si no es posible agrandar el orificio de un perno, coloque un tapón de acero ajustado en el primer orificio cerca del extremo del riel. El tapón mantiene estable la transferencia de calor durante el precalentamiento.
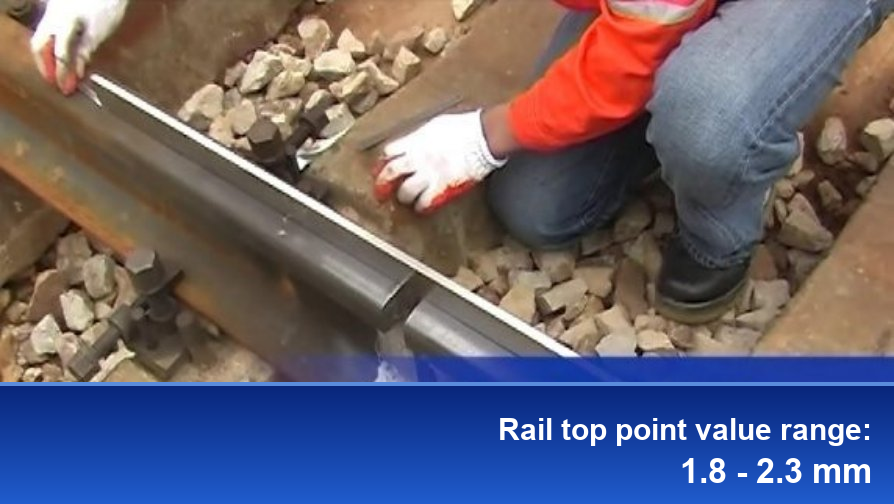
Alineación del extremo del riel con una regla de un metro.
3. Fije la punta con una regla de un metro.
El punto de inflexión es la pequeña diferencia de altura controlada entre los dos extremos del riel, y funciona en conjunto con la tolerancia de separación del riel de termita. Coloque la regla con su punto medio sobre el centro de la soldadura. Verifique la superficie de deslizamiento a 0,5 m a cada lado de la soldadura.
Punto de inflexión objetivo: 1,8–2,3 mm.
Se trata de una medición, no de una valoración subjetiva. Un punto de inflexión demasiado bajo o demasiado alto altera el funcionamiento del riel y el enfriamiento de la soldadura. También influye en el margen de rectificado final.
Cuando la separación sea difícil de mantener, utilice una máquina de estiramiento junto con el procedimiento de soldadura. No confíe únicamente en las abrazaderas para ajustar la separación a la tolerancia.
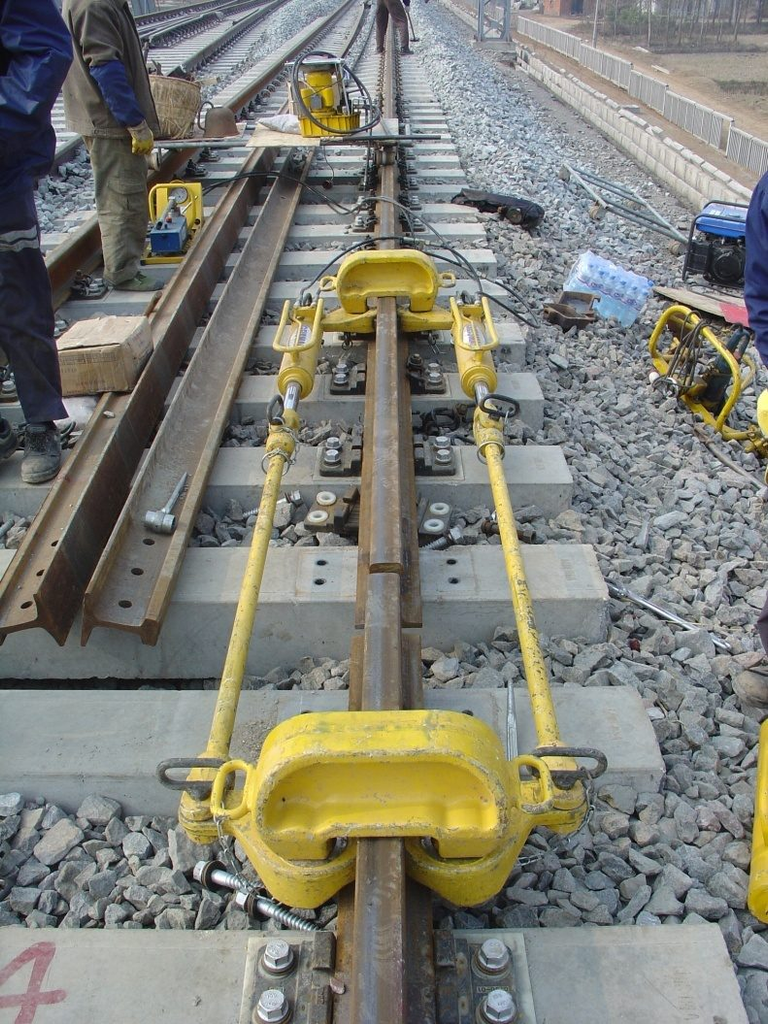
4. Rieles desgastados y juntas mezcladas de piezas antiguas y nuevas.
Un riel desgastado o un riel nuevo soldado a uno viejo requiere una verificación de alineación diferente. Trabaje desde la superficie de rodadura, no desde el eje central original del riel.
Para juntas desgastadas o mixtas, el desnivel vertical en la superficie de rodadura no debe superar los 8 mm. Por encima de este valor, el sellado del molde en la base se vuelve poco fiable y aumenta el riesgo de fugas de acero fundido. La tolerancia de la separación entre raíles de termita por sí sola no es suficiente en este caso.
Si el desnivel es grande, corrija primero la alineación. No intente compensarlo con pasta selladora ni con presión adicional en el molde.
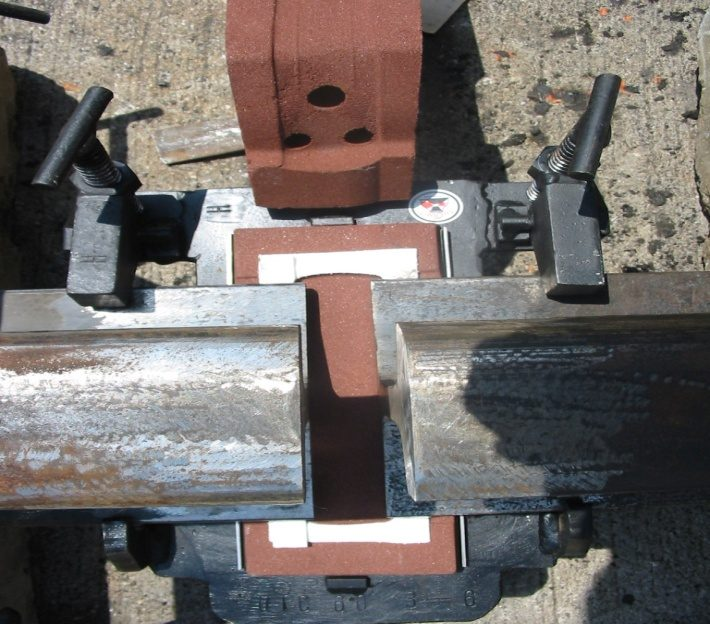
5. Comprobaciones de tolerancia de la separación del riel de termita antes de colocar el molde.
Antes de instalar el molde, confirme:
| Controlar | Objetivo |
| brecha ferroviaria | 26 ± 2 mm en el borde del pie |
| Escuadra del extremo del riel | Dentro de la tolerancia de preparación aprobada |
| Alineación de la superficie de carrera | Revisión de la regla completada |
| Punto de inflexión | 1,8–2,3 mm |
| condición del extremo del riel | Limpio, seco, libre de óxido y aceite. |
| Área de los pies | Limpio y seco |
La tolerancia y la alineación de la separación entre los rieles de termita son fundamentales para la soldadura. Una vez sellado el molde y comenzado el precalentamiento, estos parámetros no se pueden corregir.
6. ¿Qué falla cuando la brecha es incorrecta?
6.1 Espacio demasiado pequeño
- El pie recibe menos calor.
- El acero fundido fluye con menos libertad.
- La falta de fusión y la porosidad se vuelven más probables.
- Las pruebas de flexión estática y la inspección ultrasónica pueden fallar.
6.2 La separación es demasiado grande.
- Se necesita más metal para rellenar la junta.
- Se forma porosidad por contracción en el centro de la soldadura.
- La escoria y las inclusiones son más difíciles de eliminar mediante flotación.
- El acero fundido puede filtrarse a través del sello del molde.
Los dos modos de fallo son diferentes, pero ambos comienzan con una tolerancia en la separación del riel de termita que no se midió ni se verificó correctamente.
Conclusión
La tolerancia de separación entre rieles en soldadura aluminotérmica es una disciplina de medición en campo. Coloque los extremos del riel a escuadra, mida la separación en el borde inferior, alinee el cabezal con una regla de un metro y confirme la punta antes de instalar el molde. Este es el punto más económico del proceso para evitar una soldadura defectuosa. La calidad de la soldadura también depende de otros parámetros controlados: punta, grado de fundente, ajuste del molde, tiempo de precalentamiento y enfriamiento. Cada paso debe medirse y registrarse según la ficha de proceso aprobada.
Suministro de FORJA kits de soldadura aluminotérmica, consumibles y apoyo técnico para ferrocarril, riel de grúa y proyectos de vías industriales.










