




Допустимый зазор между рельсами при термитной сварке определяет начальный уровень сварного шва. Зазор между двумя концами рельса определяет количество расплавленной стали, заполняющей шов, степень нагрева концов рельса и скорость затвердевания сварного шва. Для процесса, описанного в данном руководстве, рабочий зазор составляет 26 ± 2 мм, измеренный от края основания рельса.
Неправильный зазор приведет к появлению дефекта позже. Слишком маленький зазор может привести к плохому предварительному нагреву в основании сварного шва, холодной текучести металла, непроплавлению и пористости. Слишком большой зазор может вызвать микроусадку в центре сварного шва, включения и даже утечку расплавленной стали.
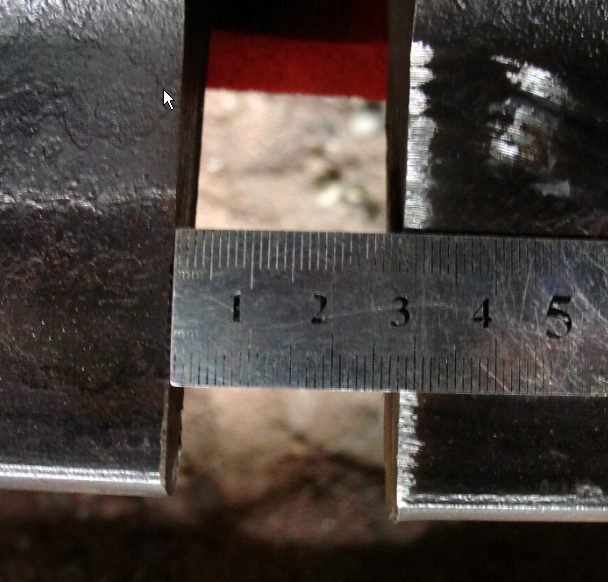
1. Почему допуск на зазор в термоконтейнерной направляющей составляет 26 ± 2 мм?
Зазор измеряется по краю основания рельса, поскольку это базовая точка, используемая в процессе. Головка рельса может выглядеть правильно, в то время как зазор в основании выходит за пределы допустимых значений. Форма, размер детали и режим предварительного нагрева соответствуют утвержденному диапазону зазора, поэтому допуск на зазор в термитном растворе для рельсов нельзя оценить визуально.
Практический диапазон значений:
| Состояние | Результат |
| Зазор менее 24 мм | Недостаточный предварительный нагрев стопы, неполное сращение, риск образования пор. |
| Зазор 24–28 мм | Утвержденный рабочий диапазон |
| Зазор более 28 мм | Избыточное количество металла для заполнения, усадка и риск включения металла. |
Перед окончательным измерением зазора необходимо выровнять рельс. Если концы рельса не перпендикулярны и не параллельны, зазор будет меняться по всему участку.
2. Перед установкой допуска на зазор в термитной направляющей выровняйте направляющую.
Выравнивание важнее измерения, поскольку от него зависит допуск на зазор между рельсом и стыком. Используйте стальную линейку длиной один метр. Проверьте головку, стенку и нижнюю часть рельса с обеих сторон стыка. При установке головной стороны рельса работайте с рабочей поверхности.
Концы рельсов должны быть следующими:
- Направлено перпендикулярно оси рельса
- Параллельно друг другу
- Без порезов, повреждений от ударов, неровных кромок, полученных при газовой резке, и отверстий от болтов в зоне сварки.
Если отверстие для болта невозможно вырезать, вставьте плотно прилегающую стальную заглушку в первое отверстие рядом с концом рельса. Заглушка обеспечивает стабильную передачу тепла во время предварительного нагрева.
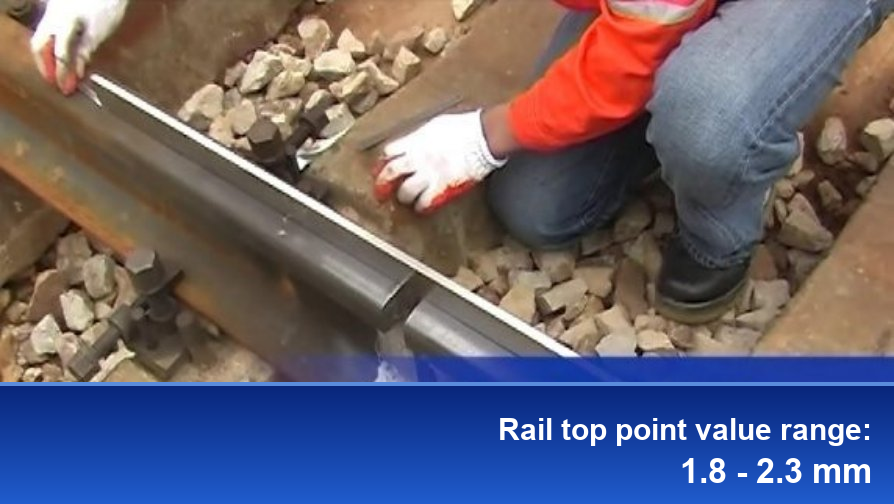
Выравнивание концов рельсов с помощью метровой линейки.
3. Установите точку прицеливания с помощью метровой линейки.
Точка прилегания — это небольшая контролируемая разница высот между двумя концами рельса, и она работает совместно с допуском на зазор рельса при использовании термитной обработки. Расположите линейку так, чтобы ее середина находилась над центром сварного шва. Проверьте рабочую поверхность на расстоянии 0,5 м с каждой стороны от сварного шва.
Точка приземления: 1,8–2,3 мм.
Это измерение, а не экспертная оценка. Слишком низкое или слишком высокое значение точки перегиба изменяет характер движения рельса и охлаждение сварного шва. Это также влияет на конечный припуск на шлифовку.
Если трудно удержать зазор, используйте растягивающее устройство в процессе сварки. Не полагайтесь только на зажимы для приведения зазора в соответствие с требуемыми параметрами.
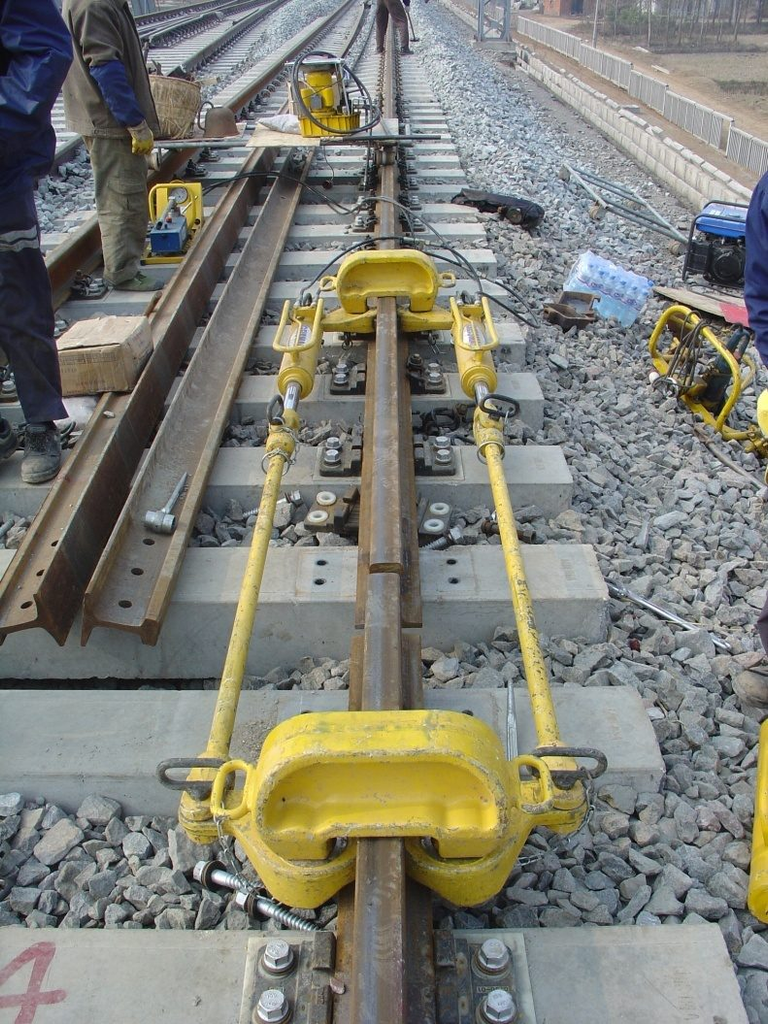
4. Изношенные рельсы и смешанные старые и новые стыки.
Для проверки соосности изношенного рельса или нового рельса, приваренного к старому, требуется другой метод. Проверку следует проводить, исходя из поверхности рельса, а не из первоначальной осевой линии рельса.
Для изношенных или смешанных соединений вертикальный выступ на рабочей поверхности не должен превышать 8 мм. При превышении этого значения герметизация основания становится ненадежной, и возрастает риск утечки расплавленной стали. Одного лишь допуска на зазор между рельсами и термитной смесью здесь недостаточно.
Если ступенька большая, сначала скорректируйте выравнивание. Не пытайтесь компенсировать это герметизирующей пастой или дополнительным давлением в пресс-форме.
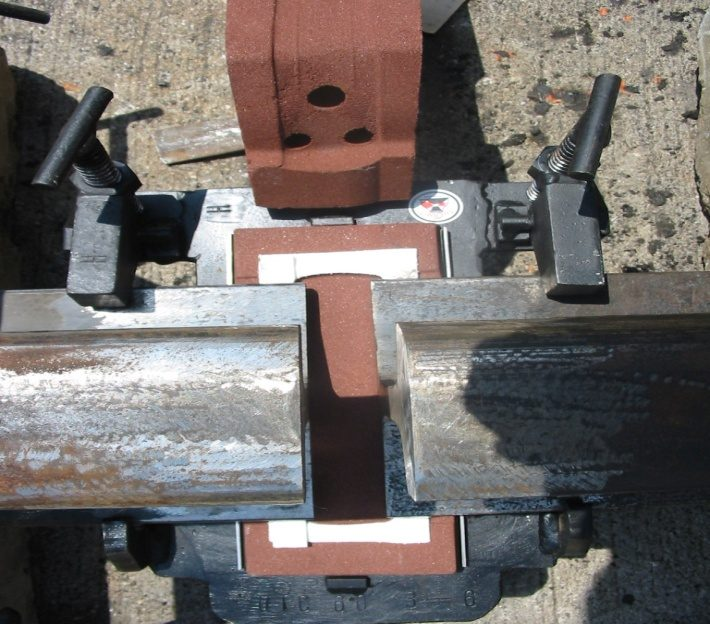
5. Проверка допусков зазора в термитной раме перед установкой формы.
Перед установкой пресс-формы необходимо убедиться в следующем:
| Проверять | Цель |
| Железнодорожный зазор | 26 ± 2 мм по краю стопы |
| перпендикулярность торца рельса | В пределах допустимых отклонений при приготовлении. |
| Выравнивание беговой поверхности | Проверка линейки завершена. |
| Точка перелома | 1,8–2,3 мм |
| Состояние торца рельса | Чистый, сухой, без ржавчины и масла. |
| Зона ног | Чистый и сухой |
Допуски на зазор и выравнивание термитной направляющей являются основой сварки. После герметизации формы и начала предварительного нагрева эти параметры скорректировать невозможно.
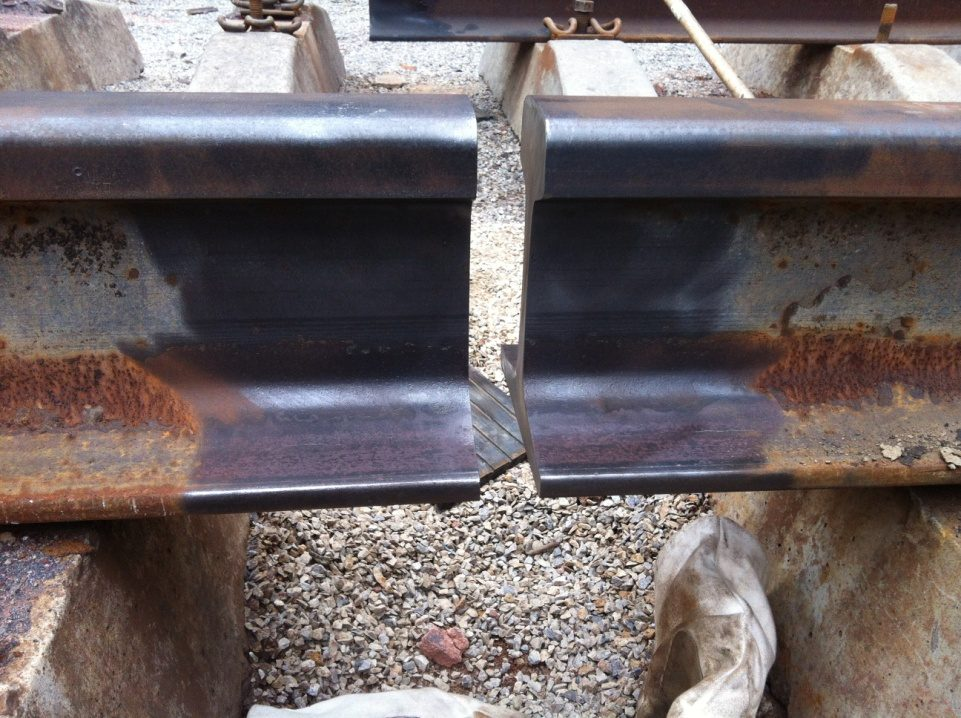
6. Что происходит не так, когда зазор неправильный?
6.1 Зазор слишком мал
- Стопа получает меньше тепла.
- Расплавленная сталь течет менее свободно.
- Вероятность несращения и пористости возрастает.
- Статический контроль изгиба и ультразвуковой контроль могут оказаться неэффективными.
6.2 Слишком большой зазор
- Для заполнения шва требуется больше металла.
- В центре сварного шва образуется усадочная пористость.
- Шлак и включения труднее вымыть.
- Расплавленная сталь может просачиваться через уплотнение формы.
Эти два типа отказов различны, но оба начинаются с несоответствия допускам зазора в термоконтейнерной рейке, которые не были должным образом измерены или проверены.
Заключение
Допуск на зазор в термитном растворе для рельсов — это дисциплина полевых измерений. Установите концы рельсов перпендикулярно, измерьте зазор у основания, выровняйте головку с помощью метровой линейки и подтвердите точку зазора перед установкой формы. Это самый экономичный этап процесса для предотвращения дефектного сварного шва. Качество сварного шва также зависит от других контролируемых параметров: точки зазора, марки флюса, посадки в форму, времени предварительного нагрева и охлаждения. Каждый этап должен быть измерен и зафиксирован в утвержденной технологической карте.
Поставка FORGESAIL комплекты для алюмотермической сварки, расходные материалы и техническая поддержка для железной дороги, крановый рельс и проекты по строительству промышленных железнодорожных путей.










