




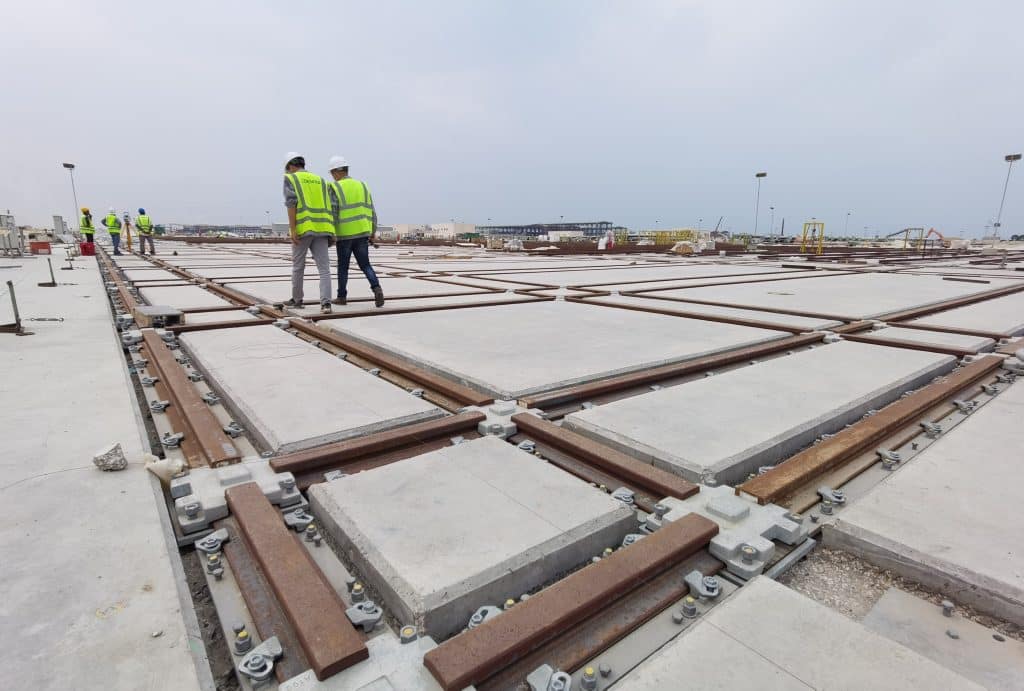
Las mejores prácticas para la instalación de rieles para grúas de servicio pesado definen la seguridad, la estabilidad y la vida útil a largo plazo de todos los sistemas de rieles industriales de servicio pesado, ya sea que se construyan vías para grúas pórtico en astilleros, rieles para grúas de almacenes automatizados o proyectos de rieles para grúas aéreas de talleres de carga pesada. Un sistema de rieles para grúas correctamente instalado es fundamental para una manipulación de materiales segura y eficiente. Ya sea que esté construyendo una nueva vía para grúa pórtico en un astillero o modernizando un almacén automatizado, la calidad de la instalación determina directamente la vida útil de la vía, el rendimiento de la grúa y, sobre todo, la seguridad en el lugar de trabajo. Esta guía describe las fases críticas de la instalación de rieles para grúas industriales, desde la planificación previa a la instalación hasta la verificación final de la alineación según las especificaciones estandarizadas del sector.
1. Planificación previa a la instalación para la instalación de rieles de grúas de servicio pesado
1.1 Análisis de carga y selección de rieles
Antes de que cualquier riel toque los cimientos, necesita respuestas a tres preguntas fundamentales de planificación:
- Carga máxima por rueda: ¿Cuál es la carga más pesada que puede levantar la grúa y cómo se distribuye esa carga entre las ruedas?
- Clasificación de la grúa: ¿Es una grúa de Clase A (servicio ligero) o de Clase F (servicio pesado continuo)? Las clasificaciones superiores exigen tolerancias más estrictas y fijaciones más robustas.
- Entorno operativo: ¿Interior o exterior? ¿Temperaturas extremas? ¿Atmósfera corrosiva (marina, química)?
El perfil del riel, ya sea Riel para grúa serie A según DIN 536, Los perfiles que cumplen con las normas JIS, ASCE o la serie GB QU china deben seleccionarse en función del análisis de carga de las ruedas. Para aplicaciones de servicio pesado, como las grúas Goliath de astilleros, son comunes los perfiles DIN 536 A150 o QU120.
Para obtener datos detallados de los parámetros de los rieles de grúa DIN y QU, consulte nuestra Página de especificaciones del producto de rieles para grúas
1.2 Inspección de los cimientos
Antes de la instalación de las vías, se debe inspeccionar la base de hormigón o la estructura de soporte de acero:
- El hormigón debe haber alcanzado su resistencia máxima de diseño (normalmente, un curado de 28 días).
- La planitud de la superficie debe estar dentro de ±3 mm en cualquier longitud de 3 metros.
- Se verificaron las posiciones de los pernos de anclaje con respecto al plano de la vía.
- Cualquier grieta, descamación o irregularidad debe documentarse y abordarse.
TrampaLa instalación de rieles sobre una base sin curar es una de las principales causas del asentamiento prematuro de la placa base y de la desalineación de los rieles.
2. Instalación de la placa base en la instalación de rieles de grúas de servicio pesado
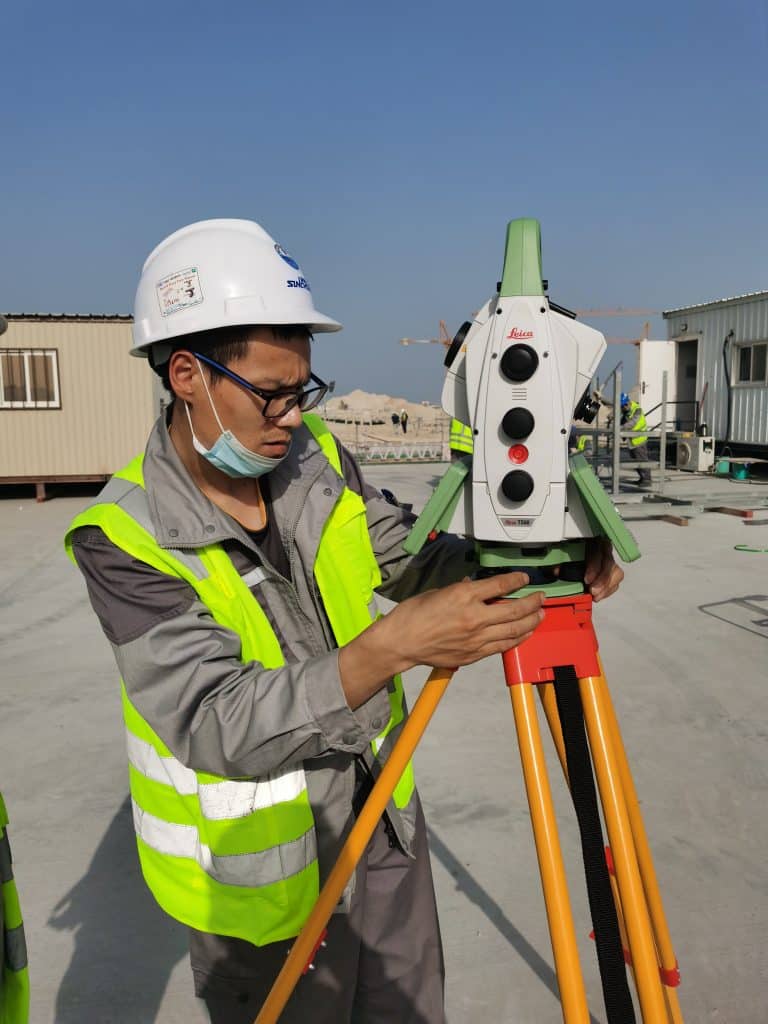
2.1 Puesta en marcha
Marque el eje central de cada vía férrea con una estación total o un teodolito de precisión. Para vías largas (más de 100 m), establezca puntos de control cada 10-15 metros para mantener la precisión de la alineación.
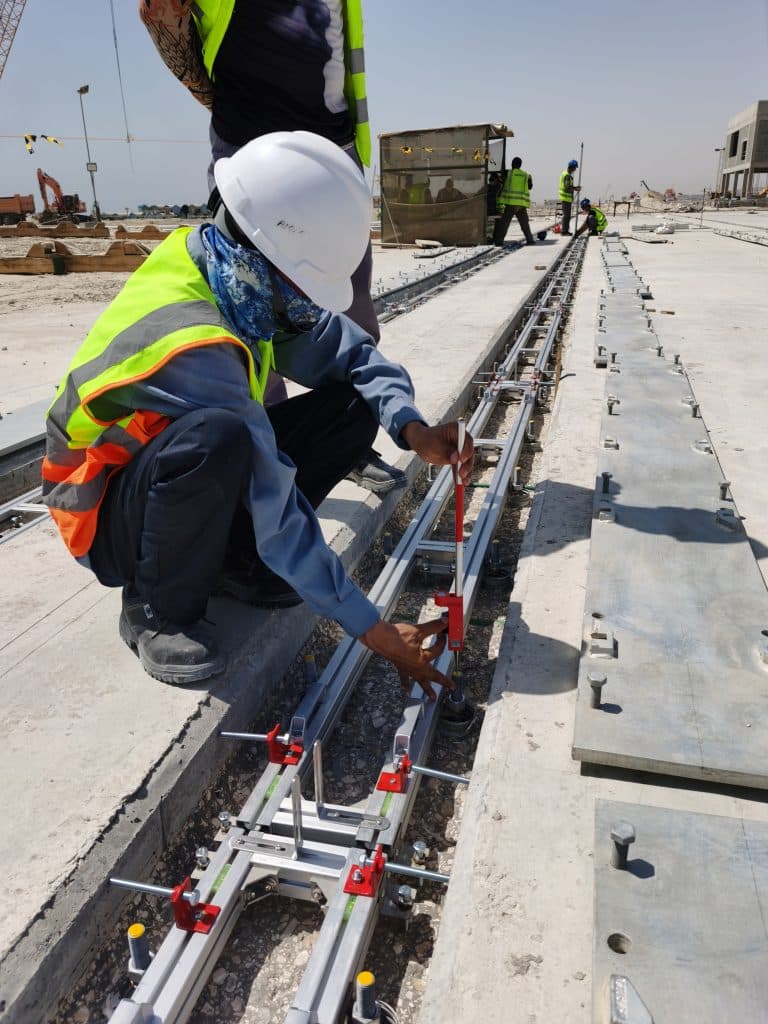
2.2 Nivelación y rejuntado
El método estándar utiliza una lechada de precisión a base de epoxi (como la lechada de epoxi de alta resistencia de Forgesail) vertida entre la placa base y la cimentación de hormigón:
- Coloque las placas base sobre las cuñas de nivelación ajustables.
- Ajuste cada placa a la elevación de diseño dentro de ±1 mm.
- Construir un encofrado alrededor de cada placa
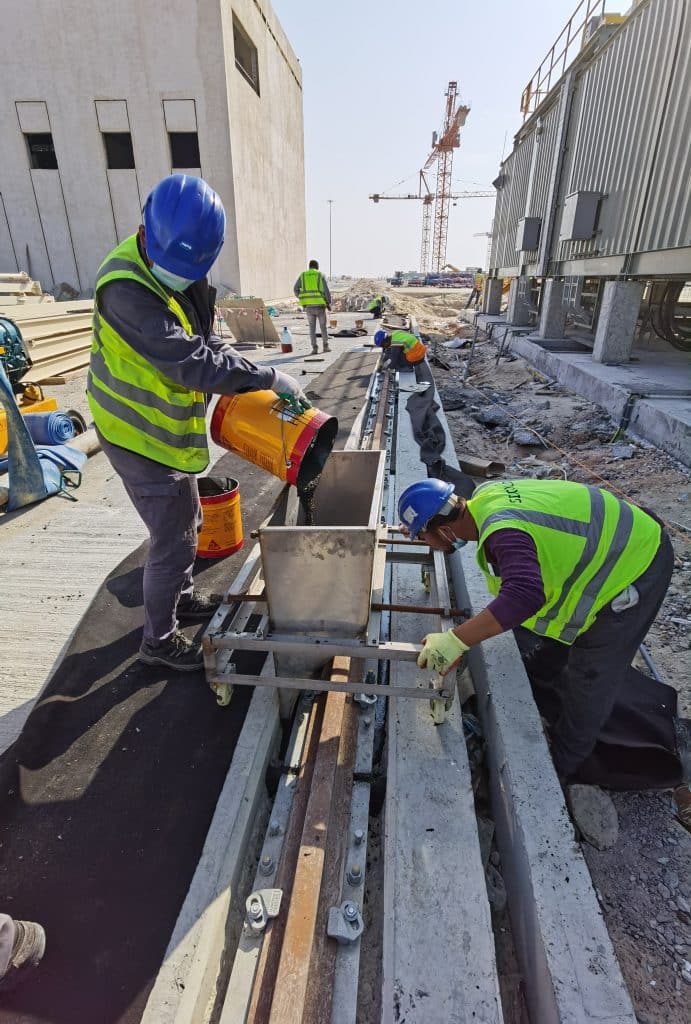
- Vierta la lechada epoxi y deje que se cure según las especificaciones del fabricante (normalmente de 24 a 72 horas).
- Apriete los pernos de anclaje al par especificado una vez que la lechada se haya fraguado.
La calidad de la instalación también depende de la estructura de acero fabricada alrededor del sistema de rieles. Los soportes, las protecciones y otros componentes auxiliares de la placa deben estar formados con precisión para que encajen sin calces excesivos, deformaciones o retrabajos en el lugar de instalación. Para los contratistas que fabrican estas piezas internamente, Prensas plegadoras de alta resistencia JS RAGOS Están diseñadas para el conformado de chapas de gran tonelaje, con control CNC y abombamiento para ayudar a mantener ángulos uniformes en piezas de trabajo largas.
¿Por qué elegir mortero epoxi? En comparación con el mortero cementoso, el mortero epoxi ofrece:
- Mayor resistencia a la compresión (80-100+ MPa)
- Mayor resistencia a impactos y vibraciones.
- Resistencia química en entornos hostiles
- No se produce contracción durante el curado.
Consulte nuestra introducción a los accesorios de fijación: Placa base del riel & Almohadilla de goma
3. Colocación de rieles y alineación de precisión para la instalación de rieles de grúa estándar
3.1 Manipulación de rieles
Los rieles de grúa son pesados: un tramo de 12 metros de riel A150 pesa aproximadamente 1800 kg. Utilice el equipo de elevación adecuado y nunca deje caer ni arrastre los rieles, ya que esto puede provocar microfracturas.
3.2 Tolerancias de alineación
Se deben mantener las siguientes tolerancias para las vías de rodadura de grúas de servicio pesado (referencia: CMAA 70, FEM 1.001 y GB/T 10183):
| Parámetro | Tolerancia estándar | Aplicación de precisión |
|---|---|---|
| Ancho de vía (distancia entre rieles) | ±5 mm | ±3 mm |
| Rectitud del riel (horizontal) | ±2 mm / 2 m | ±1 mm / 2 m |
| Nivel del riel (vertical) | ±3 mm / 10 m | ±2 mm / 10 m |
| Espacio entre juntas (expansión térmica) | 2-5 mm | Según las especificaciones de diseño |
| Escalón de la articulación (desajuste vertical) | ≤0,5 mm | ≤0,3 mm |
| Paso de articulación (desajuste horizontal) | ≤0,5 mm | ≤0,3 mm |
Consulte las guías detalladas de tolerancia de alineación de CMAA en Guía oficial de pasarela de Spanco
3.3 Métodos de unión de rieles
Existen tres enfoques principales para conectar tramos ferroviarios:
- Uniones de placas de unión atornilladas: tradicionales, económicas y de fácil mantenimiento. Ideales para trabajos ligeros a medianos y aplicaciones donde el riel podría necesitar ser reemplazado por secciones.
- Soldadura termita (aluminotérmica): Produce una unión continua y sin fisuras con una resistencia equivalente a la del riel base. Ideal para aplicaciones de alta resistencia y sistemas automatizados donde el movimiento suave de la grúa es fundamental. Los kits de soldadura termita de Forgesail incluyen piezas pre-medidas, moldes y sistemas de ignición para su uso en campo. Consulte nuestra gama completa de kits de soldadura termita: Herramientas de soldadura termita para rieles
- Soldadura por resistencia a tope: Proceso que se realiza en taller y que produce las uniones más resistentes. Se utiliza normalmente para tramos de riel pre-soldados antes de su entrega en obra.
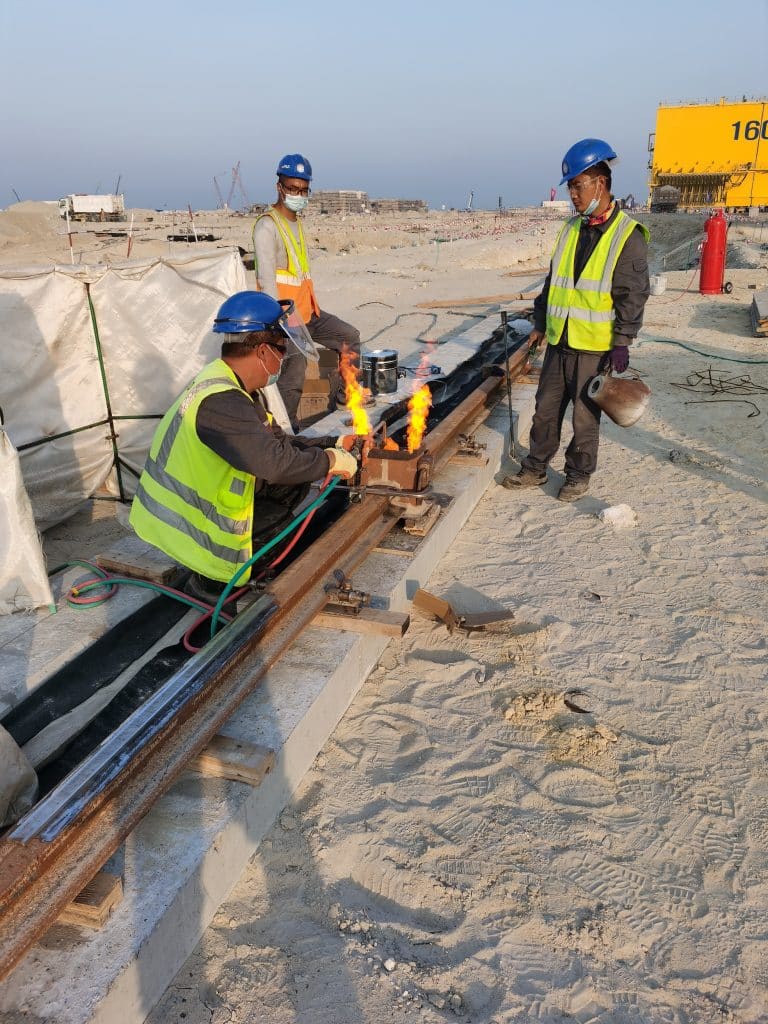
4. Instalación del sistema de fijación de rieles según las normas de instalación de rieles para grúas
4.1 Secuencia de instalación del clip
- Coloque la almohadilla antideslizante sobre la superficie de la suela (si está especificada). La almohadilla absorbe las vibraciones y reduce el desgaste.
- Coloque el riel sobre la almohadilla, centrado entre los puntos de montaje del clip.
- Instale los clips de la base en ambos lados, apretándolos inicialmente solo con los dedos.
- Utilice una llave dinamométrica calibrada para apretar los pernos según las especificaciones de diseño, que suelen ser de 200 a 400 N·m para las abrazaderas de acero forjado en aplicaciones de alta resistencia.
- Verifique que cada clip aplique una fuerza de sujeción uniforme sin pellizcar el riel (lo que impediría la expansión térmica).
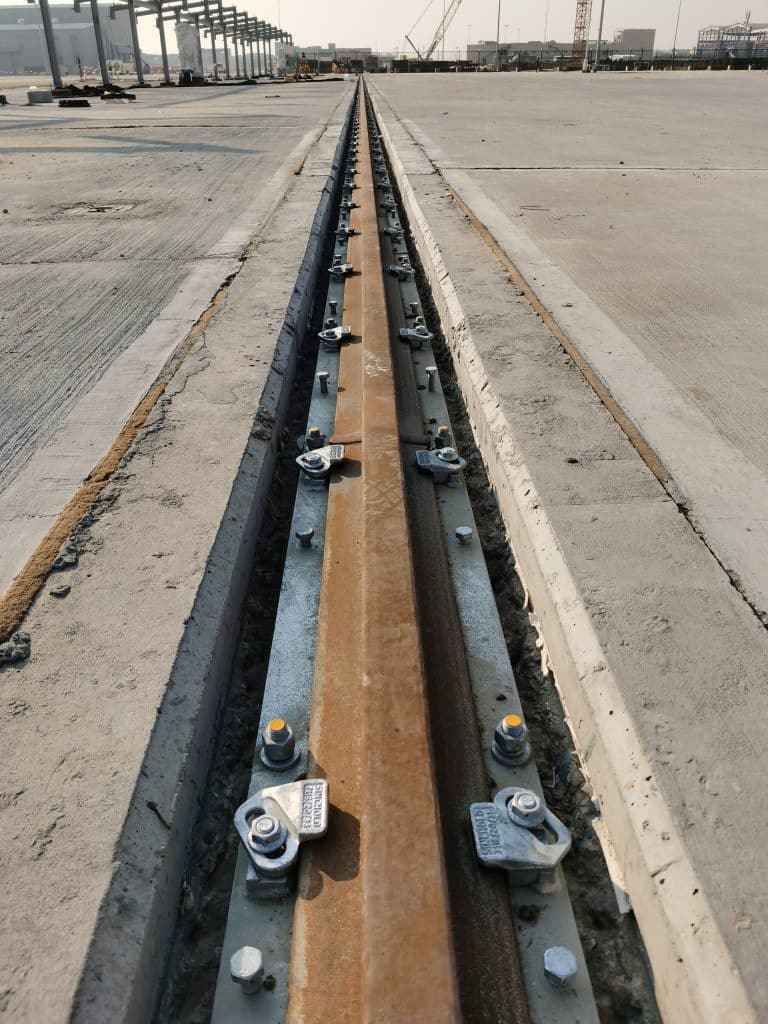
4.2 Clips ajustables frente a clips fijos
Las abrazaderas ajustables de acero forjado para rieles de Forgesail permiten un ajuste preciso durante la instalación, una ventaja significativa al trabajar con tolerancias de cimentación reales. La punta de goma de cada abrazadera proporciona una elasticidad controlada, manteniendo la fuerza de sujeción incluso cuando el riel se somete a ciclos térmicos.
5. Verificación de calidad posterior a la instalación de la estructura del riel de la grúa
5.1 Encuesta posterior a la instalación
Una vez instalados y fijados todos los rieles, realice una inspección completa:
- Medición del calibre: En cada junta y a intervalos de 5 metros a lo largo de tramos rectos.
- Levantamiento topográfico: Nivel digital o escáner láser, registrando cada 2-3 metros.
- Comprobación de rectitud: Alineación mediante alambre de piano u óptica, tanto en planos verticales como horizontales.
- Verificación del par de apriete del clip: Verificación aleatoria de muestras 10-20% de todos los clips.
5.2 Pruebas de carga
Antes de la puesta en marcha, realice una prueba de carga:
- Prueba de carga estática: 125% de capacidad nominal, mantener durante más de 10 minutos.
- Prueba de carga dinámica: 110% de capacidad nominal, rango completo de desplazamiento de la grúa.
- Control de la deflexión del riel: Mida la deflexión del riel bajo carga; no debe exceder los límites de diseño (normalmente L/600 para vías de servicio pesado).
5.3 Documentación
Registre todas las mediciones finales, desviaciones y acciones correctivas. Esta documentación es esencial para futuras consultas de mantenimiento, validación de calidad y cumplimiento de la normativa local.
6. 5 errores comunes de instalación que se deben evitar durante la instalación de rieles para grúas
- Omitir la inspección de los cimientos: El mejor sistema ferroviario no puede compensar unos cimientos defectuosos.
- Apretar demasiado los pernos de anclaje puede agrietar el hormigón o dañar las roscas. Utilice siempre una llave dinamométrica calibrada.
- Sin tener en cuenta la dilatación térmica: Los raíles se dilatan aproximadamente 0,012 mm por metro por grado Celsius. Un raíl de 100 m se dilata casi 48 mm con una variación de temperatura de 40 °C. Las juntas no son opcionales.
- Alineación inadecuada de las juntas: Incluso un desnivel de 1 mm en una junta provoca cargas de impacto que aceleran el desgaste de las ruedas y los rieles.
- Apresurar el tiempo de curado de la lechada: Aplicar la carga completa antes de que la lechada epoxi alcance la resistencia de diseño compromete permanentemente la instalación.
7. Soporte profesional del fabricante para proyectos complejos de instalación de rieles para grúas.
Para instalaciones complejas o de alto valor, contar con el equipo de ingeniería del fabricante del sistema ferroviario ofrece varias ventajas:
- Diseño a nivel de sistema: El fabricante comprende cómo interactúan los rieles, los clips, las almohadillas y las placas de la suela como un sistema.
- Supervisión de la instalación: La guía in situ garantiza el correcto posicionamiento de los clips, los valores de par y el tratamiento de las juntas.
- Documentación: Registros de obra terminada, informes de inspección y registros de torque entregados al finalizar la obra.
Forgesail ofrece servicios completos de diseño e instalación para proyectos de rieles para grúas en todo el mundo. Nuestro equipo de ingeniería cuenta con experiencia en instalaciones que abarcan desde sistemas automatizados de almacén de 50 toneladas hasta grúas pórtico Goliath de 1600 toneladas.
Conclusión
La instalación de rieles para grúas de alta resistencia es una tarea de ingeniería de precisión que se ve recompensada por una planificación cuidadosa y una ejecución rigurosa. La diferencia entre un riel que dura 5 años y uno que dura 25 años a menudo radica en la calidad de la alineación, el rejuntado y la fijación durante la instalación inicial.
En Forgesail, fabricamos el sistema completo de fijación de rieles (rieles, clips, placas base, almohadillas, topes, morteros y kits de soldadura) y brindamos asistencia técnica desde el diseño hasta la puesta en marcha. Contáctenos para hablar sobre su próximo proyecto.
¿Tiene preguntas sobre su instalación ferroviaria específica? Contacta con el equipo de ingeniería de Forgesail →
Contacto: info@forgesail.com | Tel.: +86-17768339068 | forgesail.com











