




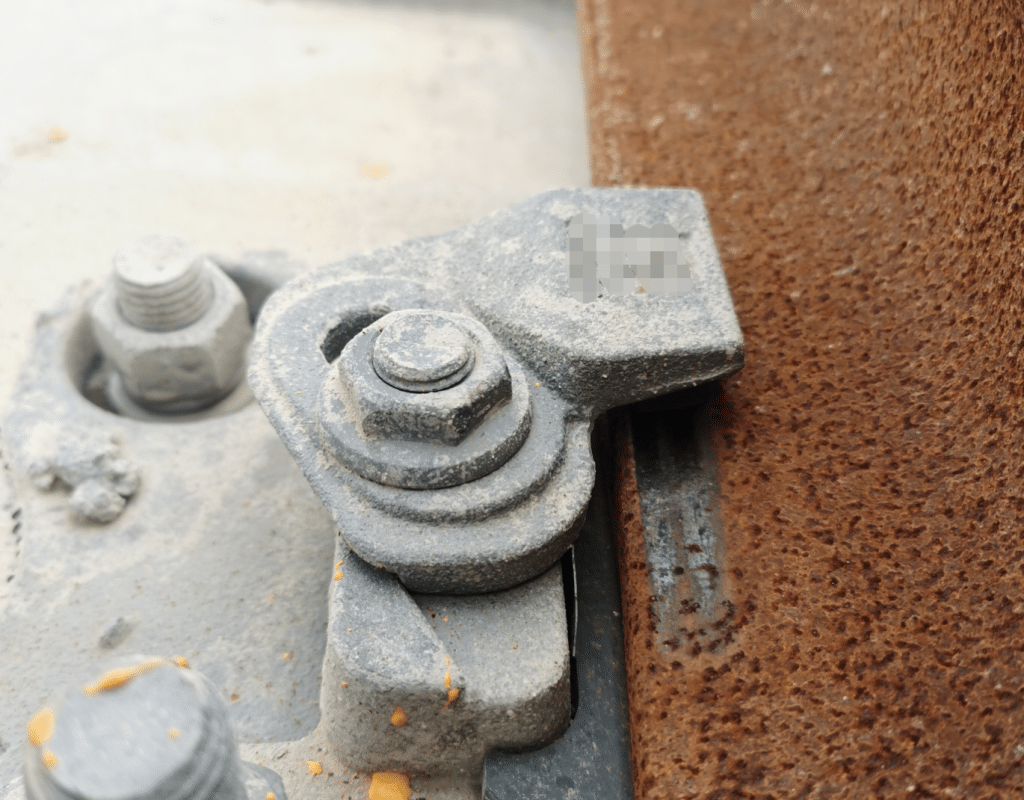
Понимание причин отказов рельсовых зажимов в рельсовых системах кранов.
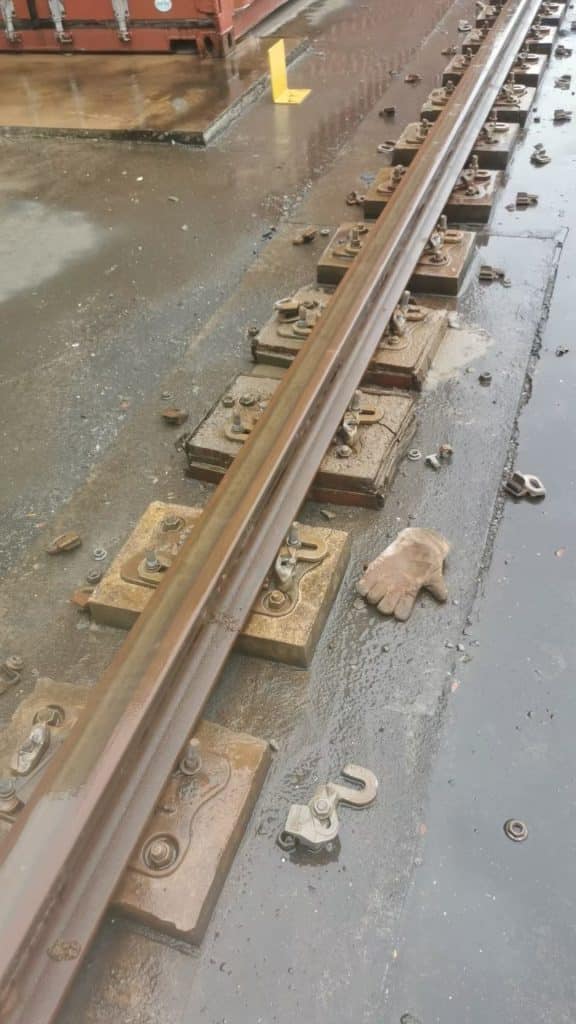
Рельсовые зажимы являются основным крепежным элементом любой крановой рельсовой системы. Они фиксируют рельс к опорной балке, противостоят боковым нагрузкам от перемещения крана и поддерживают постоянное усилие зажима при динамических нагрузках. Выход из строя рельсового зажима может привести к различным последствиям, от ускоренного износа рельса до катастрофического схода с рельсов и дорогостоящих простоев производства.
Понимание механизмов отказа рельсовых зажимов имеет важное значение для инженеров по техническому обслуживанию, руководителей проектов и специалистов по закупкам, которые определяют требования к системам крепления для портов, металлургических заводов, верфей и промышленных предприятий. В этом руководстве рассматриваются пять наиболее распространенных видов отказов рельсовых зажимов и представлены проверенные стратегии предотвращения.
В данном руководстве рассматриваются пять типов отказов:
- 1. Боковое смещение (сдвиг в сторону), вызванное недостаточной силой зажима.
- 2. Разрушение и поломка зажима вследствие пористости литья или усталости материала.
- 3. Износ рельсовых накладок, приводящий к потере усилия зажима.
- 4. Коррозия и воздействие окружающей среды на зажимные и болтовые соединения.
- 5. Неправильная установка и ослабление момента затяжки с течением времени.
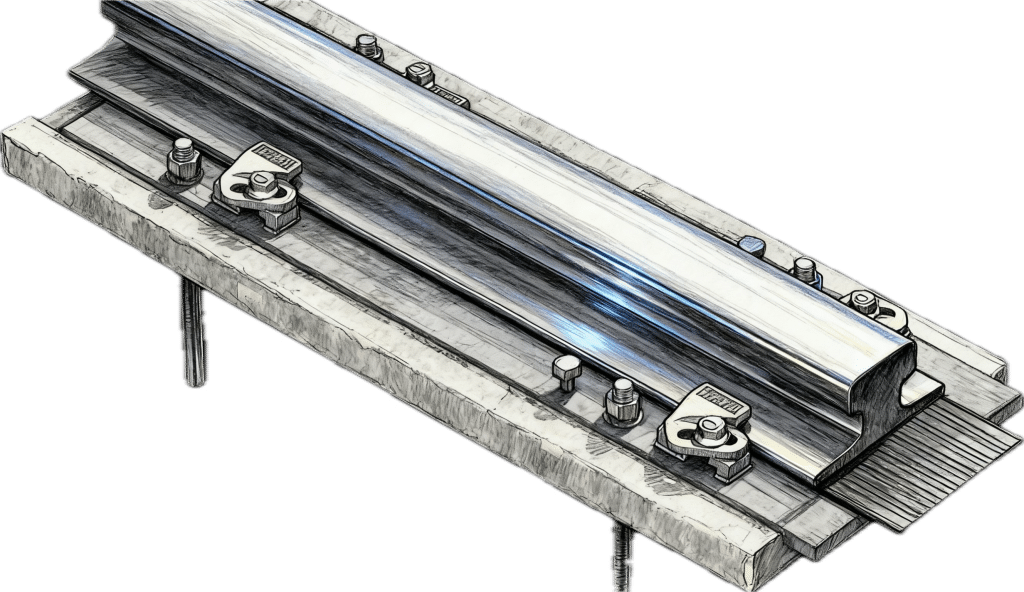 alt="Режим отказа рельсового зажима крана и повреждение крепежного элемента" /> alt="Изображение 1024x592" /> alt="Режим отказа рельсового зажима крана и повреждение крепежного элемента" />
Тип отказа 1: Боковое смещение — отказ зажима Common Rail.
Боковое смещение происходит, когда зажим рельса не может обеспечить достаточную силу зажима, чтобы удерживать рельс в нужном положении, противодействуя горизонтальным силам, возникающим при ускорении крана, торможении и контакте колес с рельсом. В тяжелых случаях наконечник зажима теряет контакт с основанием рельса, что позволяет рельсу смещаться вбок на несколько миллиметров за цикл.
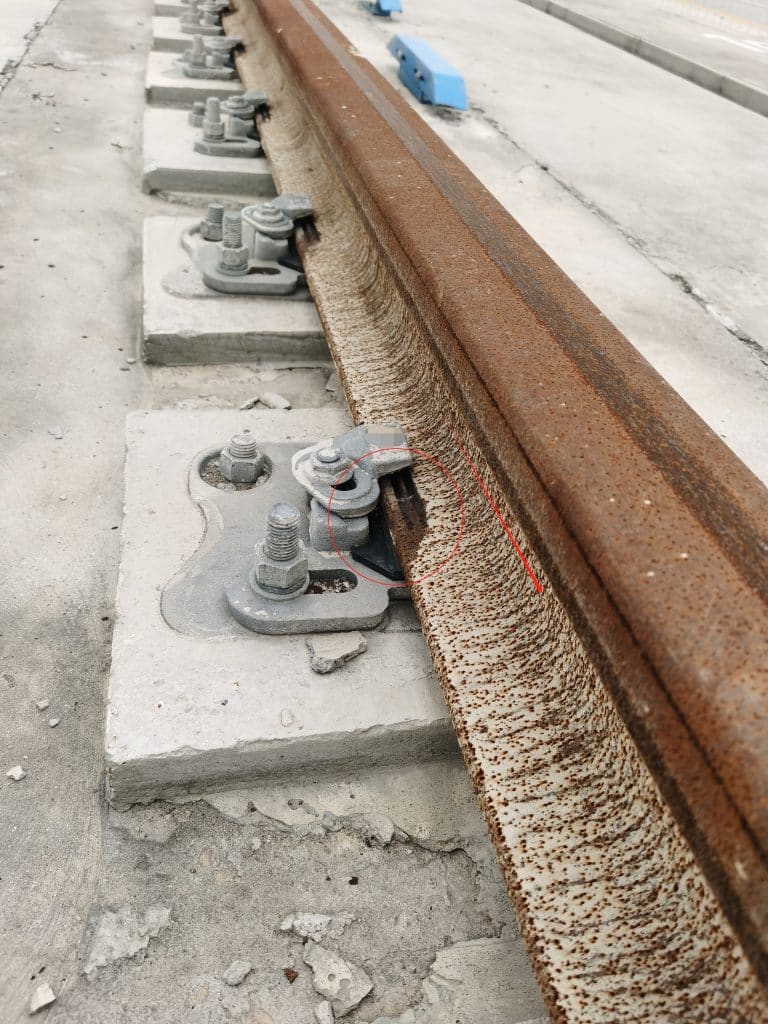
Коренные причины
Смещение вбок обусловлено несколькими факторами:
- Деформация резиновой накладки на конце зажима: многократные нагрузки приводят к тому, что резиновая накладка на конце зажима деформируется навсегда, снижая силу зажима с течением времени.
- Недостаточный момент затяжки: болты затянуты не с требуемым моментом, или происходит потеря момента затяжки из-за вибрации и температурных колебаний.
- Содержание переработанной резины: Низкокачественные резиновые смеси могут содержать переработанный материал, который быстрее теряет эластичность, что ускоряет потерю усилия.
- Неправильная геометрия зажима: угол контакта между носиком зажима и основанием рельса должен соответствовать конкретному профилю рельса. Несоответствие концентрирует напряжение и снижает эффективность зажима.
Стратегия профилактики
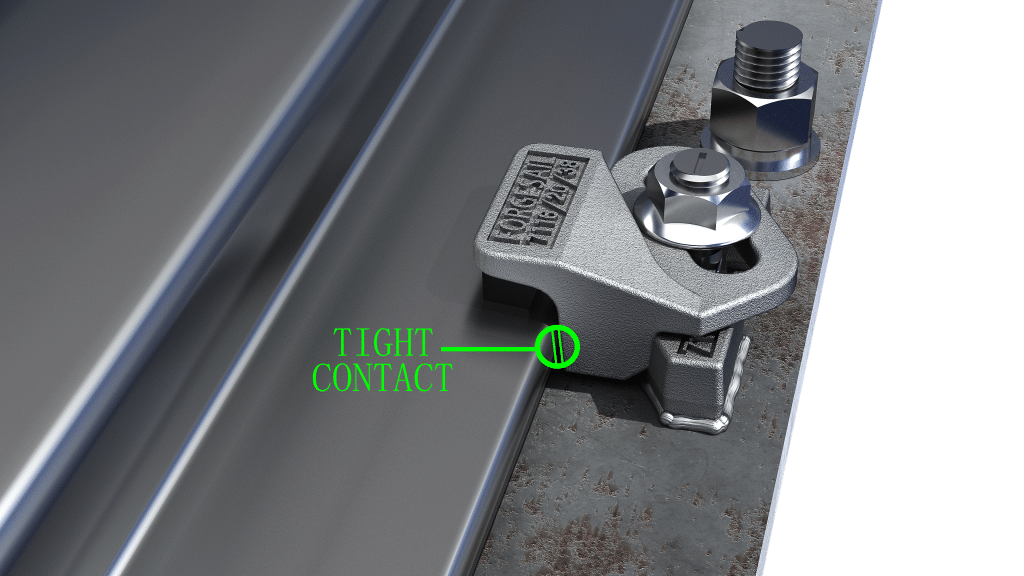
ForgeSail решает проблему бокового смещения за счет двух ключевых конструктивных решений. Во-первых, резиновый носик изготовлен из первичного EPDM (этиленпропилендиенового мономера) — не из переработанного материала — вулканизированного непосредственно на стальной корпус зажима. Первичный EPDM подходит для использования на открытом воздухе в прибрежных районах благодаря своей устойчивости к УФ-излучению и озону; вулканизированные прокладки из NBR рекомендуются для сталелитейных заводов с сильным загрязнением нефтью. Первичный EPDM обеспечивает значительно лучшую устойчивость к остаточной деформации при сжатии, устойчивость к озону и срок службы по сравнению с компаундами, содержащими переработанный каучук.
Во-вторых, в носовой части зажима имеется встроенный выступающий элемент (凸起设计) в месте контакта. Эта геометрическая особенность создает механическое сцепление между носовой частью зажима и краем основания рельса, обеспечивая дополнительную фиксацию даже в случае остаточной деформации резины при длительной эксплуатации. В результате получается система крепления, которая обеспечивает боковое удержание в 3–5 раз дольше, чем конструкции, основанные исключительно на силе сжатия резины.
ForgeSail системы крепления рельсов, сварные и болтовые Включать эти функции в стандартную комплектацию.
Тип отказа 2: Разрушение зажима — Как качество изготовления предотвращает поломку рельсовых зажимов
Разрушение — наиболее опасный вид отказа рельсового зажима. Сломанный зажим полностью отсоединяет рельс в этом месте, создавая локальную концентрацию напряжений, которая может распространиться на соседние зажимы и привести к катастрофическому разрушению пути.
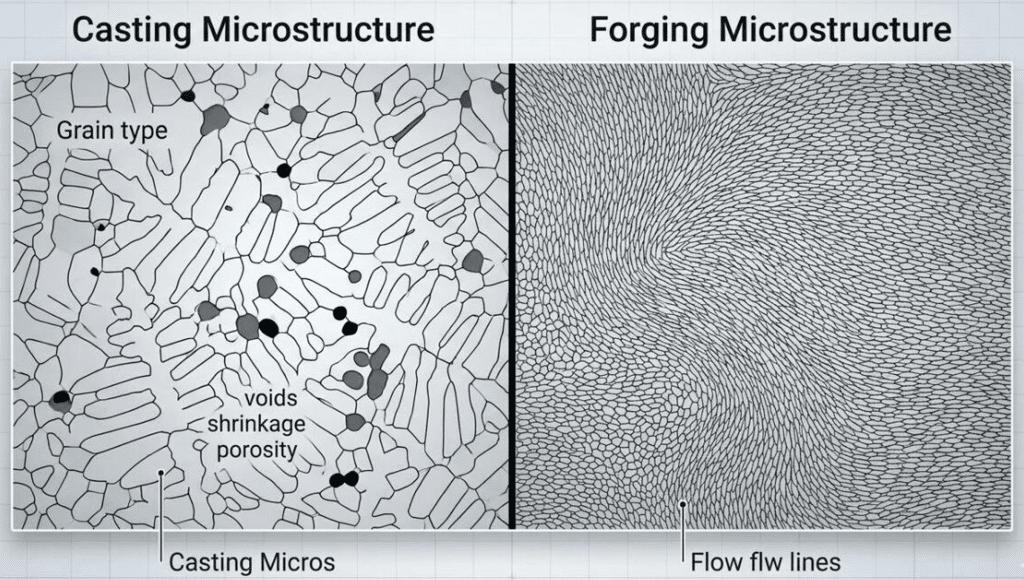
Основные причины: литье против ковки
Технологический процесс напрямую влияет на сопротивление разрушению. Многие представленные на рынке рельсовые зажимы изготавливаются методом литья в песчаные формы, что приводит к появлению присущих им микроструктурных дефектов:
| Свойство | Литейный клип (литье в песчаные формы) | Кованая клипса (горячая ковка) |
| Внутренняя пористость | Распространенные причины ослабления сечения — усадочные пустоты и газовые карманы. | Практически нулевой уровень — ковка закрывает внутренние пустоты. |
| Зернистая структура | Случайный, ненаправленный | Поток зерна, выровненный по контуру зажима, следует за ним. |
| Типичный материал | ZG 270–500 (литая сталь, предел текучести ~270 МПа) | Q355B (кованая сталь, предел текучести ≥355 МПа) |
| Усталость жизни | Низкая пористость способствует образованию микротрещин. | Более высокая — непрерывный поток зерна препятствует распространению трещин. |
| Последовательность | Переменная — зависит от качества литья. | Последовательный — контролируемый процесс ковки |
| Визуальный осмотр | Поверхность может скрывать внутренние дефекты. | Метод капиллярной дефектоскопии/магнитопорошковой дефектоскопии является надежным. |
Примечание: Литые рельсовые зажимы допустимы для легких внутренних крановых путей с годовым тоннажем менее 500 000 тонн, хотя срок службы при усталостных нагрузках значительно короче, чем у кованых аналогов.
В результате литья в песчаные формы получаются заготовки со случайной ориентацией зерен и внутренней пористостью — микроскопическими пустотами, образующимися в процессе затвердевания. При циклической нагрузке эти пустоты служат местами зарождения трещин. Трещина распространяется вдоль границ зерен до тех пор, пока не произойдет катастрофическое разрушение.
В отличие от этого, горячая ковка (приблизительно при 1200 °C) выравнивает зернистую структуру стали вдоль контура зажима, устраняя внутренние пустоты и создавая непрерывный поток зерна, повторяющий геометрию детали. В результате получается зажим со значительно более высокой усталостной прочностью и стабильными механическими свойствами от партии к партии.
Стратегия профилактики
Компания ForgeSail производит все усиленные направляющие зажимы из горячекованой стали Q355B (≈ EN 10025 S355JR / ASTM A572 Grade 50, минимальный предел текучести 355 МПа), а не методом литья в песчаные формы. Кованая структура зерна обеспечивает:
- Более высокий предел текучести — 355 МПа против ~270 МПа у обычных литых зажимов.
- Устранена внутренняя пористость — отсутствуют места зарождения трещин.
- Стабильное качество партии — каждый зажим проходит тестирование в соответствии со спецификацией.
- Превосходный срок службы при усталостных нагрузках — подтверждено эксплуатацией в течение более 10 лет.
Посмотрите наши Технические характеристики сварных рельсовых зажимов и Технические характеристики болтовых зажимов для направляющих для получения подробных сведений о механических свойствах.
Тип отказа 3: Износ направляющей прокладки
Рельсовая прокладка располагается между основанием рельса и опорной плитой или балкой. Ее функция заключается в поглощении динамических ударных нагрузок, гашении вибраций и поддержании равномерного распределения давления под рельсом. При износе прокладки вся система крепления теряет свою эффективность.
Коренные причины
- Остаточная деформация: резиновые прокладки под постоянной нагрузкой со временем теряют толщину, что снижает силу зажима.
- Воздействие масла и химических веществ: прокладки из нитрилбутадиенового каучука (NBR) устойчивы к воздействию масла, но разрушаются под воздействием ультрафиолетового излучения и озона.
- Термическая деградация: В металлургических заводах температура у основания рельсов может превышать 200 °C, что ускоряет старение резины.
- Неправильные характеристики прокладки: прокладка должна соответствовать ширине профиля направляющей и диапазону усилия зажима зажима.
Стратегия профилактики
Выбор правильного материала для направляющих, соответствующего условиям эксплуатации, имеет решающее значение. Компания ForgeSail поставляет направляющие из различных материалов, подобранных под конкретные задачи. Для тяжелых промышленных условий оптимальным сочетанием маслостойкости, несущей способности и срока службы являются вулканизированные направляющие из NBR, приклеенные к стальным опорным пластинам. (Подходят для условий эксплуатации до 120°C; для применений, превышающих этот порог, обратитесь в компанию ForgeSail за информацией о высокотемпературных вариантах направляющих).
Посмотреть FORGESAIL Технические характеристики направляющих.
Тип отказа 4: Коррозия и деградация под воздействием окружающей среды.
Коррозия рельсовых зажимов, болтов и опорных пластин является одной из основных причин выхода из строя крепежных систем в прибрежных портах, химических заводах и на открытых площадках. Коррозия уменьшает эффективное поперечное сечение несущих элементов и может привести к заклиниванию или разрушению болтов.
Коренные причины
- Воздействие соленой воды в портовых условиях ускоряет гальваническую коррозию в местах соединения зажимов и болтов.
- Воздействие химических веществ на промышленных предприятиях приводит к повреждению защитных покрытий и основных металлов.
- Конденсация в закрытых крановых путях приводит к образованию локальных очагов коррозии.
- Коррозия разнородных металлов между оцинкованными зажимами и болтами из нержавеющей стали.
Стратегия профилактики
ForgeSail предлагает три уровня защиты от коррозии в зависимости от суровости окружающей среды:
| Уровень защиты | Уход | Типичное применение | Служба жизни |
| Стандарт | Горячее цинкование (ISO 1461) | Закрытая сухая мастерская, фабрика в глубине страны | 10–15 лет |
| Улучшенный | Дакромет + верхнее защитное покрытие | Прибрежный порт, высокая влажность, соленая среда | 15–20 лет |
| Максимум | Эпоксидное сверхпрочное покрытие | Химический завод, морская зона брызг | Более 20 лет |
Примечание: Горячее цинкование плохо выдерживает постоянное воздействие солевого тумана. Не следует использовать горячее цинкование для рельсов кранов на открытых прибрежных причалах, где часто встречается воздействие соленой воды.
Покрытие Dacromet не рекомендуется для химических заводов, работающих с фтороводородной кислотой или подвергающихся воздействию сильных кислот — для таких условий следует использовать эпоксидное покрытие повышенной прочности.
Для болтовых соединений следует использовать болты класса 8.8 или выше с соответствующим коррозионно-стойким покрытием. Для ответственных применений следует указывать... Системы крепления ForgeSail с защитой от коррозии в требованиях вашего проекта.
Тип неисправности 5: Неправильная установка и потеря крутящего момента.
Даже самые качественные крепежные элементы для направляющих преждевременно выйдут из строя, если момент затяжки при установке будет неправильным или если он будет потерян во время эксплуатации. Этот вид поломки наиболее предотвратим.
Коренные причины
- Недостаточный момент затяжки: Недостаточная сила зажима приводит к ослаблению зажима под воздействием вибрации.
Неравномерное основание опорной плиты: если опорная плита не полностью поддерживается из-за некачественного цементирования или просадки фундамента, на крепежный элемент действует эксцентрическая изгибающая нагрузка, которая ускоряет ослабление момента затяжки болта — даже если первоначальный момент затяжки был правильным.
- Перетягивание: Избыточный крутящий момент может привести к деформации болта или искажению геометрии зажима.
- Неравномерный крутящий момент: болты на одном и том же зажиме, затянутые с разной силой, создают неравномерную нагрузку.
- Термические циклы: Ежедневные изменения температуры вызывают разницу в расширении между направляющей и зажимом, постепенно уменьшая предварительное затягивание болта.
Потеря предварительного натяжения болтов является критической проблемой в промышленных механических соединениях и лежит в основе этого вида отказов. Методы крепления различаются по вибростойкости, прочности соединения и требованиям к техническому обслуживанию. Заклепки обычно используются для постоянных соединений, в то время как болты подходят для соединений, требующих контролируемого предварительного натяжения, регулировки или разборки. Инженеры, желающие получить более полное сравнение, могут ознакомиться с этой информацией. заклепки против болтов руководство. Однако следует отметить, что для крепления рельсов крана по-прежнему необходимо использовать специальную конфигурацию крепления, указанную в конструкции рельсовой системы.
Стратегия профилактики
Следуйте этим инструкциям по установке и техническому обслуживанию:
- Используйте откалиброванный динамометрический ключ — ударные гайковерты без регулировки крутящего момента не подходят.
Для получения исчерпывающих рекомендаций по креплению рельсов крана, включая спецификации момента затяжки болтов и периодичность проверок, обратитесь к спецификации CMAA #70 (Северная Америка) или ISO 12488 (международные проекты). Публикации CMAA Предоставьте дополнительную информацию для североамериканских приложений.
- Примените момент затяжки, указанный производителем зажима для конкретного класса болта и размера резьбы.
- Повторно затяните болты через первые 24 часа работы, затем с интервалом в 3 месяца в течение первого года.
- Используйте средства фиксации болтов, такие как нейлоновые стопорные гайки или резьбовой фиксатор.
Спецификация CMAA #70 содержит исчерпывающие рекомендации по креплению рельсов крана, включая требования к моменту затяжки болтов и периодичность проверок. См.Публикации CMAAдля получения дополнительной информации.
- В прибрежных районах болты следует заменять каждые 5 лет независимо от их видимого состояния.
Раствор для затирки рельсов: решение для ремонта фундамента и выравнивания грунта.
Неровные опорные поверхности под опорными плитами являются распространенной причиной выхода из строя крепежных элементов. Когда опорная плита не имеет полной опоры, крепежный элемент подвергается циклическим изгибающим напряжениям, что ускоряет усталость материала. Рельсовый раствор FORGESAIL SIN-300 — это высокопрочный цементный раствор, специально разработанный для укладки опорных плит крановых рельсов, заполнения отверстий от болтов и ремонта фундаментов.
Основные преимущества рельсового раствора FORGESAIL SIN-300:
- Самовыравнивающийся: растекается под подошвенными плитами без вибрации, заполняя зазоры до 50 мм.
- Без усадки: Положительное вертикальное расширение компенсирует усадку при затвердевании.
- Быстрое достижение прочности: ≥30 МПа через 24 часа, ≥50 МПа через 48 часов.
- Предел прочности: ≥100 МПа через 28 дней при высоких нагрузках.
- Преимущество в стоимости: более низкая стоимость материалов для 40–60% по сравнению с эпоксидными затирками.
- Простое применение: добавьте воду, перемешайте в течение 3–5 минут, вылейте с одной стороны.
Скачать полную версию Технический паспорт раствора для рельсов FORGESAIL SIN-300 (PDF) Полные технические характеристики и инструкции по сборке см. здесь.
См. ForgeSail страница товара «Затирка для рельсов» Для получения информации о заказе.
| Свойство | Ценить | Стандарт |
| Прочность на сжатие, 1 день | ≥ 30 МПа | EN 12190 |
| Прочность на сжатие, 2 дня | ≥ 50 МПа | EN 12190 |
| Прочность на сжатие, 28 дней | ≥ 100 МПа | EN 12190 |
| Текучесть | ≥ 290 мм | EN 13395-1 |
| Скорость вертикального расширения, 24 часа | ≥ 0,02% | EN 12617-1 |
| Скорость вертикального расширения, 3D | 0.000 – 0.040% | EN 12617-1 |
| Скорость кровотечения | 0 | — |
| Соотношение смешивания | 3,5 кг воды / мешок 25 кг | — |
| Рабочее время | 30 мин при 20°C | — |
| Срок годности | 6 месяцев (в сухом месте хранения) | — |
Пример из практики: Установка рельсов для крана мирового класса в Глобальном морском промышленном комплексе имени короля Салмана (KSIC)
Морской промышленный комплекс имени короля Салмана (KSIC) в Саудовской Аравии является одним из крупнейших в мире предприятий по судостроению и морской промышленности. Для этого проекта компания ForgeSail поставила и установила полный комплект рельсовых систем для четырех крупных козловых кранов.
Основные моменты проекта:
- Краны: 4 единицы — один 1600-тонный, один 500-тонный (док 4), два 500-тонных (док 5).
- Высота подъема крана грузоподъемностью 1600 тонн: 113,5 м.
- Суммарная грузоподъемность причала №4: 2100 тонн.
- Общая протяженность проложенных железнодорожных путей: приблизительно 95 км.
- Допуск: ISO 12488 Класс 1 (жестче, чем стандартные промышленные спецификации)
- Объем работ: профили направляющих, крепежные элементы для направляющих, опорные пластины, накладки на направляющие, сварка и монтаж — все от ForgeSail.
Этот проект демонстрирует возможности компании ForgeSail по поставке комплексных систем крепления рельсов для кранов — а не только отдельных компонентов — высочайшего качества, необходимого для инфраструктурных проектов мирового масштаба.
Рекомендации по выбору и обслуживанию рельсовых зажимов
Критерии отбора
| Фактор | Рекомендация |
| Классификация обязанностей | Сварные зажимы для классов C–F CMAA; болтовые зажимы для классов A–B |
| Жестокость окружающей среды | Укажите уровень покрытия (стандартный / улучшенный / максимальный) в зависимости от объекта. |
| Совместимость с профилями направляющих | Убедитесь, что геометрия торца зажима соответствует конкретному профилю головки/основания направляющей. |
| непрерывность поставок | Для обеспечения совместимости системы используйте одного поставщика для зажимов, прокладок, болтов и опорных пластин. |
График проверок
Разработайте программу проверки рельсовых креплений со следующей минимальной периодичностью:
- Ежемесячно (первые 6 месяцев): визуальный осмотр всех зажимов на предмет ослабления, коррозии или повреждения резины.
- Ежеквартально: Проверка момента затяжки на выборке зажимов (минимум 10% от общего числа).
- Ежегодно: Полная проверка момента затяжки всех зажимов; замена любого зажима с видимой коррозией или износом резины.
- 5-летняя гарантия: Заменить все болтовые соединения; проверить зажимы на наличие усталостных трещин (контроль методом капиллярной дефектоскопии).
В условиях засушливых внутренних районов: болтовые соединения следует заменять каждые 8–10 лет.
Прибрежный соляной порт / химический завод: замена болтовых соединений каждые 5 лет.
Важно: систематическая программа контроля обходится значительно дешевле, чем производственные потери, вызванные поломкой одной-единственной рельсовой скобы. Не ждите появления видимых признаков неисправности.
Часто задаваемые вопросы
Что является причиной выхода из строя рельсовых зажимов?
Наиболее распространенными причинами являются боковое смещение из-за остаточной деформации резины, разрушение зажима из-за пористости литьевого покрытия, износ рельсовых накладок, коррозия и ошибки в моменте затяжки при монтаже. Большинство отказов можно предотвратить путем правильного выбора материалов и технического обслуживания.
Как долго должны служить рельсовые зажимы?
Кованые рельсовые зажимы при умеренной эксплуатации обычно служат 10–15 лет. Литые зажимы могут выйти из строя в течение 3–5 лет при аналогичных условиях. Срок службы зависит от режима эксплуатации, условий окружающей среды и качества технического обслуживания.
В чём разница между литыми и коваными зажимами для направляющих?
Литые зажимы изготавливаются путем заливки расплавленной стали в форму, что может создавать внутреннюю пористость и хаотичную структуру зерна. Кованые зажимы формируются путем горячего прессования цельной стали, что устраняет пористость и выравнивает поток зерна вдоль контура зажима. Кованые зажимы обладают более высоким пределом текучести (355 МПа против ~270 МПа) и значительно большей усталостной прочностью.
Можно ли предотвратить поломку рельсовых зажимов?
Да. Выбирайте кованые зажимы (а не литые), используйте наконечники из первичной EPDM-резины, указывайте соответствующую защиту от коррозии для данной среды, затягивайте болты с требуемым моментом и внедрите программу регулярных проверок.
Какова необходимая прочность раствора для рельсов при укладке бетонной плиты в основании рельса?
Цементный раствор для рельсов ForgeSail достигает прочности на сжатие ≥100 МПа через 28 дней, что делает его подходящим для установки рельсов под тяжелыми кранами. Это экономически выгодная альтернатива эпоксидным растворам с аналогичными характеристиками.
Может ли один кованый рельсовый зажим подойти как к крановым рельсам серии DIN 536 A, так и к рельсам серии GB QU?
Нет. Контур основания направляющей различается между сериями DIN A и GB QU. Геометрия наконечника зажима должна точно соответствовать профилю направляющей, чтобы обеспечить полную площадь контакта и избежать бокового смещения. Перед установкой всегда проверяйте совместимость зажима с конкретным стандартом направляющей.











