




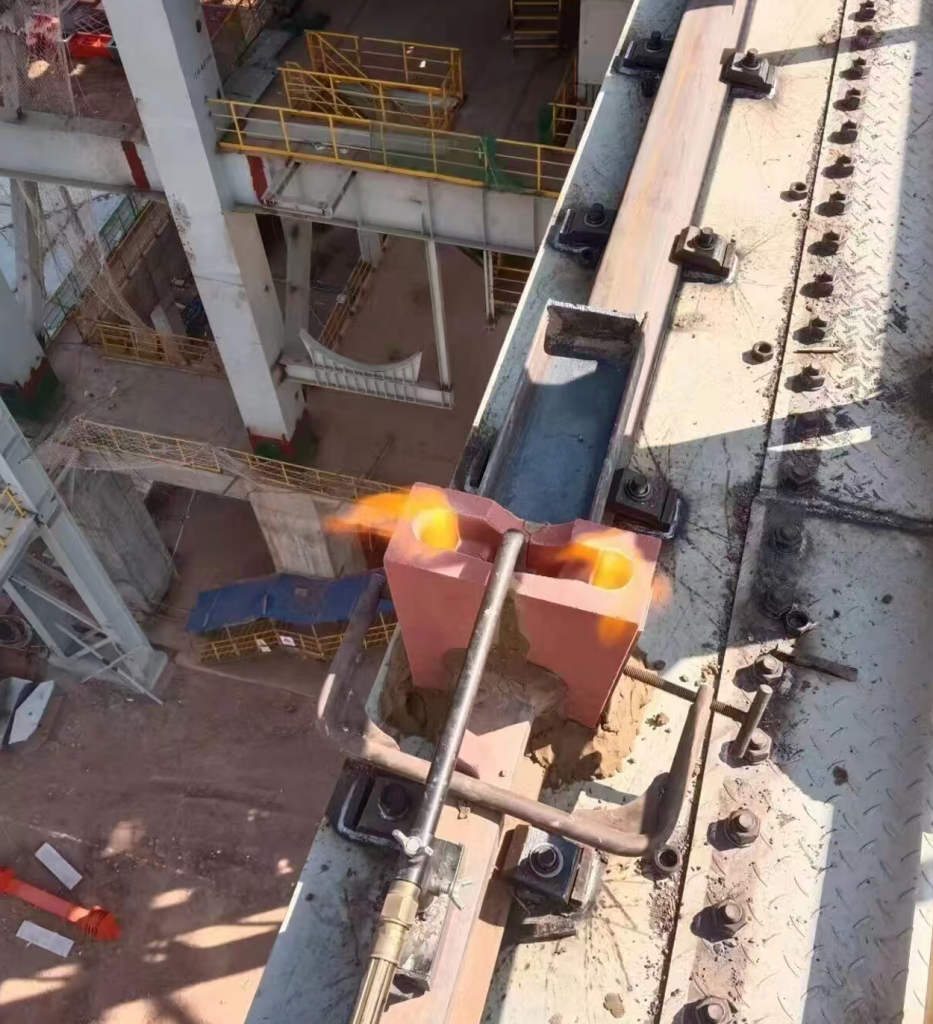
Дефекты, вызванные термитной сваркой, являются основной причиной преждевременного разрушения рельсовых стыков, незапланированных остановок линий и дорогостоящих работ по повторной сварке. Большинство этих дефектов можно предотвратить, если бригады понимают первопричину каждого из них.
Данное руководство соответствует стандарту TB/T 1632.3-2019 и результатам исследований в области железнодорожного транспорта, опубликованным Китайской академией железнодорожных наук. В случаях, когда поставщик расходных материалов указывает иные значения, приоритет имеет инструкция поставщика.
Вот 7 наиболее распространенных дефектов термитной сварки, причины их возникновения и способы предотвращения.
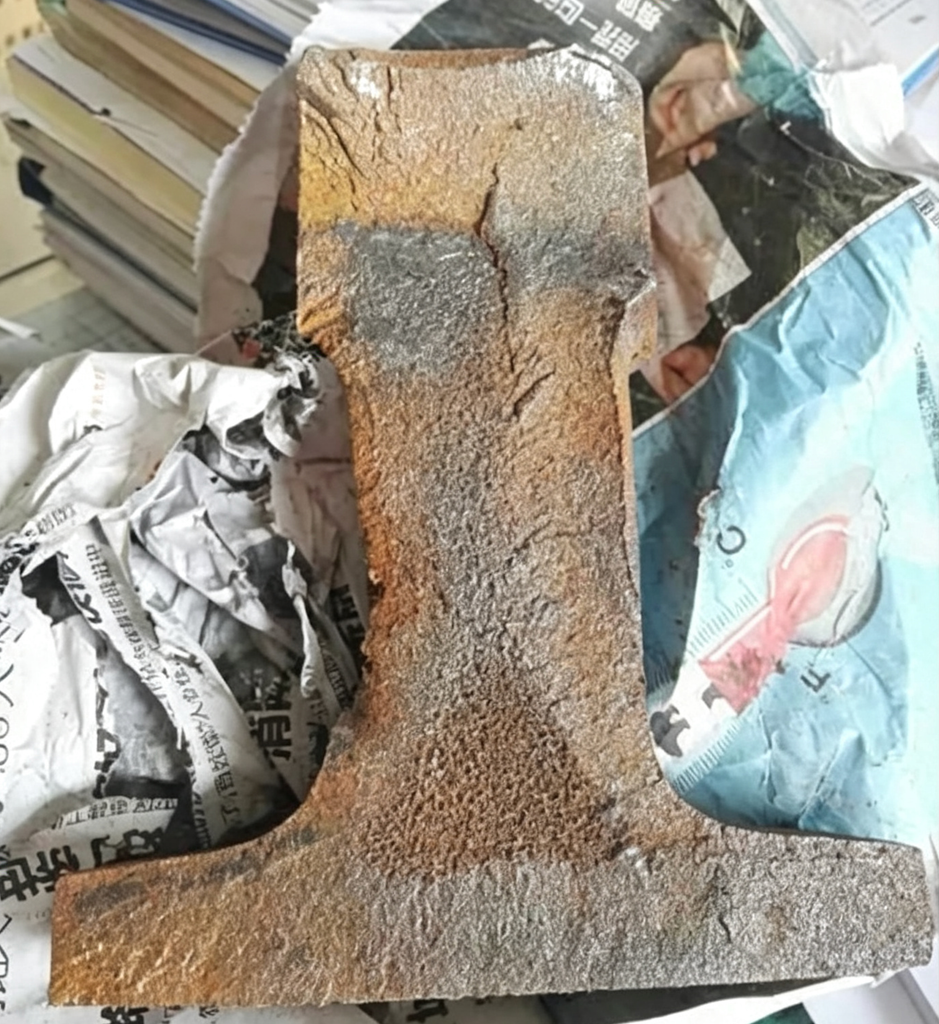
1. Объяснение дефектов термитной сварки: усадочные полости и пористость.
Усадочные полости имеют неровную внутреннюю поверхность и обычно образуются в центре стенки рельса и в треугольной зоне в центре основания рельса в месте сварного шва.
Причины
- Локальный перегрев с неравномерным охлаждением
- Чрезмерное время предварительного нагрева или неправильное давление предварительного нагрева
- Разогрейте горелку или песчаную форму, расположив их не по центру, чтобы избежать перегрева с одной стороны.
- Чрезмерный зазор между рельсами
- Недостаточная подача сырья через стояк приводит к тому, что усадка при затвердении не компенсируется.
Профилактика
- Контролируйте время предварительного нагрева; никогда не сжигайте концы рельсов.
- Поддерживайте умеренную длину пламени для предварительного нагрева.
- Расположите предварительный нагреватель по центру зазора между рельсами.
- Соблюдайте зазор между рельсами в пределах установленных параметров.
- Согласуйте конструкцию стояка и объем сварочного металла для обеспечения полной подачи.
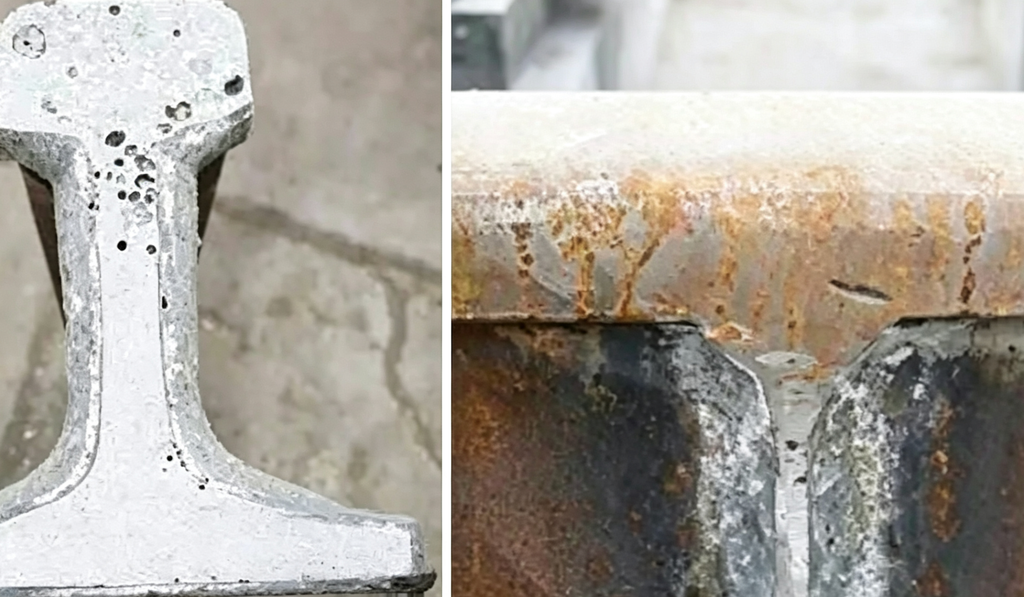
2. Объяснение дефектов термитной сварки: газовая пористость
Газовая пористость проявляется в виде гладких круглых отверстий, расположенных под поверхностью сварного шва, чаще всего у основания рельса и на его боковых склонах. Это наиболее часто встречающийся дефект термитной сварки при полевых работах.
Причины
- Загрязненные концы рельсов с остатками воды или масла.
- Влажный флюс
- Влажная песчаная плесень
- Избыток или избыток герметика для плесени
- Слишком низкая температура предварительного нагрева
- Длительная задержка между предварительным нагревом и заливкой приводит к чрезмерному охлаждению шва.
Профилактика
- Тщательно очистите обе торцевые поверхности рельсов.
- Защитите все сварочные материалы от влаги.
- Используйте герметик экономно и держите поверхность сухой.
- Предварительно нагрейте концы рельсов до 700–1000 °C в соответствии со спецификацией поставщика расходных материалов.
- Подготовьте тигель заранее и сразу же после предварительного нагрева залейте в него жидкость.
3. Объяснение дефектов термитной сварки: шлаковые включения
Шлаковые включения — это включения с малым увеличением, застрявшие внутри сварного шва или прикрепленные к его профилю. Они образуются, когда расплавленный шлак не всплывает до затвердевания.
Причины
- Шлак, выбрасываемый из тигля, попадает в полость формы и прилипает к поверхности направляющей.
- Недостаточное время отстаивания: переливание до завершения реакции (например, пробка была снята слишком рано).
- Чрезмерный зазор между рельсами, недостаточное количество сварочного металла или протечка пресс-формы.
- Плохое прилегание песчаной формы к направляющей, что приводит к попаданию герметика в полость.
Профилактика
- Тщательно очистите обе торцевые поверхности рельсов.
- Контролируйте зазор между рельсами.
- Осмотрите тигель на наличие повреждений; расположите разливочный носик по центру над формой.
- Проверьте контакт формы с направляющей; равномерно нанесите герметик, не вдавливая его в полость.
- Контролируйте время стабилизации; не отпускайте вилку раньше времени.
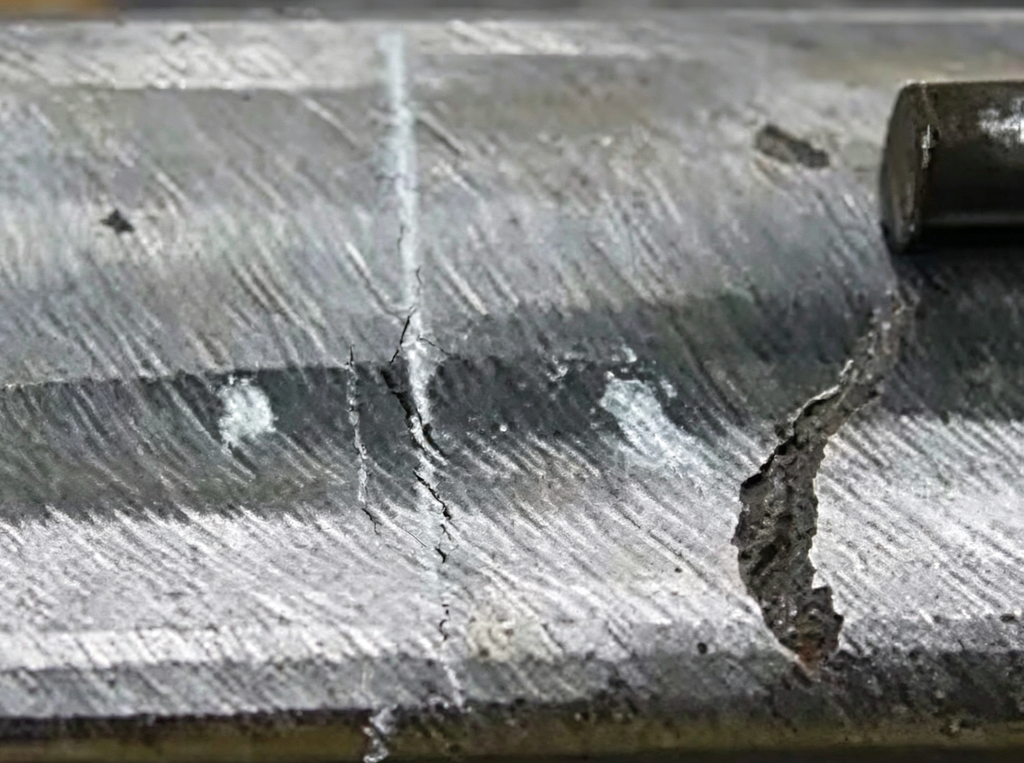
4. Объяснение дефектов термитной сварки: песчаные включения
Песчаные включения образуются, когда огнеупорный материал из тигля или песчаной формы отслаивается и оказывается запертым в затвердевающем сварочном шве.
Причины
- После шлифовки формы рыхлый песок не был полностью удален.
- Попадание посторонних предметов в полость пресс-формы
- В процессе сборки половинки пресс-формы сместились, что привело к отламыванию обломков.
- Чрезмерный предварительный нагрев приводит к пригоранию поверхности песчаной формы.
Профилактика
- После шлифовки тщательно удалите рыхлый песок из полости формы.
- Никогда не допускайте попадания посторонних предметов в полость рта.
- Если половинки смещены, откройте и очистите форму заново.
- Никогда не стучите и не вибрируйте собранную форму, так как это может привести к отслаиванию огнеупорных частиц.
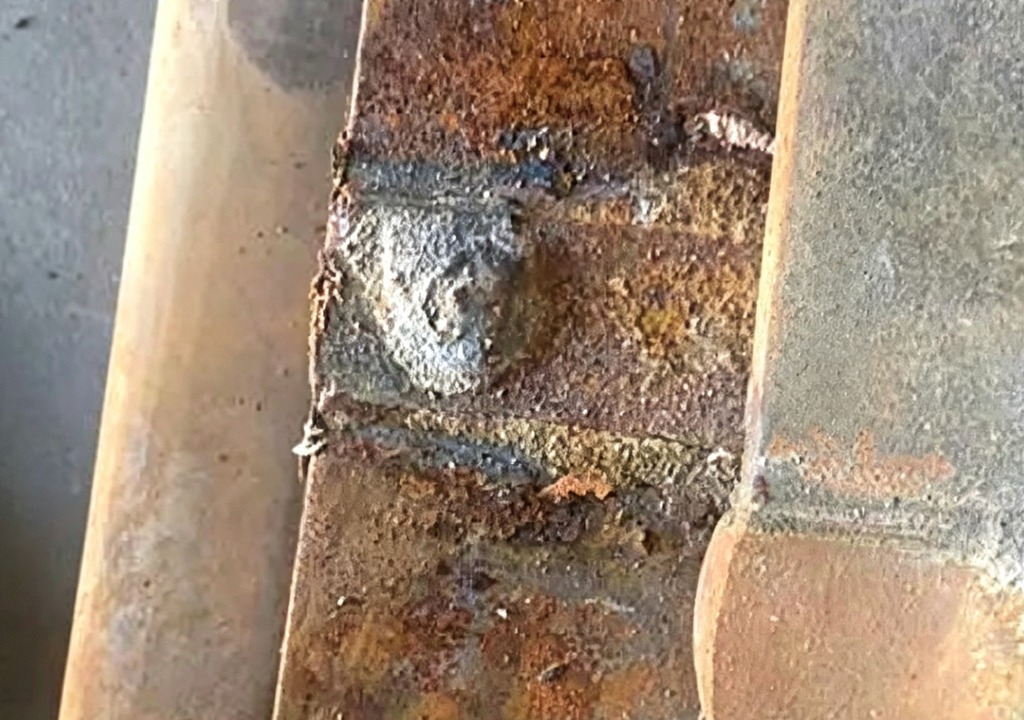
5. Объяснение дефектов термитной сварки: горячее растрескивание.
В литых структурах до полного затвердевания образуются горячие трещины, когда сварной шов находится под растягивающим напряжением. Обычно они проявляются в виде поперечных трещин в середине сварного шва, с синеватой окисленной поверхностью излома.
Причины
- Смещение сварного шва или растягивающая нагрузка во время сварки.
- Преждевременное удаление плесени
- Преждевременное удаление стояка, слишком ранняя загрузка сварочной головки
- Ударная нагрузка до завершения затвердевания
- Сжатие рельса во время охлаждения
- Быстрое охлаждение в холодную или ветреную погоду приводит к увеличению усадочного напряжения.
Профилактика
- Во время сварки ни в коем случае не наступайте на рельсы, не ударяйте по ним и не пытайтесь их отковыривать.
- Снимайте формы и питатели только в момент, указанный в процедуре.
- Оборудование для выравнивания рельсов должно оставаться на месте до момента необходимого выпуска.
- Контролируйте зазор между рельсами при значительном снижении температуры.
- Увеличьте время утепления в холодную или ветреную погоду, чтобы замедлить процесс охлаждения.

6. Объяснение дефектов термитной сварки: неполное плавление.
Неполное сплавление происходит, когда торцы рельсов не полностью расплавляются, поэтому сварочный металл не образует металлургической связи с основным рельсом.
Причины
- Торцевые поверхности рельсов не были полностью очищены, в результате чего образовалась окалина.
- Температура предварительного нагрева слишком низкая, чтобы расплавленная сталь расплавила концы рельсов.
- Слишком малый зазор между рельсами, что снижает теплоемкость сварочной ванны.
Профилактика
- Тщательно очистите обе торцевые поверхности рельсов.
- Предварительно нагрейте до требуемого диапазона (обычно 700–1000 °C согласно спецификации поставщика) с равномерным распределением тепла.
- Установите зазор между направляющими в пределах заданных параметров.

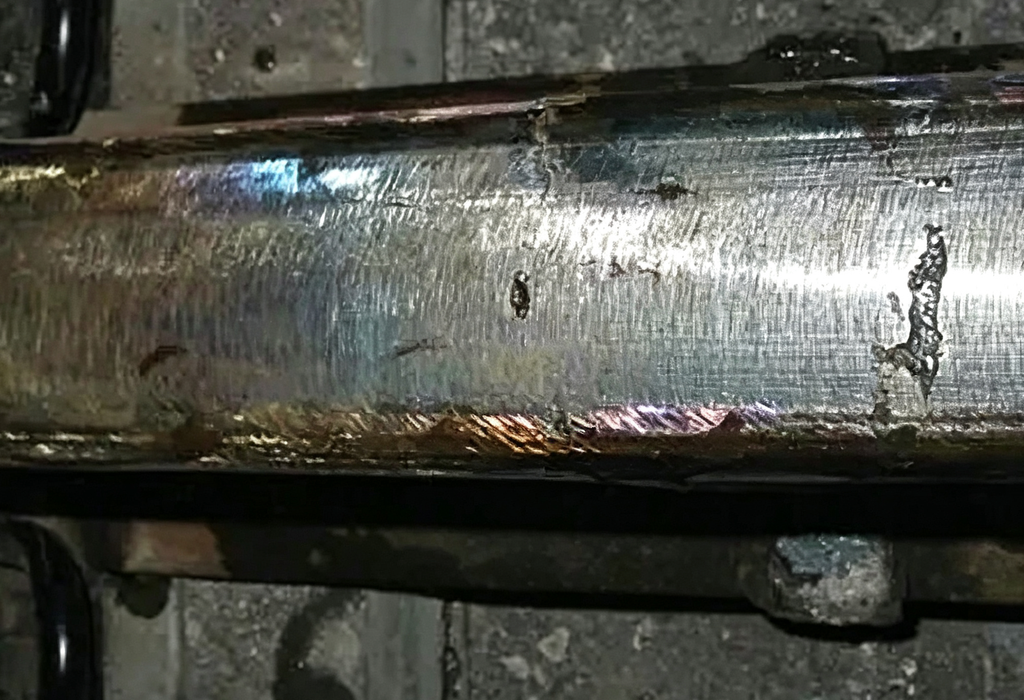
7. Объяснение дефектов термитной сварки: подрез.
Подрез проявляется в виде борозд или углублений вдоль края сварного шва. Он создает концентрацию напряжений, которая может привести к преждевременному усталостному разрушению при динамической нагрузке от колеса.
Примечание: алюмотермическая сварка — это процесс литья, поэтому механизм подреза в ней отличается от дуговой сварки. При термитной сварке подрез в основном вызван несоответствием профиля формы, проникновением герметика, локальным перегревом и недостаточной подачей сварочного металла.
Причины
- Чрезмерный зазор между рельсами приводит к недостаточной подаче материала в месте сварного шва.
- Профили головок новых и старых рельсов не совпадают, из-за чего образуются зазоры, через которые проникает герметик.
- Чрезмерный предварительный нагрев головки рельса, приводящий к переплавлению основного металла.
- Плохой контакт песчаной формы с направляющей приводит к смещению профиля формы.
Профилактика
- Контролируйте зазор между рельсами в пределах установленных процедур.
- Перед сваркой отшлифуйте и обработайте старые профили головок рельсов, чтобы они соответствовали новым рельсам и форме.
- Строго соблюдайте температуру и время предварительного нагрева; избегайте локального перегрева.
- Перед сборкой проверьте контакт формы с направляющей; следите за тем, чтобы герметик не попал в полость.
- Зачистить небольшие подрезы; вырезать и заново сварить соединения там, где подрезы слишком глубокие для ремонта.
Заключение
Дефекты термитной сварки предотвратимы. Чистая подготовка, сухие расходные материалы, правильный предварительный нагрев, контролируемый зазор между направляющими и дисциплинированная работа с пресс-формой позволяют устранить большинство из 7 описанных выше дефектов.
После сварки визуально и с помощью ультразвукового контроля осмотрите каждый шов. Запишите номер сварного шва, температуру рельса, погодные условия и партию расходных материалов для обеспечения полной прослеживаемости. Если дефект превышает пределы ремонта, вырежьте и переварите, чтобы избежать риска отказа в процессе эксплуатации.
Сертифицированные поставки ForgeSail комплекты и расходные материалы для термитной сварки для крановые рельсы, шахтные пути и промышленные железные дороги. Свяжитесь с нашей инженерной командой. для получения рекомендаций по сварке, специфичных для конкретного применения.
Ссылки
- TB/T 1632.3-2019 — Сварка рельсов, часть 3: Алюмотермическая сварка (стандарт китайской железнодорожной промышленности)
- Китайская академия железнодорожных наук — Анализ дефектов термитной сварки рельсов, 2008.10
- Инструкции по сварке от поставщиков расходных материалов (имеют приоритет над общими рекомендациями)











