




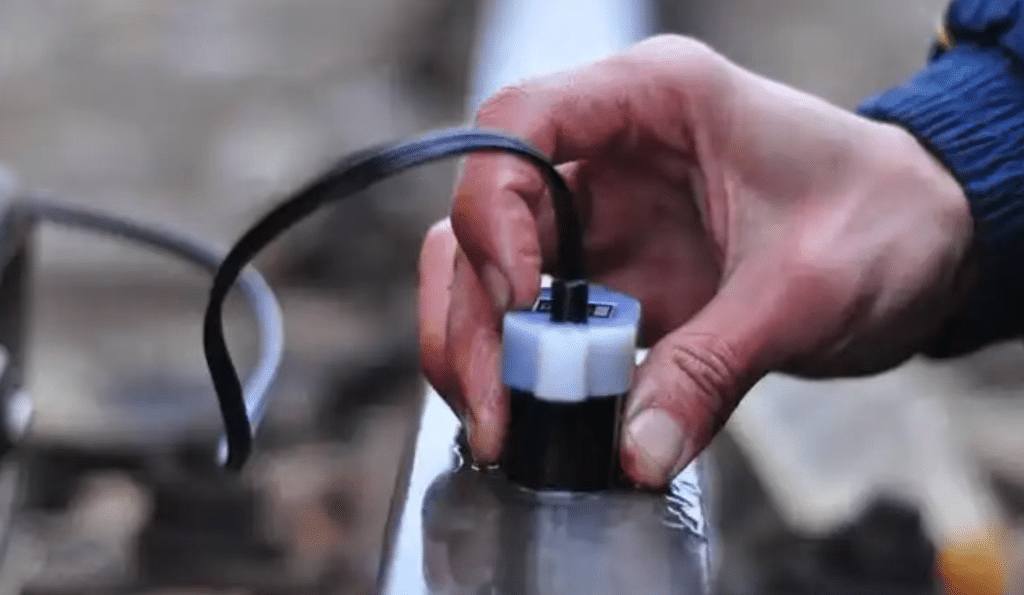
Comprender los daños en los rieles de las grúas
Los rieles de las grúas operan bajo cargas concentradas repetitivas que generan patrones de daño característicos. A diferencia de los rieles ferroviarios principales, donde la velocidad es el factor de estrés principal, el daño en los rieles de las grúas depende de la magnitud de la carga de las ruedas, el número de ciclos y las condiciones ambientales. La detección temprana de daños en los rieles de las grúas mediante una inspección sistemática es la forma más eficaz de prevenir paradas no planificadas y evitar fallas catastróficas.
Esta guía clasifica los daños en los rieles de las grúas en 9 tipos, adaptados de los estándares de la industria ferroviaria y los datos de fallas específicos de las grúas. Cada tipo de daño se describe con su causa raíz, método de inspección y umbral de acción recomendado. Consulte nuestra Lista de verificación para el mantenimiento de rieles de grúa para recomendaciones sobre la frecuencia de las inspecciones.
Tipo de daño: Desgaste en la cabeza del riel
Desgaste vertical y lateral
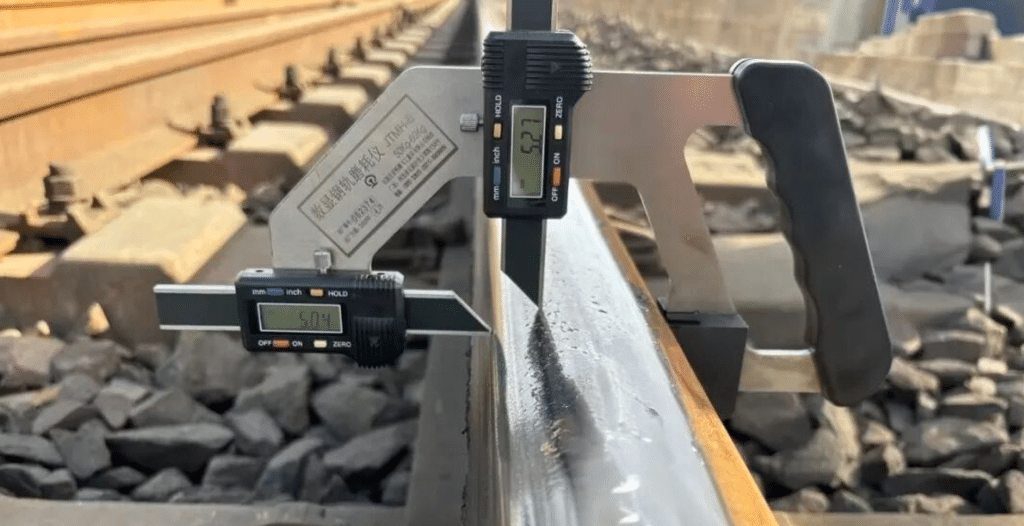
El desgaste de la cabeza del riel es la pérdida progresiva de material de la superficie de rodadura debido al contacto rueda-riel. En las vías de las grúas, el desgaste vertical se mide en el centro de la cabeza del riel; el desgaste lateral se produce en la esquina del ancho de vía debido al contacto de la pestaña de la rueda durante la aceleración y el frenado de la grúa.
Causas principales: Cargas elevadas en las ruedas, ciclos frecuentes de aceleración/frenado, ruedas de la grúa desalineadas y lubricación inadecuada.
Método de inspección: Mida la pérdida de altura vertical de la cabeza utilizando un medidor de desgaste de rieles o un calibrador digital a intervalos de 10 m. Registre las mediciones en mm y grafique la tasa de desgaste a lo largo del tiempo.
Umbral: Reemplace el riel cuando el desgaste vertical de la cabeza exceda el 10-15% de la altura original de la cabeza, o cuando el desgaste lateral cree un radio de esquina de calibre menor que el radio de filete de la rueda.
Nota: Cabezal de riel A75 de 45 mm → 10-15% = límite de desgaste de 4,5-6,75 mm
Tipo de daño: Desprendimiento y descamación de la superficie
Desprendimiento de la superficie de la cabeza del riel
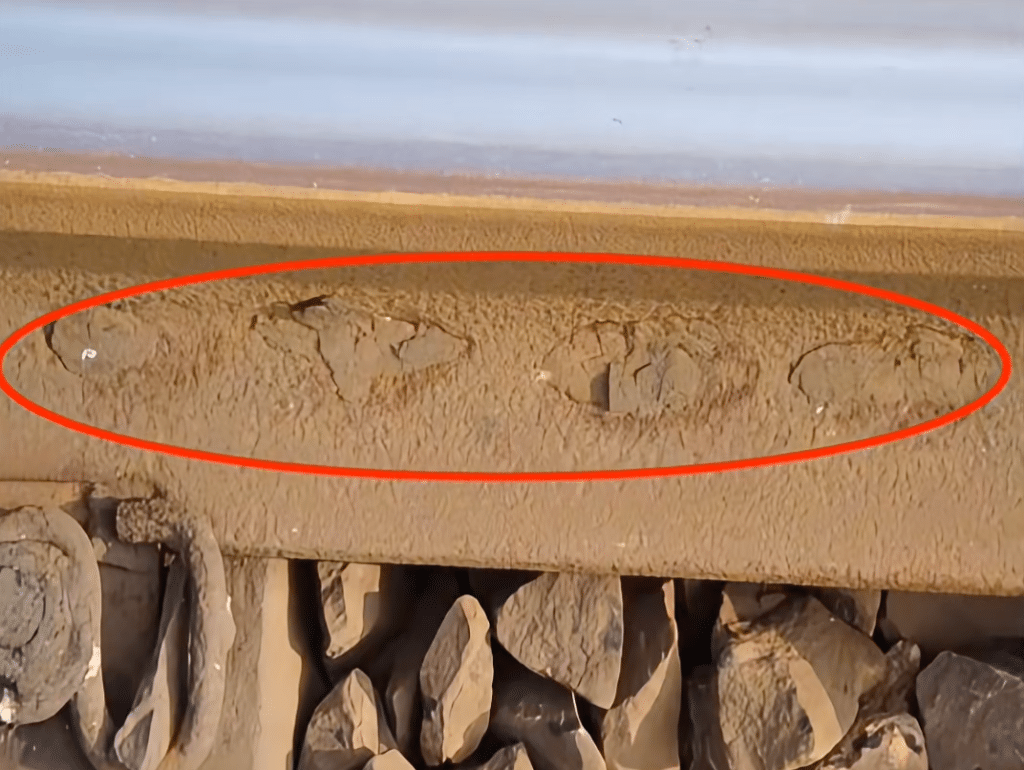
El desconchado es el desprendimiento de finas escamas de metal de la superficie de rodadura del riel debido a la fatiga por contacto de rodadura. Se manifiesta como cráteres o depresiones poco profundas en la cabeza del riel.
Causas principales: Altas tensiones de contacto que superan el límite elástico del material, endurecimiento superficial por deformación que excede los límites de ductilidad y microfisuras preexistentes derivadas de la fabricación o el rectificado.
Método de inspección: Inspección visual. Los cráteres de descamación de más de 2 mm de profundidad deben registrarse indicando su longitud, anchura y profundidad. Se debe tomar una fotografía para compararla en inspecciones posteriores.
Umbral: El desprendimiento de material que supere el 10% de la superficie de la cabeza del riel o la presencia de cráteres individuales de más de 3 mm de profundidad requiere la sustitución o el rectificado del riel.
Nota: Compruebe el estado de las abrazaderas de los rieles en la zona afectada para detectar un aumento de la vibración.
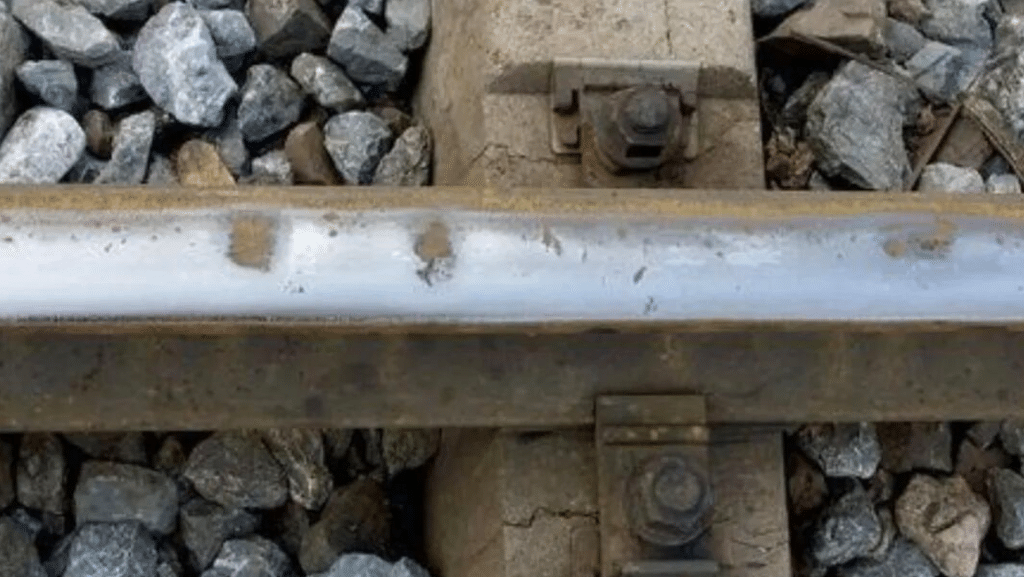
Tipo de daño en el riel de la grúa: Quemadura y desgaste de la rueda
Daños superficiales localizados por deslizamiento de las ruedas
El sobrecalentamiento de las ruedas se produce cuando las ruedas de la grúa resbalan sobre el riel durante la aceleración o el frenado, generando calor localizado que transforma la microestructura de la cabeza del riel en martensita frágil. Esto crea una zona dura y quebradiza propensa a agrietarse.
Causas principales: Aceleración o frenado brusco, baja adherencia rueda-riel (rieles mojados/aceitados) y diámetros de rueda incompatibles.
Método de inspección: El operario realizará una revisión visual diaria para detectar manchas descoloridas. Se pueden realizar pruebas de dureza si se sospecha que la rueda está quemada. Utilice un durómetro para identificar la zona endurecida.
Umbral: Las zonas quemadas por la rueda con una profundidad superior a 1 mm o que presenten indicios de formación de grietas deben ser rectificadas inmediatamente. Debe verificarse el par de apriete de la oruga en la sección afectada.
Nota: Aplique los ajustes de control de aceleración/desaceleración adecuados.
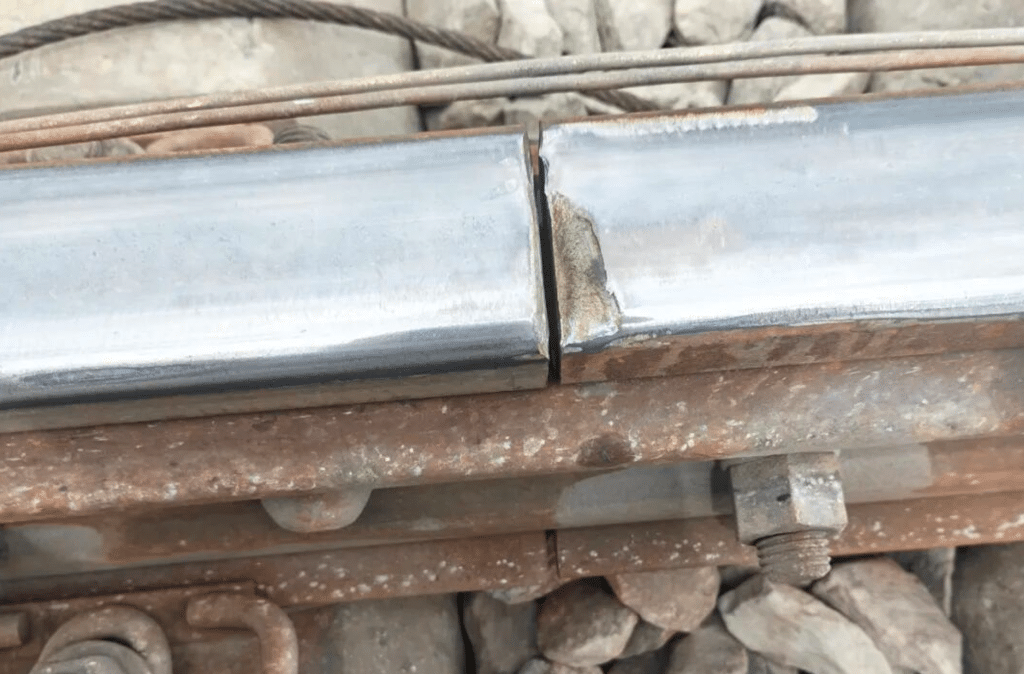
Tipo de daño en el riel de la grúa: Deformación del extremo del riel (extremos deformados)
Deformación plástica en las juntas de los rieles
El desgaste irregular de los extremos de los rieles se produce en las juntas de las placas de unión, donde las cargas de impacto de las ruedas deforman repetidamente el extremo del riel. Otras causas incluyen la desalineación vertical entre los extremos adyacentes de los rieles (escalón), las placas de unión sueltas y las superficies planas de las ruedas de la grúa que amplifican las fuerzas de impacto en la junta. Esto crea una pendiente descendente en la junta que acelera el desgaste tanto del riel como de las ruedas de la grúa.
Causas principales: Ancho excesivo de la holgura de expansión, pernos de la placa de unión flojos o corroídos y zonas planas en las ruedas.
Método de inspección: Pase una regla recta a lo largo de la parte superior del riel, a través de la junta. Mida la distancia entre la regla y la superficie del riel. Utilice un calibrador de escalones para medir la diferencia de altura entre los extremos del riel.
Umbral: Una profundidad de impacto superior a 3 mm o una discrepancia vertical superior a 2 mm en la junta requiere el rectificado del extremo del riel o la reconstrucción de la junta.
Nota: Las uniones soldadas (aluminotérmicas) eliminan las uniones mecánicas y reducen el impacto en los extremos.
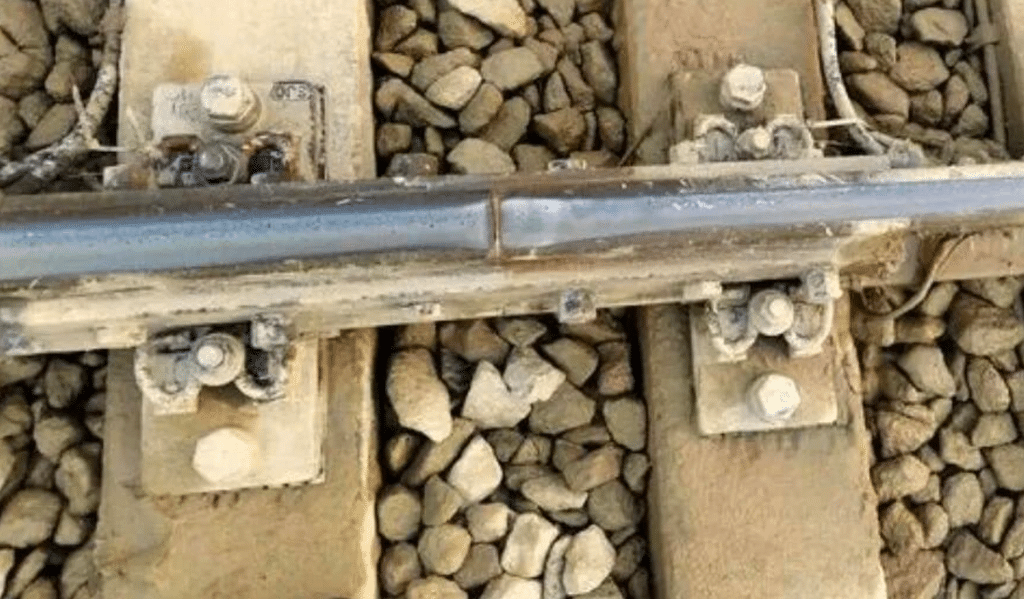
Tipo de daño en el riel de la grúa: Corrugación (desgaste ondulado)
Ondulaciones periódicas en la cabeza del riel
La ondulación consiste en la formación de ondas periódicas en la superficie de rodadura del riel, generalmente con longitudes de onda de 30 a 80 mm (paso corto) o de 80 a 300 mm (paso largo). Provoca un aumento de las vibraciones y el ruido, así como una fatiga acelerada de los componentes.
Causas principales: Resonancia entre la estructura de la grúa y el sistema de vías, amortiguación inadecuada de las almohadillas de los rieles, rigidez insuficiente de la vía, fuerzas de deslizamiento rueda/riel, alineación irregular de las juntas de los rieles y ruedas con perfiles ovalados.
Método de inspección: Pase una regla recta a lo largo del riel y use un calibrador de espesores para medir la profundidad del valle de la onda. Mida la longitud de onda entre los picos.
Umbral: Ondulación de onda corta (longitud de onda de 30-80 mm): se requiere rectificado cuando la profundidad supera los 0,3 mm en una línea recta de 1 m. Ondulación de onda larga (longitud de onda de 80-300 mm): se requiere rectificado cuando la profundidad supera los 1,5 mm. Si la ondulación reaparece en un plazo de 12 meses, se debe investigar el estado de las ruedas, las especificaciones de las almohadillas de los rieles y la alineación de las juntas.
Nota: Las almohadillas para rieles con propiedades de amortiguación adecuadas ayudan a reducir la formación de ondulaciones.
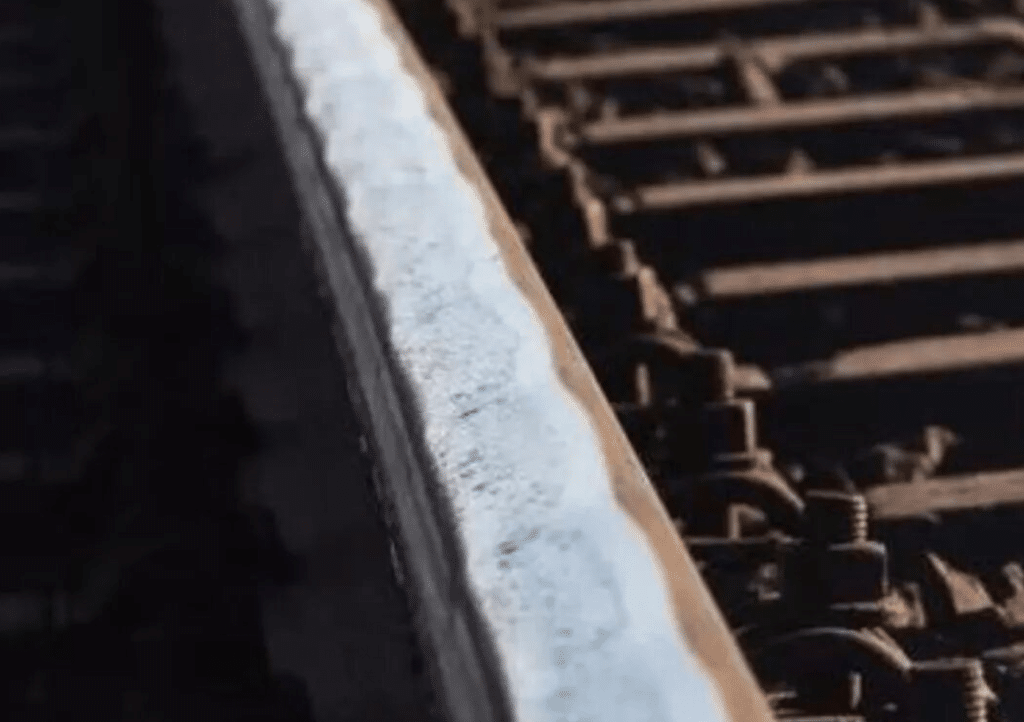
Tipo de daño en el riel de la grúa: Grietas superficiales (fisuras en la cabeza, grietas en las esquinas del calibre)
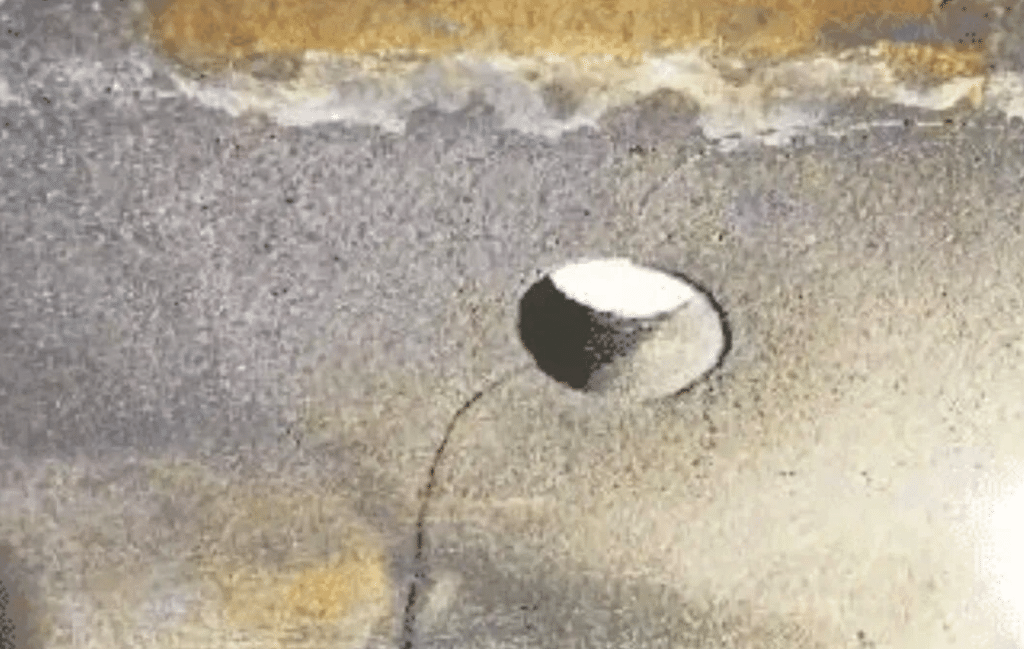
Pequeñas grietas en la cabeza del riel
Las grietas superficiales se desarrollan en la esquina de la cabeza del riel debido a la tensión repetida del contacto rueda-riel que excede el límite de resistencia del material. Estas grietas generalmente se propagan con un ángulo de 10 a 15 grados con respecto al eje del riel.
Causas principales: Esfuerzo de contacto excesivo, contacto de la brida de la rueda, lubricación inadecuada y endurecimiento superficial por deformación.
Método de inspección: Inspección visual después de limpiar la cabeza del riel. Para la detección de grietas, utilice la prueba de penetración de tintes (DPT) o la inspección por partículas magnéticas (MPI). Mida la longitud y el ángulo de la grieta con respecto al eje del riel.
Umbral: Las grietas superficiales poco profundas (profundidad <2 mm, longitud <10 mm) pueden eliminarse mediante esmerilado si se mantiene una altura libre suficiente. Las grietas que superen los 2 mm de profundidad, las grietas en el alma o la base del riel, o las grietas que presenten ramificaciones requieren el reemplazo inmediato del riel, independientemente de su longitud. La presencia de grietas en múltiples puntos dentro de una sección de 10 m indica una sobrecarga sistémica.
Nota: Se recomienda la inspección no destructiva periódica para las vías de grúas de servicio pesado.
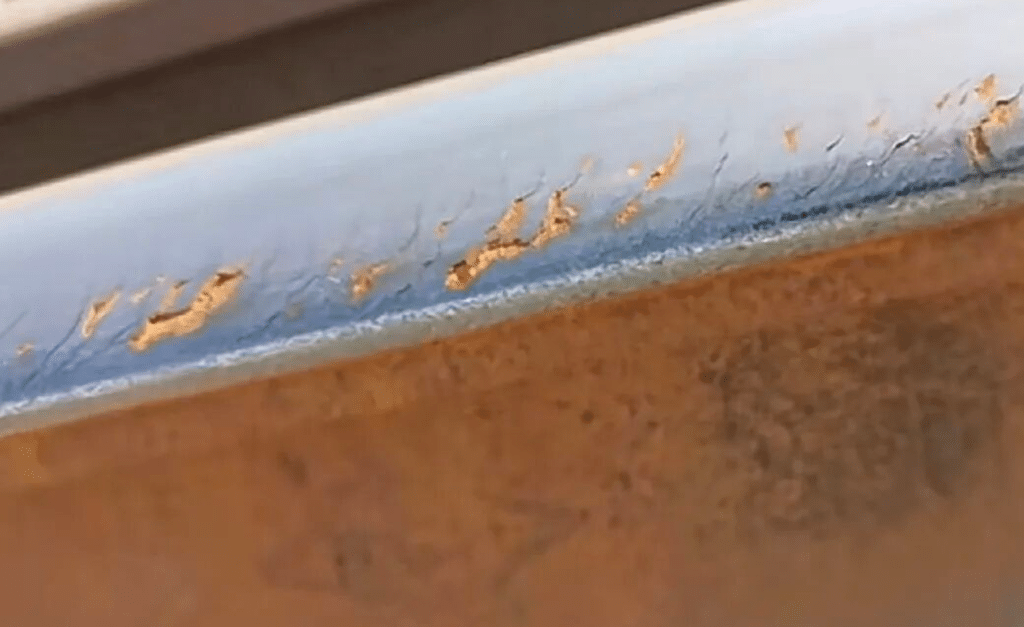
Tipo de daño en el riel de la grúa: Defectos internos en el riel
Agrietamiento por fatiga subsuperficial
Los defectos internos se originan debajo de la superficie del riel debido a la concentración de esfuerzos cortantes en la interfaz de contacto rueda-riel. Estos incluyen el descascarillado (grietas horizontales subsuperficiales) y defectos transversales (propagación de grietas verticales que pueden provocar la rotura repentina del riel).
Causas principales: Alta tensión de corte cíclica, inclusiones de material procedentes de la fabricación y material de la cabeza del riel que supera su límite de fatiga.
Método de inspección: Ensayo ultrasónico (UT) mediante un detector de defectos en rieles. Los defectos internos son invisibles a simple vista y requieren equipos de ensayos no destructivos (END).
Umbral: Los defectos internos detectados mediante ultrasonidos deben clasificarse por tipo y tamaño: las pequeñas indicaciones puntuales (inclusiones, porosidad) con un tamaño equivalente a defectos inferiores a 2 mm pueden controlarse trimestralmente; las grietas, las delaminaciones de gran superficie o los defectos transversales que superen los 2 mm requieren la sustitución inmediata del carril. Para vías críticas (CMAA Clase EF), se suele recomendar el uso anual de ultrasonidos.
Nota: Las grietas internas pueden propagarse repentinamente; la inspección por ultrasonidos es esencial para la seguridad.
Tipo de daño en el riel de la grúa: Deformación del riel
Carril doblado, pandeo de la alma,
La deformación del riel incluye la flexión en el plano vertical u horizontal, el pandeo del alma y la distorsión localizada. A diferencia del desgaste o las grietas, la deformación afecta la geometría de soporte de carga del riel.
Causas principales: Dilatación térmica contra elementos de sujeción fijos, asentamiento de los cimientos, holguras de dilatación insuficientes y sobrecarga por impacto debida a errores en el manejo de la grúa.
Método de inspección: Verificación visual diaria por parte del operador para detectar curvaturas, deformaciones o pandeos visibles. Inspección trimestral mediante alineación láser para mediciones cuantitativas. Cualquier pandeo visible constituye una condición crítica para la seguridad que requiere una parada inmediata. Se deben seguir los procedimientos de bloqueo/etiquetado (LOTO) antes de acercarse a la vía.
Umbral: Desviación horizontal superior a 2 mm en una longitud base de 2 m, o desviación total superior a 10 mm en toda la longitud de la pista (ISO 12488 Clase 1). Cualquier pandeo visible de la banda requiere parada inmediata y evaluación de ingeniería.
Nota: El correcto relleno de la placa base previene la deformación por asentamiento de los cimientos.
Tipo de daño en el riel de la grúa: Corrosión del riel
Pérdida de sección por oxidación
La corrosión reduce la sección transversal efectiva del riel, debilitando su resistencia a la flexión y creando puntos de concentración de tensiones en las picaduras de corrosión. Afecta a la base, el alma y la cabeza del riel, según el entorno.
Causas principales: Rocío salino costero, exposición a productos químicos en plantas industriales, condensación en pistas cerradas y corrosión galvánica en los puntos de contacto entre el clip y el riel.
Método de inspección: Clasificación visual: Grado 1 (óxido superficial, pérdida de sección <5%), Grado 2 (picaduras moderadas, pérdida de sección 5-15%), Grado 3 (picaduras severas, pérdida de sección >15%). Medir la profundidad de las picaduras con un medidor de profundidad de picaduras.
Umbral: Reemplace el riel cuando el espesor restante en cualquier zona sea inferior al mínimo: cabeza del riel < 70% de la altura original, alma < 80% del espesor original, o base del riel < 5 mm de espesor restante mínimo. Una pérdida de sección superior a 15% en cualquier zona requiere una evaluación detallada; no se fíe únicamente del porcentaje. Los rieles de grado 2 deben programarse para su reemplazo dentro de los 12 meses.
Nota: Las grapas de riel galvanizadas por inmersión en caliente y los componentes de fijación protegidos contra la corrosión ayudan a reducir la corrosión alrededor del sistema de fijación.
Comparación de métodos de inspección
Cada tipo de daño en los rieles de la grúa requiere una técnica de inspección específica. La siguiente tabla resume los métodos e intervalos recomendados:
| Tipo de daño | Método de inspección primaria | Frecuencia | Capacidad de detección típica |
| Sombreros y tocados | Medidor de desgaste / calibrador digital | Mensual | 0,1 mm |
| Descamación | Indicador visual y de profundidad | Mensual | 1 mm de profundidad |
| Quemadura de rueda | Prueba visual y de dureza | Semanalmente | decoloración de la superficie |
| Extremos maltrechos | Regla + galga de espesores | Trimestral | espacio de 0,5 mm |
| Corrugación | Regla recta + perfilómetro de superficie | Trimestral | 0,05 mm |
| Grietas superficiales | Tinte penetrante (DPT) o MPI | Trimestral | Longitud de la grieta: 0,5 mm |
| Defectos internos | Ensayos ultrasónicos (UT) | Anualmente | Defecto de 2 mm de diámetro |
| Deformación | Encuesta de alineación láser | Trimestral | Desviación de 1 mm |
| Corrosión | Clasificación visual + medidor de profundidad de foso | Trimestral | Profundidad del hoyo: 0,5 mm |
Para obtener información detallada sobre los procedimientos de inspección y las especificaciones del equipo, consulte Especificación CMAA #70 o ISO 12488.
¿Cuándo reemplazar el riel de la grúa?
Las decisiones sobre la sustitución de los raíles de la grúa deben basarse en el tipo de daño más grave presente. Los criterios de sustitución están sujetos a las especificaciones del proyecto, los requisitos del fabricante de la grúa y las normas aplicables (CMAA, ISO 12488, EN, autoridad portuaria). Los valores de esta guía son rangos típicos; la especificación vigente siempre debe tener prioridad. El criterio más restrictivo entre los límites de desgaste, agrietamiento, corrosión y deformación debe guiar la decisión de sustitución.
Los daños se gestionan mediante un enfoque de tres niveles: Nivel 1: solo monitoreo (daños menores, continuar con la inspección regular); Nivel 2: reparación programada (planificar el rectificado o el reemplazo de la sección dentro de 3 a 6 meses); Nivel 3: reemplazo inmediato (daños graves, detener el funcionamiento de la grúa).
| Estado de daños | Reemplazar cuando |
| Cascos verticales | >10-15% de la altura original de la cabeza, o el desgaste lateral excede el límite de la esquina del calibre, lo que ocurra primero. |
| Desgaste lateral (de calibre) | radio de esquina del calibre < radio de filete de la rueda |
| Grietas superficiales | Grieta de longitud >5 mm o presencia de ramificaciones |
| Defectos internos | Grietas, delaminaciones o defectos transversales >2 mm en UT |
| Pérdida de sección por corrosión | >15% en cualquier zona |
| Deformación | Desviación >2 mm en una longitud de base de 2 m, o >10 mm de pista total |
| Rotura de riel / fractura de sección completa | Inmediatamente |
Productos y soporte de ForgeSail
ForgeSail fabrica rieles para grúas, abrazaderas para rieles, placas base, almohadillas para rieles y sistemas de fijación para todos los principales estándares de rieles para grúas. Para los productos mencionados en esta guía:
Perfiles de rieles de grúa — especificaciones técnicas, planos e información para realizar pedidos.
Clips para rieles soldados y atornillados — especificaciones técnicas, planos e información para realizar pedidos.
Almohadillas para rieles y placas de suela — especificaciones técnicas, planos e información para realizar pedidos.
Lista de verificación para el mantenimiento de los rieles de la grúa — especificaciones técnicas, planos e información para realizar pedidos.
Póngase en contacto con el equipo de ingeniería de ForgeSail para obtener ayuda con la evaluación de daños, recomendaciones de reemplazo y soluciones personalizadas.
Guías relacionadas: Guía de instalación de rieles para grúas | Guía de soldadura de rieles de grúa
Preguntas frecuentes
¿Con qué frecuencia se deben inspeccionar los rieles de las grúas para detectar daños?
Inspecciones visuales diarias, mediciones de desgaste mensuales, inspección de grietas superficiales trimestralmente y pruebas ultrasónicas anuales. Las orugas de servicio pesado (CMAA Clase EF) pueden requerir inspecciones no destructivas más frecuentes.
¿Cuál es el tipo de daño más común en los rieles de las grúas?
El desgaste de la cabeza del riel es el más común, seguido de las grietas superficiales en la esquina del ancho de vía. La corrosión acelera todos los demás tipos de daños en entornos costeros.
¿Se pueden eliminar las grietas superficiales mediante lijado o es necesario reemplazar el riel?
¿Se pueden eliminar las grietas superficiales mediante esmerilado o es necesario reemplazar el riel? Las grietas superficiales de hasta 2 mm de profundidad generalmente se pueden eliminar mediante esmerilado, siempre que el riel aún tenga suficiente altura libre. Las grietas que superan los 5 mm de profundidad o que presentan ramificaciones requieren el reemplazo del riel.
¿En qué se diferencia el daño a los rieles de una grúa del daño a los rieles del ferrocarril?
Los rieles ferroviarios experimentan cargas dinámicas de alta velocidad donde predominan la velocidad y el impacto. Los rieles de las grúas experimentan cargas concentradas lentas y repetitivas donde el número de ciclos y la magnitud de la carga de las ruedas son los principales causantes de daños.
¿Qué papel desempeñan los clips para rieles en la prevención de daños en los mismos?
Las grapas de riel con el par de apriete adecuado mantienen una presión de contacto uniforme, evitan el movimiento del riel y reducen la vibración, todo lo cual ralentiza el desgaste de la cabeza, la ondulación y la formación de grietas en la superficie.
¿Puede un riel con cabeza endurecida reducir el desgaste?
Sí. El riel con cabeza endurecida (dureza superficial de 350-400 HB) suele ofrecer una vida útil de 2 a 4 veces mayor que el riel de carbono estándar (260 HB) en curvas y aplicaciones de transporte pesado. Su mayor dureza resiste el desgaste en las esquinas de la vía y la fatiga superficial. Sin embargo, el riel con cabeza endurecida requiere perfiles de rueda compatibles y una suspensión adecuada para evitar el agrietamiento acelerado.
¿Se pueden reparar los rieles de las grúas mediante soldadura?
En general, no. La superficie de rodadura del riel es un componente de alto contenido de carbono endurecido por deformación. La soldadura convencional en la superficie de rodadura crea zonas frágiles que se agrietan bajo la carga de la rueda. Los defectos superficiales deben repararse mediante rectificado o sustitución de secciones. La soldadura puede ser aceptable en superficies que no se desgastan, como el alma o la base del riel, siempre que se siga un procedimiento de soldadura cualificado.











