




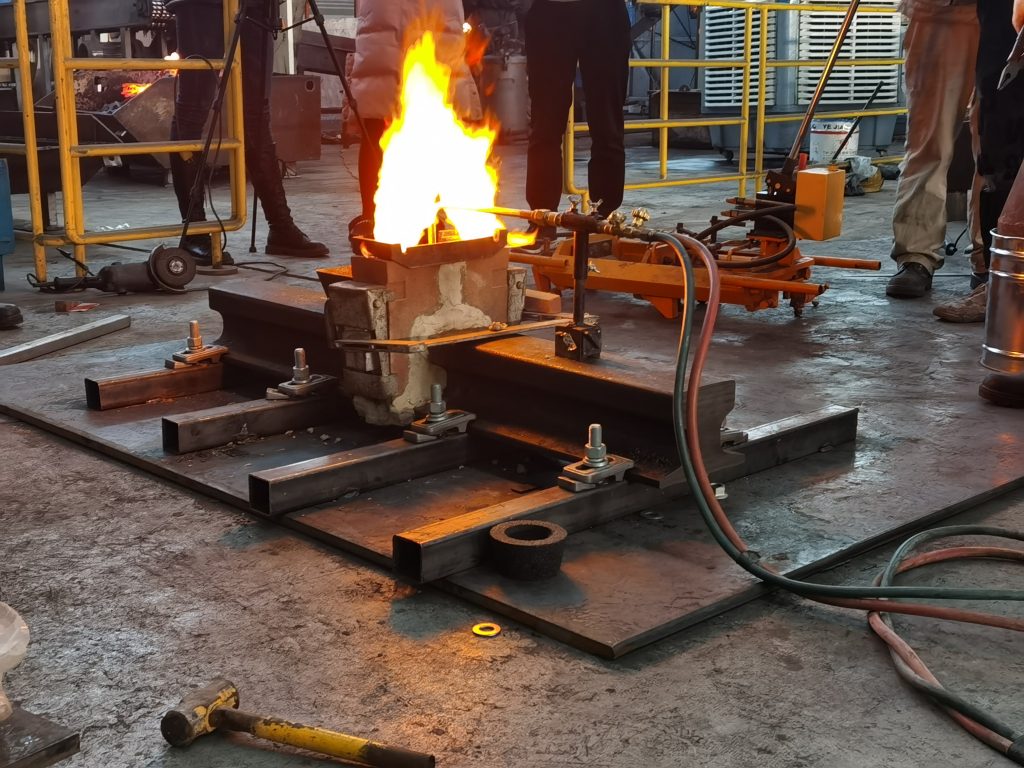
Термитная сварка рельсов для кранов — наиболее эффективное решение для устранения проблем, связанных с болтовыми соединениями. полотно для тяжелых мостовых и козловых кранов. Каждое болтовое соединение рельсов является потенциальным местом отказа. В тяжелых крановых установках — козловых кранах на верфях, портовых контейнерных кранах, кранах-ковшах для металлургических заводов — даже одна неплотно прилегающая накладка может привести к смещению рельсов, ускоренному износу колес и незапланированным простоям, обходящимся в тысячи долларов в час.
Алюмотермическая (термитная) сварка полностью исключает наличие стыка. В результате получается сплошной, бесшовный рельс с механическими свойствами, соответствующими исходному рельсу. Для защиты концов рельсов см. наши буферные упоры для крановых рельсов — Не нужно откручивать болты, забивать гвозди в щели, делать ступеньки.
В данном руководстве описан полный процесс термитной сварки рельсов для кранов, используемые материалы и оборудование, применимые профили рельсов, а также проверенные на практике передовые методы.
1. Что такое алюмотермическая сварка?
Алюмотермическая сварка использует химическую реакцию между порошком алюминия и оксидом железа для получения расплавленной стали при температуре приблизительно 2500 °C менее чем за 30 секунд. При заливке в огнеупорную форму, окружающую концы рельсов, перегретая сталь сплавляет концы рельсов в единую непрерывную конструкцию.
Химическая реакция
Основная реакция выглядит следующим образом:
Fe₂O₃ + 2Al → 2Fe + Al₂O₃ + тепло (≈3500 кДж)
В химической реакции термитной сварки рельсов крана алюминий восстанавливает оксид железа, образуя чистое расплавленное железо и шлак из оксида алюминия. Шлак, будучи более легким, всплывает на поверхность, в то время как расплавленная сталь заполняет сварочную полость вокруг концов рельсов при термитной сварке рельсов крана.
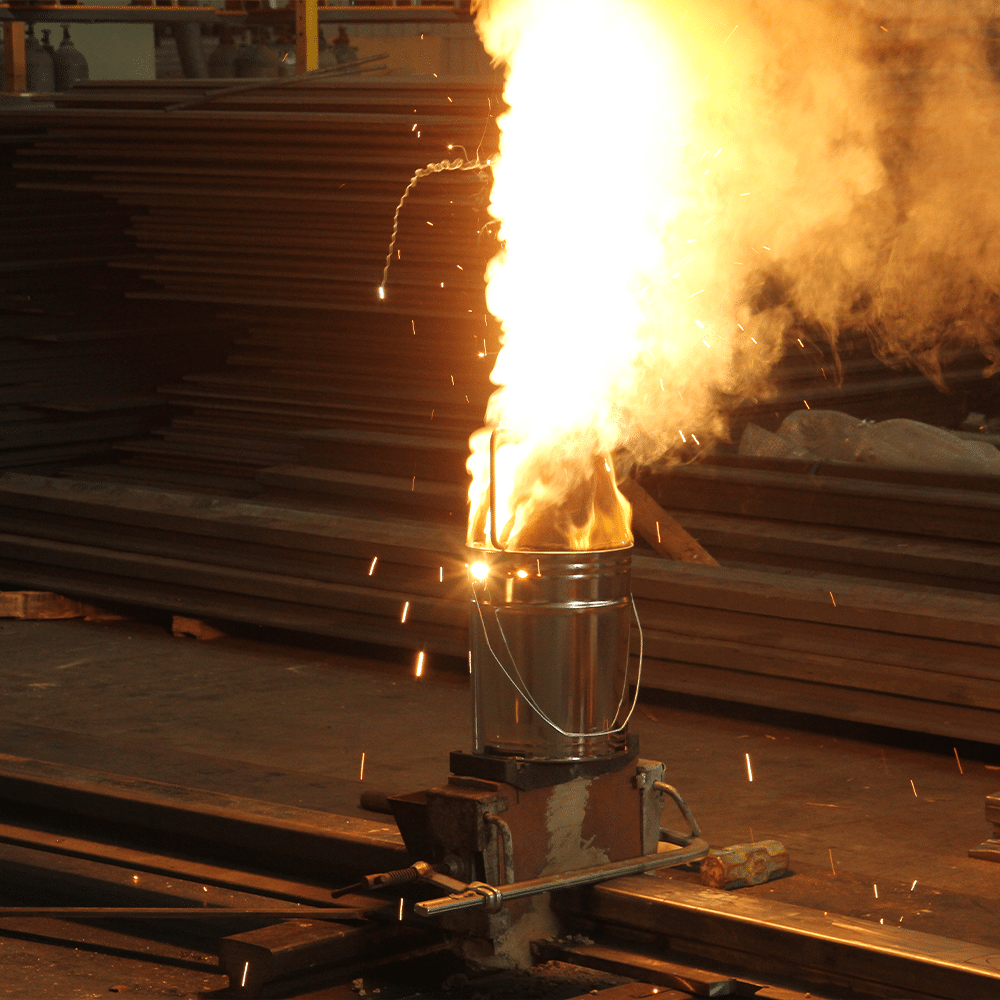
Почему это лучше, чем болтовые соединения
| Свойство | Болтовое соединение накладок | Алюмотермическая сварка |
| Электрическая непрерывность | Изменчивый, ухудшается со временем. | Равно родительской направляющей |
| Механическая прочность | ~60-70% основной рельсовой системы | ≥100% исходного рельса (на растяжение) |
| Требования к техническому обслуживанию | Периодическая повторная затяжка болтов. | Никто |
| Ударная нагрузка | Ударное воздействие на колесо в каждом шарнире | Отсутствие ударов — сплошная поверхность |
| Срок службы | 2-5 лет (для тяжелых условий эксплуатации) | Более 20 лет |
| Устойчивость к усталости | Низкая концентрация напряжений в болтовом отверстии. | Высокий — без источников напряжения |
2. Опорные профили рельсов для кранов, используемых при термитной сварке.
Расходные материалы для термитной сварки компании Forgesail охватывают весь спектр профилей крановых рельсов, широко используемых по всему миру:
Китайский стандарт GB (серия QU)
| Профиль рельса | Термитная порция (кг) | Время предварительного нагрева (мин) | Приложения |
| QU70 | 4.0 | 3 | Мостовые краны средней грузоподъемности, производственные краны |
| QU80 | 4.5 | 4 | Тяжелые цеховые краны, складские краны |
| QU100 | 9.0 | 5 | Тяжелые козловые краны, портовые краны RTG |
| QU120 | 12.0 | 9 | Судостроительные краны «Голиаф», тяжелые портальные краны |
Европейский стандарт DIN 536 серии А
| Профиль рельса | Термитная порция (кг) | Время предварительного нагрева (мин) | Приложения |
| А55 | 4.0 | 3 | Легкие мостовые краны |
| А65 | 4.5 | 4 | Краны среднего размера для заводов |
| А75 | 5.0 | 5 | Тяжелые производственные краны |
| А100 | 9.0 | 9 | Краны контейнерных терминалов |
| А120 | 12.0 | 12 | Тяжелые козловые краны |
| А150 | 15.0 | 15 | Сверхтяжелые судостроительные краны «Голиаф» |
Другие поддерживаемые типы рельсов
– Железнодорожные рельсы с плотностью 50 кг/м и 60 кг/м
– 18 кг/м, 24 кг/м, 38 кг/м, 43 кг/м легкие рельсы
– Профили направляющих изготавливаются на заказ по запросу.
3. Стандартные этапы выполнения работ по термитной сварке рельсов крана.
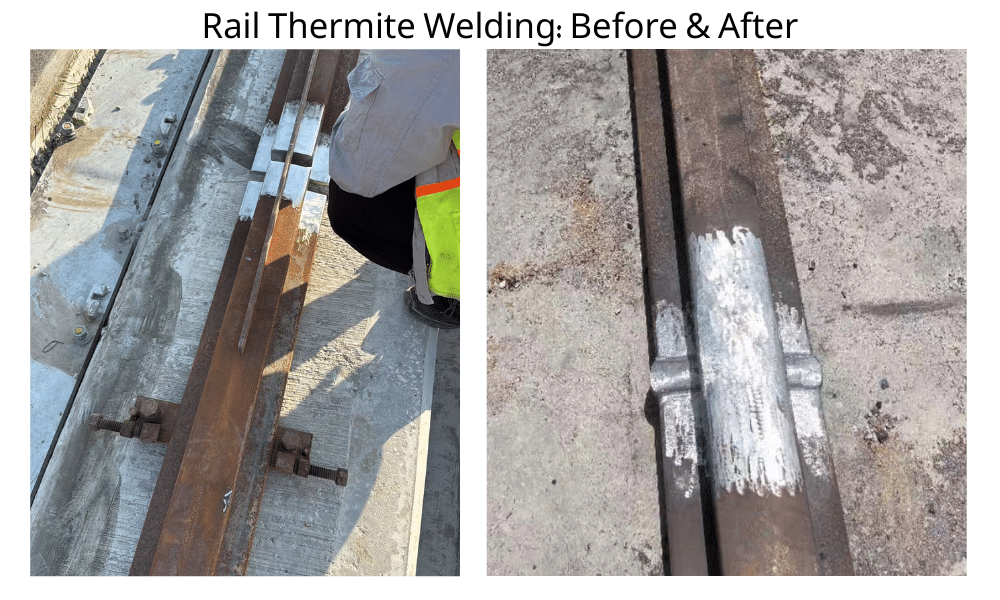
Шаг 1: Осмотрите и очистите концы рельсов.
Удалите всю ржавчину, окалину, масло и влагу с концов рельсов. Любое загрязнение приведет к пористости сварного шва. Концы рельсов должны быть обрезаны ровно — если они изношены или имеют скошенные края, обрежьте их заново перед продолжением работы.
Шаг 2: Выровняйте концы направляющих.
Расположите направляющие с заданным зазором (26 ± 2 мм для всех термостойких элементов Forgesail). Используйте устройство для выравнивания направляющих, чтобы обеспечить:
– Вертикальное выравнивание: обе головки направляющих находятся на одной и той же высоте.
– Горизонтальное выравнивание: осевые линии рельсов идеально выровнены.
– Без поворота и наклона
На этом этапе несоосность становится необратимым дефектом готового сварного шва.
Шаг 3: Поместите песчаную форму
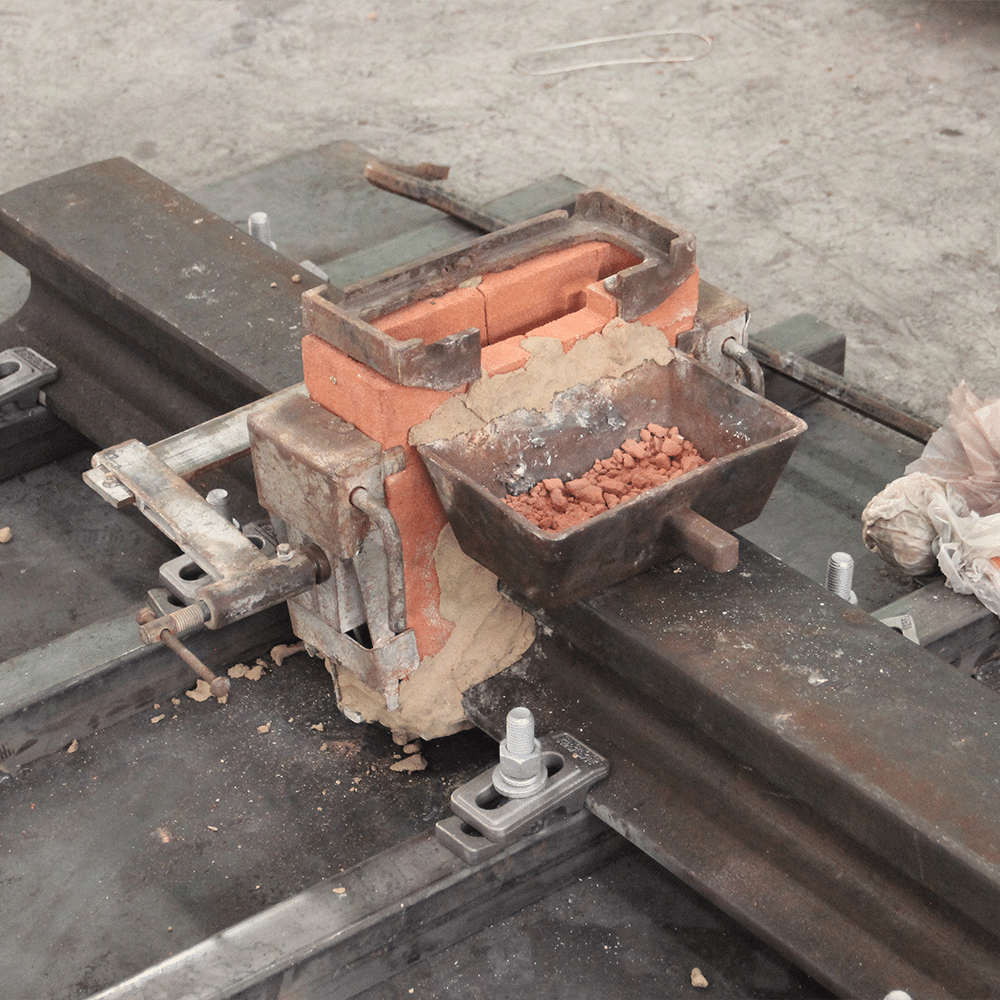
Двухкомпонентная форма из огнеупорного песка окружает концы рельсов, образуя сварочную полость. Форма должна быть точно центрирована над зазором между рельсами. Форма полости формы предварительно спроектирована таким образом, чтобы получить сварочный воротник, который можно отшлифовать заподлицо.
Шаг 4: Нанесение цементирующего песка.
Загерметизируйте все стыки формы и рельса цементирующим песком (огнеупорной пастой). Любой зазор приведет к утечке расплавленной стали во время заливки. Особое внимание следует уделить основанию рельса — именно здесь чаще всего возникают протечки.
Шаг 5: Проверка сварочных материалов
Проверять:
– Термитная часть соответствует типу профиля направляющей.
– Часть продукта сухая (влага вызывает сильное разбрызгивание во время реакции).
– Тигель чистый, без трещин.
– Все инструменты (лезвие для удаления шлака, крышка тигля, поддон для шлака) готовы.
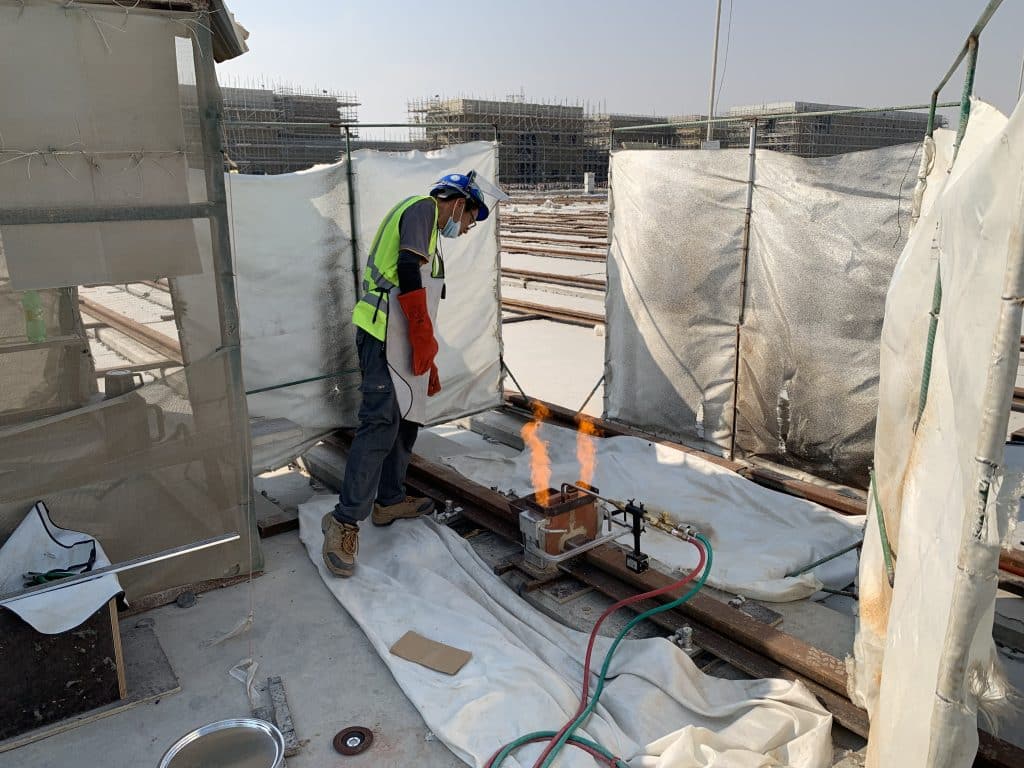
Шаг 6: Разогрев
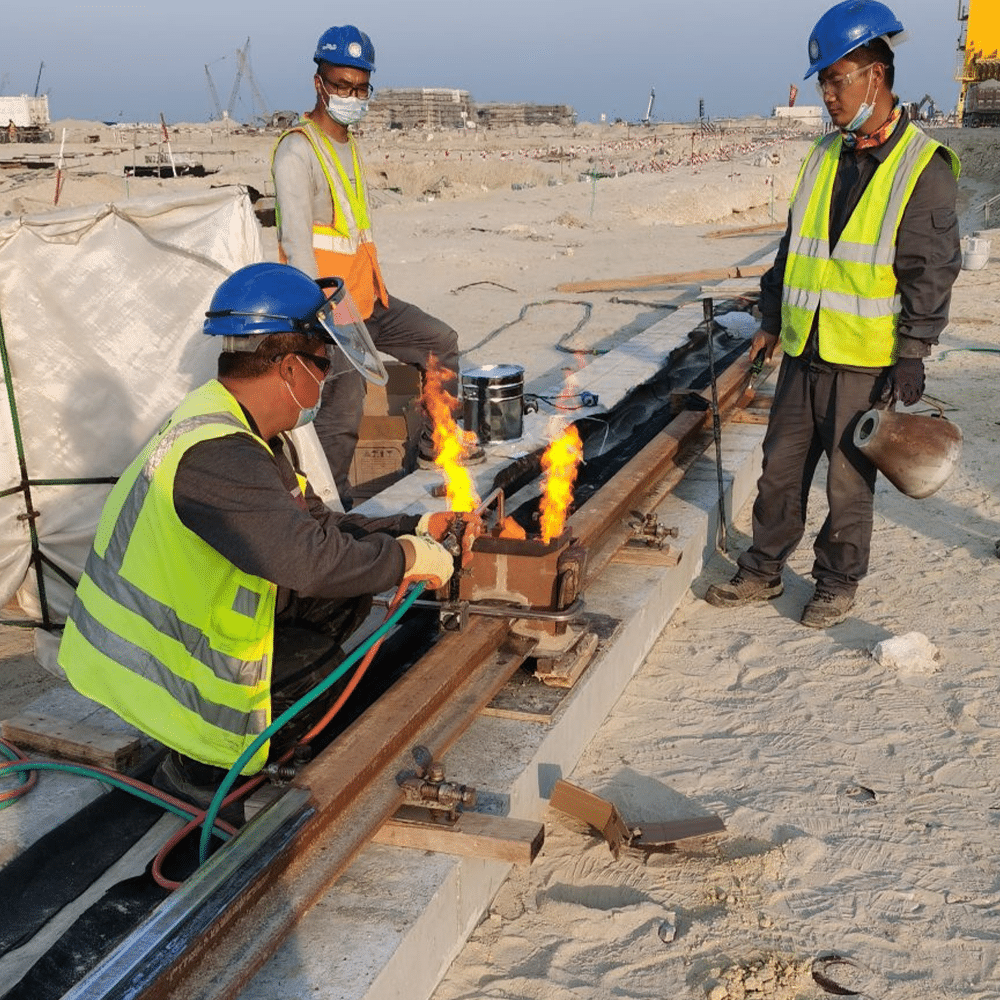
Для нагрева концов рельсов используйте пропаново-кислородный предварительный нагреватель. Ключевые параметры:
| Параметр | Ценить |
| Давление кислорода | 0,4 МПа |
| давление сжиженного газа | 0,07 МПа |
| Длина сердцевины пламени | 15-20 мм |
| Скорость потока кислорода | 3500 л/ч |
| Время предварительного нагрева | 3-15 мин (зависит от размера рельсов, см. таблицы выше) |
Предварительный нагрев имеет решающее значение — он удаляет влагу из формы, доводит концы рельсов до температуры сварки и обеспечивает полное заполнение расплавленной стали основанием рельса до его затвердевания. Правильный предварительный нагрев необходим для гарантирования качественного изготовления крановых рельсов методом термитной сварки.
Шаг 7: Заливка
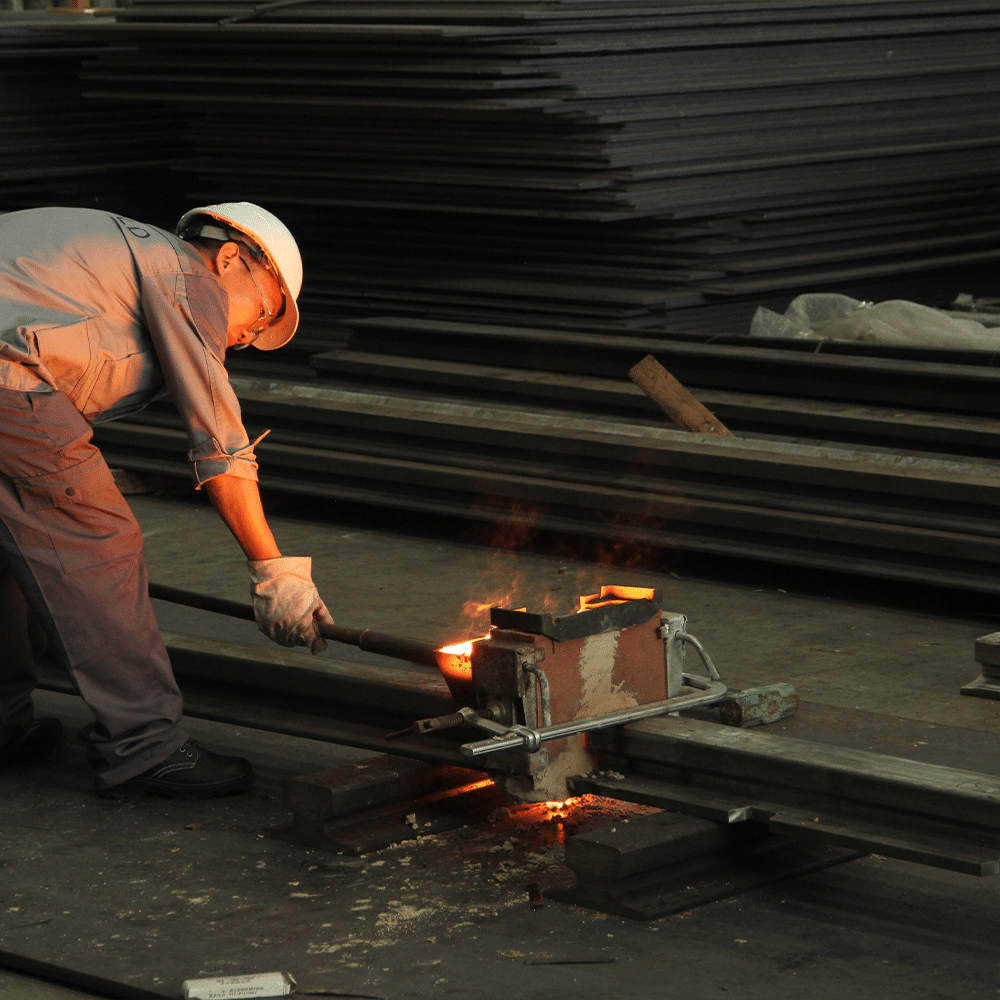
1. Поместите терморитную смесь в предварительно нагретый тигель.
2. Поджигайте с помощью искрового зажигателя (никогда не используйте пламя — это может вызвать разбрызгивание).
3. Реакция завершается примерно за 15-30 секунд.
4. Немедленно постучите по тиглю, чтобы расплавленная сталь попала в форму.
5. Дайте застыть в течение 1-2 минут.
Шлак (оксид алюминия) всплывает на поверхность стояка и удаляется после заливки.
Шаг 8: Демонтаж формы и удаление окалины.
После 4-5 минут охлаждения рельса крана, сваренного термитной сваркой, необходимо удалить песчаную форму. С помощью шлакового ножа удалите верхний стояк, пока металл еще горячий (докрасного раскаления). Стояк содержит шлак и усадочную пористость, и его необходимо полностью удалить для обеспечения качественной обработки рельса крана при термитной сварке.
Шаг 9: Шлифовка
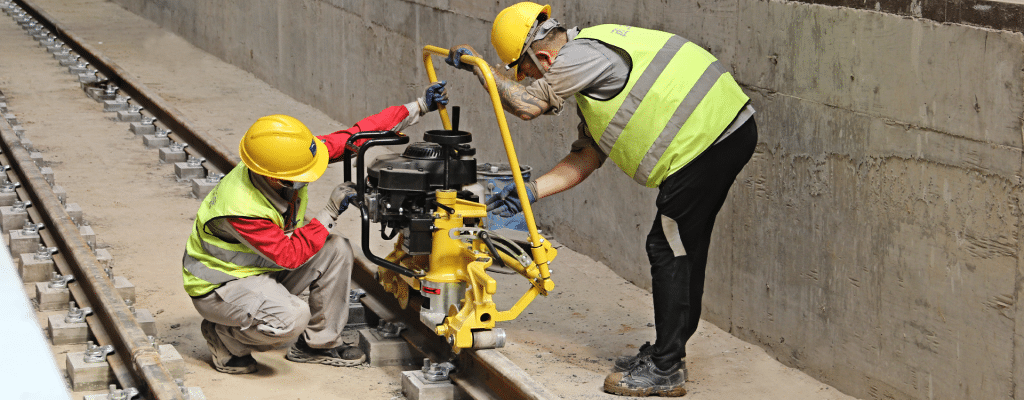
После охлаждения до комнатной температуры отшлифуйте сварной шов заподлицо с профилем головки рельса. Полученная поверхность должна иметь следующие характеристики:
– На одном уровне с поверхностью перил (без ступеньки)
– Гладкая поверхность — без царапин и следов шлифовки глубже 0,3 мм.
– Плавно переходит в радиус головки рельса
Шаг 10: Тестирование (MPI / UT)
Проверка качества:
– Магнитопорошковая дефектоскопия (МПД)Обнаруживает дефекты поверхности и приповерхностного слоя.
– Ультразвуковой контроль (УЗК)Обнаруживает внутреннюю пористость, непроплавленность и трещины.
– Визуальный осмотрПроверьте наличие подрезов, наложений и следов шлифовки.
4. Сводка параметров сварки
Все термокомпрессионные элементы Forgesail используют одни и те же базовые параметры:
| Параметр | Спецификация |
| Давление кислорода | 0,4 МПа |
| давление сжиженного газа | 0,07 МПа |
| Длина сердцевины пламени | 15-20 мм (нейтральное пламя) |
| Скорость потока кислорода | 3500 л/ч |
| Зарезервированный железнодорожный зазор | 26 ± 2 мм |
| время реакции | 15-30 секунд |
| Температура заливки | ~2500°C |
| Предел прочности сварного шва на растяжение | ≥680 МПа (серия III DE) |
| Применимый стандарт | ТБ/Т1632.3-2014 |
| Система качества | ISO 9001:2008 |
5. Меры предосторожности в холодную погоду
При алюминиетермической сварке при температуре ниже 15 °C требуются дополнительные меры для предотвращения образования холодных трещин:
| Состояние | Процедура |
| Температура воздуха ниже 15°C | После заливки металла накройте сварочный шов теплоизоляционным одеялом на 10 минут. |
| Температура рельсов ниже 15°C | Используйте сварочную горелку для предварительного нагрева каждой стороны рельса в течение 1-2 минут до достижения приблизительно 37°C. |
| Влажные или сырые условия | Увеличенный предварительный нагрев для удаления влаги из формы и поверхности рельсов. |
| Ветреная погода | Используйте ветрозащитные экраны вокруг зоны сварки, чтобы предотвратить неравномерное охлаждение. |
6. Полный комплект сварочного оборудования
В комплект для алюмотермической сварки Forgesail входит все необходимое для сварки в полевых условиях:
| Компонент | Функция |
| Термитная часть (серия III DE/QU) | Обеспечивает подачу расплавленной стали для сварки. |
| Двухкомпонентная песчаная форма | Образует сварочную полость вокруг концов рельсов. |
| Тигель | Содержит реакцию термита. |
| Обложка Crucible | Контролирует реакцию и предотвращает разбрызгивание. |
| бункер для приема шлака | Улавливает шлак после заливки |
| Предварительный нагреватель с решеткой | Система предварительного подогрева пропаном/кислородом |
| Редуктор давления пропана | Регулирует поток сжиженного газа |
| Устройство для выравнивания рельсов | Располагает направляющие для сварки. |
| Шлифовальная машина для рельсов | Послесварочная обработка |
| Зажим для лука | Обеспечивает надежное крепление формы во время заливки. |
| Лезвие из шлака | Удаляет стояк после сварки. |
| песок Лутинг | Уплотняет стык пресс-формы и направляющей. |
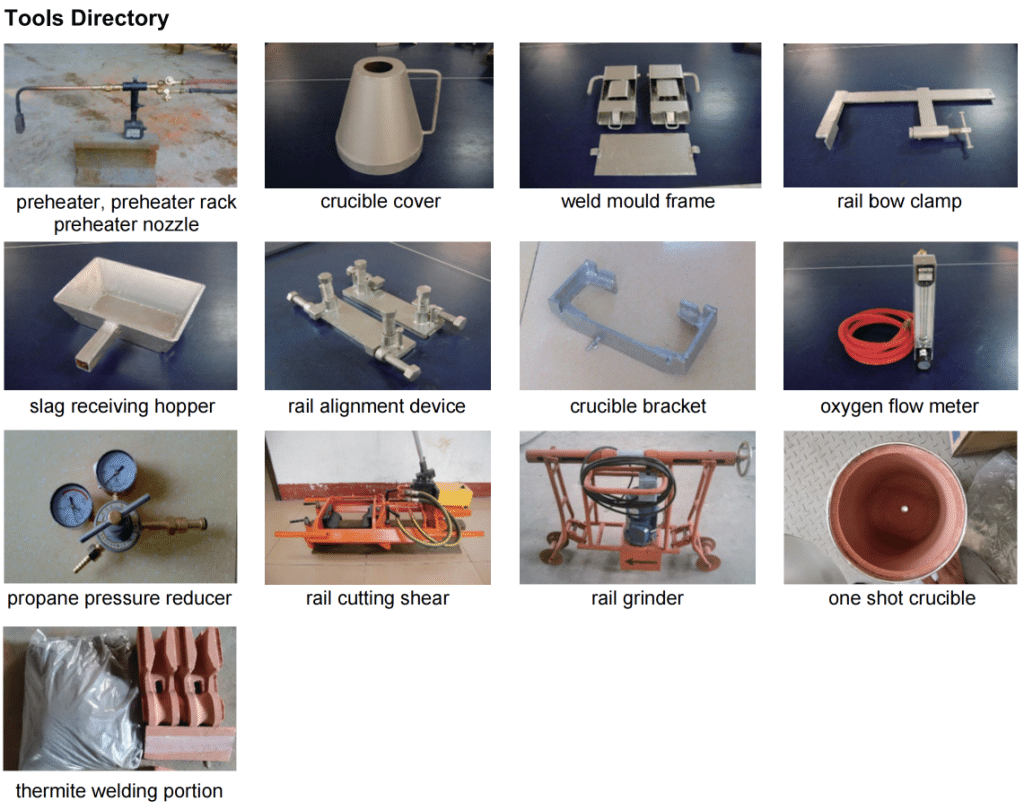
Всё оборудование портативно и не требует внешнего источника питания — химическая реакция является самоподдерживающейся.
7. Применение в различных отраслях промышленности
Алюмотермическая сварка получила широкое распространение в различных отраслях промышленности для изготовления рельсов для кранов:
| Промышленность | Приложение | Выгода |
| **Порты и терминалы** | Рельсы для кранов STS и RTG | Отсутствие ударной нагрузки на шарниры позволяет осуществлять движение тележки на высокой скорости. |
| **Верфи** | Подъемные пути для козлового крана «Голиаф» | Непрерывная рельсовая система исключает разрушение стыков при экстремальных нагрузках. |
| **Сталеплавильные заводы** | рельсы мостового ковшового крана | Сварные соединения выдерживают термические циклы без ослабления. |
| **Автоматизированные склады** | рельсы штабелерного крана ASRS | Бесшовные соединения обеспечивают точное позиционирование со скоростью более 200 м/мин. |
| **Добыча полезных ископаемых** | Направляющие для штабелера/разгрузчика | Сварные соединения выдерживают сильные удары и воздействие абразивных веществ. |
| **Коксохимические заводы** | Закалка рельсов вагонов | Несплавные рельсы выдерживают термические удары без разрушения стыков. |
| **Железнодорожные грузовые станции** | Рельсы козлового крана | Исключает необходимость обслуживания болтовых соединений в местах с высокой проходимостью. |
8. Качество и соответствие стандартам
Термитные элементы серии III DE компании Forgesail для крановых направляющих при термитной сварке прошли испытания и сертифицированы уполномоченными органами по контролю качества на соответствие стандартам. ТБ/Т1632.3-2014, Китайский национальный стандарт для алюмотермической сварки. Все вспомогательное оборудование для крановых рельсов, используемых при термитной сварке, соответствует этому стандарту. ISO 9001:2008 Требования к системе управления качеством.
Каждая термитная порция упакована индивидуально, чтобы предотвратить впитывание влаги во время хранения и транспортировки.
9. Распространенные дефекты сварных швов и способы их предотвращения
| Дефект | Причина | Профилактика |
| **Пористость** | Влага в плесени или на поверхности рельса. | Необходимо обеспечить достаточный предварительный нагрев; хранить порции в сухом месте. |
| **Отсутствие слияния** | Недостаточный предварительный нагрев; рельс слишком холодный. | Проверьте время предварительного нагрева; перед сваркой нагрейте холодные рельсы. |
| **Включение шлака** | Неполное удаление шлака; загрязненный участок. | Очистите лезвие от шлака; используйте герметичные детали. |
| **Горячий треск** | Быстрое охлаждение; высокая степень ограничения движения. | Изоляционное полотно в холодную погоду; правильный зазор между рельсами. |
| **Поверхностная точечная коррозия** | Слишком агрессивный помол | Используйте подходящий шлифовальный круг; дайте сварному шву полностью остыть. |
10. Почему стоит выбрать продукцию для термитной сварки от Forgesail?
Полная системаКомпания Forgesail поставляет не только термитную смесь, но и весь сварочный комплект — формы, тигли, инструменты, нагреватели, шлифовальные станки и устройства для выравнивания. Один поставщик, один стандарт, одна точка контакта.
Широкая совместимость с рельсамиОт легких крановых рельсов QU70 до тяжелых крановых рельсов A150 Goliath, компания Forgesail предлагает расходные материалы, соответствующие рельсам для термитной сварки, а также комплектующие для термитной сварки для всего ассортимента продукции. Возможна разработка индивидуальных рецептур для нестандартных профилей крановых рельсов для термитной сварки.
Проверенное качествоВсе детали серии III DE сертифицированы по стандарту TB/T1632.3-2014. Производство по стандарту ISO 9001:2008 гарантирует стабильность качества от партии к партии.
Глобальная поддержкаИнженерная команда готова к проведению обучения на месте, квалификации процедур и устранению неполадок. Производственные мощности расположены в Уси и Наньтуне, Китай, с логистикой экспорта по всему миру.
 alt="Оборудование для термитной сварки, подготовленное для соединения рельсов крана" /> alt="IMG 1024x691" /> alt="Оборудование для термитной сварки, подготовленное для соединения рельсов крана" />
Заключение
Термитная сварка рельсов для кранов позволяет превратить соединение рельсов крана из проблемного в постоянное, бесшовное соединение. Для предприятий, эксплуатирующих тяжелые краны — верфи, порты, металлургические заводы, шахты, автоматизированные склады — термитная сварка рельсов для кранов сокращает время простоя, продлевает срок службы рельсов и исключает постоянные затраты на обслуживание болтовых соединений.
Процесс сварки является портативным, не требует внешнего источника питания и может быть выполнен квалифицированными специалистами за одну смену. При надлежащем предварительном нагреве, выравнивании и послесварочном контроле термитно-сварное соединение прослужит дольше, чем окружающий рельс.
—
Если вам необходимы вспомогательные материалы для рельсов крана, свариваемых термитной сваркой, свяжитесь с нашей командой для получения ценового предложения.https://forgesail.com/contact/) | Электронная почта: info@forgesail.com | Тел.: +86-(0)510-85858896











