




1. Почему алюмотермическая сварка рельсов по-прежнему важна
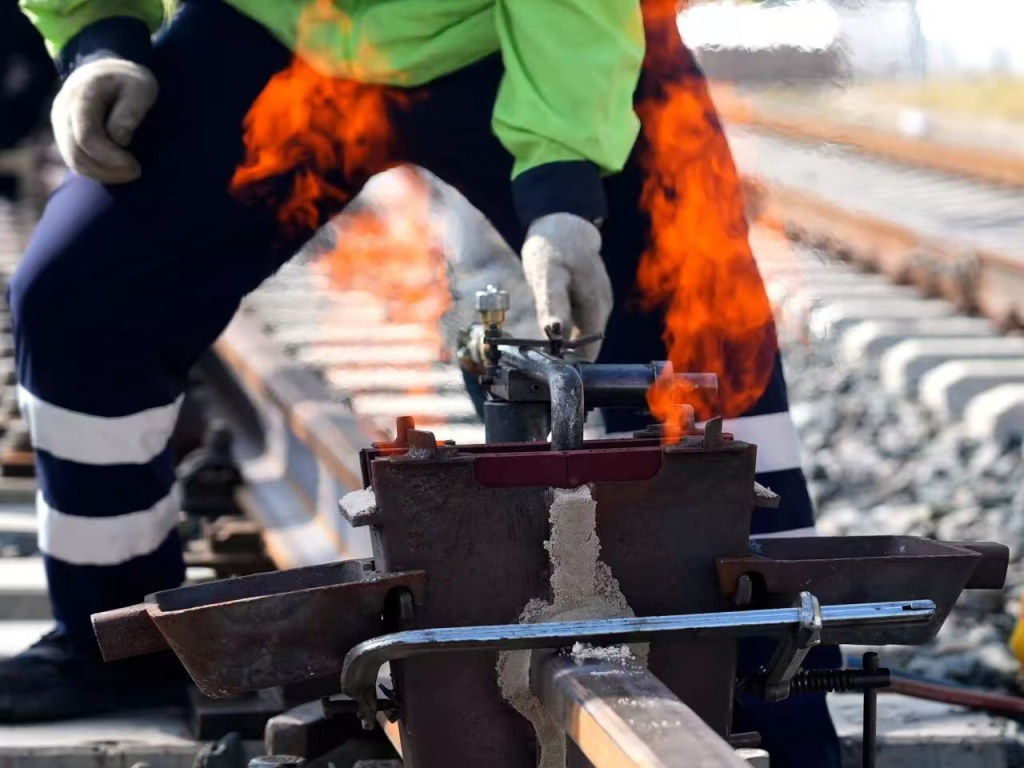
Алюмотермическая сварка рельсов соединяет два конца рельса посредством самопроизвольной химической реакции. Для этого не требуется электросеть, сварочный аппарат и масштабные мобилизационные работы.
Именно эта независимость объясняет, почему алюмотермическая сварка рельсов остается стандартным методом непрерывной сварки рельсов в отдаленных районах. крановые взлетно-посадочные полосы а также для ремонта в тех местах, куда не может добраться мобильный фотоаппарат.
В этом руководстве рассматривается, что такое алюмотермическая сварка рельсов, как происходит реакция, какие стандарты регулируют этот процесс и как избежать дефектов, вызывающих большинство отказов соединений.
2. Химические процессы, лежащие в основе алюмотермической сварки рельсов.
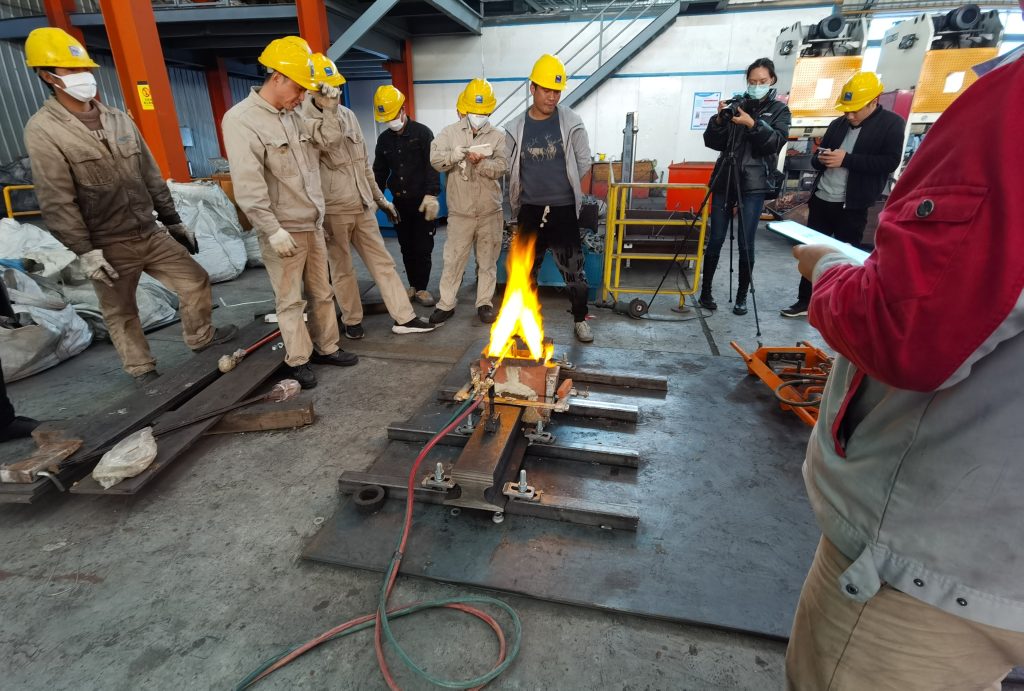
Основной реакцией является классическое термитное восстановление. Алюминиевый порошок восстанавливает оксид железа, выделяя железо и большое количество тепла.
Fe2O3 + 2Al → 2Fe + Al2O3 + тепло
Температура реакции превышает 2500 °C, что значительно выше точки плавления стали. Расплавленное железо заполняет полость формы и сплавляет два конца рельса.
Оксид алюминия образует шлак меньшей плотности, который всплывает на поверхность тигля и формы. Этот слой шлака защищает расплавленную сталь от окисления и не должен попадать в сварной шов.
Составы не являются универсальными. Легирующие добавки, такие как углерод, марганец, ванадий и хром, корректируются таким образом, чтобы сварочный металл соответствовал марке основного рельса — стандартному углеродистому рельсу, закаленному R350HT или крановому рельсу DIN 536.
Никогда не смешивайте расходные материалы от разных поставщиков или из разных составов. Алюмотермическая сварка рельсов требует подбора формы, тигля и шихты.
3. Международные стандарты для алюмотермической сварки рельсов
Пять ключевых источников охватывают большую часть работ по алюминиево-термической сварке рельсов по всему миру. Опубликованными стандартами являются только EN 14730 и ISO 23300; AREMA и AWS D15.2 – это отраслевые практики.
- EN 14730-1: Европейский стандарт для сертификации сварочных процессов, включая валидацию процедуры.
- EN 14730-2: квалификация сварщиков алюмотермической сварки, утверждение подрядчиков и приемка готовых сварных швов.
- ISO 23300-1:2021 и ISO 23300-2:2025: международная серия стандартов по сварке рельсов, охватывающая общие требования и методы испытаний, а также, в частности, алюмотермическую сварку.
- AREMA Глава 4 (Железнодорожный транспорт): североамериканское отраслевое руководство по грузовым, горнодобывающим и тяжеловесным железнодорожным путям. Обратите внимание, что это руководство по инженерной практике, а не опубликованный стандарт.
- AWS D15.2: рекомендуемые методы сварки рельсов и связанных с ними рельсовых компонентов. Обратите внимание, что AWS D15.1 относится к вагонам и локомотивам, а не к рельсам.
Профили крановых рельсов — это отдельный вопрос. Крановые рельсы А-образного сечения имеют размеры, соответствующие стандарту DIN 536-1 (A45–A150). Это давно существующий эталонный стандарт, не имеющий прямой замены стандарту EN для крановых рельсов А-образного сечения, поэтому уточните, какая редакция указана в вашем проекте. Полное сравнение профилей см. в нашем руководстве по типам крановых рельсов.Полное сравнение профилей рельсов для кранов смотрите в нашем руководстве по типам рельсов.
Вне зависимости от региона, определяющим документом является утвержденная технологическая карта сварки (WPS), подтвержденная протоколом квалификации сварочной процедуры (WPQR). В тех случаях, когда в данной статье приводится типичное значение, приоритет имеет технологическая карта сварки (WPS).
4. Выполнение работ на объекте: 6 этапов алюмотермической сварки рельсов.
Качество полевых работ зависит от шести этапов. Пропуск или спешка на любом из них являются основной причиной большинства неудач.
Шаг 1: Выравнивание соединения и установка зазора
Совместите концы рельсов и установите зазор, указанный в процедуре сварки. Значения зазора зависят от конкретного комплекта и варьируются в зависимости от сечения рельса и температуры окружающей среды — во многих процессах зазор составляет около 25 мм, в то время как в других — 30–35 мм. Никогда не принимайте за универсальное значение.
Установите вертикальную выпуклость так, чтобы готовый сварной шов компенсировал усадку при охлаждении. Перед зажиманием проверьте выравнивание с помощью линейки.
Шаг 2: Зажим и герметизация пресс-формы
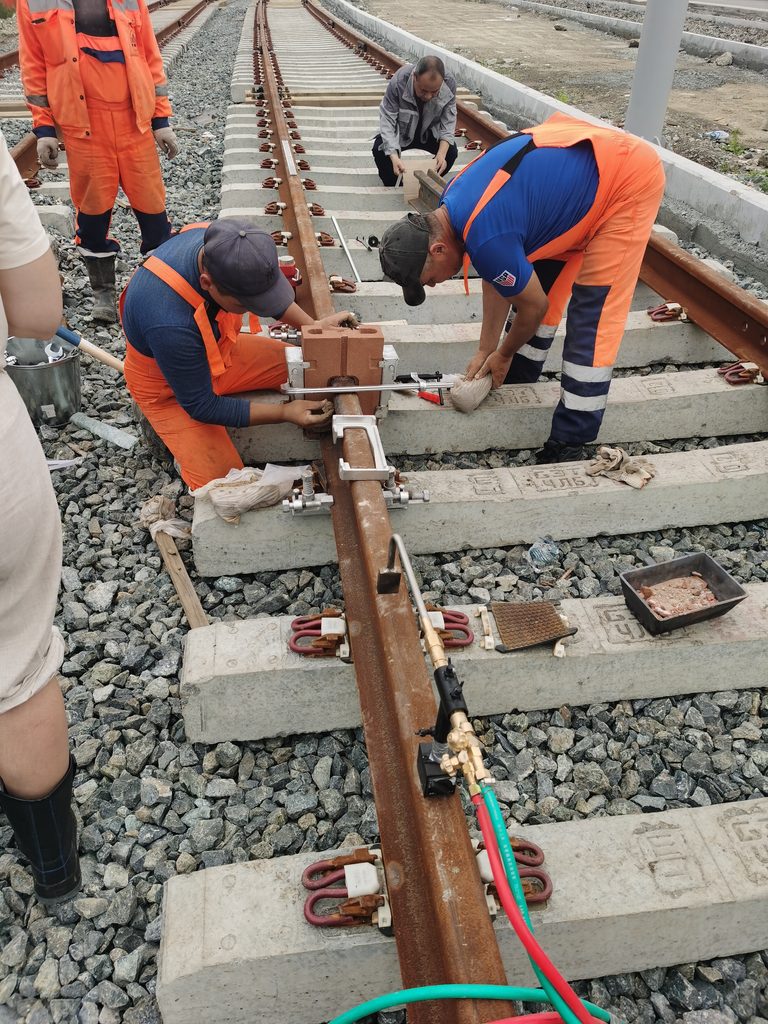
Установите огнеупорную форму и загерметизируйте каждый стык герметизирующей пастой или песком. Плохая герметизация приводит к вытеканию расплавленной стали, что портит стык и создает опасность для безопасности.
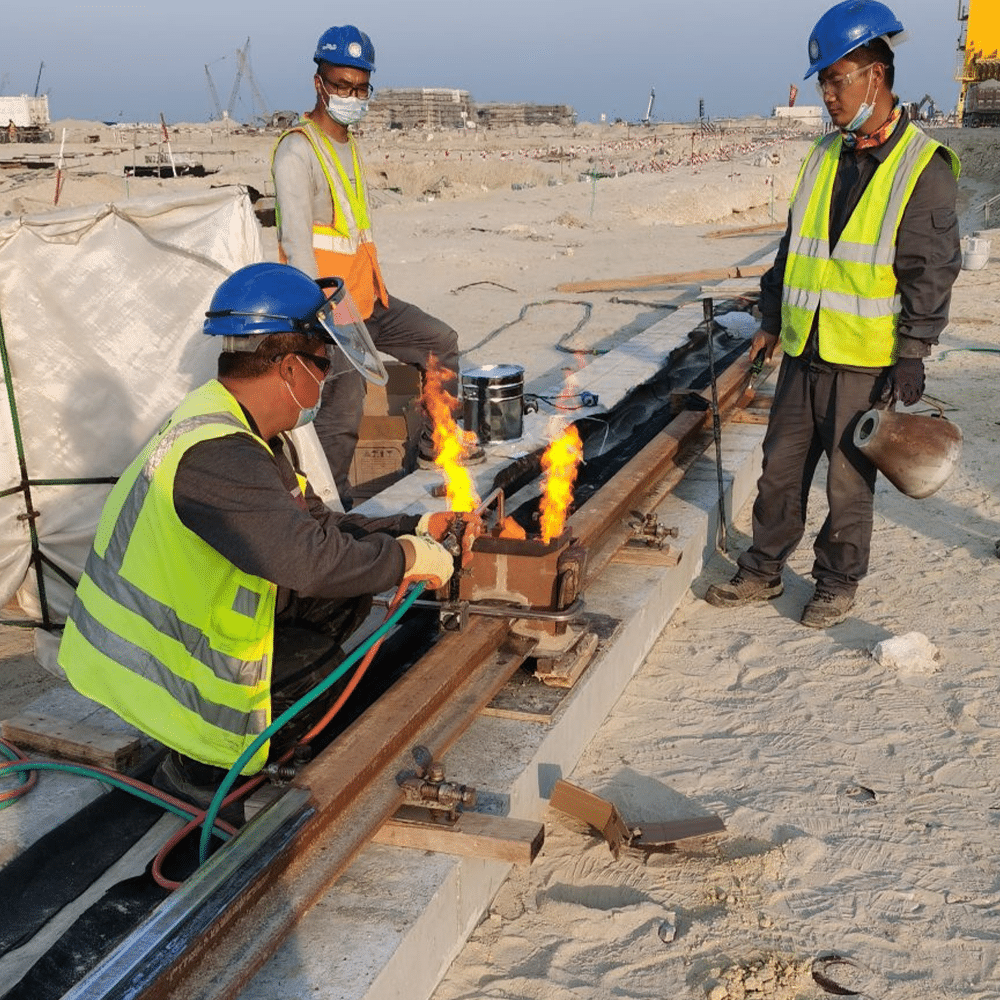
Шаг 3: Равномерный предварительный нагрев
Предварительно прогрейте оба конца рельса контролируемой горелкой до температуры, указанной в процедуре, — обычно 900–1000 °C на головке рельса. Равномерный предварительный нагрев предотвращает неполное сплавление. На закаленных в головке рельсах марках, таких как R350HT, следите за верхним пределом: чрезмерный предварительный нагрев вызывает обезуглероживание и локальную потерю твердости.
Холодная погода меняет диапазон предварительного прогрева и охлаждения. Наше руководство по этому вопросу. термитная сварка погодные условия Подробно рассматриваются границы поля.
Шаг 4: Зажигание в тигле и самонарезка.
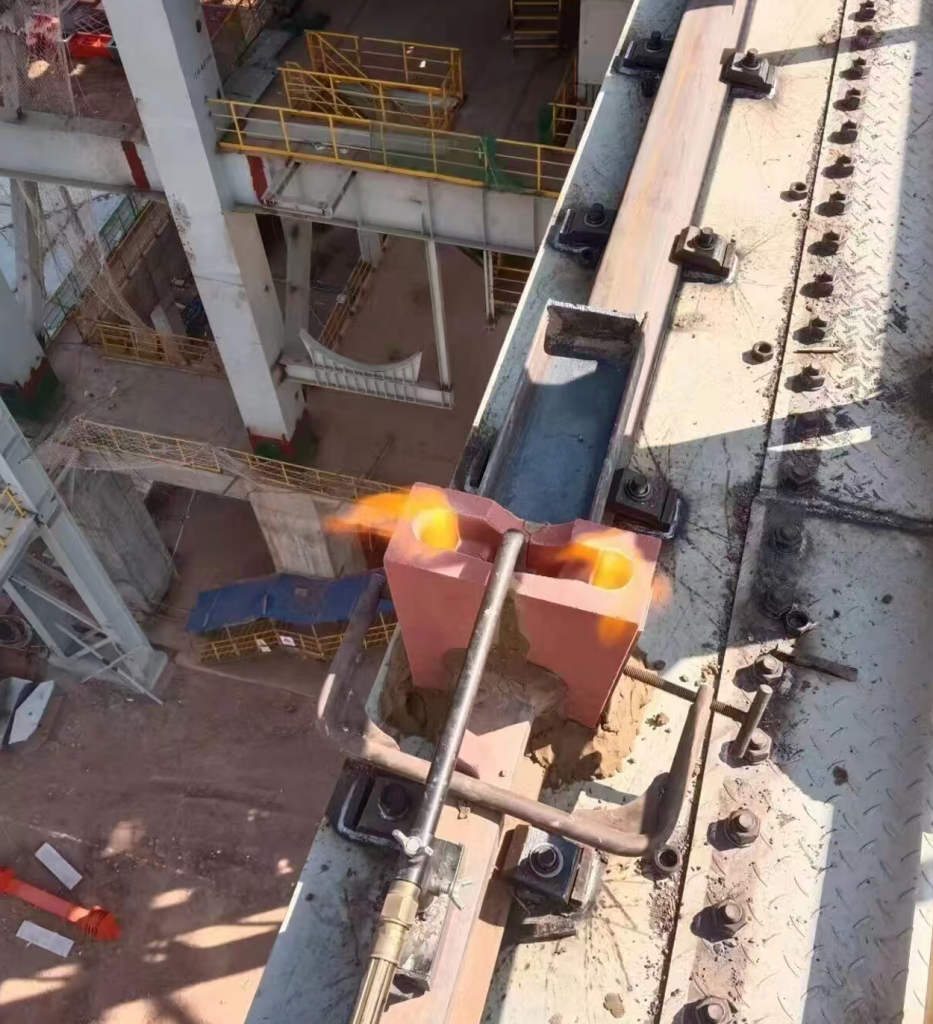
Подожгите шихту в тигле. Автоматический барабан удерживает расплавленную сталь до завершения реакции, а затем выпускает ее в форму. Эта задержка позволяет отделить шлак перед разливкой.
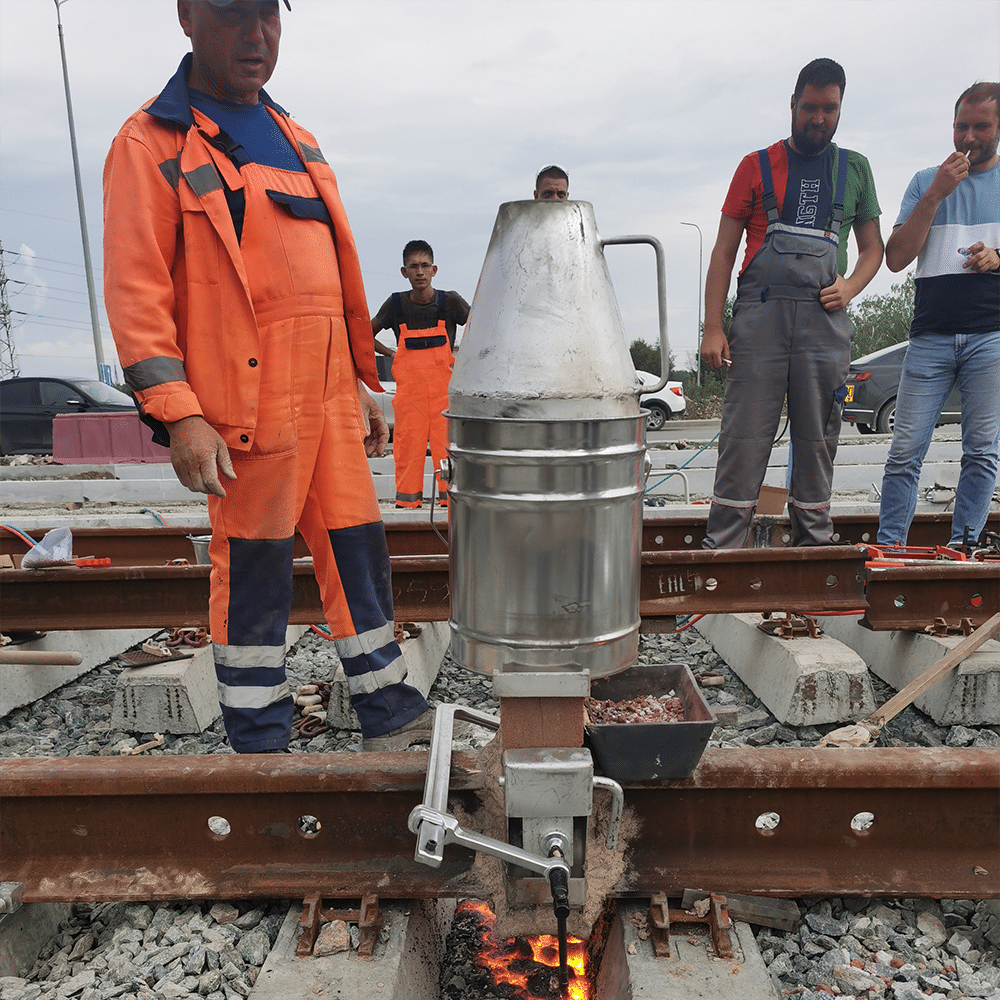
Шаг 5: Удаление металла и резка
Снимите форму и срежьте излишки сварного шва в указанное в процедуре время. Слишком рано – и сварной шов будет еще мягким; слишком поздно – и материал будет слишком твердым, чтобы его можно было чисто срезать.
Шаг 6: Профильная шлифовка и тестирование
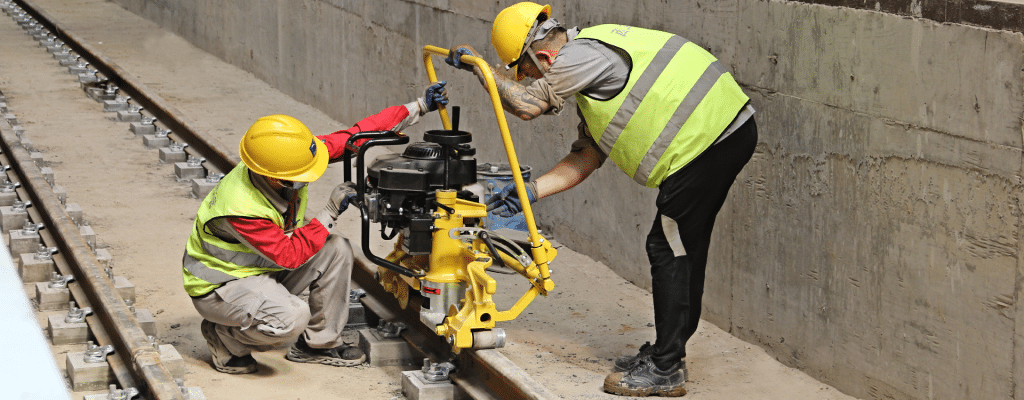
Шлифуйте сварной шов, чтобы восстановить профиль головки рельса в пределах допусков, установленных стандартом, затем полностью остудите и проверьте. Ультразвуковой контроль (УЗК) используется для подтверждения внутренней целостности соединения перед его приемкой.
Подробный список неисправностей и их причин см. в [ссылка]. предотвращение дефектов термитной сварки.
5. Алюмотермическая сварка, контактная сварка и сварка в закрытом дуговом режиме.
В таблице ниже сравниваются три основных метода соединения рельсов. Для более подробного сравнения двух наиболее распространенных вариантов, читайте далее. контактная сварка против термитной сварки.
| Фактор | Алюмотермический (АТВ) | Flash Butt (FBW) | Замкнутая дуга (ЗДУ) |
| капитальные затраты | Низкий | Очень высокий | Низкий до умеренного |
| Мобилизация | Полностью портативный, не требует питания. | Тяжелая техника, генератор, кран | Умеренный, требует питания |
| Время цикла на одно соединение | Более длительный процесс (формование, предварительный нагрев, охлаждение) | Замкнуть после установки | Умеренный |
| Качество соединения | Литая структура; более низкая усталостная прочность, чем у FBW. | Кованая конструкция; высочайшая усталостная прочность. | Подходит для ремонтных работ. |
| зона термического воздействия | Более широкая, литая конструкция | Узкая, кованая конструкция | Узкий до среднего |
| Ограниченный/возвышенный доступ | Отличный | Бедный | Справедливый |
| Наиболее подходит для | Рельсы для кранов, ремонт, стрелки, удаленные объекты. | Длинные магистральные кампании CWR | Конкретные ремонтные работы и закрытия |
6. Безопасность и условия труда
Алюмотермическая сварка рельсов — это высокотемпературная и высокорискованная операция. Реакцию невозможно остановить после воспламенения.
Наибольшую опасность представляет влага. Вода, контактирующая с расплавленной сталью, мгновенно превращается в пар и может выбрасывать расплавленный металл. Никогда не выполняйте сварку в дождь, снег, туман или на мокром рельсовом основании — эти ограничения описаны в наших правилах. погодные условия для термитной сварки гид.
Рабочая зона должна быть сухой и свободной от посторонних предметов. Используйте разрешение на проведение огневых работ, осуществляйте пожарное наблюдение и используйте соответствующие средства индивидуальной защиты, включая защитный лицевой щиток, термостойкие перчатки и огнестойкую одежду.
Обеспечьте вентиляцию в туннелях и закрытых помещениях. В результате реакции образуются пары и пыль, которые необходимо удалять.
Если дождь начнётся до возгорания, остановите работу и защитите оборудование. Если реакция уже началась, отведите весь персонал на безопасное расстояние и ни в коем случае не пытайтесь накрыть плесень.
Классификация при транспортировке также имеет значение. Алюмотермические грузы содержат алюминиевый порошок, который классифицируется как опасный груз, реагирующий с водой (класс 4.3). Грузы должны перевозиться и храниться в соответствии с применимой классификацией ООН и группой упаковки, указанной в паспорте безопасности поставщика (SDS) — уточните точный номер ООН у вашего поставщика и экспедитора перед морской или автомобильной перевозкой.
7. Распространенные дефекты и способы их предотвращения
Большинство дефектов при алюмотермической сварке рельсов связаны с влагой, загрязнением или временем сварки. Также важно помнить, что алюмотермический сварной шов представляет собой литую, а не кованую конструкцию — именно это отличает его усталостное поведение от контактной сварки. Мы рассматриваем полный перечень дефектов при термитной сварке и способы их предотвращения; четыре наиболее распространенных из них кратко описаны здесь.Дефекты термитной сварки и способы их предотвращения
Пористость газа
Закругленные пустоты внутри сварного шва образуются из-за влаги в расходных материалах, влажной формы или влажной поверхности рельса. Храните расходные материалы в герметичной упаковке и правильно проводите предварительный нагрев.
Включение шлака
Шлак, попавший внутрь сварного шва, может образоваться из-за заливки до завершения реакции или из-за плохо герметизированной формы. Используйте автоматический сварочный барабан и проверьте герметичность.
Отсутствие слияния
Концы рельсов не полностью расплавлены из-за недостаточного предварительного нагрева, слишком малого зазора или загрязнения концов рельсов. Очистите концы и выполните процедуру предварительного нагрева.
Горячий треск
Поперечные трещины, образующиеся в горячем состоянии сварного шва, вызваны преждевременным извлечением из формы, ранним сдвигом или быстрым охлаждением. Соблюдайте время охлаждения и извлечения из формы.
Все четыре проблемы решаются одним и тем же принципом: подобранный комплект расходных материалов, сухая площадка, контролируемый предварительный нагрев и правильное время.
8. Условия хранения и срок годности расходных материалов
Расходные материалы для алюмотермической сварки рельсов чувствительны к влаге. Условия хранения напрямую влияют на качество сварки, а выбор заправки определяет стоимость.
- Храните заготовки, формы и тигли в герметичной оригинальной упаковке до использования.
- Хранить в сухом, хорошо проветриваемом месте, вдали от влажных полов и открытой воды.
- Используйте принцип "первым поступил — первым использован" и проверяйте срок годности каждой партии.
- Защищайте формы и тигли от ударов и деформаций; поврежденная форма не обеспечит герметичность.
- Запишите номер партии каждого изделия, чтобы можно было отследить проблемы с качеством.
- Критически важно: шихту, подвергшуюся воздействию влаги, нельзя высушить и использовать повторно. Влажную шихту необходимо извлечь и утилизировать целиком — влажная шихта может привести к неполной реакции, дефектам сварки и, при хранении, к самовозгоранию.
9. Применение в промышленности с большими нагрузками
Алюмотермическая сварка рельсов широко применяется в местах с высокими нагрузками и затрудненным доступом.
Контейнерные терминалы и портовые краны
Крановые пути STS и ASC подвергаются многократным динамическим ударам. Путь передачи груза проходит по рельсам., рельсовые подушки и крановые рельсы анализируется в нашем анализ сил, действующих на рельсы крана статья.
Горнодобывающая промышленность и перевозка тяжелых грузов
На линиях для перевозки тяжелых грузов с осевыми нагрузками более 30 тонн требуется строгий контроль зазоров и постоянный предварительный нагрев во избежание ударов в стыках.
Мостовые заводские краны
Сварка рельсов на месте на кровельных фермах или балках надземной части часто невозможна с помощью мобильной контактной сварки. Наиболее практичным вариантом остается алюмотермическая сварка рельсов. Устойчивость пути также зависит от основания, поэтому см. цементирование фундамента рельса для требований к установке.
10. Опыт работы над проектами
Компания ForgeSail поставила комплекты для алюмотермической сварки а также оказание технической поддержки на местах при реализации крупных промышленных проектов по строительству железнодорожных путей, включая Международный комплекс морской промышленности и услуг имени короля Салмана в Саудовской Аравии, где были установлены крановые рельсы A45–A150 с полными системами крепления и выполнено 6597 алюмотермических сварных швов.
Этот практический опыт определяет наш подход к выбору расходных материалов: они подбираются в соответствии с уклоном рельсов, местным климатом и сварочным процессом заказчика.
11. Часто задаваемые вопросы
Насколько прочна алюмотермическая сварка рельсов по сравнению с контактной сваркой?
Не с точки зрения усталости, а именно усталость является важнейшим фактором при сварке рельсов. Сварка встык создает кованую конструкцию, в то время как алюмотермическая сварка — литой; это обеспечивает сварке встык лучшие показатели усталости и более узкую зону термического воздействия. Алюмотермическая сварка по-прежнему широко используется для непрерывной сварки рельсов, если этот процесс одобрен, контролируется и правильно определен в технических условиях.
До какой температуры достигает реакция?
Температура термитной реакции превышает 2500 °C, что значительно выше температуры плавления стали.
Можно ли использовать алюмотермическую сварку рельсов для крановых рельсов?
Да. Он широко используется на крановых путях и балках надземной части конструкции, куда не может добраться передвижная машина для контактной штамповки.
Какой зазор между рельсами следует использовать?
Зазоры зависят от конкретного комплекта. Во многих процессах используется около 25 мм, но в некоторых — 30–35 мм в зависимости от комплекта расходных материалов, сечения рельса и температуры. Всегда следуйте инструкции поставщика.
Можно ли проводить алюмотермическую сварку рельсов под дождем?
Нет. Влага вызывает взрывы пара и дефекты сварных швов. Никогда не выполняйте сварку в дождь, снег или туман.
Сколько времени занимает пересадка одного сустава?
Сама сварка выполняется быстро, но полный цикл включает в себя сборку пресс-формы, предварительный нагрев, заливку, охлаждение и резку. Планируйте весь цикл, а не только заливку.











