




Comprender los riesgos de seguridad en la soldadura aluminotérmica
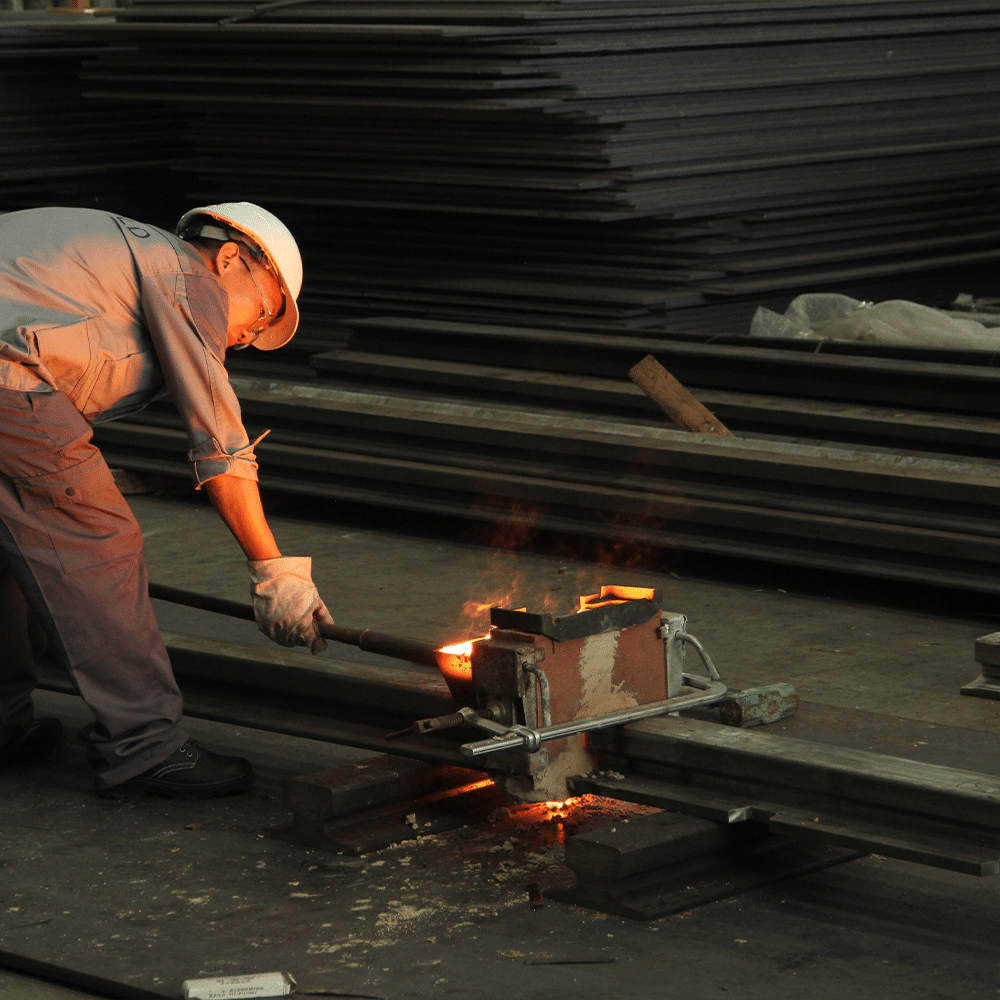
La soldadura aluminotérmica para aplicaciones ferroviarias implica una reacción química que alcanza aproximadamente los 2500 °C, produciendo acero fundido a temperaturas muy superiores a las de la soldadura por arco convencional. Una vez iniciada, la reacción aluminotérmica es autosostenible; el operario no puede detenerla a mitad de camino. Esto hace que la seguridad en la soldadura aluminotérmica sea fundamentalmente diferente a la de otros procesos de soldadura: el riesgo se concentra en un evento breve y de alta energía que requiere una planificación previa rigurosa y un estricto cumplimiento de los equipos de protección individual (EPI) y los procedimientos.
Las principales categorías de peligro son:
| Peligro | Riesgo | Medida de control |
| Térmica (reacción a 2500 °C) | Quemaduras graves, ignición de la ropa | Ropa ignífuga, protección térmica, zona de exclusión mínima de 3 m |
| Salpicadura de metal fundido | Lesiones oculares, quemaduras en la piel | Casco de soldadura con tonalidad 10+, guantes de cuero, cobertura total. |
| Inhalación de humos (Al₂O₃, óxidos metálicos) | Irritación respiratoria, fiebre por humos metálicos | Respirador P2/P3, se prefiere trabajo al aire libre, ventilación forzada si se trabaja en interiores. |
| Fracaso del crisol | Liberación incontrolada de metal fundido | Inspeccione el crisol antes de usarlo; nunca reutilice los crisoles. |
| Fuego | Ignición de materiales combustibles circundantes | Extintor de incendios de clase D, retire los materiales combustibles en un radio de 10 m. |
| Desplazamiento de oxígeno (espacio confinado) | Riesgo de asfixia | Acumulación de humos (Al₂O₃) + agotamiento de oxígeno. Nunca realice soldadura termita en espacios confinados sin ventilación forzada y control del aire. |
Esta guía abarca los procedimientos esenciales de seguridad para la soldadura termita en operaciones de soldadura de rieles, basados en las mejores prácticas de la industria y las normas reglamentarias. Para conocer el proceso de soldadura completo, consulte nuestra guía de soldadura aluminotérmica.
Seguridad en la soldadura aluminotérmica: Equipo de protección personal (EPP) obligatorio para los operarios
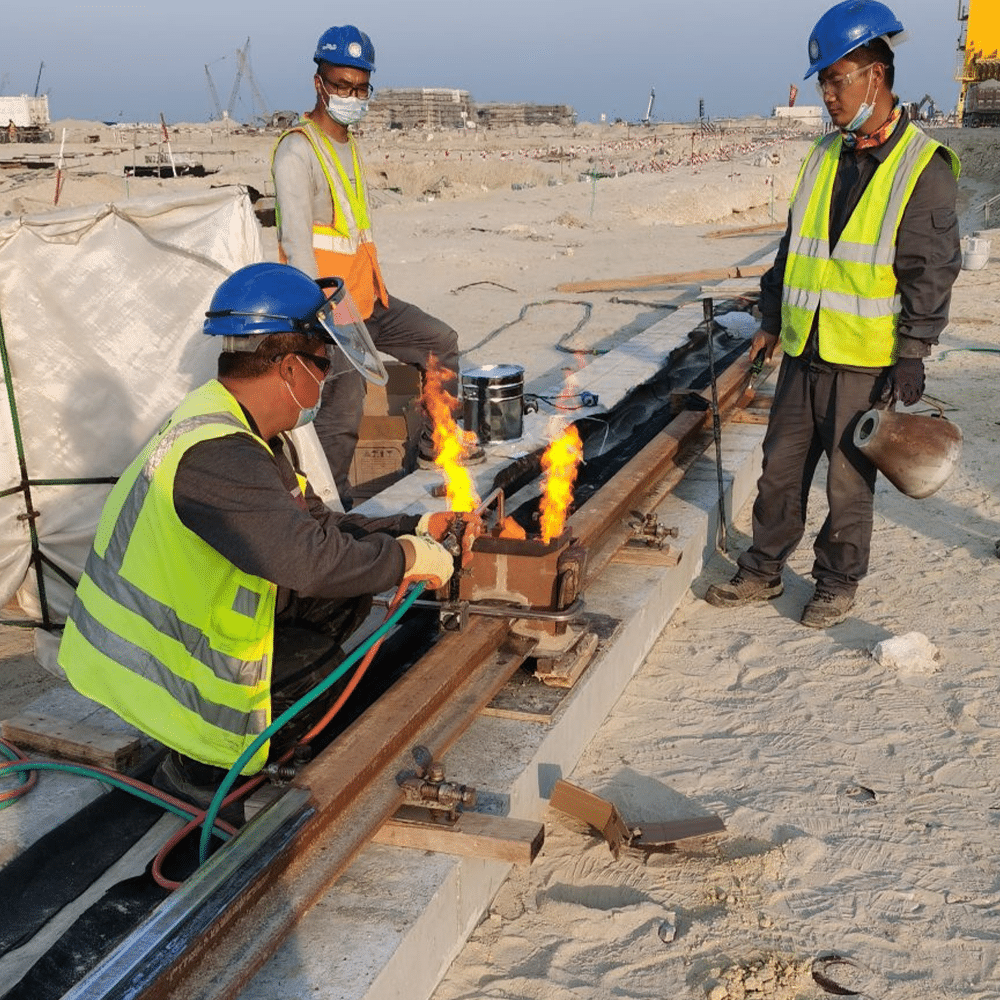
Todo el personal que se encuentre dentro de la zona de exclusión durante la soldadura aluminotérmica deberá usar el siguiente equipo de protección personal mínimo. El operador de soldadura requiere protección especializada adicional.
Equipo de protección individual (EPI) mínimo para todo el personal que se encuentre a menos de 10 m:
- Gafas de seguridad con protectores laterales (para usar debajo del casco)
- Casco de soldadura con filtro de tono mínimo 12 (tono 13 recomendado) (solo para el operario).
- Ropa resistente al fuego (FR): algodón 100% o materiales con clasificación FR. No se debe usar poliéster, nailon ni otros tejidos sintéticos: se derriten sobre la piel a altas temperaturas.
- Guantes de soldadura de cuero que se extienden más allá de la muñeca (operador)
- Guantes resistentes al calor (para ayudantes que manipulan equipos precalentados).
- Botas de seguridad con puntera de acero
- Respirador para partículas P2 o P3 (N95 como mínimo; P3 recomendado para exteriores, P3 obligatorio para interiores)
- Casco de seguridad con correa para la barbilla
La ropa ignífuga debe cubrir toda la piel expuesta. Los cuellos de las camisas deben estar abotonados, las mangas bajadas y los pantalones deben usarse sobre las botas para evitar que el metal fundido penetre en el calzado.
Suministros ForgeSail Kits de soldadura aluminotérmica que incluyen todos los consumibles., pero los EPI deben obtenerse de acuerdo con las normas reglamentarias locales.
[插入图片: Labeled diagram showing the required PPE setup for thermite welding: helmet, FR suit, guuntlets, respiratory, boots. ]
Alt 汞性: “diagrama de EPI de seguridad para soldadura por termita, equipo requerido etiquetado”
Lista de verificación de seguridad para soldadura aluminotérmica: Inspección previa a la soldadura
Antes de comenzar cualquier operación de soldadura aluminotérmica, se deben realizar las siguientes comprobaciones. Se debe mantener una lista de verificación de seguridad firmada para cada soldadura.
Preparación del terreno:
- Retire todos los materiales combustibles en un radio de 10 m alrededor del lugar de soldadura.
- Coloque un extintor de incendios de clase D (para incendios de metales) al alcance de la mano del operario de soldadura. Los extintores de clase ABC no son eficaces contra las reacciones termita.
- Verifique que haya ventilación adecuada; se prefieren las operaciones al aire libre. Para trabajos en interiores, asegúrese de que la ventilación forzada esté en funcionamiento y colocada de manera que extraiga los humos lejos del personal.
- Coloque señales de advertencia y acordone la zona de exclusión. Solo el personal esencial debe permanecer dentro del radio de 10 m.
- Verifique las condiciones climáticas: no suelde durante la lluvia. En condiciones de alta humedad o cuando las superficies de los rieles presenten condensación, los extremos de los rieles deben secarse completamente mediante un precalentamiento prolongado antes de soldar, viento fuerte (≥6 en la escala de Beaufort, ~39 km/h o 10,8 m/s). Si el viento supera los 5 Beaufort (~30 km/h), instale una pantalla contra el viento antes de soldar, o calor extremo (>40 °C), o temperatura del riel inferior a 5 °C (riesgo de agrietamiento por frío).
- Confirme que haya un botiquín de primeros auxilios y una estación de lavado de ojos de emergencia disponibles en el lugar. Verifique que la grúa o el material rodante en la vía afectada esté bloqueado (LOTO) según OSHA 29 CFR 1910.147 para evitar movimientos durante la soldadura.
Inspección de equipos:
- Inspeccione visualmente el crisol para detectar grietas, descamación o daños previos. Nunca reutilice un crisol; cada crisol está diseñado para un solo uso.
- Verifique que la carga de polvo de termita esté dentro de su fecha de caducidad y que el envase esté intacto.
- Compruebe que el molde esté seco (la humedad en contacto con el metal fundido provoca una explosión de vapor).
- Compruebe que la fuente de ignición (tira de magnesio o encendedor electrónico) funcione correctamente y que el operador disponga de un método de ignición de respaldo.
- Asegúrese de que todo el equipo de refrigeración (abrazaderas del molde, cubiertas posteriores al calentamiento) esté listo antes del encendido.
Referirse a OSHA 29 CFR 1910 Subparte Q para cumplir con los requisitos reglamentarios sobre soldadura, corte y soldadura fuerte.
Procedimiento seguro de soldadura aluminotérmica en 7 pasos
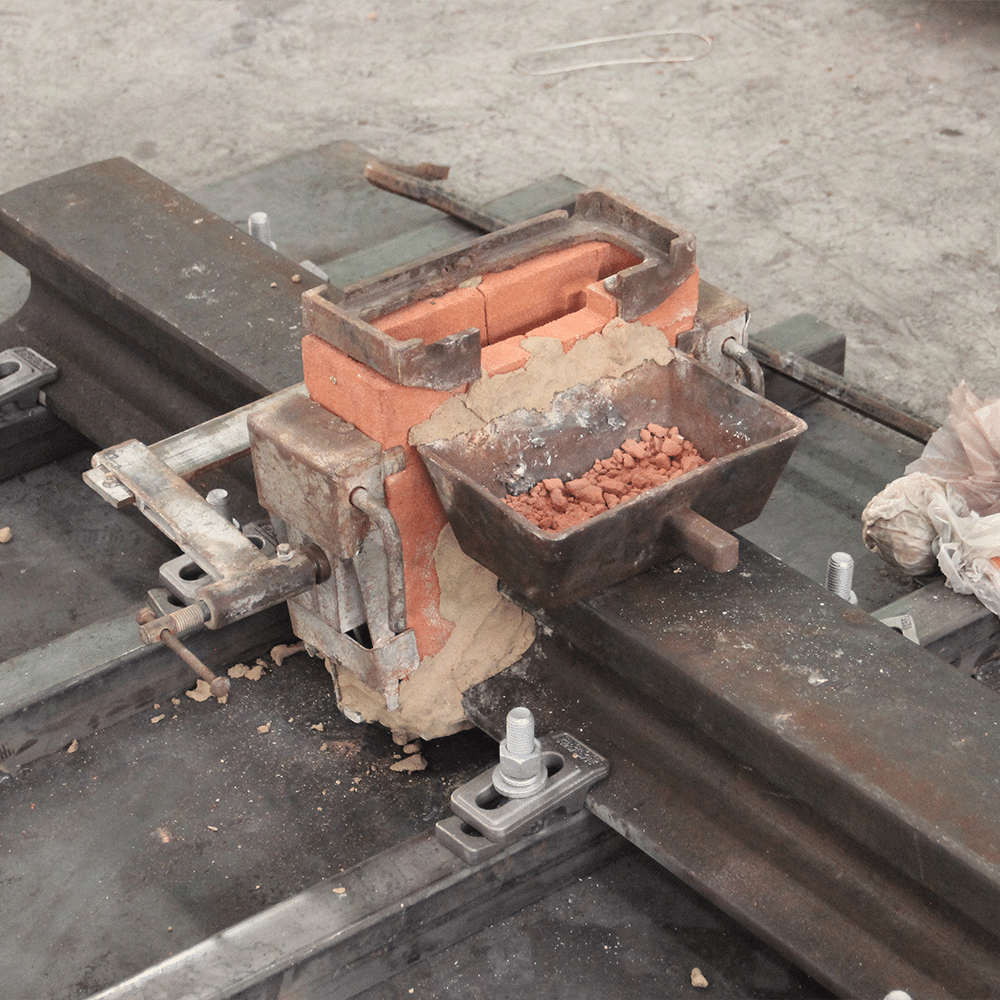
El siguiente procedimiento debe seguirse en orden. Cada paso tiene requisitos de seguridad específicos que no deben omitirse.
Paso 1: Instalación del molde
Coloque el molde alrededor de la junta del riel. Asegúrese de que las dos mitades del molde estén alineadas y bien sujetas. Compruebe que la separación del molde coincida con la separación de la junta especificada (normalmente de 25 a 28 mm para perfiles de riel). Verifique que el molde esté seco; cualquier humedad se vaporizará al entrar en contacto con el acero fundido y puede provocar una expulsión explosiva del baño de soldadura.
Paso 2: Precalentamiento
Precaliente los extremos del riel y el molde con el soplete de gas especificado durante el tiempo requerido (generalmente de 5 a 10 minutos, según el perfil del riel). El precalentamiento elimina la humedad residual y garantiza una correcta fusión de la soldadura. El operario encargado del precalentamiento debe usar guantes resistentes al calor y mantener una distancia segura de la llama del soplete de gas.
Seguridad de las bombonas de gas: Las bombonas de propano u oxicorte utilizadas para el precalentamiento deben colocarse en posición vertical a una distancia mínima de 3 m de la zona de soldadura, sujetas para evitar que se vuelquen y equipadas con dispositivos antirretorno. Las bombonas no deben exponerse al calor directo de la reacción termita. Cierre las válvulas de las bombonas una vez finalizado el precalentamiento.
Paso 3: Colocación del crisol
Coloque el crisol sobre el molde. Verifique que el crisol esté bien asentado y que el espacio entre la salida del crisol y la entrada del molde esté sellado con arena. El operario no debe introducir la mano debajo del crisol durante la colocación.
Paso 4: Encendido
Encienda la carga de termita con la tira de magnesio o el encendedor electrónico. El operario debe bajarse el casco de soldadura antes de encenderla. No debe inclinarse ni mirar directamente hacia la abertura del crisol. Todo el personal no esencial debe alejarse hasta el límite de la zona de exclusión. Una vez encendida, la reacción es autosostenible e irreversible; mantenga la posición y no se acerque al crisol.
Paso 5: Reacción y vertido
La reacción termita se completa en aproximadamente 20-30 segundos. Durante este tiempo, el operador debe permanecer a una distancia segura (mínimo 3 m del crisol). NO se acerque al crisol durante la reacción. Espere hasta que la reacción se haya detenido visiblemente antes de continuar.
Paso 6: Enfriamiento
Una vez finalizado el vertido, deje enfriar la soldadura durante el tiempo especificado (normalmente de 3 a 5 minutos para retirar el recipiente de vertido y de 10 a 15 minutos para retirar el molde por completo). La zona de soldadura permanece a una temperatura muy alta; no toque ninguna superficie metálica sin guantes resistentes al calor.
Paso 7: Eliminación del moho y postcalentamiento
Retire el molde y la cubeta de vertido con herramientas; nunca lo haga a mano. Inspeccione visualmente la soldadura. Aplique la cubierta posterior al calentamiento si se especifica. No se debe cargar el riel hasta que la soldadura se haya enfriado a temperatura ambiente, lo que puede tardar entre 30 y 60 minutos, dependiendo del perfil del riel y las condiciones ambientales.
Seguridad en la soldadura aluminotérmica: Procedimientos posteriores a la soldadura y en caso de emergencia.
La seguridad posterior a la soldadura es tan importante como la propia operación de soldadura. La zona de soldadura sigue siendo peligrosa hasta 60 minutos después del vertido.
Zona de exclusión posterior a la soldadura:
- Mantenga la zona de exclusión hasta que la soldadura se haya enfriado a <100 °C (sin vapor cuando se aplique agua).
- Señales de advertencia: SOLDADURA CALIENTE — NO TOCAR
- Deposite los crisoles usados y la escoria en un recipiente metálico designado con tapa. No los deseche con la basura general hasta que se hayan enfriado por completo (mínimo 4 horas). Coloque el recipiente lejos de materiales combustibles y en un lugar claramente señalizado.
- Inspeccione la zona en busca de salpicaduras de metal fundido o ignición de materiales cercanos antes de abandonar el lugar.
Respuesta de emergencia:
- La reacción termita no se puede extinguir; espere a que la reacción se detenga y el acero fundido comience a verterse. Solo después de que se complete el vertido se puede aplicar arena seca para enfriar la escoria y los residuos. NO vierta arena sobre el crisol durante la reacción activa; esto puede provocar la expulsión de metal fundido. NO use agua; el agua sobre la termita fundida provoca una explosión de vapor que puede expulsar metal fundido.
- Extintor de incendios de clase D únicamente (tipo de polvo seco diseñado para incendios de metales).
- Quemaduras personales: enfríe la zona afectada con agua corriente durante al menos 10 minutos. NO intente quitar la ropa que se haya adherido a la quemadura; corte alrededor de ella. Cubra con un apósito estéril (no esponjoso) y busque atención médica de inmediato. En caso de quemaduras profundas, no aplique agua fría durante un tiempo prolongado, ya que existe riesgo de hipotermia.
- Inhalación de humos: traslade al personal afectado a un lugar con aire fresco. Si los síntomas persisten, busque atención médica.
- Todos los accidentes y cuasi accidentes deben ser reportados e investigados.
Compare los requisitos de seguridad de la soldadura aluminotérmica con los de la soldadura por chispa en nuestra Guía para soldadura por chispa vs. soldadura aluminotérmica.
Almacenamiento y manipulación de materiales de termita
El almacenamiento seguro de los materiales para soldadura aluminotérmica es una parte fundamental de la gestión integral de la seguridad en la soldadura aluminotérmica:
- Almacene el polvo de termita en un ambiente fresco y seco (5-35 °C, <60 ± 3 µm de humedad). La contaminación por humedad puede provocar que el polvo se degrade o reaccione de forma impredecible.
- Mantenga el polvo de termita y los materiales de ignición (tiras de magnesio) en recipientes separados y etiquetados.
- El polvo de termita tiene una vida útil típica de 12 a 24 meses. El material caducado debe desecharse de acuerdo con las instrucciones del fabricante; nunca lo incinere ni lo mezcle con otros residuos.
- Transporte los materiales de termita en contenedores homologados con la correspondiente etiqueta de peligro.
- Mantenga un registro de inventario de materiales que incluya números de lote y fechas de caducidad.
Preguntas frecuentes
¿Cuál es el mayor riesgo para la seguridad en la soldadura aluminotérmica?
La liberación incontrolada de metal fundido puede ocurrir debido a una falla en el crisol, un molde húmedo (explosión de vapor) o si el operario se acerca al crisol durante la reacción. Una vez iniciada, la reacción termita es irreversible, por lo que la prevención mediante una inspección rigurosa previa a la soldadura es la principal estrategia de seguridad.
¿Se puede realizar la soldadura aluminotérmica en condiciones de humedad?
No. La humedad en contacto con la termita fundida produce una explosión de vapor instantánea que puede proyectar acero fundido en un radio de más de 10 m. La soldadura por termita no debe realizarse bajo la lluvia, la nieve ni sobre rieles mojados. Es fundamental comprobar que el molde y los extremos del riel estén secos antes de la ignición.
¿Durante cuánto tiempo debe permanecer acordonada la zona de soldadura?
La zona de exclusión debe mantenerse hasta que la zona de soldadura se haya enfriado por debajo de 100 °C. Para perfiles de riel estándar, esto suele requerir de 30 a 60 minutos después del vertido. Coloque señales de advertencia y restrinja el acceso durante este período.
¿Qué tipo de extintor se necesita para los incendios de termita?
Solo son eficaces los extintores de clase D (de polvo seco, diseñados para incendios de metales combustibles). No se deben usar extintores ABC estándar, agua ni espuma, ya que no extinguirán la reacción termita y el agua puede provocar una explosión de vapor.
¿Se puede utilizar polvo de termita caducado?
No. El polvo de termita caducado puede haber absorbido humedad o haberse degradado, provocando una reacción impredecible. Compruebe siempre la fecha de caducidad antes de usarlo y deseche el material caducado según las instrucciones de la ficha de datos de seguridad del fabricante.
¿Es segura la soldadura termita en interiores?
La soldadura termita en interiores requiere ventilación forzada como mínimo. La reacción produce humos importantes (óxido de aluminio, óxidos metálicos) que pueden acumularse en espacios cerrados. La soldadura termita en espacios confinados está prohibida debido al riesgo de desplazamiento de oxígeno y al calor extremo que genera.
Productos y soporte de ForgeSail
ForgeSail fabrica kits de soldadura aluminotérmica, perfiles de riel y clips para rieles para la industria ferroviaria. Para los productos a los que se hace referencia en esta guía de seguridad:
Kits de soldadura aluminotérmica— Kits completos que incluyen crisoles, moldes, cargas de termita y sistemas de ignición.
Guía de soldadura termita sobre rieles de grúa— especificaciones completas del proceso y preparación conjunta
Comparación entre Flash Butt y Thermite— comparación técnica de ambos métodos
Póngase en contacto con el equipo de ingeniería de ForgeSail para obtener información sobre los requisitos de seguridad específicos del proyecto y las especificaciones del procedimiento de soldadura.











