




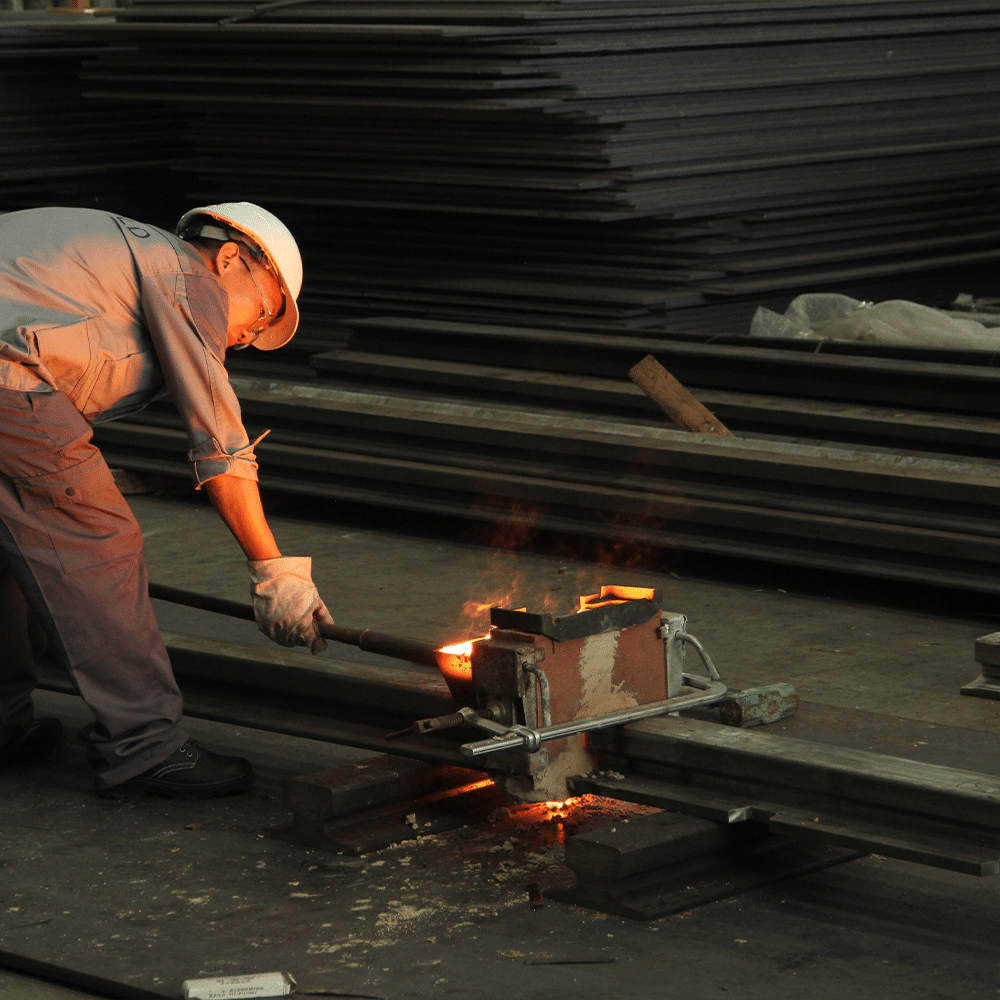
Comprendre les risques liés au soudage aluminothermique
Le soudage aluminothermique pour applications ferroviaires repose sur une réaction chimique atteignant environ 2 500 °C, produisant de l'acier en fusion à des températures bien supérieures à celles du soudage à l'arc classique. Une fois amorcée, la réaction aluminothermique est auto-entretenue ; l'opérateur ne peut l'interrompre. De ce fait, la sécurité du soudage aluminothermique diffère fondamentalement de celle des autres procédés de soudage : le danger est concentré sur un événement bref et intense, exigeant une planification rigoureuse et le strict respect des équipements de protection individuelle et des procédures.
Les principales catégories de risques sont :
| Danger | Risque | Mesure de contrôle |
| Réaction thermique (à 2 500 °C) | Brûlures graves, inflammation des vêtements | Vêtements ignifugés, écran thermique, zone d'exclusion minimale de 3 m |
| Éclaboussure de métal en fusion | Blessures oculaires, brûlures cutanées | Casque de soudage Teinte 10+, gants en cuir, couverture intégrale |
| Inhalation de fumées (Al₂O₃, oxydes métalliques) | Irritation respiratoire, fièvre des fondeurs | Masque respiratoire P2/P3, travail en extérieur privilégié, ventilation forcée en intérieur |
| Échec du creuset | Déversement incontrôlé de métal en fusion | Inspection du creuset avant utilisation ; ne jamais réutiliser les creusets. |
| Feu | L'inflammation des matières combustibles environnantes | Extincteur de classe D, éloigner les matériaux combustibles dans un rayon de 10 m |
| Déplacement d'oxygène (espace confiné) | Risque d'asphyxie | Accumulation de fumées (Al₂O₃) + appauvrissement en oxygène. Ne jamais effectuer de soudage aluminothermique dans des espaces confinés sans ventilation forcée et surveillance de la qualité de l'air. |
Ce guide présente les procédures de sécurité essentielles pour le soudage aluminothermique des voies ferrées, conformément aux meilleures pratiques du secteur et aux normes réglementaires. Pour le processus de soudage complet, consultez notre [lien vers la documentation]. guide de soudage aluminothermique.
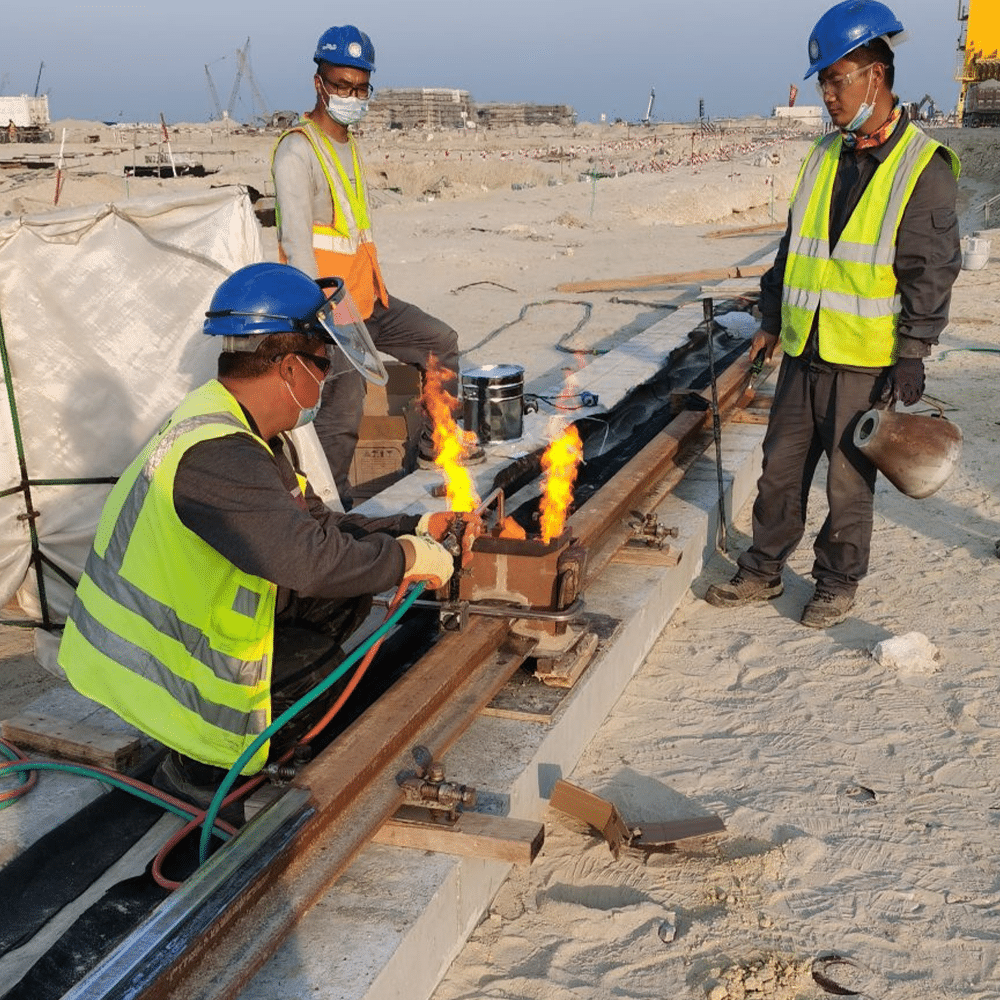
Sécurité du soudage aluminothermique : Équipements de protection individuelle requis pour les opérateurs
Lors du soudage aluminothermique, tout le personnel présent dans la zone d'exclusion doit porter l'équipement de protection individuelle minimal suivant. L'opérateur soudeur nécessite une protection spécialisée supplémentaire.
Équipement de protection individuelle minimal pour tout le personnel se trouvant à moins de 10 m :
- Lunettes de sécurité avec protections latérales (sous le casque)
- Casque de soudage avec lentille filtrante de teinte 12 minimum (teinte 13 recommandée) (opérateur uniquement)
- Vêtements ignifugés (FR) — coton 100% ou matières classées FR. Le polyester, le nylon et autres tissus synthétiques sont à proscrire : ils fondent au contact de la peau à haute température.
- Gants de soudeur en cuir s'étendant au-delà du poignet (opérateur)
- Gants résistants à la chaleur (assistants manipulant du matériel préchauffé)
- Bottes de sécurité à embout d'acier
- Masque respiratoire à particules P2 ou P3 (N95 minimum ; P3 recommandé pour l'extérieur, P3 obligatoire pour l'intérieur)
- Casque de chantier avec jugulaire
Les vêtements ignifugés doivent couvrir toute la peau exposée. Les cols de chemise doivent être boutonnés, les manches baissées et les pantalons portés par-dessus les bottes afin d'empêcher le métal en fusion de pénétrer dans les chaussures.
Fournitures ForgeSail kits de soudage aluminothermique comprenant tous les consommables, mais les EPI doivent provenir de sources conformes aux normes réglementaires locales.
[ 插入图片: leged diagram showing the required PPE setup for thermite welding: helmet, FR suit, gaulings, liner, boots. ]
Alt 属性: “thermite welding safety PPE diagram required equipment labeled”
Liste de contrôle de sécurité pour le soudage aluminothermique : Inspection avant soudage
Les vérifications suivantes doivent être effectuées avant toute opération de soudage aluminothermique. Une liste de contrôle de sécurité signée doit être conservée pour chaque soudure.
Préparation du site :
- Éliminer tous les matériaux combustibles dans un rayon de 10 m autour du site de soudure.
- Placez un extincteur de classe D (feux de métaux) à portée de main du soudeur. Les extincteurs de classe ABC sont inefficaces contre les réactions alumineuses.
- Vérifier une ventilation adéquate — privilégier les opérations en extérieur. Pour les travaux en intérieur, s'assurer que la ventilation forcée est fonctionnelle et positionnée de manière à évacuer les fumées loin du personnel.
- Installez des panneaux d'avertissement et barricadez la zone d'exclusion. Seul le personnel essentiel doit rester dans un rayon de 10 mètres.
- Vérifiez les conditions météorologiques : ne soudez pas sous la pluie. En cas d’humidité élevée ou de condensation sur les rails, les extrémités doivent être soigneusement séchées par un préchauffage prolongé avant soudage. Évitez les vents forts (force ≥ 6 sur l’échelle de Beaufort, soit environ 39 km/h ou 10,8 m/s). Si le vent dépasse force 5 sur l’échelle de Beaufort (environ 30 km/h), installez un écran de protection avant de souder. Évitez également les températures extrêmes (> 40 °C) ou les températures des rails inférieures à 5 °C (risque de fissuration à froid).
- Vérifiez qu'une trousse de premiers secours et une douche oculaire d'urgence sont disponibles sur place. Assurez-vous que la grue ou le matériel roulant sur la voie concernée est cadenassé (LOTO) conformément à la norme OSHA 29 CFR 1910.147 afin d'empêcher tout mouvement pendant le soudage.
Inspection des équipements :
- Inspectez visuellement le creuset pour détecter toute fissure, écaillage ou dommage antérieur. Ne réutilisez jamais un creuset : chaque creuset est conçu pour un usage unique.
- Vérifiez que la charge de poudre thermite n'est pas périmée et que l'emballage est intact.
- Vérifiez que le moule est sec (l'humidité au contact du métal en fusion provoque une explosion de vapeur).
- Vérifiez que la source d'allumage (bande de magnésium ou allumeur électronique) est fonctionnelle et que l'opérateur dispose d'une méthode d'allumage de secours.
- S'assurer que tout le matériel de refroidissement (pinces de moule, couvercles de post-chauffage) est prêt avant l'allumage
Se référer à OSHA 29 CFR 1910 Sous-partie Q pour les exigences réglementaires en matière de soudage, de découpage et de brasage.
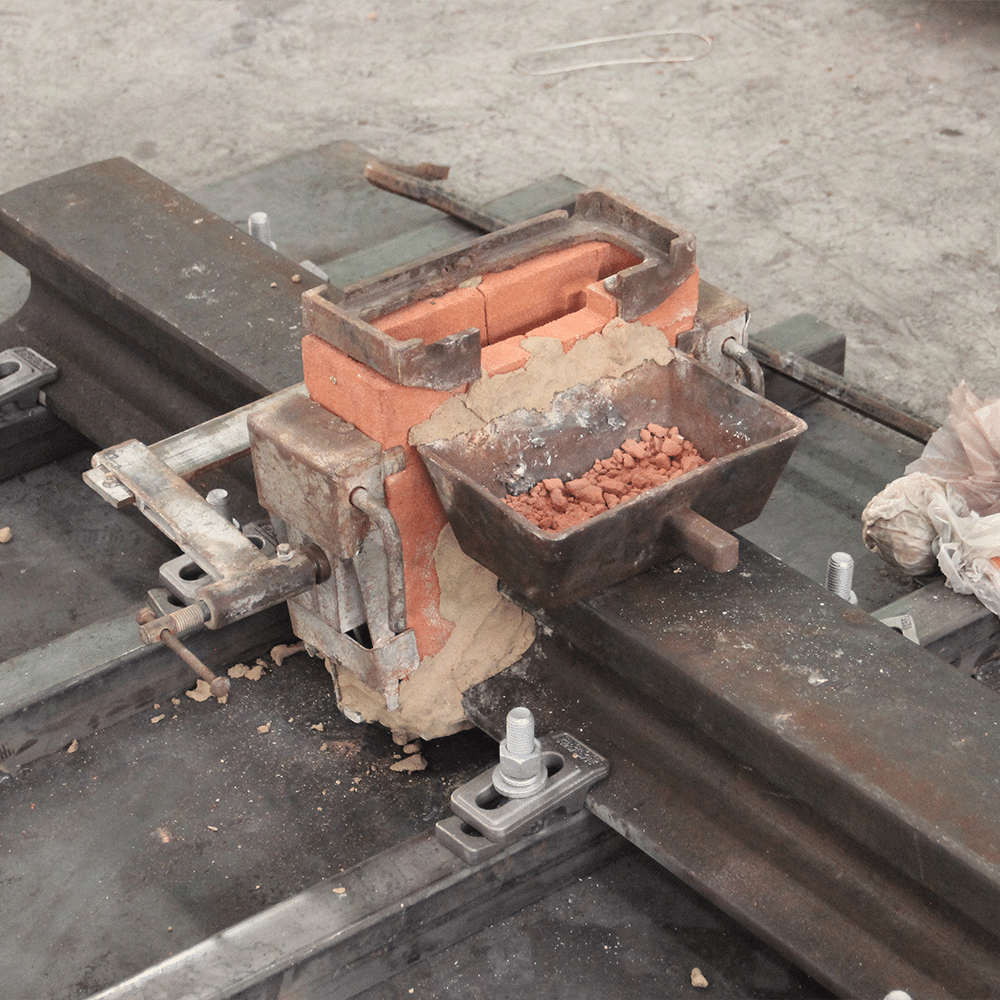
Procédure de soudage alumineux en 7 étapes
La procédure suivante doit être respectée scrupuleusement. Chaque étape comporte des exigences de sécurité spécifiques qu'il est impératif de ne pas négliger.
Étape 1 : Installation du moule
Positionnez le moule autour du joint de rail. Assurez-vous que les deux moitiés du moule sont alignées et bien serrées. Vérifiez que l'écartement du moule correspond à l'écartement spécifié du joint (généralement de 25 à 28 mm pour les profils de rail). Assurez-vous que le moule est sec : toute trace d'humidité s'évaporera au contact de l'acier en fusion et peut provoquer une projection explosive du bain de fusion.
Étape 2 : Préchauffage
Préchauffer les extrémités du rail et le moule à l'aide du chalumeau à gaz spécifié pendant la durée requise (généralement de 5 à 10 minutes selon le profil du rail). Le préchauffage élimine l'humidité résiduelle et assure une bonne fusion de la soudure. L'opérateur effectuant le préchauffage doit porter des gants résistants à la chaleur et se tenir à une distance de sécurité de la flamme du chalumeau.
Sécurité des bouteilles de gaz : Les bouteilles de propane ou d’oxycombustion utilisées pour le préchauffage doivent être placées verticalement à au moins 3 m de la zone de soudage, immobilisées et équipées de dispositifs anti-retour de flamme. Elles ne doivent pas être exposées à la chaleur directe de la réaction athermique. Fermez les robinets des bouteilles une fois le préchauffage terminé.
Étape 3 : Placement du creuset
Placez le creuset sur le moule. Vérifiez que le creuset est bien positionné et que l'espace entre la sortie du creuset et l'entrée du moule est comblé avec du sable. L'opérateur ne doit pas passer la main sous le creuset pendant sa mise en place.
Étape 4 : Allumage
Allumez la charge de thermite à l'aide de la bande de magnésium ou de l'allumeur électronique. Abaissez le casque de soudage avant l'allumage. L'opérateur ne doit ni se pencher ni regarder directement dans l'ouverture du creuset. Tout le personnel non essentiel doit se tenir à l'écart de la zone d'exclusion. Une fois amorcée, la réaction est auto-entretenue et ne peut être arrêtée ; maintenez votre position et ne vous approchez pas du creuset.
Étape 5 : Réaction et versement
La réaction de thermite dure environ 20 à 30 secondes. Pendant ce temps, l'opérateur doit se maintenir à une distance de sécurité (minimum 3 m du creuset). Ne vous approchez pas du creuset pendant la réaction. Attendez que la réaction soit visiblement arrêtée avant de poursuivre.
Étape 6 : Refroidissement
Une fois la coulée terminée, laissez la soudure refroidir pendant la durée indiquée (généralement 3 à 5 minutes pour retirer le bac de coulée, 10 à 15 minutes pour un démoulage complet). La zone de soudure reste extrêmement chaude ; ne touchez aucune surface métallique sans gants résistants à la chaleur.
Étape 7 : Élimination des moisissures et post-chauffage
Retirez le moule et le bac de coulée à l'aide d'outils, jamais à la main. Inspectez visuellement la soudure. Appliquez le revêtement de post-chauffage si nécessaire. Ne chargez pas le rail tant que la soudure n'a pas refroidi à température ambiante, ce qui peut prendre de 30 à 60 minutes selon le profil du rail et les conditions ambiantes.
Sécurité du soudage aluminothermique : procédures post-soudage et d’urgence
La sécurité après soudage est aussi importante que l'opération de soudage elle-même. La zone de soudure reste dangereuse jusqu'à 60 minutes après la coulée.
Zone d'exclusion post-soudage :
- Maintenir la zone d'exclusion jusqu'à ce que la soudure ait refroidi à <100 °C (pas de vapeur lors de l'application d'eau).
- Panneaux d'avertissement : SOUDURE CHAUDE — NE PAS TOUCHER
- Déposez les creusets usagés et les scories dans un conteneur métallique prévu à cet effet, muni d'un couvercle. Ne les jetez pas avec les ordures ménagères avant refroidissement complet (minimum 4 heures). Placez le conteneur à l'écart des matériaux combustibles et à un endroit clairement indiqué.
- Avant de quitter les lieux, inspectez la zone afin de déceler toute projection de métal en fusion ou toute inflammation de matériaux environnants.
Intervention d'urgence :
- La réaction de thermite ne peut être éteinte ; attendez qu’elle s’arrête et que l’acier en fusion soit coulé. Ce n’est qu’une fois la coulée terminée que l’on peut appliquer du sable sec pour refroidir les scories et les résidus. NE VERSEZ PAS de sable sur le creuset pendant la réaction active ; cela pourrait provoquer des projections de métal en fusion. N’UTILISEZ PAS d’eau ; l’eau au contact de la thermite en fusion provoque une explosion de vapeur susceptible de projeter du métal en fusion.
- Extincteur de classe D uniquement (à poudre sèche, conçu pour les feux de métaux)
- Brûlures du personnel : refroidir la zone touchée sous l’eau courante pendant au moins 10 minutes. Ne pas tenter de retirer les vêtements collés à la brûlure ; découper autour. Couvrir d’un pansement stérile (non pelucheux) et consulter immédiatement un médecin. En cas de brûlures profondes, ne pas appliquer d’eau froide de façon prolongée (risque d’hypothermie).
- Inhalation de fumées : transporter les personnes affectées à l'air frais. Si les symptômes persistent, consulter un médecin.
- Tous les accidents et incidents évités de justesse doivent être signalés et faire l'objet d'une enquête.
Comparez les exigences de sécurité du soudage aluminothermique et du soudage par étincelage dans notre Guide de soudage par étincelage et par athermite.
Stockage et manutention des matériaux thermite
Le stockage sécurisé des matériaux de soudage athermique est un élément essentiel de la gestion globale de la sécurité du soudage athermique :
- Conserver la poudre de thermite dans un endroit frais et sec (5-35 °C, < 60% d'humidité). La contamination par l'humidité peut entraîner la dégradation de la poudre ou des réactions imprévisibles.
- Conservez la poudre de thermite et les matériaux d'allumage (bandes de magnésium) dans des récipients séparés et étiquetés.
- La poudre de thermite a une durée de conservation typique de 12 à 24 mois. Les produits périmés doivent être éliminés conformément aux instructions du fabricant ; il ne faut en aucun cas les incinérer ni les mélanger à d’autres déchets.
- Transporter les matériaux thermites dans des conteneurs homologués portant un étiquetage de danger.
- Tenir un registre d'inventaire des matériaux comprenant les numéros de lot et les dates de péremption
Foire aux questions
Quel est le principal risque pour la sécurité lors du soudage aluminothermique ?
Le dégagement incontrôlé de métal en fusion peut être dû à une rupture du creuset, à un moule humide (explosion de vapeur) ou à l'approche de l'opérateur près du creuset pendant la réaction. La réaction de thermite étant irréversible une fois amorcée, la prévention par une inspection rigoureuse avant soudage constitue la principale stratégie de sécurité.
Peut-on effectuer le soudage aluminothermique par temps humide ?
Non. L'humidité au contact de la thermite en fusion provoque une explosion de vapeur instantanée qui peut projeter de l'acier en fusion sur un rayon de plus de 10 m. Le soudage à la thermite est interdit par temps de pluie ou de neige, et sur des rails mouillés. Le moule et les extrémités des rails doivent être parfaitement secs avant l'allumage.
Pendant combien de temps la zone de soudure doit-elle être bouclée ?
La zone d'exclusion doit être maintenue jusqu'à ce que la zone de soudure ait refroidi en dessous de 100 °C. Pour les profils de rails standard, cela prend généralement entre 30 et 60 minutes après la coulée. Installez des panneaux de signalisation et interdisez l'accès pendant cette période.
Quel type d'extincteur est nécessaire pour les feux de thermite ?
Seuls les extincteurs de classe D (à poudre sèche, conçus pour les feux de métaux combustibles) sont efficaces. Les extincteurs ABC classiques, l'eau et la mousse sont à proscrire : ils ne permettent pas d'éteindre la réaction thermique et l'eau peut provoquer une explosion de vapeur.
Peut-on utiliser de la poudre de thermite périmée ?
Non. La poudre de thermite périmée peut avoir absorbé de l'humidité ou s'être dégradée, ce qui peut entraîner des réactions imprévisibles. Vérifiez toujours la date de péremption avant utilisation et éliminez les produits périmés conformément à la fiche de données de sécurité du fabricant.
Le soudage aluminothermique est-il sans danger en intérieur ?
Le soudage aluminothermique en intérieur exige au minimum une ventilation forcée. La réaction produit d'importantes quantités de fumées (oxyde d'aluminium, oxydes métalliques) susceptibles de s'accumuler dans les espaces clos. Le soudage aluminothermique en espace confiné est interdit en raison du risque de déplacement d'oxygène et de la chaleur extrême générée.
Produits et assistance ForgeSail
ForgeSail fabrique des kits de soudage aluminothermique, des profilés de rails et des attaches de rails pour l'industrie ferroviaire. Concernant les produits mentionnés dans ce guide de sécurité :
Kits de soudage aluminothermiques— kits complets comprenant creusets, moules, charges de thermite et systèmes d'allumage
Guide de soudage athermique des rails de grue— spécifications complètes du processus et préparation des joints
Comparaison entre le Flash Butt et la thermite— comparaison technique des deux méthodes
Contactez l'équipe d'ingénierie de ForgeSail pour connaître les exigences de sécurité spécifiques à votre projet et les spécifications des procédures de soudage.











