




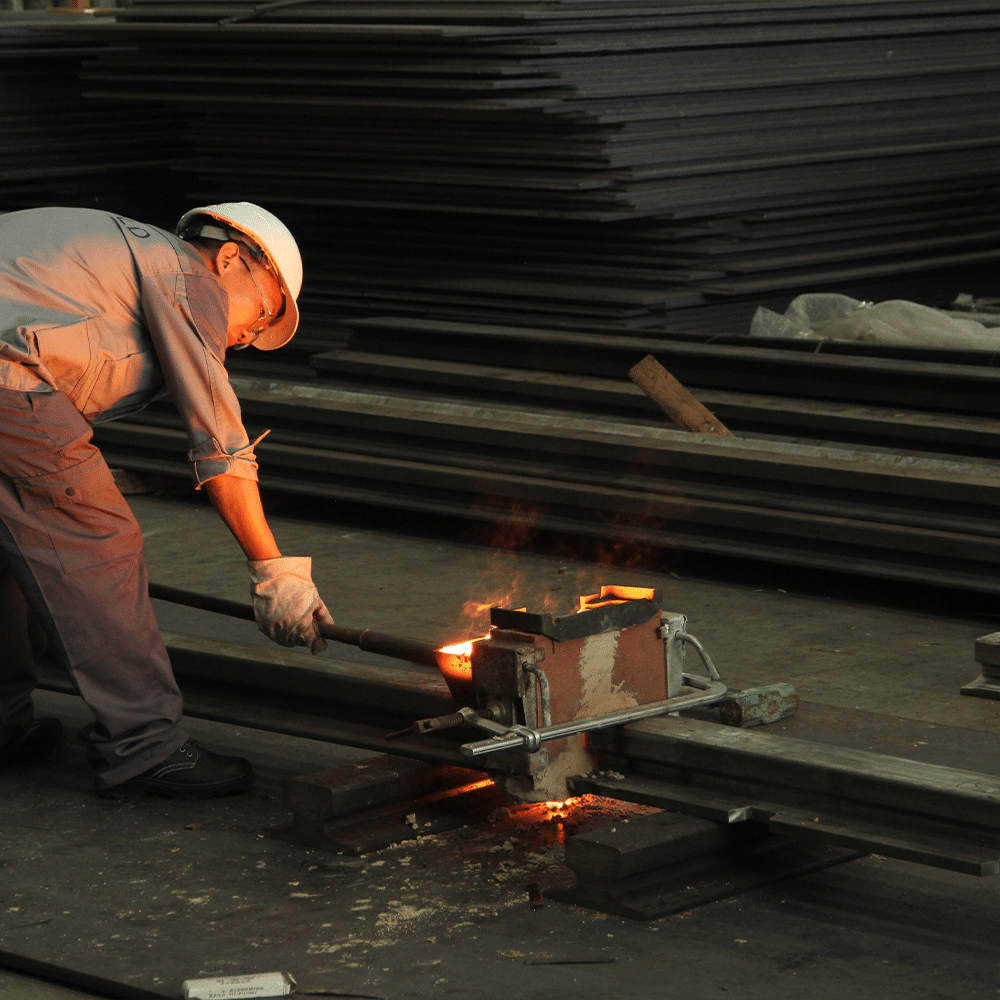
Понимание опасностей, связанных с термитной сваркой.
Термитная сварка для рельсовых конструкций включает в себя химическую реакцию, достигающую приблизительно 2500 °C, в результате которой образуется расплавленная сталь при температурах, значительно превышающих типичные температуры дуговой сварки. Термитная реакция самоподдерживается после воспламенения — оператор не может остановить ее на полпути. Это делает безопасность термитной сварки принципиально отличной от других сварочных процессов: опасность сосредоточена в кратковременном высокоэнергетическом событии, требующем тщательного предварительного планирования и строгого соблюдения средств индивидуальной защиты и процедур.
К основным категориям опасности относятся:
| Опасность | Риск | Мера контроля |
| Термический процесс (реакция при 2500 °C) | Сильные ожоги, возгорание одежды. | Огнестойкая одежда, теплозащитный экран, зона отчуждения не менее 3 м. |
| брызги расплавленного металла | Травмы глаз, ожоги кожи | Сварочный шлем с затемнением 10+, кожаные перчатки, полностью закрывающие лицо. |
| Вдыхание паров (Al₂O₃, оксиды металлов) | Раздражение дыхательных путей, лихорадка от металлических испарений | Респиратор P2/P3, предпочтительно работа на открытом воздухе, при работе в помещении – принудительная вентиляция. |
| Провал "Тигля" | Неконтролируемый выброс расплавленного металла | Перед использованием проведите осмотр тигля; тигли нельзя использовать повторно. |
| Огонь | Воспламенение окружающих горючих материалов | Огнетушитель класса D, удалить горючие материалы в радиусе 10 м. |
| Вытеснение кислорода (в замкнутом пространстве) | Риск удушья | Накопление дыма (Al₂O₃) + истощение кислорода. Никогда не выполняйте термитную сварку в замкнутых пространствах без принудительной вентиляции и контроля воздуха. |
В данном руководстве описаны основные правила техники безопасности при термитной сварке рельсов, основанные на передовых отраслевых практиках и нормативных стандартах. Полное описание процесса сварки см. в нашем разделе руководство по алюмотермической сварке.
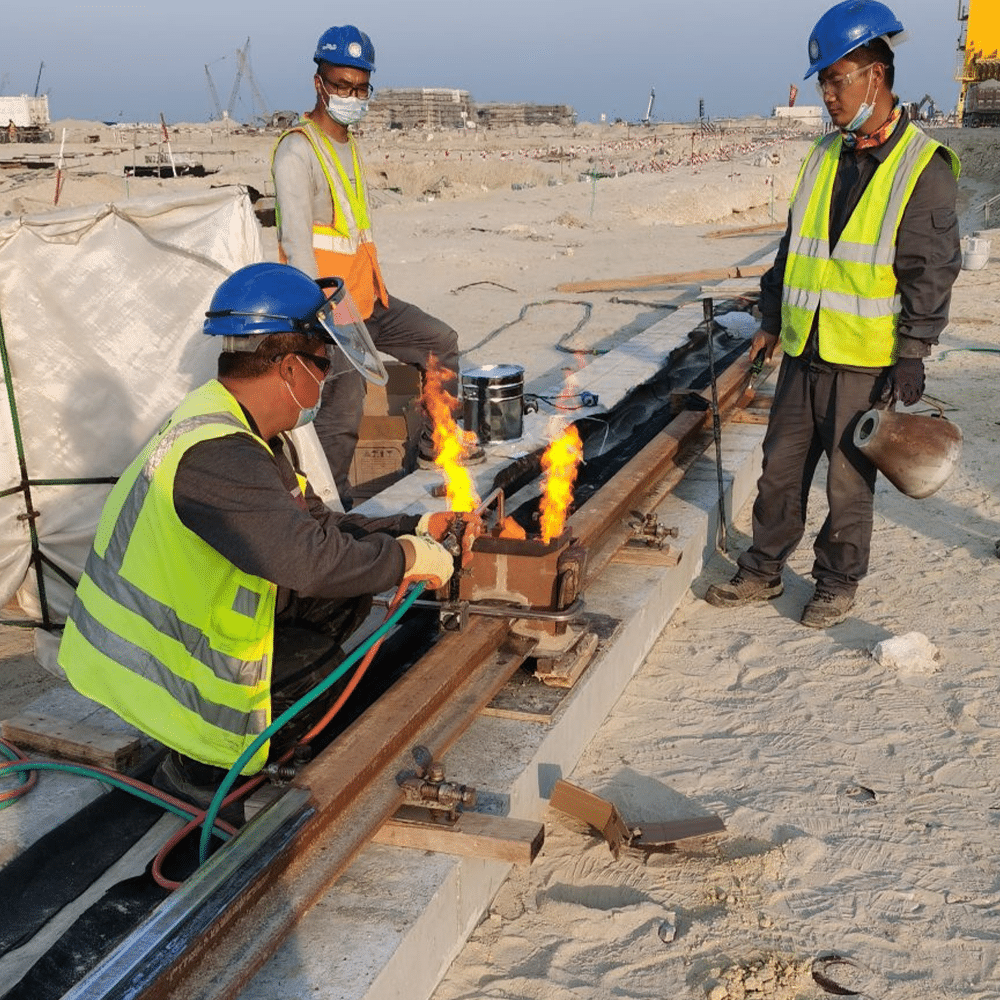
Безопасность при термитной сварке: необходимые средства индивидуальной защиты для операторов.
Весь персонал, находящийся в отчужденной зоне во время термитной сварки, должен носить следующие средства индивидуальной защиты (СИЗ). Сварщику требуется дополнительная специализированная защита.
Минимальный набор средств индивидуальной защиты для всего персонала в радиусе 10 м:
- Защитные очки с боковыми щитками (под шлемом)
- Сварочная маска с фильтром не менее 12 степени затемнения (рекомендуется 13 степени затемнения) (только для оператора).
- Огнестойкая одежда — хлопчатобумажная ткань 100% или материалы с огнестойким покрытием. Полиэстер, нейлон и другие синтетические ткани носить нельзя: при высоких температурах они плавятся и прилипают к коже.
- Кожаные сварочные перчатки, выступающие за запястье (для оператора).
- Термостойкие перчатки (для помощников, работающих с предварительно нагретым оборудованием)
- Защитные ботинки со стальным носком
- Респиратор P2 или P3 (минимум N95; P3 рекомендуется для использования на открытом воздухе, P3 обязателен для использования в помещении).
- Защитная каска с подбородочным ремешком
Огнестойкая одежда должна закрывать все открытые участки кожи. Воротник рубашки должен быть застегнут на все пуговицы, рукава опущены, а брюки надеты поверх голенища ботинок, чтобы предотвратить попадание расплавленного металла в обувь.
Поставки ForgeSail Алюмотермические сварочные комплекты, включая все расходные материалы., Однако средства индивидуальной защиты должны соответствовать местным нормативным стандартам.
[Добавить изображение: Схема с обозначениями, показывающая необходимый комплект СИЗ для термитной сварки: шлем, огнестойкий костюм, перчатки, респиратор, ботинки.]
Alt 属性: “схема средств индивидуальной защиты при термосварке, необходимое оборудование с маркировкой”
Контрольный список мер безопасности при термитной сварке: Предварительная проверка перед сваркой
Перед началом любой термитной сварки необходимо выполнить следующие проверки. Для каждого сварочного шва следует вести подписанный контрольный список по технике безопасности.
Подготовка участка:
- Удалите все горючие материалы в радиусе 10 м от места сварки.
- Разместите огнетушитель класса D (для тушения металлических пожаров) на расстоянии вытянутой руки от сварщика. Огнетушители класса ABC неэффективны при термитной реакции.
- Убедитесь в наличии надлежащей вентиляции — предпочтительно на открытом воздухе. При работе в помещении убедитесь, что система принудительной вентиляции работает и расположена таким образом, чтобы отводить пары от персонала.
- Установите предупреждающие знаки и огородите зону отчуждения. В радиусе 10 метров должны находиться только сотрудники, выполняющие жизненно важные функции.
- Проверьте погодные условия: не выполняйте сварку во время дождя. В условиях высокой влажности или при образовании конденсата на поверхности рельсов концы рельсов необходимо тщательно просушить путем длительного предварительного нагрева перед сваркой. При сильном ветре (≥6 по шкале Бофорта, ~39 км/ч или 10,8 м/с) при скорости ветра более 5 баллов по шкале Бофорта (~30 км/ч) перед сваркой установите ветрозащитный экран. При экстремальной температуре (>40 °C) или температуре рельсов ниже 5 °C (риск образования трещин в холоде)
- Убедитесь в наличии на месте аптечки первой помощи и средства для промывания глаз в экстренных случаях. Проверьте, что кран или подвижной состав на поврежденном участке пути заблокированы (LOTO) в соответствии с OSHA 29 CFR 1910.147, чтобы предотвратить их перемещение во время сварочных работ.
Проверка оборудования:
- Визуально осмотрите тигель на наличие трещин, сколов или повреждений. Никогда не используйте тигель повторно — каждый тигель предназначен только для одноразового использования.
- Убедитесь, что срок годности термитного порошка не истёк и упаковка цела.
- Убедитесь, что форма сухая (влага, контактирующая с расплавленным металлом, вызывает взрыв пара).
- Проверьте исправность источника зажигания (магниевой полоски или электронного воспламенителя) и убедитесь, что у оператора есть резервный способ зажигания.
- Перед зажиганием убедитесь, что все охлаждающее оборудование (зажимы для пресс-форм, защитные кожухи после нагрева) готово.
См. OSHA 29 CFR 1910 Подраздел Q для соблюдения нормативных требований к сварке, резке и пайке.
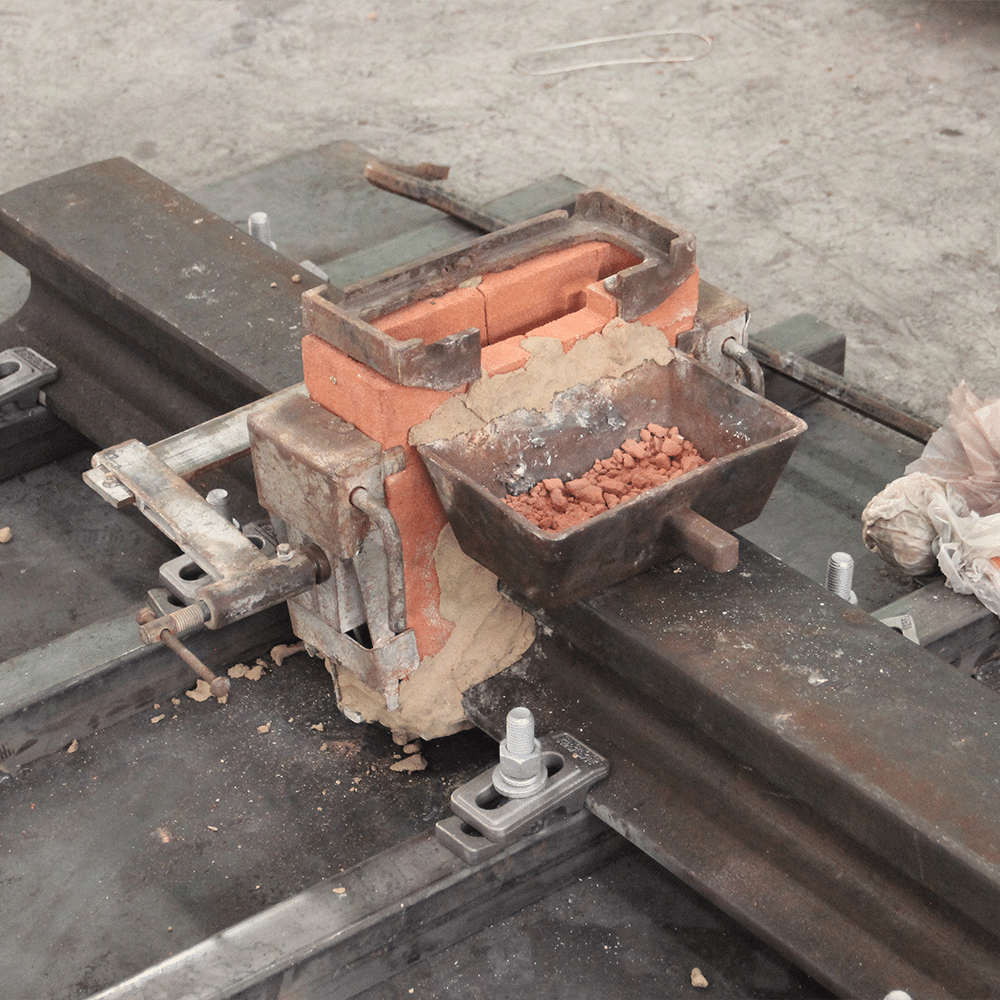
7-шаговая безопасная процедура термитной сварки
Выполнение следующих действий необходимо осуществлять в указанной последовательности. Каждый этап имеет свои специфические требования безопасности, которые нельзя игнорировать.
Шаг 1: Установка пресс-формы
Расположите форму вокруг стыка рельса. Убедитесь, что половинки формы выровнены и надежно зафиксированы зажимами. Проверьте, соответствует ли зазор в форме заданному зазору в стыке (обычно 25-28 мм для профилей рельсов). Убедитесь, что форма сухая — любая влага испарится при контакте с расплавленной сталью и может вызвать взрывное выталкивание сварочной ванны.
Шаг 2: Предварительный нагрев
Предварительно прогрейте концы рельсов и форму с помощью указанной газовой горелки в течение необходимого времени (обычно 5-10 минут в зависимости от профиля рельса). Предварительный нагрев удаляет остаточную влагу и обеспечивает надлежащее сварное соединение. Оператор предварительного нагрева должен носить термостойкие перчатки и соблюдать безопасное расстояние от пламени газовой горелки.
Безопасность газовых баллонов: Баллоны с пропаном или кислородно-топливными баллонами, используемые для предварительного нагрева, должны быть установлены вертикально на расстоянии не менее 3 м от зоны сварки, защищены от опрокидывания и оснащены предохранителями от обратного пламени. Баллоны не должны подвергаться прямому воздействию тепла от термитной реакции. После завершения предварительного нагрева закройте вентили баллонов.
Шаг 3: Размещение тигля
Установите тигель над формой. Убедитесь, что тигель установлен правильно, а зазор между выходным отверстием тигля и входным отверстием формы заделан песком. Оператор не должен залезать под тигель во время его установки.
Шаг 4: Зажигание
Подожгите термитный заряд с помощью магниевой ленты или электронного воспламенителя. Перед поджиганием сварочный шлем оператора должен быть опущен. Оператор не должен наклоняться или смотреть прямо вниз в отверстие тигля. Весь неосновной персонал должен отойти к границе зоны отчуждения. После воспламенения реакция является самоподдерживающейся и не может быть остановлена — сохраняйте положение и не приближайтесь к тиглю.
Шаг 5: Реакция и переливание
Термитная реакция завершается примерно за 20-30 секунд. В течение этого времени оператор должен находиться на безопасном расстоянии (минимум 3 м от тигля). НЕ приближайтесь к тиглю во время реакции. Подождите, пока реакция не остановится, прежде чем продолжить.
Шаг 6: Охлаждение
После завершения заливки дайте сварному шву остыть в течение указанного времени (обычно 3-5 минут для извлечения заливочной емкости, 10-15 минут для полного извлечения формы). В зоне сварки сохраняется экстремально высокая температура — не прикасайтесь к металлическим поверхностям без термостойких перчаток.
Шаг 7: Удаление плесени и последующий нагрев.
Снимите форму и литьевую емкость с помощью инструментов — ни в коем случае не делайте это вручную. Визуально осмотрите сварной шов. При необходимости нанесите защитное покрытие после нагрева. Нагрузка на рельс не должна производиться до тех пор, пока сварной шов не остынет до температуры окружающей среды, что может занять от 30 до 60 минут в зависимости от профиля рельса и условий окружающей среды.
Безопасность при термитной сварке: действия после сварки и в аварийных ситуациях.
Безопасность после сварки так же важна, как и сама сварочная операция. Зона сварки остается опасной в течение 60 минут после заливки.
Зона отчуждения после сварки:
- Защитную зону следует поддерживать до тех пор, пока температура сварного шва не остынет до <100 °C (при использовании воды пар не подается).
- Разместите предупреждающие знаки: ГОРЯЧИЙ СВАРНОЙ ШОВ — НЕ ПРИКАСАТЬСЯ
- Использованные тигли и шлак следует выбрасывать в специально отведенный металлический контейнер с крышкой. Не выбрасывайте их в общий мусор до полного охлаждения (минимум 4 часа). Разместите контейнер вдали от легковоспламеняющихся материалов и в четко обозначенном месте.
- Перед тем как покинуть место происшествия, осмотрите территорию на наличие брызг расплавленного металла или возгорания находящихся поблизости материалов.
Экстренное реагирование:
- Термитную реакцию нельзя остановить — дождитесь прекращения реакции и начала разливки расплавленной стали. Только после завершения разливки можно использовать сухой песок для охлаждения шлака и остатков. НЕ насыпайте песок на тигель во время активной реакции — это может привести к выбросу расплавленного металла. НЕ используйте воду — вода на расплавленном термите вызывает паровой взрыв, который может привести к выбросу расплавленного металла.
- Огнетушитель только класса D (пороховой, предназначен для тушения пожаров, связанных с металлом).
- Ожоги у персонала: охлаждайте пораженный участок проточной водой не менее 10 минут. НЕ пытайтесь снять одежду, прилипшую к ожогу, — обрежьте ее. Накройте стерильной повязкой (не пушистой), немедленно обратитесь за медицинской помощью. При глубоких ожогах не прикладывайте холодную воду на длительное время — существует риск переохлаждения.
- Вдыхание паров: переместите пострадавшего на свежий воздух. Если симптомы не проходят, обратитесь за медицинской помощью.
- Все несчастные случаи и ситуации, едва не приведшие к аварии, должны быть зарегистрированы и расследованы.
Сравните требования безопасности при термитной сварке и контактной сварке в нашем разделе Сравнение контактной и термитной сварки..
Хранение и обращение с термитными материалами
Безопасное хранение материалов для термитной сварки является важнейшей частью общего управления безопасностью при термитной сварке:
- Храните термитный порошок в прохладном, сухом месте (5-35 °C, влажность <60%). Загрязнение влагой может привести к деградации порошка или его непредсказуемым реакциям.
- Порошок термитной смеси и материалы для воспламенения (магниевые полоски) храните в отдельных контейнерах с этикетками.
- Термитный порошок имеет типичный срок годности 12-24 месяца. Просроченный материал необходимо утилизировать в соответствии с инструкциями производителя — ни в коем случае не сжигать и не смешивать с другими отходами.
- Перевозите термитные материалы в утвержденных контейнерах с маркировкой, указывающей на опасность.
- Вести учет материальных запасов, включая номера партий и сроки годности.
Часто задаваемые вопросы
В чём заключается наибольшая опасность при термитной сварке?
Неконтролируемое выделение расплавленного металла — либо из-за разрушения тигля, либо из-за попадания расплавленного металла в мокрую форму (паровой взрыв), либо из-за приближения оператора к тиглю во время реакции. Термитную реакцию невозможно остановить после воспламенения, поэтому основной стратегией безопасности является предотвращение её возникновения посредством тщательного предсварочного контроля.
Можно ли проводить термитную сварку в сырую погоду?
Нет. Контакт влаги с расплавленным термитом вызывает мгновенный паровой взрыв, способный разбрызгивать расплавленную сталь на расстояние более 10 м. Термитную сварку нельзя проводить во время дождя, снега или на мокрых рельсах. Перед зажиганием необходимо убедиться в сухости формы и концов рельсов.
Как долго следует огораживать зону сварки?
Зона отчуждения должна сохраняться до тех пор, пока температура сварного шва не опустится ниже 100 °C. Для стандартных профилей рельсов это обычно занимает 30-60 минут после заливки. В течение этого периода следует установить предупреждающие знаки и ограничить доступ.
Какой тип огнетушителя необходим при термитном пожаре?
Эффективны только огнетушители класса D (сухой порошок, предназначенный для тушения пожаров горючих металлов). Стандартные огнетушители ABC, вода или пена не должны использоваться — они не потушат термитную реакцию, а вода может вызвать взрыв пара.
Можно ли использовать просроченный термитный порошок?
Нет. Просроченный термитный порошок может впитать влагу или разрушиться, что может привести к непредсказуемому поведению при реакции. Всегда проверяйте срок годности перед использованием и утилизируйте просроченный материал в соответствии с паспортом безопасности производителя.
Безопасна ли термитная сварка в помещении?
Термитная сварка в помещении требует как минимум принудительной вентиляции. В результате реакции образуется значительное количество паров (оксид алюминия, оксиды металлов), которые могут накапливаться в замкнутых пространствах. Термитная сварка в замкнутых пространствах запрещена из-за риска вытеснения кислорода и высокой температуры, выделяемой при сварке.
Продукция и поддержка ForgeSail
Компания ForgeSail производит комплекты для алюмотермической сварки, рельсовые профили и рельсовые зажимы для железнодорожной отрасли. Информация о продукции, упомянутой в данном руководстве по технике безопасности:
Алюмотермические сварочные комплекты— Полные комплекты, включающие тигли, формы, термитные заряды и системы зажигания.
Руководство по термитной сварке рельсов крана— полные технологические спецификации и совместная подготовка
Сравнение импульсных фонарей и термитных печей— техническое сравнение обоих методов
Для получения информации о требованиях безопасности и технических условиях сварки, специфичных для конкретного проекта, обратитесь к инженерной команде ForgeSail.











