




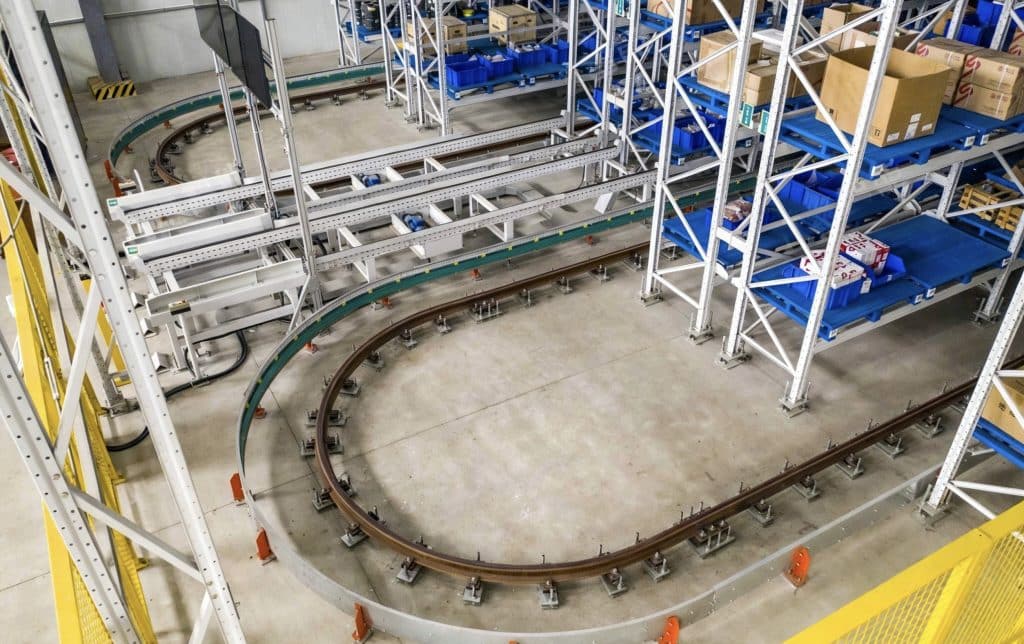
En un Almacén automatizado En los sistemas ferroviarios, la estabilidad de la vía terrestre determina el rendimiento de las grúas apiladoras. Los sistemas automatizados de almacenamiento y recuperación (ASRS) ahora mueven miles de palés al día con una mínima intervención humana, y ese nivel de automatización impone exigencias a la vía que una vía de grúa convencional nunca tendría que cumplir.
Una grúa apiladora ASRS se desplaza a una velocidad de entre 180 y 240 metros por minuto a través de pasillos de tan solo 1,5 metros de ancho, donde una grúa puente de operación manual se desplazaría mucho más despacio. A esas velocidades, una desalineación de rieles de 2 mm supone un riesgo de descarrilamiento, y una junta con un desnivel de 0,5 mm transmite vibraciones al sistema de posicionamiento.
Este artículo cubre lo que un almacén automatizado necesita de su sistema ferroviario, y cómo diseñar vías que resistan un funcionamiento no tripulado las 24 horas del día, los 7 días de la semana.
1. ¿Qué diferencia a un sistema ferroviario automatizado para almacenes?

1.1 Velocidad y frecuencia del ciclo
| Parámetro | Grúa puente manual | Grúa apiladora ASRS |
| Velocidad de viaje | 20-60 m/min | 120-240 m/min |
| Ciclos por día | 50-200 | 500-2,000+ |
| Precisión de posicionamiento | ±10 mm | ±3-5 mm |
| Modo de funcionamiento | Intermitente | Casi continuo |
Esa velocidad multiplica la carga dinámica sobre la vía. Una grúa apiladora que funciona a 200 m/min somete a la vía a aproximadamente 10 veces más ciclos de carga diarios que una grúa puente tradicional.
1.2 Consecuencias de un fallo en el riel
En una grúa manual, un operario percibe una vibración inusual y la reporta. En un almacén automatizado, no hay nadie en el pasillo que pueda notarlo.
- Un descarrilamiento o un fallo de posicionamiento paraliza todo el pasillo, y los palés que se encuentran detrás quedan inaccesibles.
- Un tramo de riel defectuoso puede dañar las ruedas, las guías y el mástil de la apiladora.
- Volver a colocar sobre raíles una grúa apiladora de 30 metros en un pasillo de 1,5 metros lleva días y requiere equipos especializados.
El objetivo del diseño pasa de la inspección y reparación a la construcción de vías que nadie tenga que tocar.
2. Selección del perfil del riel para ASRS
2.1 Perfiles comunes
Una vía ASRS suele utilizar más ligero perfiles de riel que una grúa industrial pesada, pero con tolerancias geométricas más estrictas:
| Perfil del riel | Aplicación típica | Capacidad de carga de las ruedas |
| A45 / A55 (DIN 536) | Sistemas ASRS ligeros, sistemas de minicarga | Hasta 50 kN |
| A65 / A75 (DIN 536) | Sistema automatizado de gestión de paletas medianas | 50-120 kN |
| A100 / QU80 | Sistemas automatizados de almacenamiento y recuperación (ASRS) para palets pesados, almacenes de bobinas | 120-200 kN |
| Barra plana mecanizada a medida | Sistemas de ultra alta precisión | Específico de la aplicación |
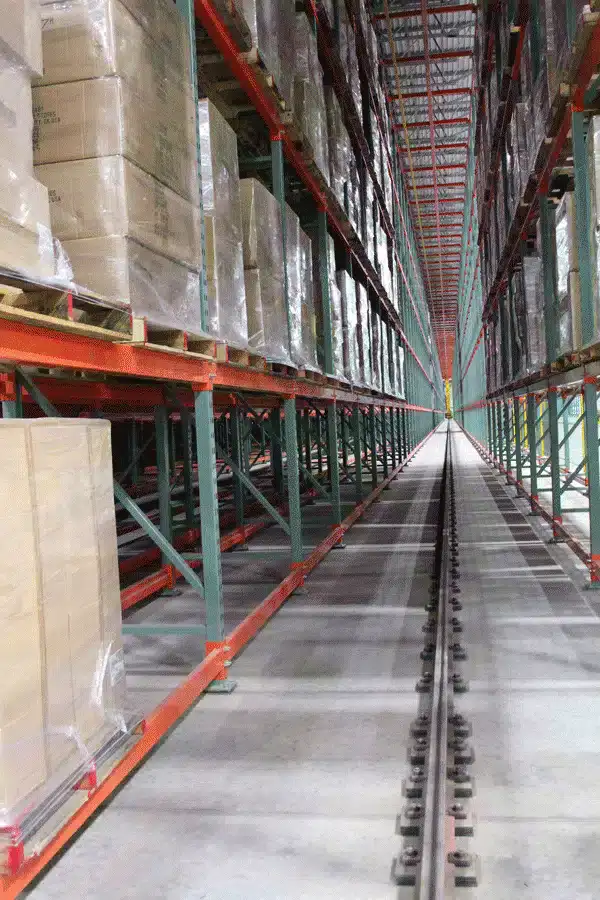
2.2 Por qué la serie A de DIN 536 domina los sistemas ASRS
El Serie A de la norma DIN 536 Su perfil es ideal para sistemas automatizados, ya que la relación entre el ancho de la cabeza y el de la base le confiere estabilidad lateral. La cabeza estrecha concentra el contacto de la rueda en una zona predecible, lo que reduce la oscilación que pueden producir las cabezas más anchas a alta velocidad.
Los proyectos que cumplen con los estándares chinos suelen especificar lo siguiente: Serie QU. Las cabezas QU difieren ligeramente en geometría de las de sección A, así que compruebe la compatibilidad de las ruedas antes de mezclar ambos estándares en una misma pista.
3. Fundamentos y alineación: Las tolerancias críticas
3.1 Requisitos de planitud del suelo
Las vías de las grúas exteriores suelen estar situadas sobre pedestales de hormigón discretos. placas de suela. En muchas instalaciones de ASRS se utilizan raíles continuos montados en el suelo, y el propio suelo del almacén se convierte en la base.
La planitud del suelo en los sistemas ASRS es mucho más estricta que en un suelo industrial estándar:
| Estándar | Clasificación | Desviación máxima |
| DIN 18202 Tabla 3, Línea 4 | Almacén estándar | ±10 mm / 4 m |
| DIN 18202 Tabla 3, Línea 3 | Sistema automatizado de almacenamiento y recuperación con nivelación | ±5 mm / 4 m |
| TR 34 FM2 / DIN 15185 | Sistema ASRS de alta precisión | ±2 mm / 2 m |

Para grúas apiladoras con velocidades superiores a 180 m/min, el estándar mínimo práctico es FM2 / DIN 15185. Si se utiliza un material más resistente, se producirán errores de posicionamiento y un desgaste prematuro de las ruedas desde la primera semana.
3.2 Tolerancias de alineación de rieles
El ventana de alineación El riel para almacenes automatizados es más estrecho que el riel para grúas convencionales:
| Parámetro | Grúa convencional | Grúa apiladora ASRS |
| Rectitud horizontal | ±2 mm / 2 m | ±1 mm / 2 m |
| Nivel vertical | ±3 mm / 10 m | ±1,5 mm / 10 m |
| Calibre (si es de doble riel) | ±5 mm | ±2 mm |
| Paso de articulación (vertical) | ≤0,5 mm | ≤0,3 mm |
| Paso de articulación (horizontal) | ≤0,5 mm | ≤0,2 mm |
Para mantener esas tolerancias se necesita una alineación basada en láser, un rastreador láser o una estación total, en lugar de un sistema de niveles ópticos o de alambre de piano.
4. Estrategia conjunta ferroviaria para sistemas de alta velocidad
4.1 Las uniones soldadas son el estándar de oro
Por encima de una velocidad de desplazamiento de 120 m/min, utilice Soldadura termita (aluminotérmica) juntas. Cada junta mecánica es un punto de impacto que transmite vibraciones al sistema de posicionamiento.
Kits de soldadura aluminotérmica de Forgesail Para los rieles de las series A y QU, se obtienen uniones con una dureza y resistencia similares a las del riel base. Una soldadura bien hecha soporta millones de pasadas de rueda sin deformarse.

4.2 Cuándo son aceptables las uniones atornilladas
Las uniones atornilladas con placas de unión pueden ser aceptables cuando:
- La velocidad de desplazamiento es inferior a 100 m/min.
- El suelo del almacén tiene temperatura controlada, estable a ±5 °C.
- El pasillo mide menos de 60 metros, por lo que hay menos uniones.
- El sistema corrige la posición de forma activa, utilizando la medición de distancia láser.
Si utiliza uniones atornilladas, especifique placas de unión mecanizadas con orificios para pernos de tolerancia ajustada. Las placas perforadas introducen holgura desde el primer día.
5. Sistema de fijación para sistema de rieles de almacén automatizado
5.1 Soporte continuo frente a soporte discreto
Hay dos maneras de sostener el riel.
Discreto placas de suela Se instalan a intervalos de 500-800 mm. Son más económicos, están probados en servicio y permiten ajustar el riel localmente, lo que resulta adecuado para la mayoría de las instalaciones de sistemas automatizados de almacenamiento y recuperación de paletas (ASRS).
Un canal base continuo soporta todo el recorrido del riel en una sola pieza mecanizada. Proporciona la máxima rigidez y es adecuado para sistemas de muy alta velocidad o alta aceleración, pero su fabricación e instalación son más costosas.
5.2 Requisitos del clip
Las grapas para rieles ASRS tienen prioridades diferentes a las de las grapas industriales pesadas:

| Prioridad | Clip industrial pesado | Clip ASRS |
| 1º | Fuerza de sujeción | Precisión de posicionamiento |
| 2º | Resistencia a la fatiga | Amortiguación de vibraciones |
| 3.º | alojamiento térmico | Limpieza (sin goteo de grasa) |
| 4to | Resistencia a la corrosión | Perfil bajo (espacio libre en el pasillo) |
Un clip ASRS funciona mejor con un resorte o un elemento elástico que mantenga la fuerza de contacto constante sin necesidad de reapretarlo. Clips ajustables con punta de goma de Forgesail Funciona de la siguiente manera: el inserto de goma absorbe las microvibraciones que, de otro modo, aflojarían una conexión rígida atornillada.
6. Modos de fallo comunes en los sistemas de almacenamiento y recuperación de calor automatizados (ASRS) con riel
6.1 Asentamiento del piso
El asentamiento del suelo es la causa más común de problemas en los raíles de los sistemas automatizados de almacenamiento y recuperación de energía (ASRS). Los suelos se asientan de forma irregular, especialmente en terrenos recuperados, rellenos o suelos variables. Una diferencia de 5 mm en seis meses es suficiente para que un sistema de raíles de precisión se salga de tolerancia.
Realice un estudio geotécnico antes de la instalación, supervise durante los primeros 12 meses y diseñe el riel de manera que pueda nivelarse nuevamente sin necesidad de levantarlo.
6.2 Corrosión de rieles en almacenamiento en frío
Los almacenes frigoríficos a -25 °C presentan sus propios problemas. La condensación se forma durante los ciclos de descongelación, lo que provoca corrosión, y los sujetadores estándar de óxido negro no son duraderos.
Utilice acero inoxidable o galvanizado en caliente. sujetadores y rieles recubiertos de epoxi, e inspeccionar el metal expuesto mensualmente.
6.3 Deterioro articular
Una unión atornillada, incluso una de buena calidad, se degrada después de 1 a 2 millones de pasadas de la rueda. Cada vez que pasa la rueda, el orificio se deforma ligeramente, por lo que se ensancha y la fuerza de sujeción disminuye.
Suelde todas las juntas en la sección de alto ciclo, la primera sección del pasillo donde se concentran las fuerzas de aceleración y frenado. Si una junta debe permanecer atornillada, programe el reemplazo de los pernos de la placa de unión según el número de ciclos, por ejemplo, cada 2 millones de movimientos de palés.
7. Secuencia de instalación para minimizar el tiempo de inactividad.
Un sistema ASRS nuevo comienza con el piso, luego los rieles, después las estanterías y finalmente la automatización. Una modernización de un almacén existente, que consiste en reemplazar los rieles dentro de un almacén en funcionamiento, requiere una planificación más exhaustiva.
- Secciones de riel prefabricadas fuera de obra, soldado a la longitud máxima transportable.
- Instalar durante una ventana de apagado programada (normalmente un fin de semana largo)
- Colocar previamente todos los materiales (rieles, clips, lechada, herramientas) en el pasillo el día anterior
- Utilice lechada epoxi de curado rápido. (6-8 horas de resistencia al trabajo) para el lecho de la placa de suela
- Alinee con láser y apriete todos los clips. antes de que la lechada alcance su curado completo
- Realizar una prueba de puesta en marcha de 2 horas. a baja velocidad para verificar la alineación antes de devolverla a operaciones.
Las modernizaciones realizadas mediante esta secuencia han permitido sustituir pasillos de 150 metros en menos de 72 horas, minimizando así la pérdida de capacidad.
8. El caso de negocio para el riel de precisión
El coste de una vía férrea imprecisa se refleja en el presupuesto operativo:
| Guión | Impacto en los costos anuales |
| 4 horas/mes de inactividad por ajustes de rieles | Aproximadamente 200 movimientos de palés perdidos/hora × 4 horas × 12 meses |
| Sustitución prematura de las ruedas (cada 2 años en lugar de cada 5). | $15.000-30.000 por juego de ruedas para grúa apiladora |
| Errores de posicionamiento que provocan daños en los palés. | $500-2000 por incidente × frecuencia de incidentes |
| Llamada de emergencia para la recuperación tras el descarrilamiento | $5.000-15.000 por evento |
Para una instalación de 10 pasillos, los problemas relacionados con los rieles suelen costar entre 50.000 y 200.000 dólares al año. Construir los rieles con precisión y con buenos componentes añade entre 10 y 150.000 dólares al coste inicial y reduce entre 80 y 900.000 dólares de ese gasto recurrente.

Conclusión
Los rieles para almacenes automatizados deben construirse con estándares diferentes a los de los rieles para grúas convencionales. La velocidad, el ciclo continuo y el funcionamiento sin personal exigen una alineación, una calidad de las juntas y una fiabilidad de la fijación uno o dos grados más estrictas que en una vía tradicional.
Forgesail suministra sistemas completos de fijación de raíles para almacenes automatizados, desde unidades miniload ligeras hasta sistemas ASRS de palets pesados: carril, precisión clips, placas de suela, almohadillas de riel y kits de soldadura termita. Nuestros ingenieros pueden revisar su Especificación del riel ASRS y señalar los puntos de fallo antes de que comience la instalación.











