




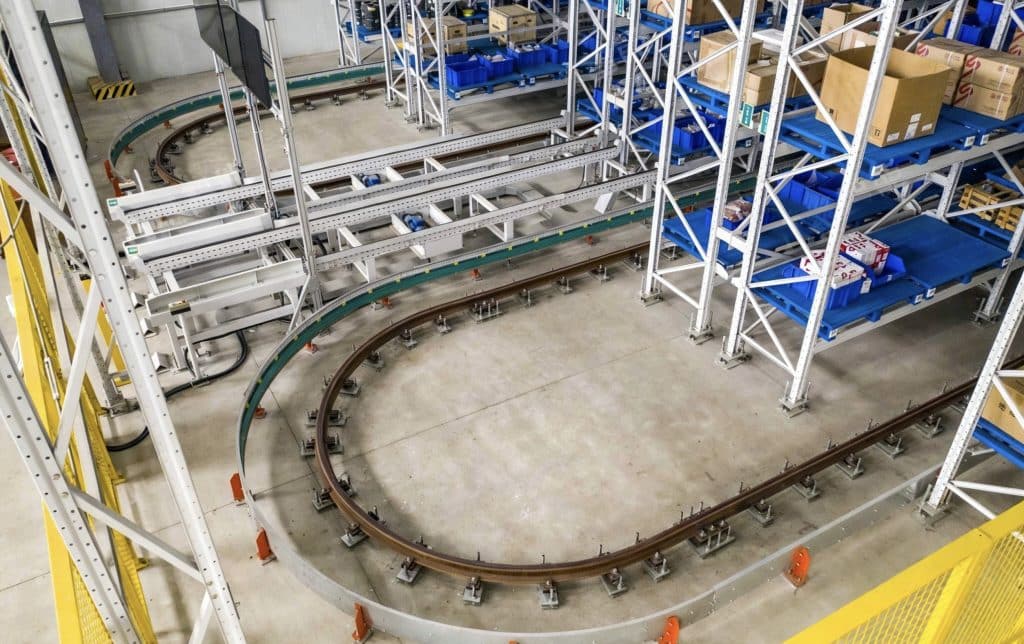
Sur un Entrepôt automatisé Dans un système ferroviaire, la stabilité de la voie au sol détermine les performances des transstockeurs. Les systèmes automatisés de stockage et de récupération (ASRS) déplacent désormais des milliers de palettes par jour avec une intervention humaine minimale, et ce niveau d'automatisation impose aux voies ferrées des exigences auxquelles une voie de pont roulant classique n'est jamais soumise.
Un transstockeur ASRS se déplace à une vitesse de 180 à 240 mètres par minute dans des allées d'à peine 1,5 mètre de large, là où un pont roulant manuel se déplacerait beaucoup plus lentement. À ces vitesses, un défaut d'alignement des rails de 2 mm présente un risque de déraillement, et un joint avec un décalage de 0,5 mm induit des vibrations dans le système de positionnement.
Cet article explique ce dont un entrepôt automatisé a besoin de sa système ferroviaire, et comment concevoir une voie ferrée capable de résister à un fonctionnement sans pilote 24h/24 et 7j/7.
1. Qu'est-ce qui différencie un système ferroviaire d'entrepôt automatisé ?

1.1 Vitesse et fréquence de cycle
| Paramètre | Pont roulant manuel | Grue de stockage ASRS |
| vitesse de déplacement | 20-60 m/min | 120-240 m/min |
| Cycles par jour | 50-200 | 500-2,000+ |
| Précision du positionnement | ±10 mm | ±3-5 mm |
| Mode de fonctionnement | Intermittent | Quasi-continu |
Cette vitesse multiplie la charge dynamique sur la voie. Un pont roulant de manutention fonctionnant à 200 m/min soumet la voie ferrée à environ 10 fois plus de cycles de charge quotidiens qu'un pont roulant traditionnel.
1.2 Conséquences d'une défaillance de rail
Sur une grue manuelle, un opérateur ressent des vibrations anormales et les signale. Dans un entrepôt automatisé, personne ne se trouve dans l'allée pour les remarquer.
- Un déraillement ou un défaut de positionnement bloque toute l'allée, et les palettes situées derrière deviennent inaccessibles.
- Une seule section de rail défectueuse peut endommager les roues, les guides et le mât du gerbeur.
- Le réalignement d'un pont roulant de 30 mètres dans une allée de 1,5 m prend des jours et nécessite un équipement spécialisé.
L'objectif de conception passe de l'inspection et de la réparation à la construction de voies ferrées que personne n'aura à toucher.
2. Sélection du profil de rail pour ASRS
2.1 Profils communs
Une piste ASRS utilise généralement des câbles plus légers. profils de rails qu'une grue industrielle lourde, mais avec des tolérances géométriques plus strictes :
| Profil de rail | Application typique | Capacité de charge par roue |
| A45 / A55 (DIN 536) | Systèmes ASRS légers et miniload | Jusqu'à 50 kN |
| A65 / A75 (DIN 536) | ASRS palette moyenne | 50-120 kN |
| A100 / QU80 | ASRS pour palettes lourdes, entrepôts de bobines | 120-200 kN |
| barre plate usinée sur mesure | Systèmes de très haute précision | Spécifique à l'application |
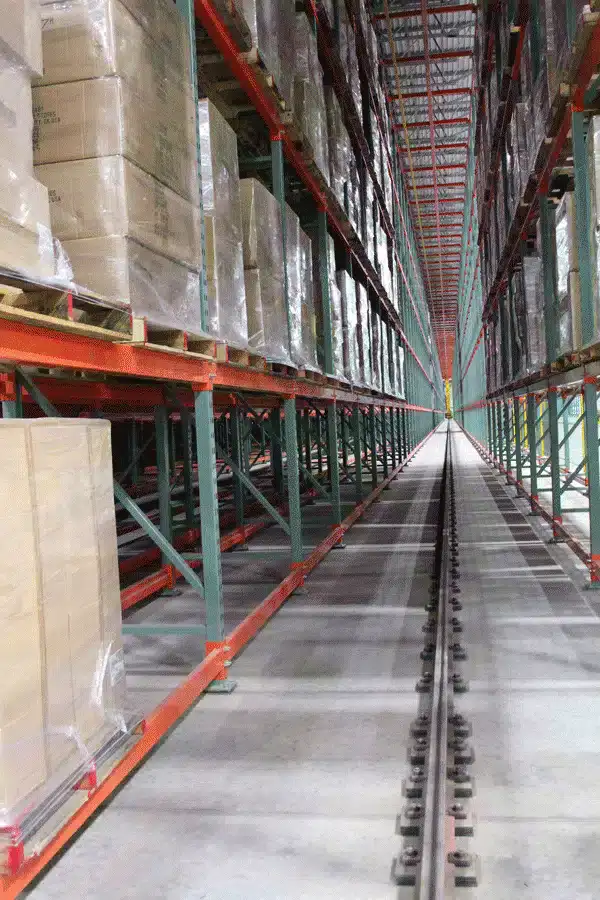
2.2 Pourquoi la norme DIN 536 série A domine le secteur des systèmes de stockage automatisés (ASRS)
Le Série DIN 536 A Ce profil convient aux systèmes automatisés car le rapport largeur de la tête/largeur du pied lui confère une stabilité latérale. La tête étroite concentre le contact des roues sur une zone prévisible, ce qui réduit les oscillations de chasse que des têtes plus larges peuvent engendrer à grande vitesse.
Les projets conformes aux normes chinoises spécifient généralement les Série QU. Les têtes de rail QU diffèrent légèrement en géométrie des têtes de rail de section A ; vérifiez donc la compatibilité des roues avant de mélanger les deux standards sur une même voie.
3. Fondation et alignement : Les tolérances critiques
3.1 Exigences de planéité du sol
Les rails de grue extérieurs reposent généralement sur des socles en béton discrets sous semelles. De nombreuses installations ASRS utilisent plutôt un rail continu fixé au sol, et le sol de l'entrepôt lui-même devient la fondation.
La planéité des sols pour les systèmes de stockage automatisés (ASRS) est bien plus exigeante que pour un sol industriel standard :
| Standard | Classification | Écart maximal |
| DIN 18202 Tableau 3, Ligne 4 | Entrepôt standard | ±10 mm / 4 m |
| DIN 18202 Tableau 3, Ligne 3 | ASRS avec nivellement | ±5 mm / 4 m |
| TR 34 FM2 / DIN 15185 | ASRS de haute précision | ±2 mm / 2 m |

Pour les ponts roulants de plus de 180 m/min, la norme FM2 / DIN 15185 constitue le minimum pratique. Un usinage plus grossier entraînera des problèmes de positionnement et une usure prématurée des roues dès la première semaine.
3.2 Tolérances d'alignement des rails
Le fenêtre d'alignement Les rails utilisés pour les entrepôts automatisés sont plus étroits que ceux utilisés pour les ponts roulants classiques :
| Paramètre | Grue conventionnelle | Grue de stockage ASRS |
| rectitude horizontale | ±2 mm / 2 m | ±1 mm / 2 m |
| Niveau vertical | ±3 mm / 10 m | ±1,5 mm / 10 m |
| Écartement (en cas de double rail) | ±5 mm | ±2 mm |
| Étape conjointe (verticale) | ≤0,5 mm | ≤0,3 mm |
| Étape conjointe (horizontale) | ≤0,5 mm | ≤0,2 mm |
Le respect de ces tolérances nécessite un alignement laser, un tracker laser ou une station totale, plutôt qu'un fil de piano ou des niveaux optiques.
4. Stratégie ferroviaire conjointe pour les systèmes à grande vitesse
4.1 Les joints soudés sont la référence absolue
Au-delà d'une vitesse de déplacement de 120 m/min, utilisez soudé aluminothermique articulations. Chaque articulation mécanique est un point d'impact qui transmet des vibrations au système de positionnement.
Kits de soudage alumineux de Forgesail Pour les rails des séries A et QU, les joints réalisés présentent une dureté et une résistance proches de celles du rail d'origine. Une soudure de qualité supporte des millions de passages de roues sans se déformer.

4.2 Quand les assemblages boulonnés sont acceptables
Les assemblages à éclisses boulonnées peuvent être acceptables lorsque :
- La vitesse de déplacement est inférieure à 100 m/min
- La température du sol de l'entrepôt est contrôlée et stable à ±5°C.
- L'allée mesure moins de 60 mètres, il y a donc moins d'articulations
- Le système corrige activement la position, en utilisant la mesure de distance laser.
Si vous utilisez des assemblages boulonnés, spécifiez des éclisses usinées avec des trous de boulons à tolérance serrée. Les plaques poinçonnées introduisent du jeu dès le départ.
5. Système de fixation pour système ferroviaire d'entrepôt automatisé
5.1 Support continu vs. support discret
Il existe deux façons de soutenir le rail.
Discret semelles Ces rails sont espacés de 500 à 800 mm. Ils sont moins coûteux, ont fait leurs preuves et permettent un réglage local, ce qui convient à la plupart des installations de stockage et de récupération automatisées de palettes.
Un profilé de base continu supporte l'ensemble du rail en une seule pièce usinée. Il offre une rigidité maximale et convient aux systèmes à très haute vitesse ou à forte accélération, mais son coût de fabrication et d'installation est plus élevé.
5.2 Exigences relatives aux clips
Les clips de rails ASRS ont des priorités différentes de celles des clips industriels lourds :

| Priorité | Clip industriel lourd | Clip ASRS |
| 1er | Force de serrage | Précision du positionnement |
| 2ème | résistance à la fatigue | amortissement des vibrations |
| 3ème | hébergement thermique | Propreté (pas de gouttes de graisse) |
| 4ème | résistance à la corrosion | Profil bas (dégagement pour les allées) |
Un clip ASRS fonctionne mieux avec un élément à ressort ou élastique qui maintient la force de contact constante sans avoir besoin d'être resserré. Clips réglables à nez en caoutchouc de Forgesail Le principe est le suivant : l’insert en caoutchouc absorbe les micro-vibrations qui, autrement, desserreraient une fixation boulonnée rigide.
6. Modes de défaillance courants dans les systèmes de stockage et de récupération automatisés (ASRS) ferroviaires
6.1 Tassement du plancher
Le tassement du sol est la cause la plus fréquente des problèmes de rails des systèmes de stockage et de récupération automatisés (ASRS). Les sols se tassent de manière inégale, notamment sur les terrains gagnés sur la mer, les remblais ou les sols hétérogènes. Un écart de 5 mm sur six mois suffit à rendre un système de rails de précision non conforme aux tolérances.
Effectuez une étude géotechnique avant l'installation, assurez un suivi pendant les 12 premiers mois et concevez le rail de manière à ce qu'il puisse être remis à niveau sans avoir à le retirer.
6.2 Corrosion des rails en chambre froide
Les entrepôts frigorifiques à -25 °C posent un problème spécifique : la condensation qui se forme lors des cycles de dégivrage favorise la corrosion, et les fixations standard en acier inoxydable ne résistent pas à l’usure.
Utilisez de l'acier inoxydable ou galvanisé à chaud. fixations et les rails revêtus d'époxy, et inspecter le métal exposé tous les mois.
6.3 Détérioration articulaire
Un assemblage boulonné, même de bonne qualité, se dégrade après 1 à 2 millions de passages de roue. À chaque passage, le trou s'élargit légèrement, ce qui entraîne une diminution de la force de serrage.
Soudez tous les joints dans la zone à forte sollicitation, c'est-à-dire les premiers 30% de l'allée où se concentrent les forces d'accélération et de freinage. Si un joint doit rester boulonné, prévoyez le remplacement de ses boulons d'éclisse selon un calendrier basé sur le nombre de cycles, par exemple tous les 2 millions de mouvements de palettes.
7. Séquencement d'installation pour un temps d'arrêt minimal
Un système de stockage et de récupération automatisé (ASRS) de type « greenfield » comprend d'abord le sol, puis les rails, puis les rayonnages, et enfin l'automatisation. La rénovation d'un entrepôt existant, consistant à remplacer les rails à l'intérieur d'un entrepôt en activité, nécessite une planification plus poussée.
- sections de rails préfabriquées hors site, soudé à la longueur transportable maximale
- Installer pendant une fenêtre d'arrêt programmée (généralement un long week-end)
- Prépositionnez tous les matériaux (rails, clips, coulis, outils) dans l'allée la veille
- Utilisez un coulis époxy à prise rapide (résistance au travail de 6 à 8 heures) pour la litière de semelle
- Alignez au laser et serrez tous les clips au couple prescrit. avant que le coulis n'atteigne son durcissement complet
- Effectuez un test de mise en service de 2 heures à basse vitesse pour vérifier l'alignement avant de remettre en service
Les rénovations utilisant cette méthode ont permis de remplacer des allées de 150 mètres en moins de 72 heures, minimisant ainsi les pertes de débit.
8. Analyse de rentabilité du rail de précision
Le coût d'une voie ferrée imprécise se répercute sur le budget de fonctionnement :
| Scénario | Impact annuel sur les coûts |
| 4 heures/mois d'arrêt pour les réglages des rails | Environ 200 déplacements de palettes perdus par heure × 4 heures × 12 mois |
| Remplacement prématuré des roues (tous les 2 ans au lieu de 5) | $15 000 à 30 000 par jeu de roues de pont roulant |
| Erreurs de positionnement provoquant des dommages aux palettes | $500-2 000 par incident × fréquence des incidents |
| Intervention d'urgence pour le dépannage suite au déraillement | $5 000 à 15 000 par événement |
Pour une installation à 10 allées, les problèmes liés aux rails engendrent généralement un coût annuel de 1 040 000 à 2 040 000 £. La fabrication de rails de précision avec des composants de qualité représente un surcoût initial de 10 000 à 15 000 £ et permet d’économiser de 80 000 à 90 000 £ sur les dépenses courantes.

Conclusion
Les voies ferrées automatisées des entrepôts doivent être construites selon des normes différentes de celles des voies ferrées conventionnelles pour pont roulants. La vitesse, le fonctionnement continu et l'absence de personnel imposent des exigences plus strictes en matière d'alignement, de qualité des joints et de fiabilité des fixations que pour une voie traditionnelle.
Forgesail fournit des systèmes complets de fixation sur rails pour les entrepôts automatisés, allant des unités de minicharge légères aux ASRS pour palettes lourdes : rail, précision clips, semelles, coussinets de rail et kits de soudage à la thermite. Nos ingénieurs peuvent examiner votre Spécifications des rails ASRS et signaler les points de défaillance avant le début de l'installation.











