




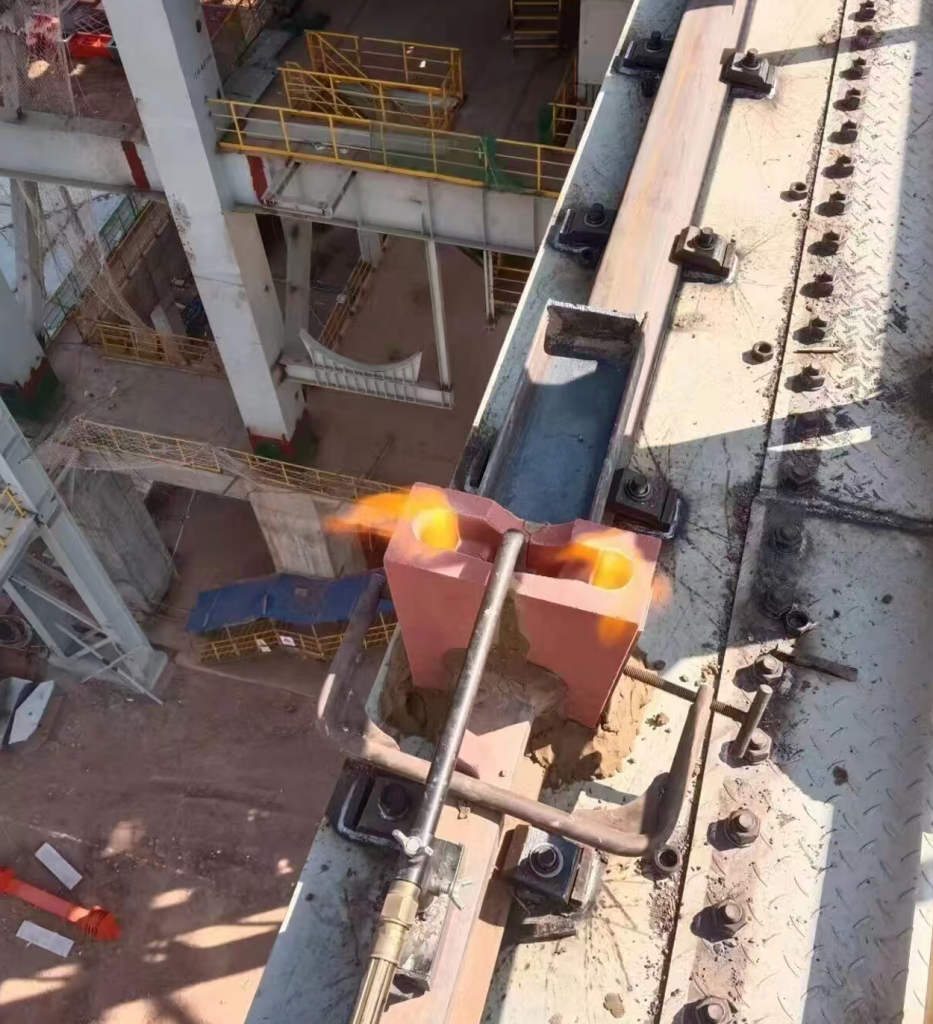
Les défauts de soudure alumineuse sont la principale cause de défaillance prématurée des joints de rails, de fermetures imprévues de lignes et de travaux de resoudage coûteux. La plupart de ces défauts sont évitables si les équipes comprennent leur origine.
Ce guide est conforme à la norme TB/T 1632.3-2019 et aux recherches ferroviaires publiées par l'Académie chinoise des sciences ferroviaires. En cas de valeurs différentes spécifiées par un fournisseur de consommables, ce sont les instructions de ce dernier qui prévalent.
Voici les 7 défauts de soudage alumineux les plus courants, leurs causes et comment les prévenir.
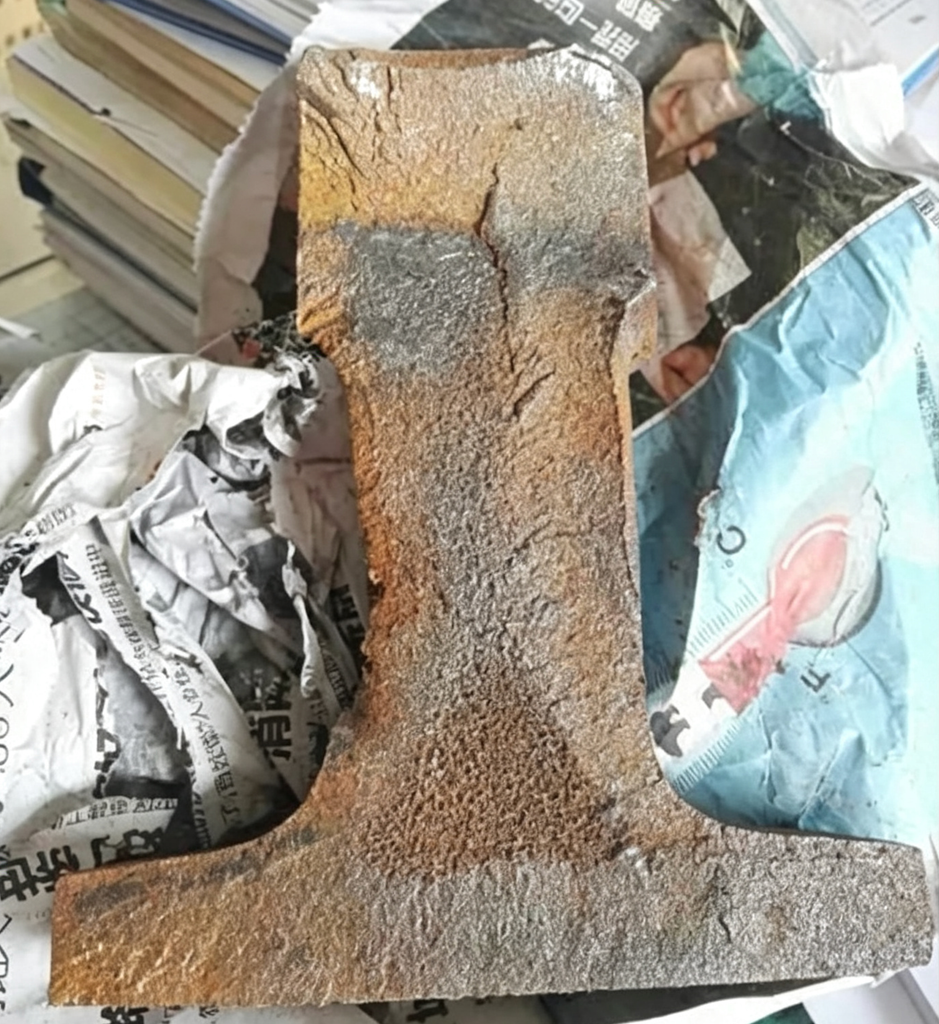
1. Explication des défauts de soudage alumineux : cavités de retrait et porosité
Les cavités de retrait présentent une surface intérieure irrégulière et se forment généralement au centre de l'âme du rail et dans la zone triangulaire au centre de la base du rail, au niveau de la soudure.
Causes
- Surchauffe localisée avec vitesses de refroidissement inégales
- Temps de préchauffage excessif ou pression de préchauffage incorrecte
- Préchauffer la torche ou le moule à sable positionné de manière excentrée, provoquant une surchauffe d'un côté
- Écartement excessif des rails
- Alimentation insuffisante de la masselotte, le retrait de solidification n'est donc pas compensé.
Prévention
- Contrôlez le temps de préchauffage ; ne brûlez jamais les extrémités des rails.
- Maintenir une longueur de flamme de préchauffage modérée
- Centrez le préchauffeur au-dessus de l'écartement des rails.
- Maintenez l'écartement du rail dans les limites spécifiées.
- Adaptez la conception du tube de fusion et le volume de métal d'apport pour assurer une alimentation complète.
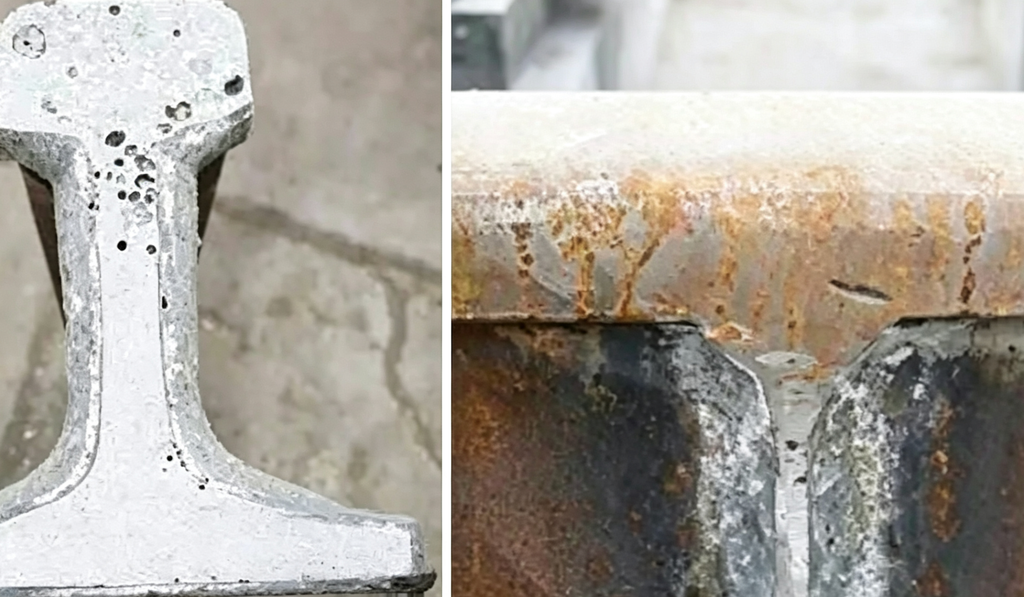
2. Explication des défauts de soudage alumineux : porosité gazeuse
La porosité gazeuse se présente sous forme de trous ronds et lisses emprisonnés sous la surface de la soudure, le plus souvent à la base du rail et sur ses flancs. Il s'agit du défaut de soudage athermique le plus fréquemment observé sur le terrain.
Causes
- Extrémités de rails sales avec des résidus d'eau ou d'huile
- Flux humide
- Moule en sable humide
- Comprimés d'étanchéité anti-moisissures excessifs ou humides
- La température de préchauffage est trop basse.
- Délai trop long entre le préchauffage et le coulage, refroidissement excessif du joint
Prévention
- Nettoyer soigneusement les deux faces d'extrémité des rails
- Protéger tous les consommables de soudage de l'humidité
- Utilisez le mastic d'étanchéité avec parcimonie et maintenez-le au sec.
- Préchauffer les extrémités des rails à 700–1000 °C conformément aux spécifications du fournisseur de consommables.
- Préparer le creuset à l'avance et verser immédiatement après le préchauffage.
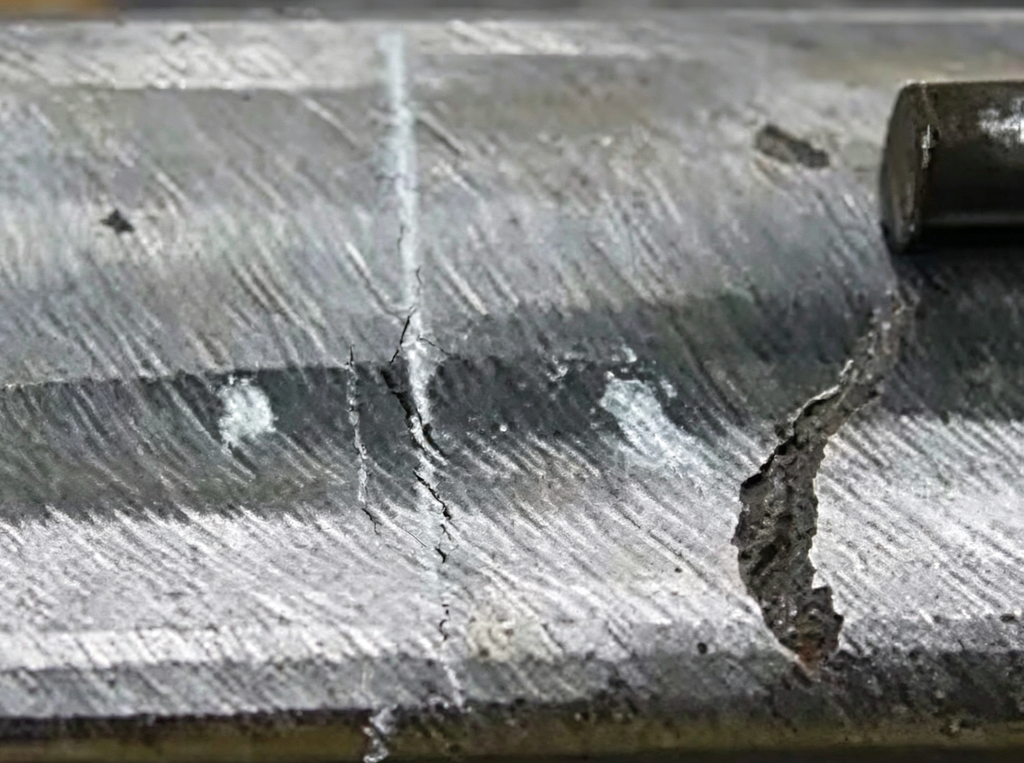
3. Explication des défauts de soudage alumineux : Inclusions de laitier
Une inclusion de laitier est une inclusion de faible grossissement piégée à l'intérieur de la soudure ou adhérant à son profil. Elle se forme lorsque le laitier en fusion ne remonte pas à la surface avant sa solidification.
Causes
- Les scories éjectées du creuset pénètrent dans la cavité du moule et adhèrent à la surface du rail.
- Temps de décantation insuffisant : versement avant la fin de la réaction (par exemple, vidange prématurée du bouchon).
- Écartement excessif du rail, insuffisance de métal de soudure ou fuite de moule
- Mauvaise adaptation du moule à sable au rail, permettant au composé d'étanchéité de pénétrer dans la cavité
Prévention
- Nettoyer soigneusement les deux faces d'extrémité des rails
- Contrôler l'écartement des rails
- Vérifiez que le creuset n'est pas endommagé ; centrez le bec verseur au-dessus du moule.
- Vérifier le contact entre le moule et le rail ; appliquer le mastic d’étanchéité uniformément sans le forcer dans la cavité.
- Contrôlez le temps de stabilisation ; ne relâchez pas la prise trop tôt.
4. Explication des défauts de soudage alumineux : Inclusions de sable
Les inclusions de sable se forment lorsque des particules de matériau réfractaire provenant du creuset ou du moule en sable se détachent et se retrouvent piégées dans le métal de soudure en cours de solidification.
Causes
- Du sable non adhérent n'a pas été entièrement éliminé après le meulage du moule.
- Corps étranger pénétrant dans la cavité du moule
- Les deux moitiés du moule se sont mal alignées lors de l'assemblage, provoquant la rupture de débris.
- Préchauffage excessif brûlant la surface du moule en sable
Prévention
- Nettoyez soigneusement le sable non adhérent de la cavité du moule après le meulage.
- N’introduisez jamais de corps étrangers dans la cavité.
- Rouvrir et nettoyer le moule si les deux moitiés sont mal alignées.
- Ne jamais frapper ni faire vibrer le moule assemblé, car cela déloge les débris réfractaires.
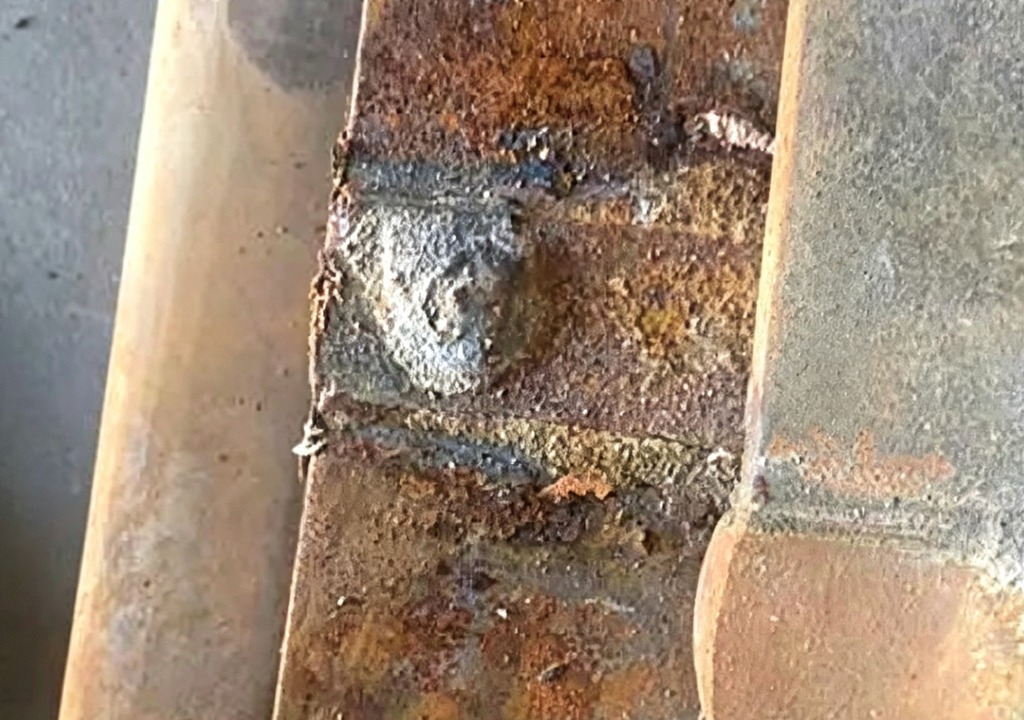
5. Explication des défauts de soudage alumineux : Fissuration à chaud
Des fissures à chaud se forment dans la structure coulée avant la solidification complète, lorsque la soudure est soumise à une contrainte de traction. Elles apparaissent généralement sous forme de fissures transversales au milieu de la tête de soudure, avec une surface de rupture oxydée bleuâtre.
Causes
- mouvement de soudure ou charge de traction pendant le soudage
- Décapage prématuré des moisissures
- Retrait prématuré du tube de masselotte, chargement trop précoce de la tête de soudage
- Chargement par impact avant solidification complète
- Contraction des rails lors du refroidissement
- Refroidissement rapide par temps froid ou venteux, augmentation des contraintes de retrait
Prévention
- Ne jamais marcher sur les rails, les frapper ou les soulever pendant la soudure.
- Décape et retire les masselottes uniquement au moment spécifié dans la procédure
- Maintenir en place le matériel d'alignement des rails jusqu'à l'heure de libération requise.
- Contrôler l'écartement des rails lorsque la contraction thermique est significative
- Prolongez la durée d'isolation par temps froid ou venteux pour ralentir le refroidissement.

6. Explication des défauts de soudage aluminothermique : Fusion incomplète
Une fusion incomplète se produit lorsque les faces d'extrémité du rail ne sont pas entièrement fondues, de sorte que le métal de soudure ne forme pas de liaison métallurgique avec le rail d'origine.
Causes
- Les faces d'extrémité des rails ne sont pas entièrement nettoyées, laissant des traces d'oxyde.
- La température de préchauffage est trop basse pour que l'acier en fusion puisse faire fondre les extrémités des rails.
- L'écartement des rails est trop faible, ce qui réduit la capacité thermique du bain de fusion.
Prévention
- Nettoyer soigneusement les deux faces d'extrémité des rails
- Préchauffer à la température requise (généralement entre 700 et 1000 °C selon les spécifications du fournisseur) avec une répartition uniforme.
- Réglez l'écartement des rails conformément aux spécifications.

7. Explication des défauts de soudage aluminothermique : caniveaux
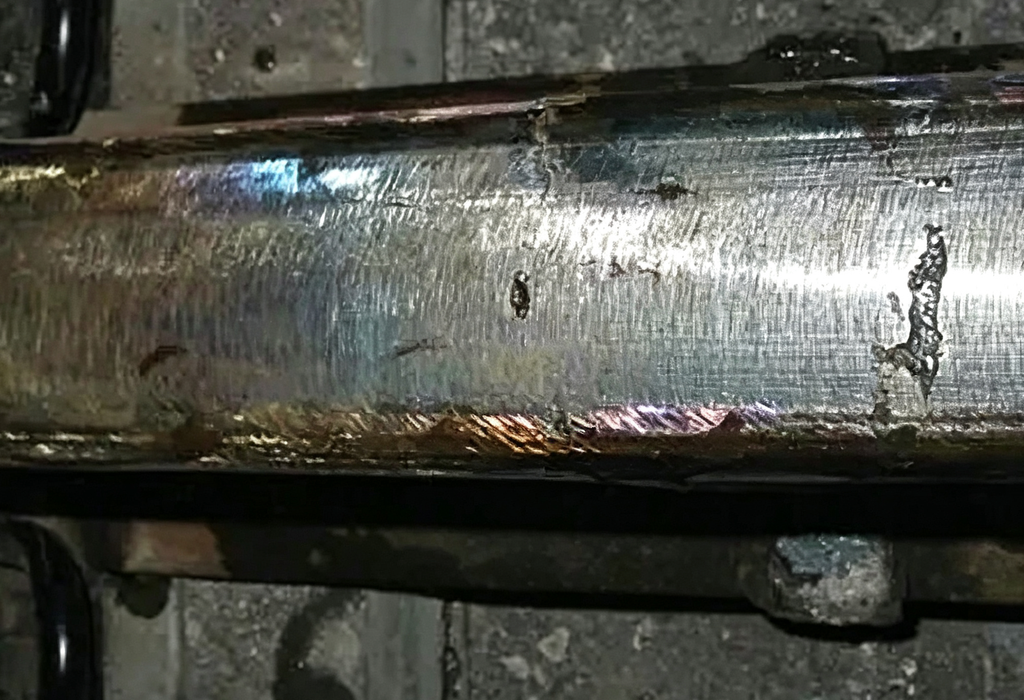
Les caniveaux se présentent sous forme de rainures ou de creux le long du pied de la soudure. Ils créent une concentration de contraintes, susceptible de provoquer une rupture prématurée par fatigue sous l'effet des charges dynamiques des roues.
Remarque : le soudage aluminothermique est un procédé de fonderie ; son mécanisme de sous-coupe diffère donc de celui du soudage à l’arc. En soudage aluminothermique, la sous-coupe est principalement due à un défaut d’alignement du profil du moule, à la pénétration du composé d’étanchéité, à une surchauffe localisée et à une alimentation insuffisante en métal d’apport.
Causes
- Un écart excessif du rail entraîne une alimentation insuffisante au niveau du pied de la soudure.
- Les profils des têtes de rails, anciens et nouveaux, ne correspondent pas, laissant des espaces où le composé d'étanchéité s'infiltre.
- Préchauffage excessif des têtes de rail, fusion excessive du métal de base
- Mauvais contact entre le moule en sable et le rail, entraînant un décalage du profil du moule
Prévention
- Contrôler l'écartement du rail dans les limites de la procédure
- Meuler et rectifier les profils des anciens rails avant soudage afin qu'ils correspondent au nouveau rail et au moule
- Respectez scrupuleusement la température et la durée du préchauffage ; évitez toute surchauffe localisée.
- Vérifier le contact entre le moule et le rail avant l'assemblage ; éviter que le mastic d'étanchéité ne pénètre dans la cavité.
- Meuler les petits défauts de dépouille ; découper et ressouder les joints où la dépouille est trop profonde pour être réparée.
Conclusion
Les défauts de soudage aluminothermique sont évitables. Une préparation soignée, des consommables secs, un préchauffage correct, un écartement des rails contrôlé et une manipulation rigoureuse du moule permettent d'éliminer la plupart des sept défauts décrits ci-dessus.
Après soudage, inspectez visuellement et par ultrasons chaque joint. Consignez le numéro de soudure, la température du rail, les conditions météorologiques et le lot de consommables pour une traçabilité complète. Si un défaut dépasse les limites de réparation, découpez et ressoudez la zone endommagée afin d'éviter une panne en service.
ForgeSail fournit des produits certifiés kits et consommables de soudage athermique pour rails de grue, voies ferrées minières et chemins de fer industriels. Contactez notre équipe d'ingénierie pour des conseils de soudage spécifiques à l'application.
Références
- TB/T 1632.3-2019 — Soudage des rails, partie 3 : Soudage aluminothermique (norme de l'industrie ferroviaire chinoise)
- Académie chinoise des sciences ferroviaires — Analyse des défauts de soudage aluminothermique des rails, octobre 2008
- Manuels d'instructions de soudage des fournisseurs de consommables (prévalent sur les directives générales)











