




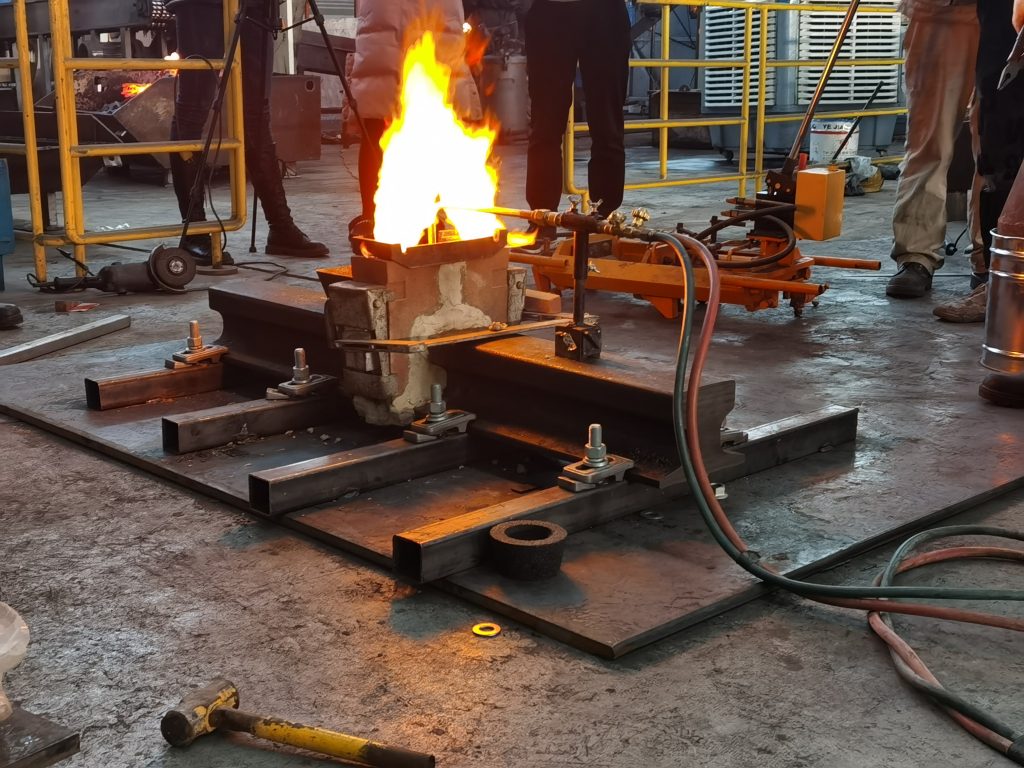
Le soudage aluminothermique des rails de pont roulant est la solution la plus efficace pour éliminer les joints boulonnés fendus. voie de roulement pour pont roulant et portique de grande capacité. Chaque joint de rail boulonné représente un point de défaillance potentiel. Dans les applications de grues à usage intensif — portiques de chantier naval, grues portuaires à conteneurs, grues de poche de coulée en aciérie — une simple éclisse mal fixée peut entraîner un désalignement des rails, une usure accélérée des roues et des arrêts de production imprévus, engendrant des coûts de plusieurs milliers d'euros par heure.
Le soudage aluminothermique (thermite) élimine totalement le joint. Il en résulte un rail continu et sans soudure, dont les propriétés mécaniques sont identiques à celles du rail d'origine. Pour la protection des extrémités de voie, consultez notre butoirs de rail de grue — pas de boulons à desserrer, pas d'espaces à marteler, pas de marche à former.
Ce guide décrit l'intégralité du processus de soudage aluminothermique des rails de grue, les produits et équipements nécessaires, les profils de rails applicables et les meilleures pratiques éprouvées sur le terrain.
1. Qu'est-ce que le soudage aluminothermique ?
Le soudage aluminothermique utilise une réaction chimique entre de la poudre d'aluminium et de l'oxyde de fer pour produire de l'acier en fusion à environ 2 500 °C en moins de 30 secondes. Coulé dans un moule réfractaire entourant les extrémités du rail, l'acier surchauffé fusionne ces dernières en une structure continue.
La réaction chimique
La réaction principale est :
Fe₂O₃ + 2Al → 2Fe + Al₂O₃ + chaleur (≈3 500 kJ)
Lors du soudage aluminothermique des rails de pont roulant, l'aluminium réduit l'oxyde de fer, produisant du fer fondu pur et des scories d'oxyde d'aluminium. Ces scories, plus légères, remontent à la surface tandis que l'acier fondu remplit la cavité de soudure autour des extrémités du rail.
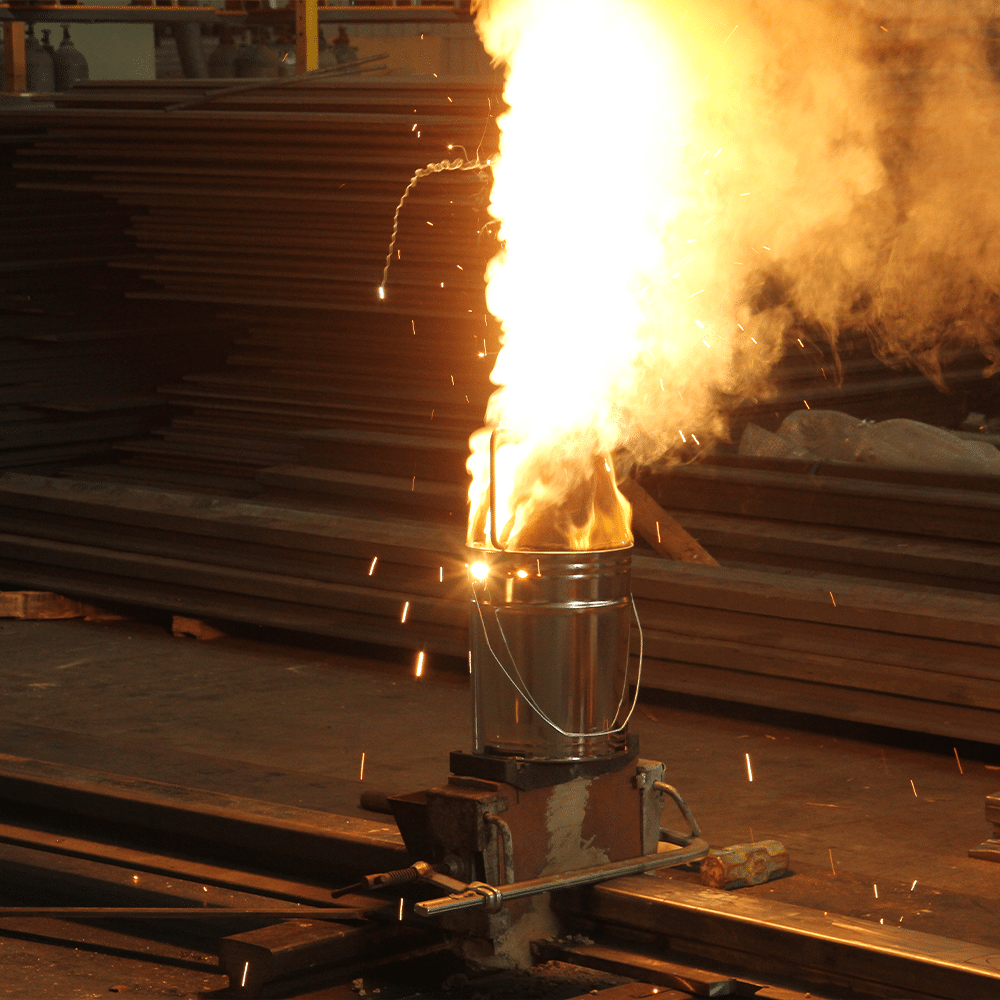
Pourquoi c'est supérieur aux assemblages boulonnés
| Propriété | Joint à éclisses boulonné | Soudure aluminothermique |
| continuité électrique | Variable, se dégrade avec le temps | Égal au rail parent |
| résistance mécanique | ~60-70% du rail parent | ≥100% du rail parent (traction) |
| Exigences de maintenance | Resserrage périodique des boulons | Aucun |
| Charge d'impact | Impact de la roue à chaque articulation | Aucun impact — surface continue |
| Durée de vie | 2 à 5 ans (usage intensif) | Plus de 20 ans |
| résistance à la fatigue | Faible — concentration de contraintes dans les trous de boulons | Élevé — pas de facteurs de stress |
2. Profilés de rails de support pour le soudage aluminothermique des rails de pont roulant
Les consommables de soudage athermique de Forgesail couvrent toute la gamme des profils de rails de grue couramment utilisés dans le monde entier :
Norme chinoise GB (série QU)
| Profil de rail | Portion de thermite (kg) | Temps de préchauffage (min) | Applications |
| QU70 | 4.0 | 3 | Ponts roulants de capacité moyenne, grues d'atelier |
| QU80 | 4.5 | 4 | Grues d'atelier lourdes, grues d'entrepôt |
| QU100 | 9.0 | 5 | Grues portiques lourdes, grues RTG portuaires |
| QU120 | 12.0 | 9 | Grues Goliath de chantier naval, grues portiques lourdes |
Norme européenne DIN 536 série A
| Profil de rail | Portion de thermite (kg) | Temps de préchauffage (min) | Applications |
| A55 | 4.0 | 3 | ponts roulants légers |
| A65 | 4.5 | 4 | grues d'usine moyennes |
| A75 | 5.0 | 5 | grues d'atelier lourdes |
| A100 | 9.0 | 9 | grues de terminal à conteneurs |
| A120 | 12.0 | 12 | grues à portique lourdes |
| A150 | 15.0 | 15 | Grues Goliath ultra-lourdes pour chantiers navals |
Autres types de rails pris en charge
– Rails de chemin de fer de 50 kg/m et 60 kg/m
– Rails légers de 18 kg/m, 24 kg/m, 38 kg/m et 43 kg/m
– Profilés de rails personnalisés disponibles sur demande
3. Étapes opérationnelles standard du soudage aluminothermique des rails de grue
Étape 1 : Inspecter et nettoyer les extrémités des rails
Éliminez toute trace de rouille, de calamine, d'huile et d'humidité des extrémités des rails. Toute contamination risque de provoquer des porosités dans la soudure. Les extrémités des rails doivent être coupées d'équerre ; si elles sont usées ou biseautées, recoupez-les avant de poursuivre.
Étape 2 : Aligner les extrémités des rails
Positionnez les rails avec l'écart spécifié (26 ± 2 mm pour toutes les parties en thermite Forgesail). Utilisez l'outil d'alignement des rails pour vous assurer que :
– Alignement vertical : les deux têtes de rail sont exactement à la même hauteur.
– Alignement horizontal : les axes des rails sont parfaitement alignés.
– Aucune torsion ni inclinaison
Un défaut d'alignement à ce stade devient un défaut permanent dans la soudure finie.
Étape 3 : Placer le moule à sable
Le moule en sable réfractaire en deux parties entoure les extrémités du rail, formant ainsi la cavité de soudure. Centrez précisément le moule sur l'espace entre le rail et le bord. La forme de la cavité est pré-conçue pour produire un bourrelet de soudure pouvant être meulé à ras.
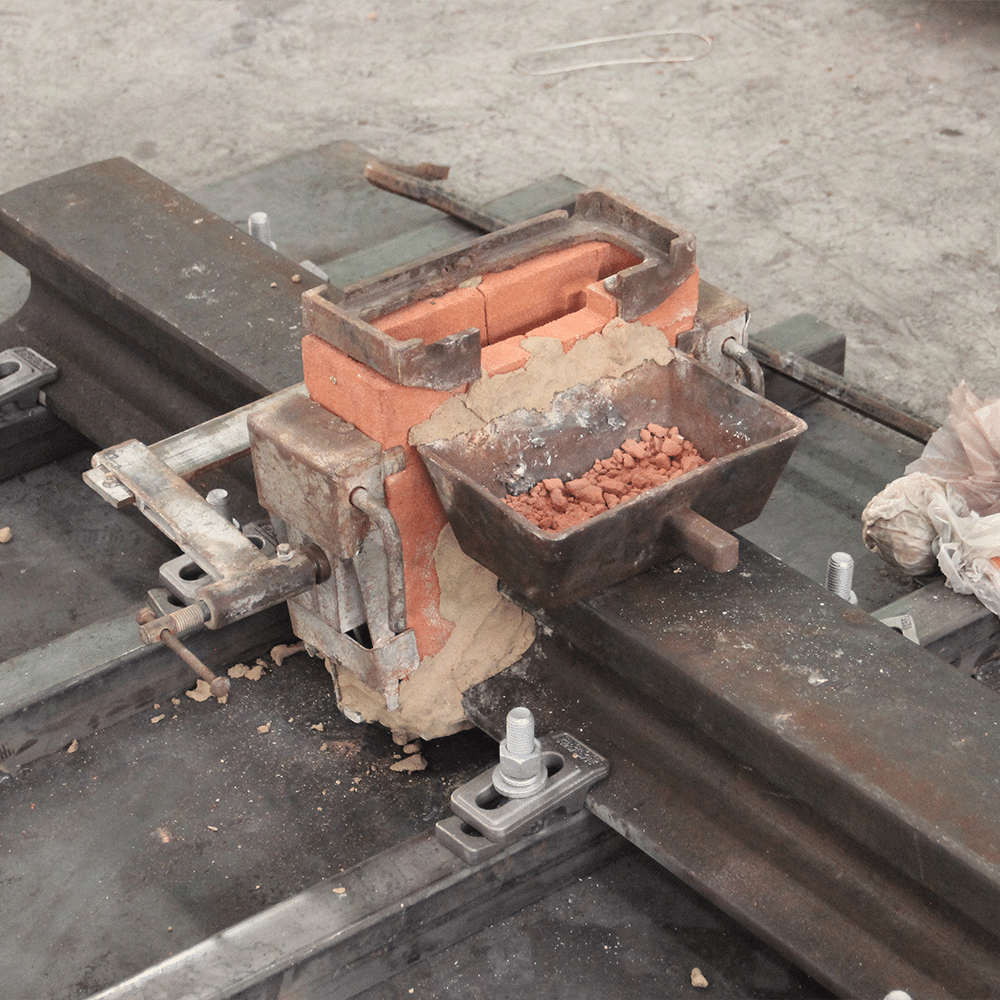
Étape 4 : Appliquer le sable de scellement
Scellez toutes les interfaces entre le moule et le rail avec du sable de jointoiement (pâte réfractaire). Le moindre interstice entraînera une fuite d'acier en fusion lors de la coulée. Portez une attention particulière au pied du rail : c'est là que les fuites sont les plus fréquentes.
Étape 5 : Vérifier les matériaux de soudage
Vérifier:
– La partie en thermite est du type approprié pour le profil du rail.
– La portion est sèche (l'humidité provoque des projections violentes pendant la réaction)
– Le creuset est propre et sans fissures.
– Tous les outils (lame à scories, couvercle de creuset, bac à scories) sont prêts
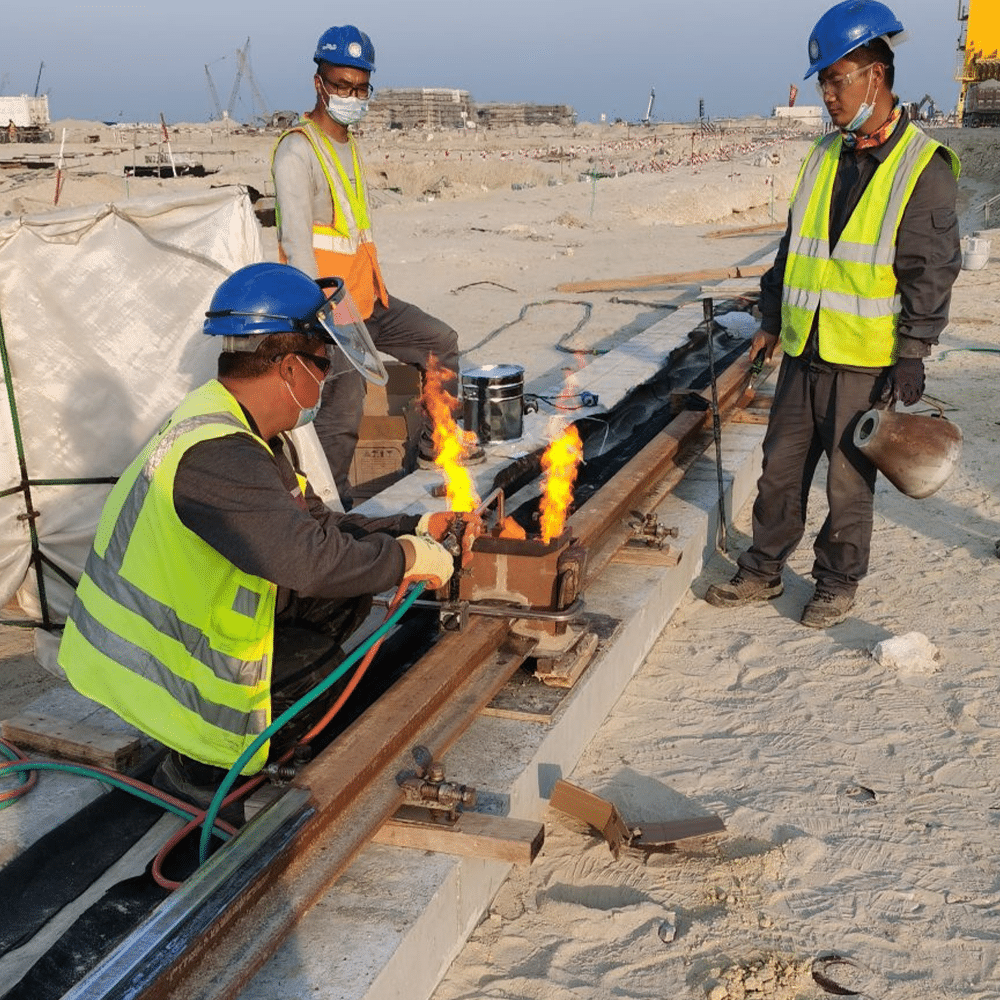
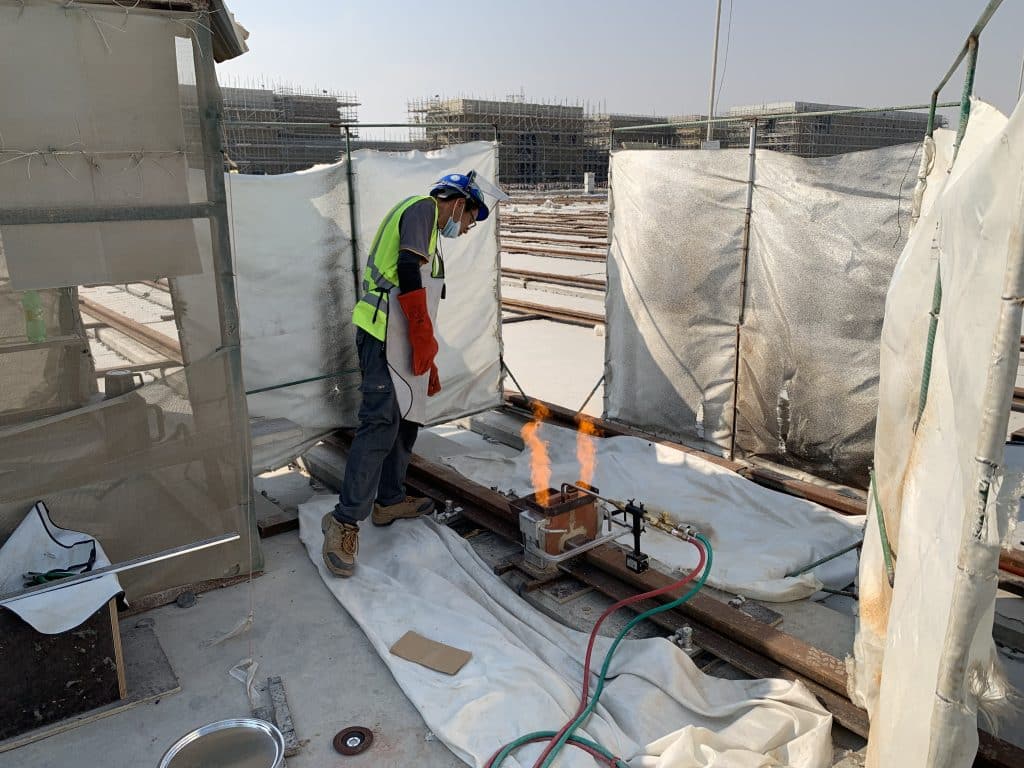
Étape 6 : Préchauffer
Utilisez le préchauffeur propane/oxygène pour chauffer les extrémités des rails. Paramètres clés :
| Paramètre | Valeur |
| Pression d'oxygène | 0,4 MPa |
| pression du GPL | 0,07 MPa |
| longueur du noyau de la flamme | 15-20 mm |
| débit d'oxygène | 3 500 L/h |
| Temps de préchauffage | 3 à 15 min (variable selon la taille des rails, voir tableaux ci-dessus) |
Le préchauffage est crucial : il élimine l’humidité du moule, porte les extrémités du rail à la température de soudage et garantit que l’acier en fusion s’écoule complètement dans le patin du rail avant de se solidifier. Un préchauffage adéquat est indispensable pour assurer la qualité du soudage aluminothermique des rails de pont roulant.
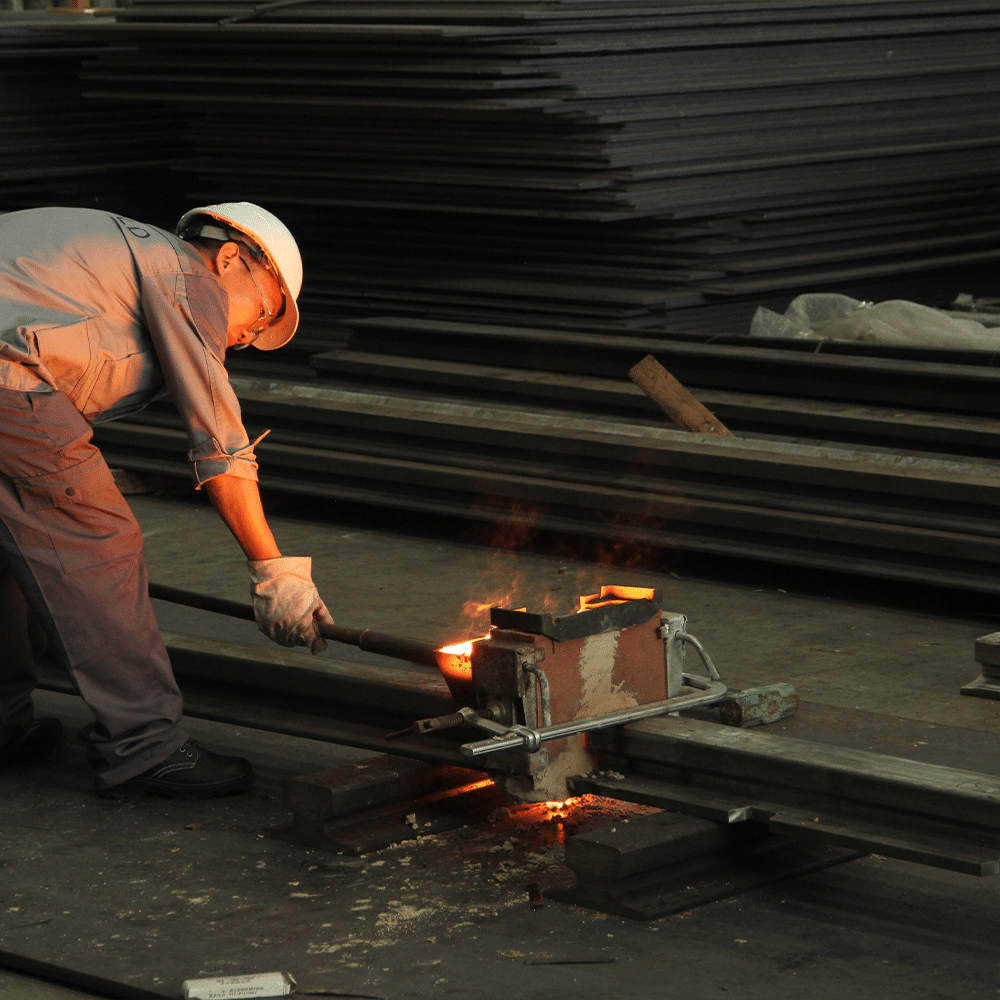
Étape 7 : Verser
1. Placer la portion de thermite dans le creuset préchauffé.
2. Allumer à l'aide d'un allumeur à étincelles (jamais une flamme — cela peut provoquer des éclaboussures).
3. La réaction s'achève en 15 à 30 secondes environ.
4. Tapotez immédiatement le creuset pour libérer l'acier en fusion dans le moule.
5. Laisser reposer 1 à 2 minutes pour la solidification.
Les scories (oxyde d'aluminium) remontent à la surface de la colonne montante et sont éliminées après la coulée.
Étape 8 : Démonter le moule et enlever les scories
Après 4 à 5 minutes de refroidissement pour le soudage aluminothermique du rail de pont roulant, retirez le moule en sable. Utilisez la lame à ébavurer pour enlever la masselotte supérieure pendant que le métal est encore chaud (rouge). Cette masselotte contient des scories et des porosités de retrait et doit être entièrement éliminée pour garantir une finition de qualité du rail de pont roulant soudé aluminothermiquement.
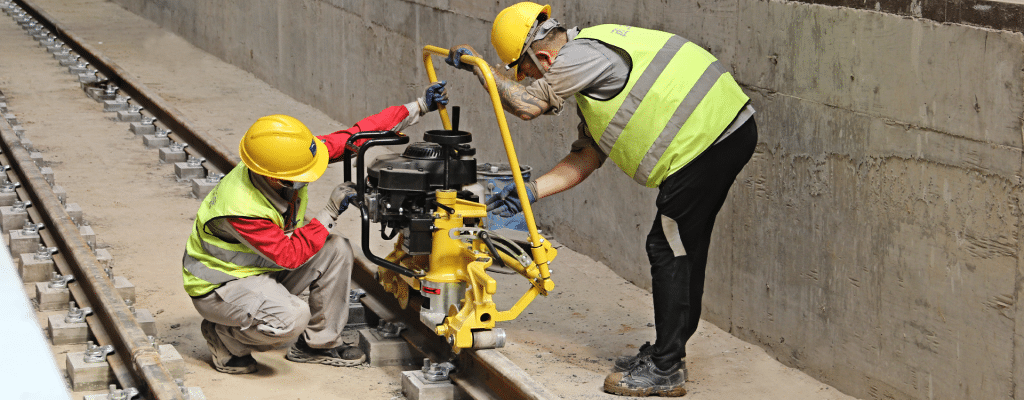
Étape 9 : Broyage
Une fois refroidie à température ambiante, meuler le collet de soudure à ras du profil du rail. La surface finie doit être :
– Au même niveau que la surface du rail environnant (sans marche)
– Lisse — aucune entaille ni marque de meulage de plus de 0,3 mm de profondeur
– S’intègre harmonieusement au rayon de la tête de rail
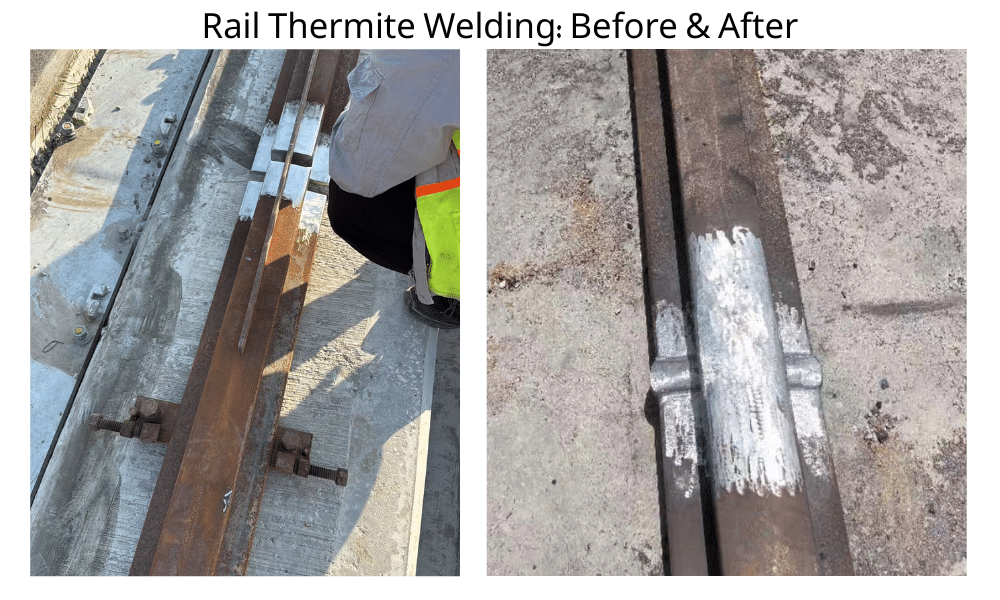
Étape 10 : Tests (MPI / UT)
Vérification de la qualité :
– Inspection par particules magnétiques (MPI): Détecte les défauts de surface et de subsurface
– Contrôle par ultrasons (UT)Détecte la porosité interne, le manque de fusion et les fissures
– inspection visuelleVérifiez les marques de contre-dépouille, de chevauchement et de meulage.
4. Résumé des paramètres de soudage
Toutes les pièces en thermite de Forgesail utilisent les mêmes paramètres de base :
| Paramètre | Spécification |
| Pression d'oxygène | 0,4 MPa |
| pression du GPL | 0,07 MPa |
| longueur du noyau de la flamme | 15-20 mm (flamme neutre) |
| débit d'oxygène | 3 500 L/h |
| Espace réservé pour le rail | 26 ± 2 mm |
| Temps de réaction | 15 à 30 secondes |
| Température de versement | ~2 500 °C |
| résistance à la traction de la soudure | ≥680 MPa (série III DE) |
| Norme applicable | TB/T1632.3-2014 |
| Système qualité | ISO 9001:2008 |
5. Précautions par temps froid
Le soudage aluminothermique en dessous de 15 °C nécessite des étapes supplémentaires pour éviter la fissuration à froid :
| Condition | Procédure |
| Température de l'air inférieure à 15°C | Recouvrir la tête de soudure d'une couverture isolante pendant 10 minutes après la coulée. |
| Température des rails inférieure à 15°C | Préchauffez chaque côté du rail à l'aide d'un chalumeau de soudage pendant 1 à 2 minutes, jusqu'à atteindre environ 37 °C. |
| Conditions humides ou mouillées | Préchauffage prolongé pour éliminer l'humidité du moule et de la surface du rail |
| Conditions venteuses | Utilisez des écrans de vent autour de la zone de soudage pour éviter un refroidissement inégal. |
6. Contenu complet du kit de soudage
Un kit de soudage aluminothermique Forgesail comprend tout le nécessaire pour le soudage sur site :
| Composant | Fonction |
| Partie thermite (série III DE / QU) | Fournit de l'acier en fusion pour la soudure |
| Moule à sable en deux parties | Forme une cavité de soudure autour des extrémités du rail |
| Creuset | Contient la réaction de thermite |
| Couverture de Crucible | Contrôle la réaction et empêche les éclaboussures |
| Trémie de réception des scories | Récupère les scories après la coulée |
| Préchauffeur avec grille | système de préchauffage propane/oxygène |
| Réducteur de pression de propane | Régule le débit de GPL |
| dispositif d'alignement des rails | Positionne les rails pour le soudage |
| Meuleuse de rails | Finition après soudage |
| pince à arc | Maintient le moule en place pendant le coulage |
| Lame à scories | Enlève la colonne montante après soudage |
| sable de collage | Joints d'étanchéité à l'interface moule-rail |
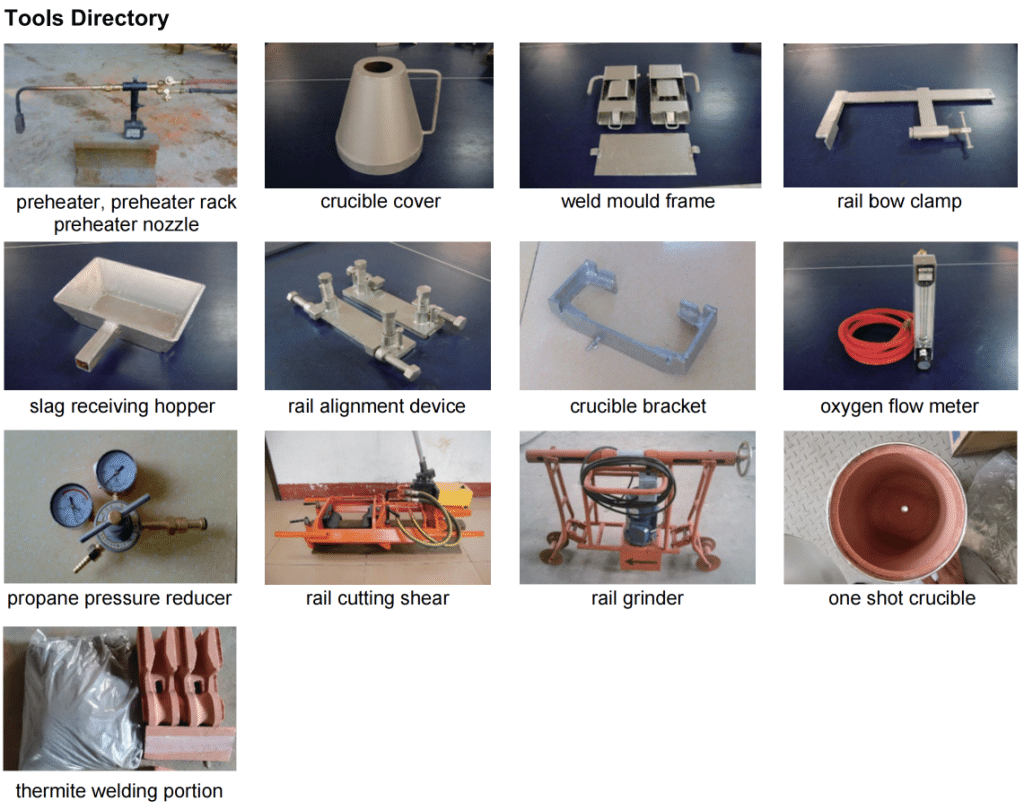
Tout le matériel est portable et ne nécessite aucune source d'alimentation externe — la réaction chimique est auto-entretenue.
7. Applications dans différents secteurs d'activité
Le soudage aluminothermique a été largement adopté pour les applications de rails de grue dans de nombreux secteurs industriels :
| Industrie | Application | Avantage |
| **Ports et terminaux** | rails de grue STS et RTG | L'absence d'impact au niveau des articulations permet un déplacement rapide du chariot |
| **Chantiers navals** | voies de roulement pour grues à portique Goliath | Le rail continu élimine les défaillances de joint sous des charges extrêmes. |
| **Aciéries** | Voies de pont roulant pour poche de coulée | Les joints soudés résistent aux cycles thermiques sans se desserrer. |
| **Entrepôts automatisés** | rails de pont roulant ASRS | Les joints sans jointure permettent un positionnement précis à plus de 200 m/min |
| **Exploitation minière** | Rails d'empilage/récupération | Les joints soudés résistent aux chocs violents et aux environnements abrasifs. |
| **Usines de cokerie** | Rails de wagons de refroidissement | Les rails continus résistent aux chocs thermiques sans dégradation des joints |
| **Gares de marchandises ferroviaires** | rails de portique | Élimine l'entretien des joints boulonnés dans les zones à fort trafic. |
8. Qualité et conformité
Les éléments athermiques de la série III DE de Forgesail destinés au soudage athermique des rails de grue ont été testés et certifiés par des organismes de contrôle qualité agréés afin de répondre aux normes. TB/T1632.3-2014, la norme nationale chinoise pour le soudage aluminothermique. Tous les équipements de support pour le soudage aluminothermique des rails de pont roulant sont conformes à ISO 9001:2008 Exigences relatives au système de gestion de la qualité.
Chaque portion de thermite est scellée et emballée individuellement afin d'éviter l'absorption d'humidité pendant le stockage et le transport.
9. Défauts de soudure courants et prévention
| Défaut | Cause | Prévention |
| **Porosité** | Humidité dans les moisissures ou à la surface des rails | Préchauffer correctement ; conserver les portions dans un endroit sec. |
| **Manque de fusion** | Préchauffage insuffisant ; rail trop froid | Vérifier le temps de préchauffage ; chauffer les rails froids avant de souder. |
| **Inclusions de scories** | Élimination incomplète des scories; portion contaminée | Lame de nettoyage des scories ; utiliser des portions scellées |
| **Fraîcheur intense** | Refroidissement rapide ; forte contrainte | Couverture isolante par temps froid ; espacement correct des rails |
| **Piqûres de surface** | Broyer trop agressivement | Utiliser une meule adaptée ; laisser la soudure refroidir complètement. |
10. Pourquoi choisir les produits de soudage athermique Forgesail ?
Système completForgesail fournit non seulement la thermite, mais aussi l'ensemble du kit de soudage : moules, creusets, outils, préchauffeurs, meuleuses et dispositifs d'alignement. Un seul fournisseur, une seule norme, un seul interlocuteur.
Compatibilité avec les rails largesForgesail propose une gamme complète de consommables pour le soudage athermique des rails de grue, des rails légers QU70 aux rails lourds A150 Goliath. Des formulations sur mesure sont également disponibles pour les profils non standard.
Qualité éprouvéeToutes les pièces de la série III DE sont certifiées conformes à la norme TB/T1632.3-2014. La fabrication selon la norme ISO 9001:2008 garantit une constance d'un lot à l'autre.
Soutien mondialUne équipe d'ingénieurs est disponible pour la formation sur site, la qualification des procédures et le dépannage. Nos sites de production sont situés à Wuxi et Nantong, en Chine, et nous assurons la logistique d'exportation dans le monde entier.
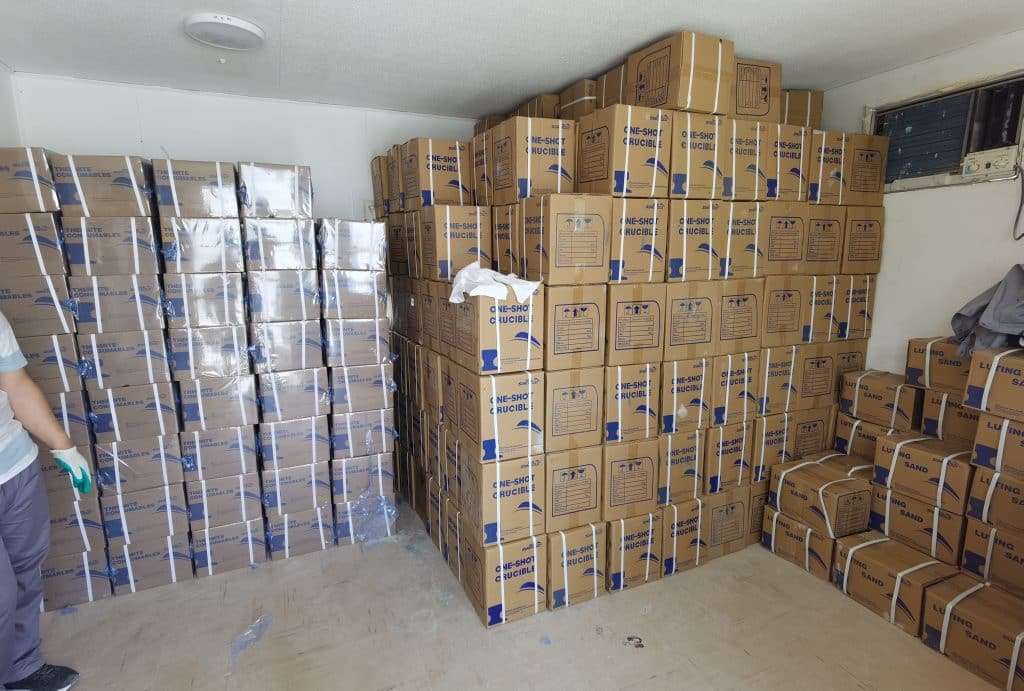 alt="Équipement de soudage aluminothermique préparé pour un joint de rail de grue" /> alt="IMG 1024x691" /> alt="Équipement de soudage aluminothermique préparé pour un joint de rail de grue" />
Conclusion
Le soudage aluminothermique des rails de pont roulant transforme un joint de rail, source de maintenance, en une liaison permanente et sans joint apparent. Pour les installations exploitant des ponts roulants lourds (chantiers navals, ports, aciéries, mines, entrepôts automatisés), ce procédé réduit les temps d'arrêt, prolonge la durée de vie des rails et élimine les coûts récurrents d'entretien des joints boulonnés.
Le procédé de soudage est portable, ne nécessite aucune alimentation électrique externe et peut être réalisé par des techniciens qualifiés en une seule journée. Avec un préchauffage, un alignement et des tests post-soudage appropriés, un joint soudé à l'alumine a une durée de vie supérieure à celle du rail environnant.
—
Si vous avez besoin de matériaux de support pour le soudage aluminothermique des rails de grue, contactez notre équipe pour obtenir un devis.https://forgesail.com/contact/) | Courriel : info@forgesail.com | Tél. : +86-(0)510-85858896











