




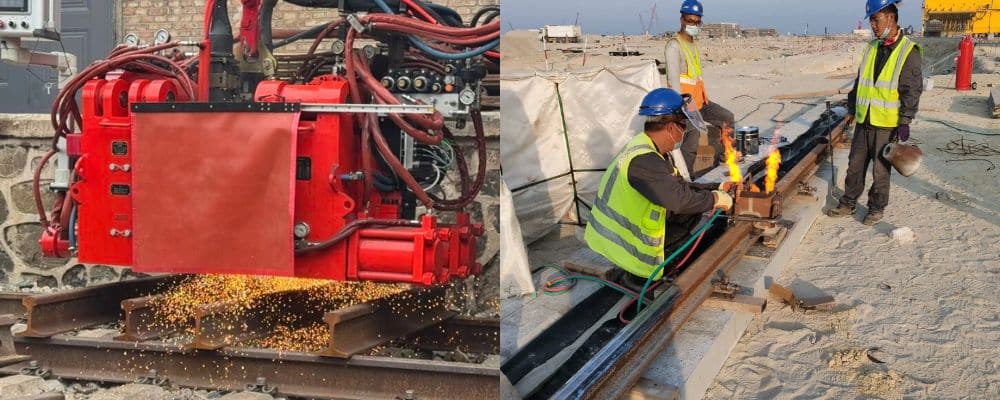
Choisir entre le soudage par étincelage et le soudage aluminothermique est une décision cruciale dans tout projet ferroviaire. Chaque méthode présente des avantages, des inconvénients et des applications idéales spécifiques. Comprendre les différences entre ces deux techniques permet d'éviter des erreurs coûteuses, des retards d'installation et des défaillances prématurées des soudures.
Ce guide détaille 7 différences clés entre le soudage par étincelage et le soudage aluminothermique Cet article aborde le coût, la rapidité, la résistance, la portabilité et les cas d'utilisation optimaux, afin que vous puissiez choisir en toute confiance la méthode la mieux adaptée à votre chantier, votre budget et vos délais. Que vous soyez novice ou ingénieur chevronné, cet article vous apportera des informations pratiques sur le soudage par étincelage et le soudage aluminothermique.
Qu'est-ce que le soudage par étincelage ?
Le soudage par étincelage (également appelé soudage par résistance électrique) est un procédé de soudage par résistance électrique. Les extrémités des rails sont fixées dans une machine, alignées, et un courant électrique les traverse. La résistance génère une chaleur intense à l'interface de joint, créant un “ éclair ” de métal en fusion. Une fois que les rails ont atteint la température de soudage, la machine applique une pression hydraulique pour les souder par forgeage.
Caractéristiques principales :
- Utilise le courant électrique — sans métal d'apport ni consommables
- Nécessite une machine à souder lourde (fixe ou mobile)
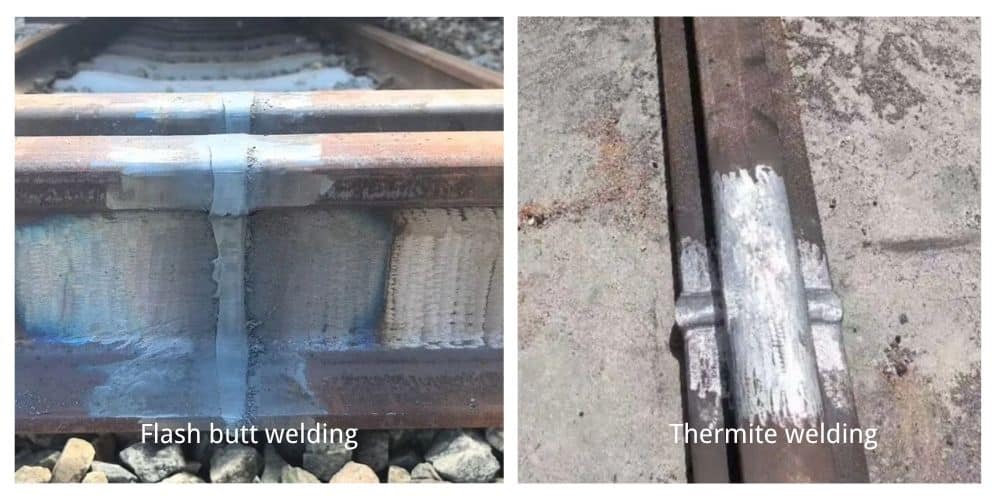
- Produit un cordon de soudure propre et étroit avec un minimum d'excédent de matériau.
- Généralement réalisé en usine ou avec des équipements spécialisés montés sur chenilles
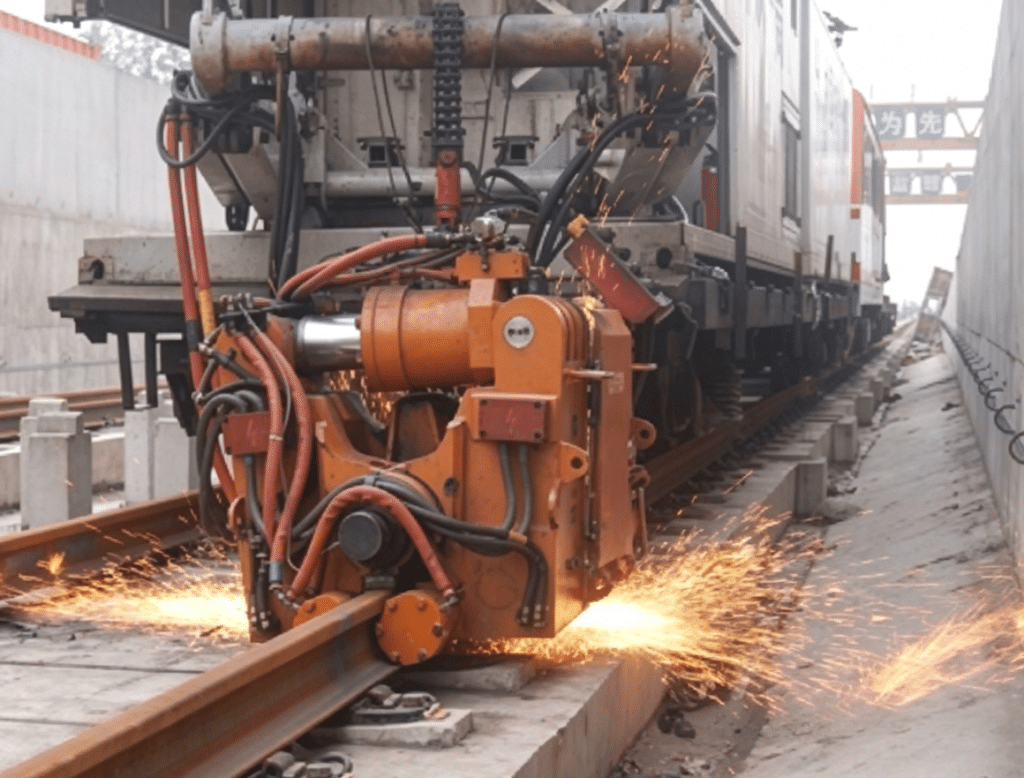 alt="Machine de soudage par étincelage assemblant un rail de grue avec des étincelles électriques visibles" /> alt="Machine de soudage par étincelage soudant un joint de rail avec des étincelles électriques 1024x778" /> alt="Machine de soudage par étincelage assemblant un rail de grue avec des étincelles électriques visibles" />
Qu'est-ce que le soudage aluminothermique ?
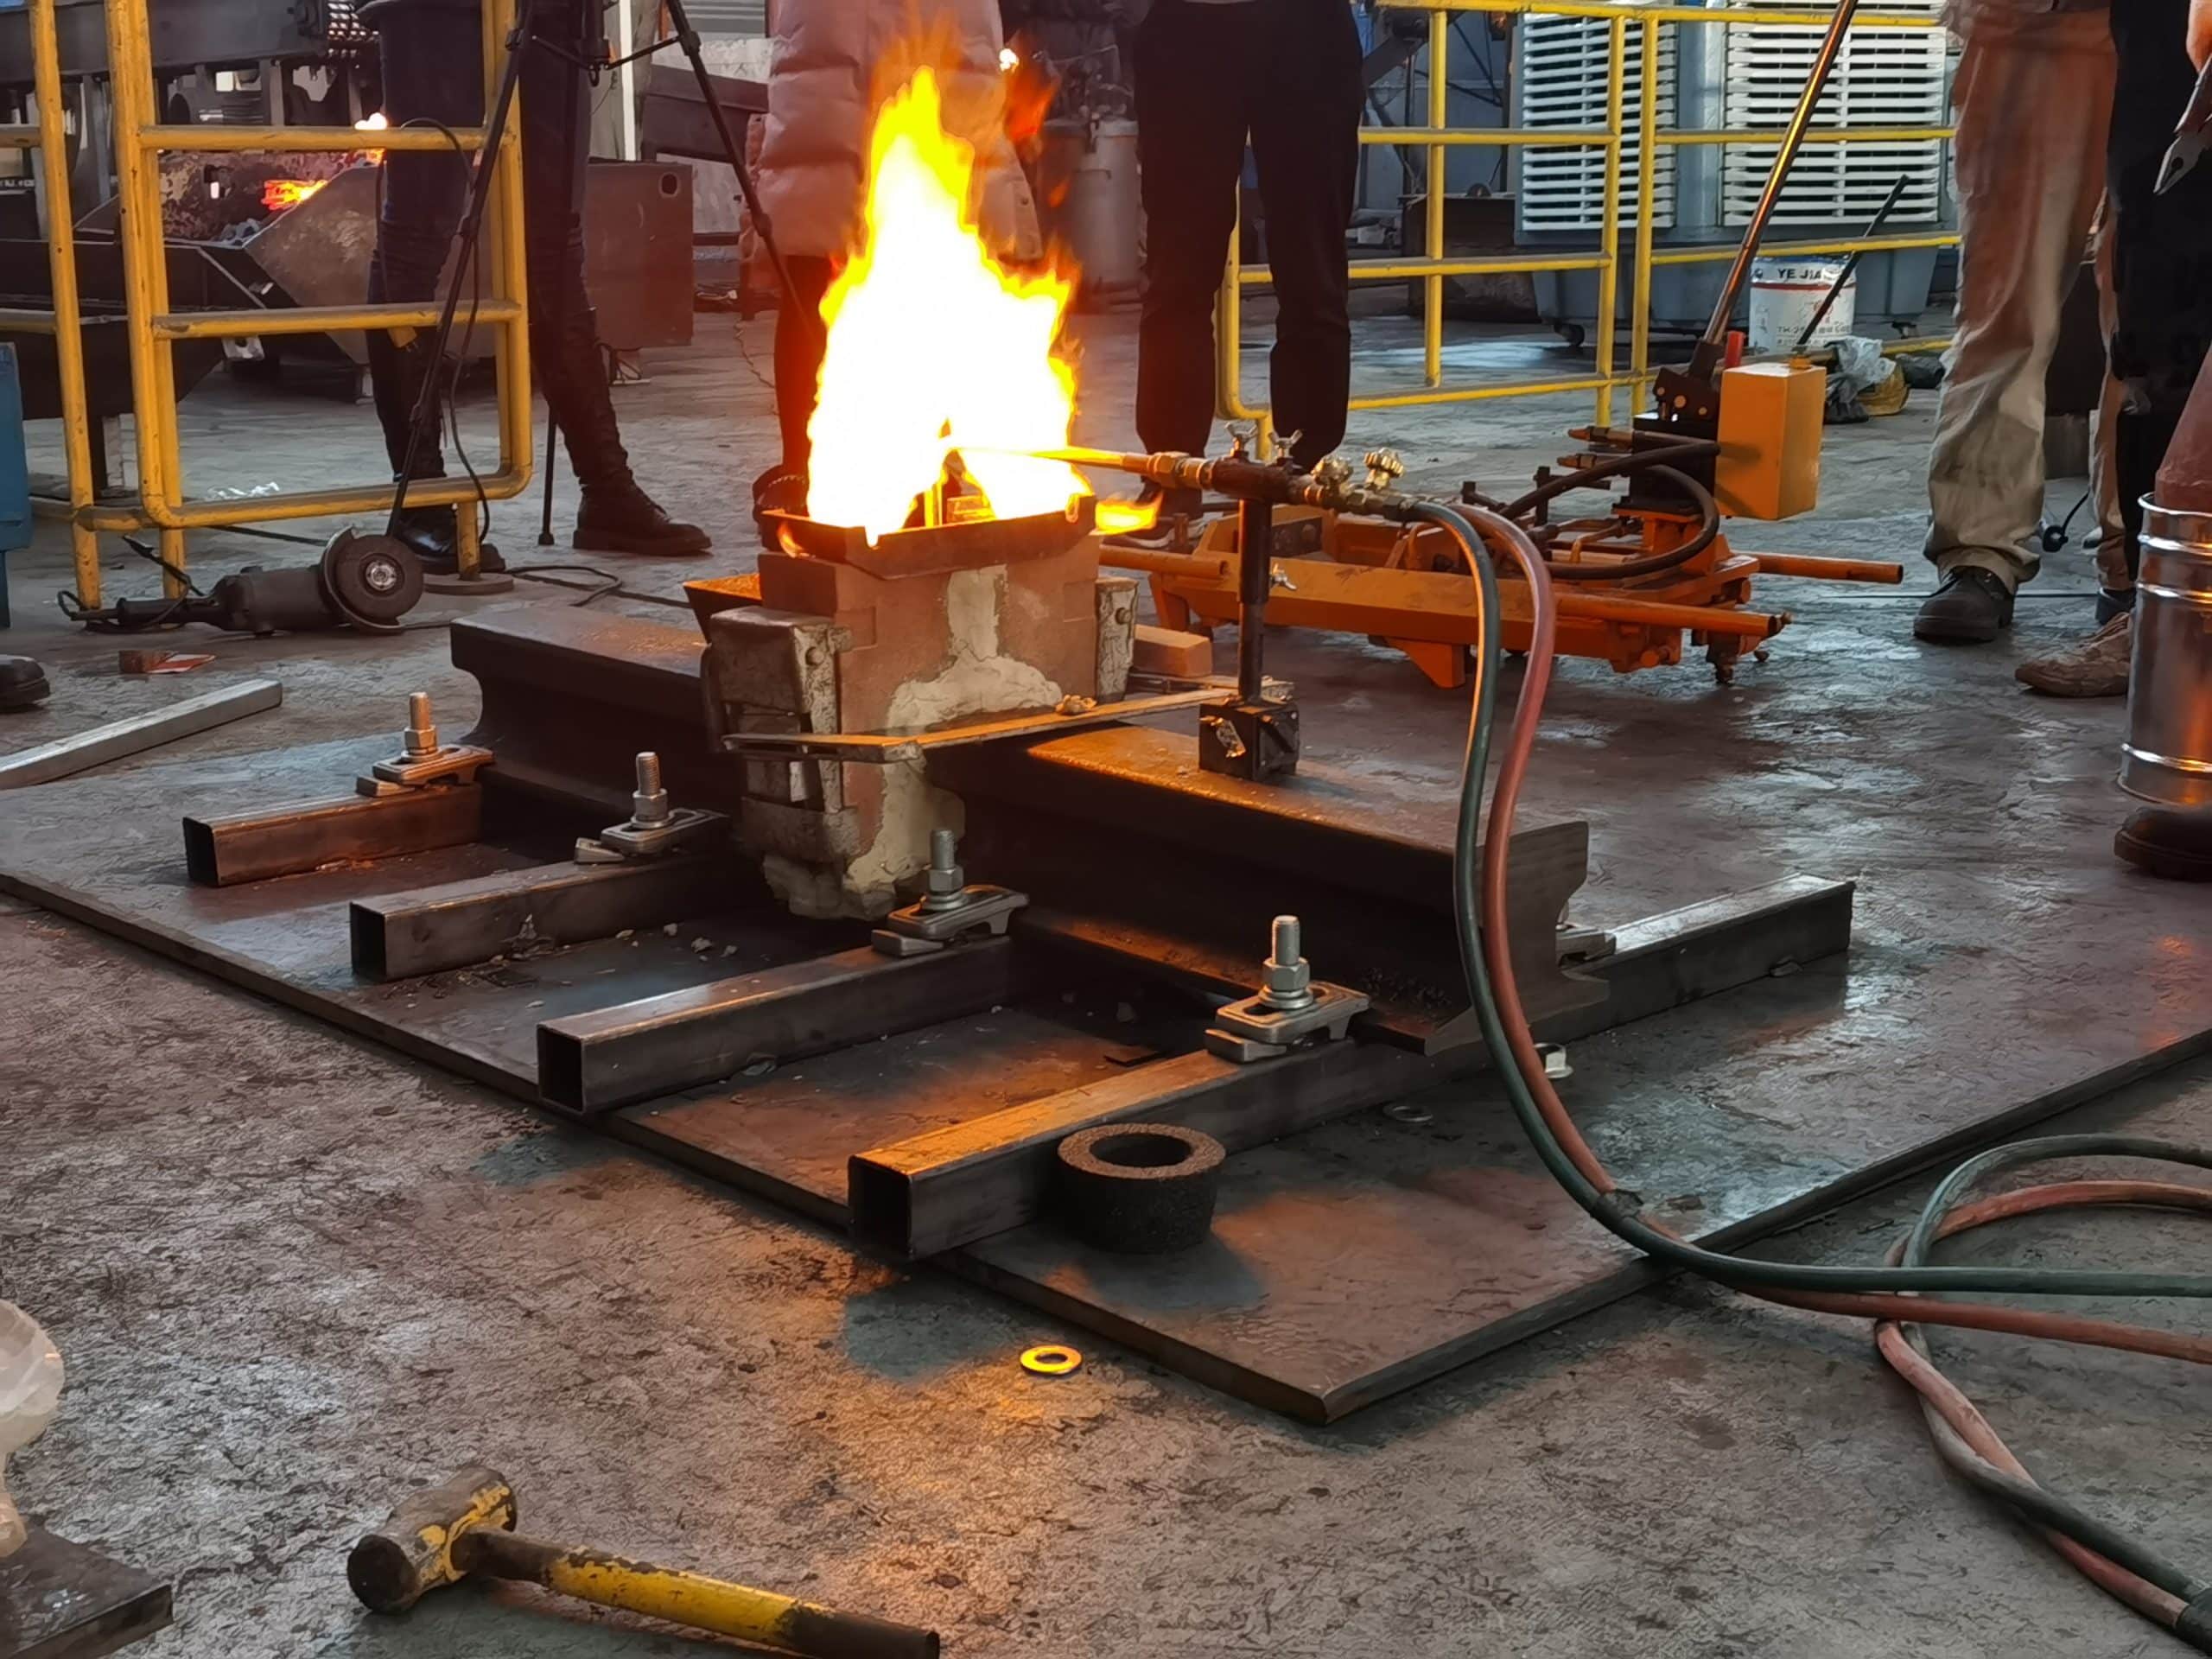
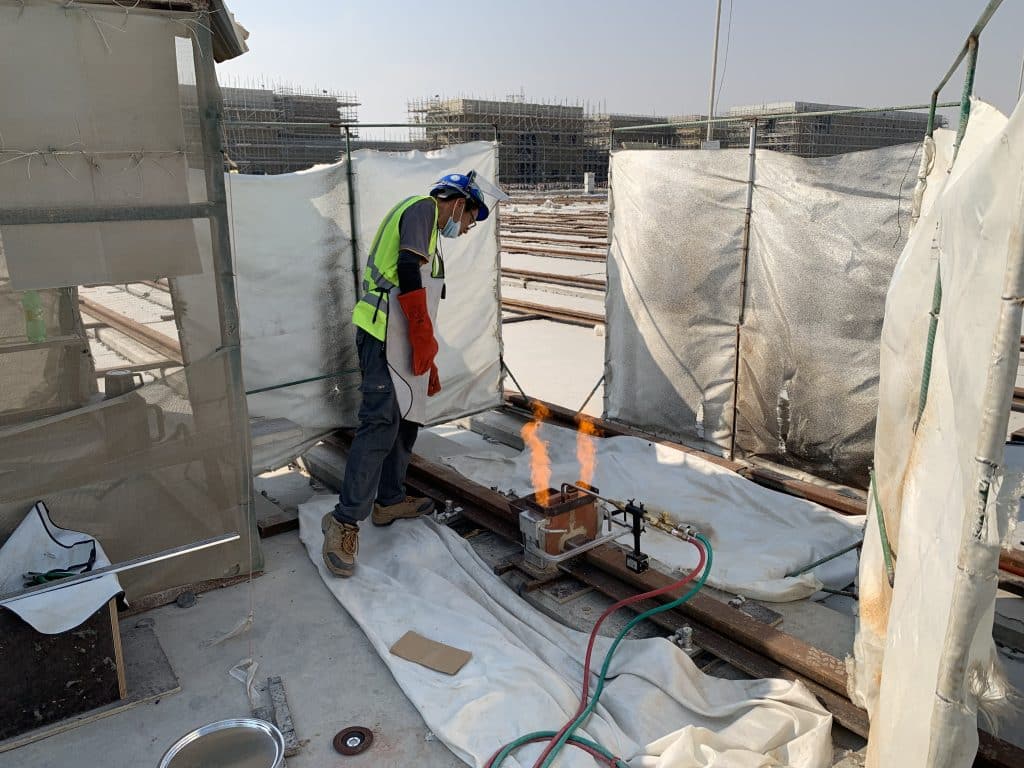
Le soudage aluminothermique (également appelé soudage aluminothermique) est proposé par FORGESAIL. kits de soudage athermique complets Pour les applications sur le terrain, ce procédé utilise une réaction chimique exothermique entre de la poudre d'aluminium et de l'oxyde de fer pour produire de l'acier en fusion surchauffé à environ 2 500 °C (4 500 °F). Ce métal en fusion s'écoule dans un moule autour de l'espace entre les rails, soudant ainsi les deux extrémités du rail.
Caractéristiques principales :
- Utilise une réaction chimique — aucune électricité n'est nécessaire.
- L'équipement est léger et portable.
- Nécessite des consommables (poudre, creuset, moule) pour chaque soudure
- Peut être réalisé n'importe où, même dans des endroits reculés ou souterrains.
Soudage par étincelage vs soudage aluminothermique : 7 différences clés
1. Résistance et qualité des soudures
Dans le débat sur la résistance du soudage par étincelage par rapport au soudage aluminothermique, le soudage par étincelage produit systématiquement des soudures avec 95–100% de la résistance du rail de base. Le procédé électrique contrôlé crée un joint homogène avec une zone affectée thermiquement (ZAT) étroite et des inclusions minimales.
Le soudage aluminothermique permet généralement d'atteindre une résistance à la traction statique du métal de base de 90 à 961 TP3T. La structure coulée d'une soudure aluminothermique présente une zone affectée thermiquement (ZAT) plus large et une structure granulaire légèrement différente de celle d'un joint forgé à grains fins obtenu par étincelage. La différence pratique réside toutefois moins dans la résistance statique que dans la tenue à la fatigue et la résilience : la microstructure forgée du soudage par étincelage offre une résistance supérieure aux charges répétées des roues. Les kits aluminothermiques certifiés modernes peuvent atteindre une qualité proche de celle du soudage par étincelage dans des conditions contrôlées, mais la variabilité inhérente à une réaction chimique manuelle fait du soudage par étincelage la référence absolue pour les applications critiques en fatigue sur les lignes principales.
Gagnant: Soudage par étincelage — qualité de soudure supérieure et plus homogène.
2. Rapidité d'installation
Lors de l'évaluation de la vitesse de soudage par étincelage par rapport au soudage aluminothermique, un soudage par étincelage prend environ 1 à 3 minutes de temps de soudage, plus la préparation, la finition et les essais non destructifs. Les machines mobiles de soudage par étincelage peuvent effectuer de 15 à 30 soudures par poste dans des conditions de chantier typiques.
Une soudure athermique nécessite 10 à 20 minutes entre le préchauffage et la fin de la cuisson, plus la mise en place et le refroidissement du moule. Une équipe qualifiée de deux personnes peut effectuer 10 à 15 soudures athermiques par poste.
Cependant, les machines de soudage par étincelage nécessitent un temps de préparation important sur chaque nouveau chantier : le positionnement de la machine prend 1 à 2 heures, sans compter le transport par grue entre les sites, l’installation du groupe électrogène et l’alignement des rails. Ces coûts de mobilisation s’accumulent rapidement sur les projets dispersés. Sur un seul site, le cycle de soudage par étincelage est plus rapide une fois la machine en marche. Mais pour les travaux comportant des joints dispersés sur plusieurs sites, la rapidité de mise en place du soudage athermique par joint permet souvent une productivité globale supérieure.
Gagnant: Thermite pour les petits travaux dispersés avec des déplacements fréquents ; soudage par étincelage pour les longues campagnes de soudage continues.
3. Coût de l'équipement et de l'installation
La comparaison des coûts entre le soudage par étincelage et le soudage aluminothermique commence par la machine elle-même. Une machine de soudage par étincelage mobile neuve coûte entre 1 200 000 et 3 500 000 £ ($) selon ses spécifications et le fabricant ; les machines d'occasion se vendent entre 150 000 et 500 000 £ ($). Outre la machine, le soudage par étincelage nécessite un groupe électrogène dédié (150 à 400 kVA), des remorques de transport, la location d'une grue, un opérateur qualifié, un technicien hydraulique et un électricien certifié. Ces coûts annexes sont souvent négligés, mais peuvent représenter l'équivalent de l'amortissement de la machine sur la durée de vie d'un projet.
| Facteur | Soudage par étincelage | Soudage athermique |
| Coût de la machine/du kit | $1 200 000 – $3 500 000 (nouvelle unité mobile) | $99 – $3 000+ |
| Consommables par soudage | Minimum (électricité) | $50 – $150 |
| Entretien | Haut niveau (hydraulique, électronique) | Faible (entretien de base des outils) |
| Besoins en énergie | Générateur de 150 à 400 kVA | Oxypropane/acétylène pour le préchauffage |
| Opérateur qualifié | Oui, formation spécialisée | Oui, mais plus facile à entraîner |
Le soudage aluminothermique, en revanche, présente un coût initial minimal. Un kit de soudage complet (creuset, moule, poudre et outils) coûte environ 2 000 à 5 000 TP4T, et les consommables par cycle de soudage entre 150 et 150 TP4T. Le coût des matériaux pour 50 soudures s'élève à environ 2 500 à 7 500 TP4T. Toutefois, cette comparaison ne prend en compte que les coûts directs des consommables. Une analyse complète des coûts du soudage aluminothermique doit également inclure le gaz de préchauffage (oxygène-acétylène/propane), les moules de rechange, les meules pour la finition après soudage et les contrôles par ultrasons. Le coût total par soudure du soudage par étincelage comprend l'amortissement de la machine, le transport, le carburant du groupe électrogène et la maintenance ; des coûts qui ne deviennent compétitifs qu'à des volumes annuels élevés. Consultez le guide de décision ci-dessous pour un cadre adapté à votre projet.
Gagnant: Soudage aluminothermique — investissement initial nettement inférieur.
4. Portabilité et accessibilité
En matière de portabilité, les machines de soudage par étincelage et par aluminothermie sont lourdes : les unités fixes d’usine pèsent de 30 à 60 tonnes, et les unités mobiles sur chenilles de 10 à 25 tonnes. Elles nécessitent un accès par grue, un chantier plat et un groupe électrogène de forte puissance.
Les kits de soudage aluminothermique tiennent dans une camionnette. Deux personnes peuvent transporter l'ensemble du kit jusqu'au lieu de soudage. Cet avantage de portabilité, par rapport au soudage par étincelage, fait de la thermite la meilleure option. seule option viable pour:
- sites miniers isolés
- tunnels miniers souterrains (charbon, minéraux)
- Rails de grue à l'intérieur des bâtiments existants
- Rénovation urbaine contrainte
- Réparations d'urgence après déraillement
Gagnant: Soudage aluminothermique — une portabilité inégalée.
5. Applications et adéquation
| Application | Méthode recommandée | Raison |
| Ligne principale à grande vitesse CWR | fesses flash | Force et constance maximales |
| corridors de fret lourd | fesses flash | Durée de vie en fatigue la plus longue |
| tunnels de métro et de tramway | FBW (primaire) ; Thermite (réparations) | Norme FBW pour la construction de nouveaux tunnels ; thermite pour les réparations en milieu confiné |
| rails portuaires et de grue | Thermite | Installation facile sur les structures surélevées |
| voies ferrées du site minier | Thermite | Accès à distance, sans alimentation électrique nécessaire |
| réparations d'urgence | Thermite | Installation rapide, mobile |
| Aiguillages et passages à niveau | FBW (ligne principale) ; Thermite (voie de garage/réparation) | Norme FBW mobile pour les aiguillages de ligne principale ; thermite pour les réparations en espace confiné |
| voies de garage des gares de triage | Thermite | Faible volume, articulations dispersées |
Le soudage par étincelage est la méthode privilégiée pour la construction des lignes ferroviaires principales, comme le montre l'analyse comparative des applications du soudage par étincelage et du soudage aluminothermique. Les lignes à grande vitesse et les corridors de fret lourd, où des milliers de soudures sont réalisées chaque année, exigent des joints uniformes et très résistants. Le soudage par étincelage mobile est également largement utilisé pour les aiguillages et les croisements sur les lignes à grande vitesse et de fret lourd ; contrairement à une idée reçue, les machines mobiles de soudage par étincelage dédiées à cette tâche constituent une technologie éprouvée. Dans la construction des tunnels de métro, les trains poseurs de voies équipés de soudeuses mobiles par étincelage représentent la méthode standard pour la pose de rails soudés de grande longueur ; le soudage aluminothermique est réservé aux réparations en espaces confinés et aux interventions d'urgence, là où le wagon de soudage par étincelage ne peut accéder.
Le soudage aluminothermique excelle dans les situations où l'accès aux équipements est réellement limité : rails de pont roulant sur portiques surélevés, terminaux portuaires, sites miniers, réparations d'urgence après déraillement, voies de garage industrielles courtes, voies ferrées à écartement réduit et réparations en espaces confinés dans les tunnels ou les couloirs urbains étroits. Sa portabilité et son autonomie en matière d'alimentation électrique en font le choix privilégié pour les travaux spécialisés et de réparation.
Gagnant: Utilisation de la thermite pour les travaux de voies ferrées principales, à grande vitesse et à fort trafic, y compris les aiguillages et la construction de tunnels. Utilisation de la thermite pour les rails de pont roulant, les réparations d'urgence, les sites isolés sans accès pour les engins et les réparations en espaces confinés inaccessibles aux unités mobiles de soudage par fusion.
6. Performance à long terme
Études par Hollande Les principales autorités ferroviaires démontrent que, dans la comparaison du cycle de vie du soudage par étincelage et du soudage aluminothermique, sous un trafic important sur les lignes principales, les soudures par étincelage peuvent atteindre 2 à 3 fois la durée de vie en fatigue Pour les soudures aluminothermiques, l'écart se réduit à environ 30% dans les applications à faible tonnage. Le principal mode de défaillance de ces soudures est l'endommagement par martelage sous charges de roues répétées, dû à leur microstructure de coulée, plus sujette à la porosité et aux inclusions que l'assemblage à grain fin forgé par étincelage.
Toutefois, pour les applications à faible trafic (voies de garage, gares de triage, rails de grue avec un tonnage brut inférieur à 1 million de tonnes par an), les deux méthodes offrent une excellente durée de vie. Cette nuance dans la comparaison du cycle de vie du soudage par étincelage et du soudage aluminothermique permet aux petits exploitants de faire un choix rentable.
Gagnant: Soudage par étincelage pour les applications sur les lignes principales à fort trafic.
7. Facteurs de sécurité et environnementaux
Le soudage par étincelage implique l'utilisation d'électricité à haute tension, des risques liés à la pression hydraulique et des projections d'étincelles. Les commandes automatisées de la machine réduisent les risques d'erreur humaine.
Le soudage aluminothermique implique une réaction exothermique à environ 2 500 °C, avec risque de projections de métal en fusion, de dégagement de fumées dangereuses (nécessitant une ventilation adéquate dans les espaces confinés) et un risque élevé de brûlures et d'incendie. Les opérateurs doivent porter des équipements de protection individuelle (EPI) résistants à la chaleur, assurer une surveillance incendie et respecter scrupuleusement les protocoles de sécurité liés à la réaction. La poudre de thermite est classée comme marchandise dangereuse (classe 4.3 – réactive à l'eau) pour le transport et le stockage. Le procédé étant entièrement manuel, toute erreur de l'opérateur peut avoir des conséquences graves et immédiates.
Gagnant: Il n'y a pas de solution idéale : les profils de risque sont fondamentalement différents. Les risques liés aux arcs électriques (haute tension, pression hydraulique, projections d'étincelles) sont liés à l'équipement et largement maîtrisables grâce aux systèmes de sécurité des machines et à la formation des opérateurs. Les risques liés à la thermite (métal en fusion à 2 500 °C, réaction chimique explosive, fumées dangereuses, manipulation de matières dangereuses) sont liés au procédé, avec une gravité immédiate plus élevée en cas de défaillance et une plus grande dépendance aux procédures manuelles. Choisissez en fonction du niveau de formation de votre équipe, de la ventilation du site et de votre tolérance au risque.
Quelle méthode choisir ?
Le choix entre le soudage par étincelage et le soudage aluminothermique repose sur trois facteurs :
1. Volume Pour des volumes annuels très élevés (plusieurs centaines de soudures), les coûts fixes du soudage par étincelage peuvent être amortis sur un plus grand nombre de joints, réduisant ainsi le coût par soudure. Pour des volumes plus faibles, l'investissement initial minimal du soudage athermique est généralement plus avantageux. Le seuil de rentabilité exact dépend du type d'équipement, de la logistique du site et des coûts locaux ; il est donc conseillé de consulter un spécialiste du soudage ferroviaire pour une analyse adaptée à votre projet.
2. Emplacement — Est-il possible d’acheminer une machine de 20 tonnes sur le site ? Sinon, optez pour la thermite.
3. Exigences de performance — Les lignes ferroviaires à grande vitesse nécessitent des matériaux thermofusibles. Pour les rails de grue, les voies ferrées minières et les voies de garage, la thermite offre d'excellents résultats à un coût bien moindre.
Pourquoi ForgeSail recommande le soudage aluminothermique pour les rails de grue
Pour les installations de rails de pont roulant, les terminaux portuaires et les voies ferrées industrielles, le soudage aluminothermique est la norme éprouvée. Sa portabilité, le faible coût de l'équipement et la possibilité de souder sur des poutres de pont roulant surélevées en font un choix pratique. Le soudage aluminothermique certifié de ForgeSail kits de soudage aluminothermique Ces procédés de soudage répondent aux normes EN 14730 et sont utilisés avec confiance dans les ports, les mines et l'industrie lourde du monde entier. Pour la majorité des projets ferroviaires industriels, notamment ceux concernant les rails de pont roulant, les voies de garage et les sites miniers, le choix entre le soudage par étincelage et le soudage aluminothermique penche nettement en faveur de ce dernier.
Conclusion
Le soudage par étincelage et le soudage aluminothermique ne sont pas des compétitions, mais des choix dictés par les exigences du projet. Le soudage par étincelage offre une résistance et une régularité inégalées pour les travaux ferroviaires de grande envergure. Le soudage aluminothermique, quant à lui, propose une portabilité, un faible coût et une flexibilité qu'aucune autre machine ne peut égaler. Pour votre prochain projet ferroviaire, avant de choisir entre le soudage par étincelage et le soudage aluminothermique, commencez par évaluer vos besoins en volume, en localisation et en performance.
Vous avez besoin de conseils d'experts concernant le choix entre le soudage par étincelage et le soudage athermique pour votre projet ferroviaire ??Contactez le Équipe FORGESAIL aujourd'hui.











