




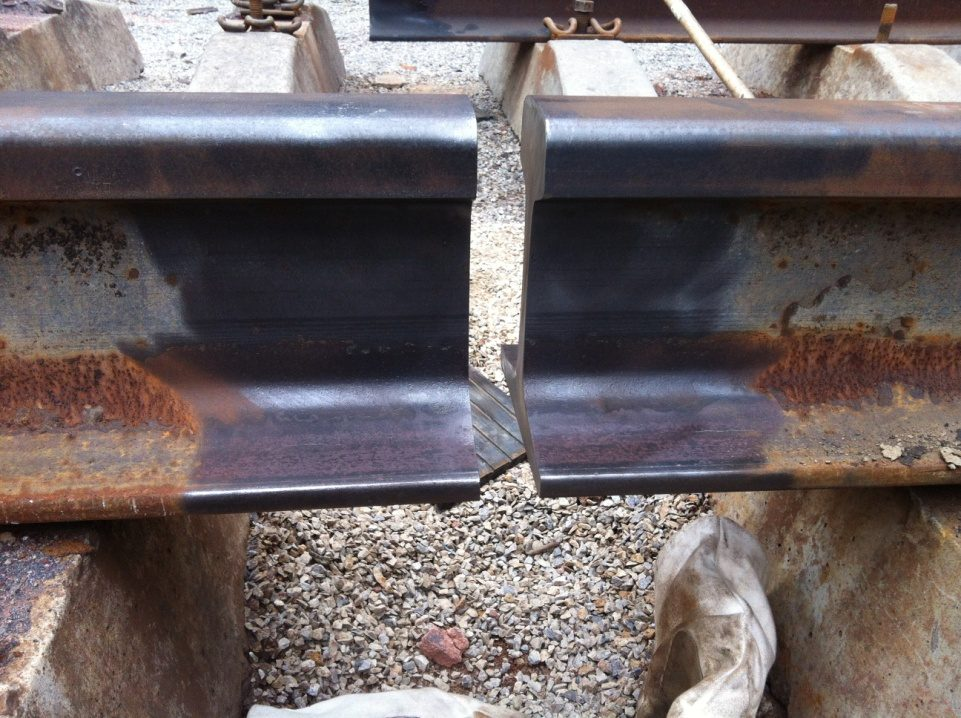
La tolérance d'écartement pour le soudage athermique des rails correspond au point de départ de la soudure. L'écartement entre les deux extrémités du rail détermine la quantité d'acier fondu qui remplit le joint, le chauffage des extrémités et la solidification de la soudure. Pour le procédé décrit dans ce guide, l'écartement de travail est de 26 ± 2 mm, mesuré à partir du bord du patin du rail.
Un écartement incorrect peut entraîner l'apparition de défauts. Un écartement trop faible peut provoquer un préchauffage insuffisant au pied de la soudure, un écoulement de métal froid, un manque de fusion et de la porosité. Un écartement trop important peut engendrer un micro-retrait au centre de la soudure, des inclusions et même des fuites d'acier en fusion.
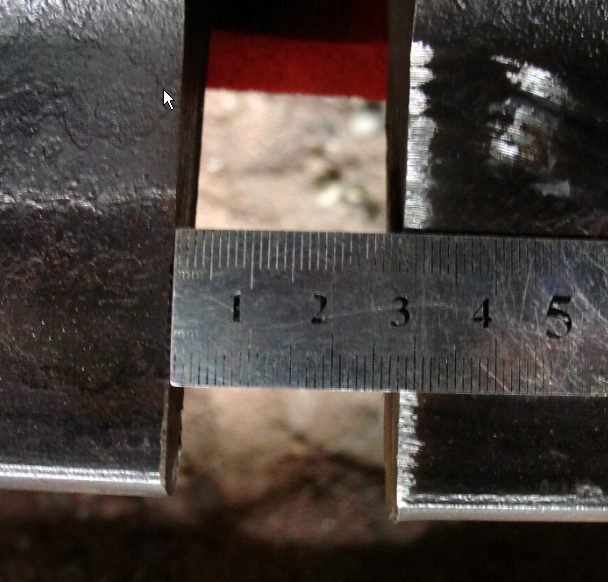
1. Pourquoi la tolérance d'écartement du rail thermite est-elle de 26 ± 2 mm ?
L'écart est mesuré au niveau du pied du rail, car il s'agit de la référence utilisée par le procédé. Le haut du rail peut sembler correct alors que l'écart au pied est hors tolérance. Le moule, la taille des portions et le comportement de préchauffage sont adaptés à la plage d'écart approuvée ; par conséquent, la tolérance d'écart des rails en alumine ne peut être évaluée visuellement.
La fenêtre pratique est :
| Condition | Résultat |
| Écart inférieur à 24 mm | Préchauffage insuffisant du pied, fusion incomplète, risque de porosité |
| Écart 24–28 mm | Plage de travail approuvée |
| Écart supérieur à 28 mm | Métal supplémentaire à remplir, risque de retrait et d'inclusion |
Le rail doit être aligné avant la mesure finale de l'écartement. Si les extrémités du rail ne sont pas d'équerre et parallèles, l'écartement varie sur toute la section.
2. Alignez le rail avant de régler la tolérance d'écartement du rail thermite
L'alignement précède la mesure, car la tolérance d'écartement des rails athermiques en dépend. Utilisez une règle en acier d'un mètre. Vérifiez la tête, l'âme et le pied du rail des deux côtés du joint. Travaillez depuis la surface de roulement pour régler la tête du rail.
Les extrémités du rail doivent être :
- Équerre par rapport à l'axe du rail
- Parallèlement l'un à l'autre
- Exempte de coupures, de dommages dus aux impacts, de bords irréguliers de découpe à la flamme et de trous de boulons à l'intérieur de la zone de soudure
S'il est impossible de découper un trou de boulon, insérez un bouchon en acier ajusté dans le premier trou près de l'extrémité du rail. Ce bouchon assure une transmission de chaleur stable pendant le préchauffage.
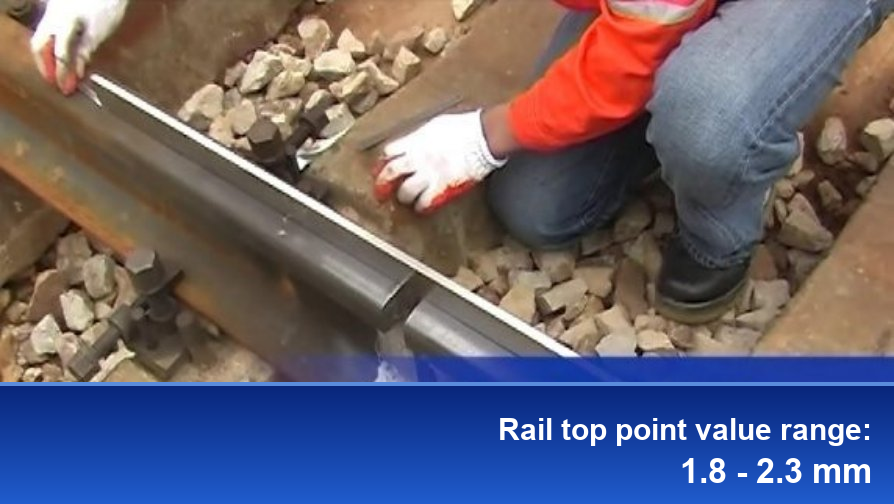
Alignement des extrémités des rails avec une règle d'un mètre
3. Déterminez la pointe à l'aide d'une règle d'un mètre.
Le point de basculement correspond à la faible différence de hauteur contrôlée entre les deux extrémités du rail et est lié à la tolérance d'écartement du rail athermique. Placez la règle de façon à ce que son milieu soit aligné avec le centre de la soudure. Vérifiez la surface de roulement à 0,5 m de part et d'autre de la soudure.
Point de basculement cible : 1,8–2,3 mm.
Il s'agit d'une mesure, et non d'une appréciation. Un point de basculement trop bas ou trop haut modifie le comportement du rail et le refroidissement de la soudure. Il influe également sur la surépaisseur de rectification finale.
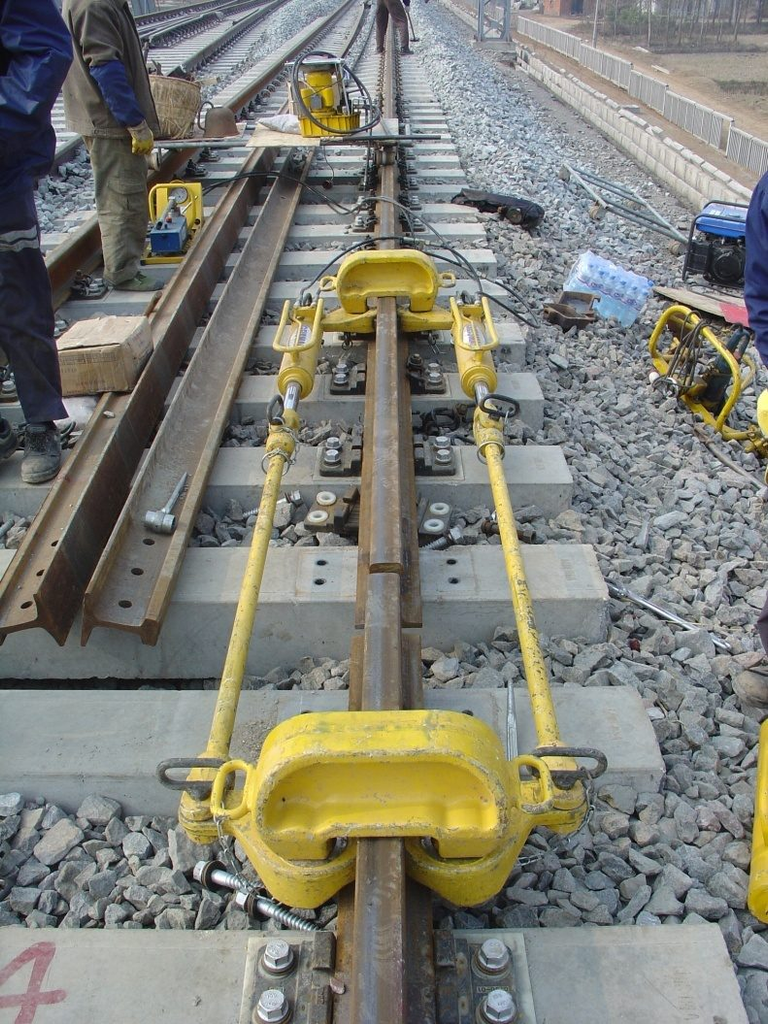
Lorsque l'écart est difficile à maintenir, utilisez une machine d'étirage en suivant la procédure de soudage. Ne vous fiez pas uniquement aux pinces pour réduire l'écart dans les tolérances.
4. Rails usés et joints mixtes anciens et nouveaux
Un rail usé ou un rail neuf soudé à un ancien nécessite un contrôle d'alignement différent. Travaillez à partir de la surface de roulement, et non à partir de l'axe du rail d'origine.
Pour les joints usés ou mixtes, le décalage vertical en surface de roulement ne doit pas excéder 8 mm. Au-delà, l'étanchéité du moule au pied devient compromise et le risque de fuite d'acier en fusion augmente. La tolérance du jeu du rail en thermite ne suffit pas à elle seule.
Si le décalage est important, corrigez d'abord l'alignement. N'essayez pas de compenser avec de la pâte d'étanchéité ou une pression supplémentaire sur le moule.
5. Contrôles de tolérance de l'écartement du rail de thermite avant la mise en place du moule
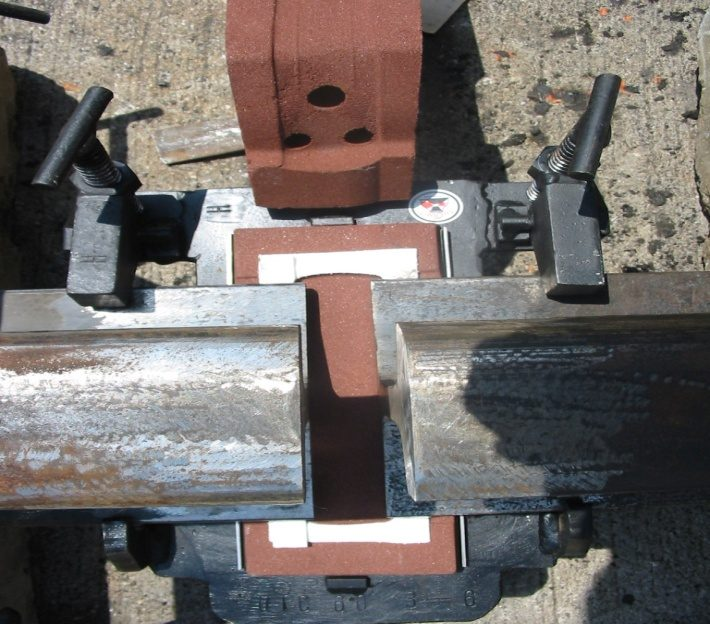
Avant la pose du moule, veuillez confirmer :
| Vérifier | Cible |
| espace entre les rails | 26 ± 2 mm au bord du pied |
| perpendicularité de l'extrémité du rail | Dans les limites de tolérance de préparation approuvées |
| Alignement de la surface de course | Vérification de la règle terminée |
| Point de basculement | 1,8–2,3 mm |
| condition d'extrémité du rail | Propre, sec, sans rouille ni huile |
| Zone du pied | Propre et sec |
Le jeu et l'alignement des rails de thermite sont essentiels à la qualité de la soudure. Une fois le moule scellé et le préchauffage amorcé, ces paramètres ne peuvent plus être corrigés.
6. Que se passe-t-il mal lorsque l'écart est incorrect ?
6.1 L'écart est trop petit.
- Le pied reçoit moins de chaleur.
- L'acier en fusion s'écoule moins librement.
- Le manque de fusion et la porosité deviennent plus probables.
- Les contrôles statiques de flexion et par ultrasons peuvent échouer.
6.2 L'écart est trop grand
- Il faut davantage de métal pour remplir le joint.
- Une porosité de retrait se forme au centre de la soudure.
- Les scories et les inclusions sont plus difficiles à éliminer par flottation.
- L'acier en fusion peut fuir à travers le joint du moule.
Les deux modes de défaillance sont différents, mais tous deux commencent par une tolérance d'écartement du rail de thermite qui n'a pas été mesurée ou vérifiée correctement.
Conclusion
Le contrôle de l'écartement des rails athermiques est une opération de mesure sur site. Il faut d'abord positionner les extrémités du rail d'équerre, mesurer l'écartement au niveau du bord inférieur, aligner la tête du rail avec une règle d'un mètre et vérifier la position de l'extrémité avant la mise en place du moule. C'est le point le plus économique du processus pour éviter un défaut de soudure. La qualité de la soudure dépend également d'autres paramètres contrôlés : la position de l'extrémité, la qualité du flux, l'ajustement du moule, ainsi que les temps de préchauffage et de refroidissement. Chaque étape doit être mesurée et consignée dans la fiche de processus approuvée.
Fourniture FORGESAIL kits de soudage aluminothermique, consommables et assistance technique pour le chemin de fer, rail de grue et les projets de voies ferrées industrielles.










